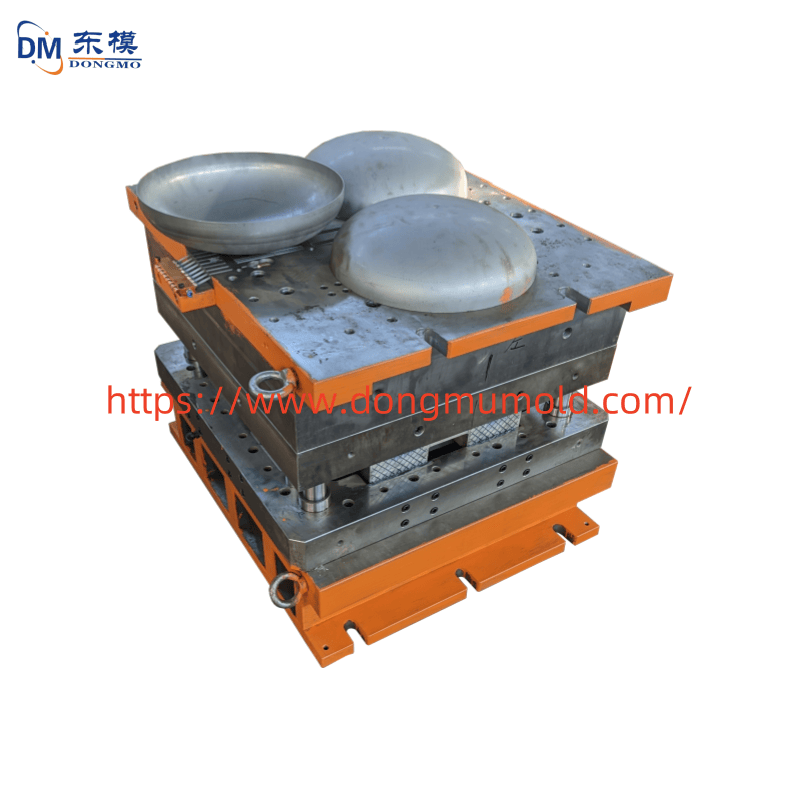
实际使用中的常见困扰
许多从事钣金、冲压加工的工厂,在采购或自研冲压模具时,常遇到一个“隐形痛点”:图纸设计完美,但实际投产后却频繁出现毛刺过大、模具寿命短或产品尺寸超差的问题。这不仅浪费了材料成本,更拖累了整体生产节拍。造成这些困惑的根源,往往并非单一因素,而是从五金模具的选型、结构设计到热处理的系统性匹配不足。下文将结合行业实践经验,梳理5个选型与使用的核心技巧,帮助您从源头规避风险。
1. 选型技巧:关注“硬指标”而非“低价陷阱”
在模具定制过程中,许多用户只关注价格,却忽略了冷冲压模具的核心参数。根据东模(河北)模具有限公司的行业探索经验,以下五个要点是保证模具稳定运行的关键:
- 1. 冲压方向与搭边值的选择:这是影响零件成形质量和材料利用率的关键。
- 为什么重要:不合理的方向会导致钣金撕裂或回弹失控,造成废品。
- 风险:忽略此点,最后可能因成型失败而被迫修改模具,浪费时间与成本。
- 建议:在五金冲压设计中,应先确认材料的轧制方向,并依据零件结构调整冲压方向。东模的技术团队在承接非标件时,会先通过CAE模拟预判成型趋势。
- 2. 模具间隙的精确定义:间隙直接影响断面质量与模具寿命。
- 为什么重要:间隙过小会加速模具磨损,过大则产生毛刺。
- 风险:采用“通用间隙”方案,往往导致冲裁面光亮带窄、断裂带宽,影响配合精度。
- 建议:根据板材厚度与材质(如Q235、不锈钢),严格按材料厚度的4%-8%设定单边间隙。例如东模在加工钣金冲压模具时,会根据客户提供的板材批次做针对性微调。
- 3. 导向结构与耐磨性设计:这是保证模具精度持久性的核心。
- 为什么重要:导柱导套的配合精度决定了模具开合的一致性。
- 风险:若导向结构刚性不足,长期高速冲压后模具会出现偏移,导致刃口崩刃。
- 建议:优先选用滚珠导向或精密滑动导向,并定期检测导柱与导套的磨损间隙。东模在生产五金冲压模具时,会为高速模具配备自润滑导向组件,延长维护周期。
- 4. 热处理工艺与钢种匹配:这是决定模具“骨相”的关键。
- 为什么重要:模具钢在冲压过程中需承受持续冲击和摩擦。
- 风险:如果只选择CR12MOV材质,却未采用真空热处理或回火工艺不当,极易出现淬火裂纹或硬度不均匀。
- 建议:执行明确的热处理工艺规范,如模具材质为CR12MOV时,应保证真空热处理后硬度达到58-62HRC,并完成三次回火以消除应力。东模的所有核心部件均按此标准实施。
- 5. 试模与验收的实战验证:设计图纸的最终检验是冲压生产。
- 为什么重要:只有通过带料试冲,才能暴露理论设计与实际工况的偏差。
- 风险:仅依赖测量设备的静态数据,容易忽视送料顺畅性、卸料力平衡等问题。
- 建议:要求供应商在出厂前至少完成100次连续冲压测试,并检查产品断面的光亮带占比(正常应大于1/3)。东模的模具定制流程中,会严格记录试模时的冲压力曲线。
2. 常见误区与注意事项
除了上述技巧,实操中还有几类容易踩坑的细节,需要特别留意:
- 误区一:认为“硬就是好”,盲目选择高硬度刃口钢材。
- 正确认知:模具刃口并非越硬越好。如冲压不锈钢时,硬度超过65HRC反而容易脆裂。东模的工程师建议,冲压软钢可选用CR12MOV, 而精密冲裁时可考虑选用韧性较好的合金钢(如SKD11),并辅以表面涂层。
- 误区二:忽略模具的“维护窗口”与备品备件。
- 正确认知:很多工厂只在模具崩坏后才维修,这属于被动响应。实际的的冲压模具管理需要通过记录冲压次数来规划刃磨周期。东模在交付模具时,会附带一份基于材料与冲压频次的日常保养建议。
- 误区三:设计时未预留足够的“让位”空间。
- 正确认知:模具中各类成型部位的避空位(如顶料块让位、废料滑道)设计不足,常导致生产卡料或顶料故障。设计钣金冲压模具时,应在满足结构强度的前提下,留出大于材料厚度1.5倍的让位空间。
3. 总结与实践建议
选型与设计冷冲压模具,本质上是一场从“材料特性”到“机械结构”再到“热处理工艺”的系统工程。最关键的准则在于:坚持“以零件终点为导向”的反推设计思路。作为行业实践者的东模(河北)模具有限公司,持续建议工程师在立项时先明确冲压件最薄弱的尺寸公差,然后反向推导模具选型,方能获得稳定、长期的生产回报。