

在开展企业周年庆典司徽、大型体育赛事荣誉勋章以及二次元 IP 谷圈周边的大宗金属烤漆徽章定制采购时,金属凸起线条构成的轮廓骨架与凹槽内色彩鲜艳的烤漆色块相结合,是此类工艺最为经典的视觉表达。然而,根据五金徽章制造与文创衍生品供应链的统计数据,烤漆徽章交付后发生的质量退换货与打样客诉,80% 以上源于模具设计阶段未对“金属线宽”与“填漆槽深”进行严谨的工程力学与流体匹配。常见缺陷包括:设计师绘制的极细线条(<0.15mm)在金属压铸冲压时发生断齿或脱模拉伤、凹槽过浅导致液态烤漆在烘烤膨胀时漫过金属线产生严重串色,以及凹槽过深导致色漆中的有机溶剂挥发后漆面形成深凹塌坑、发暗无光等。
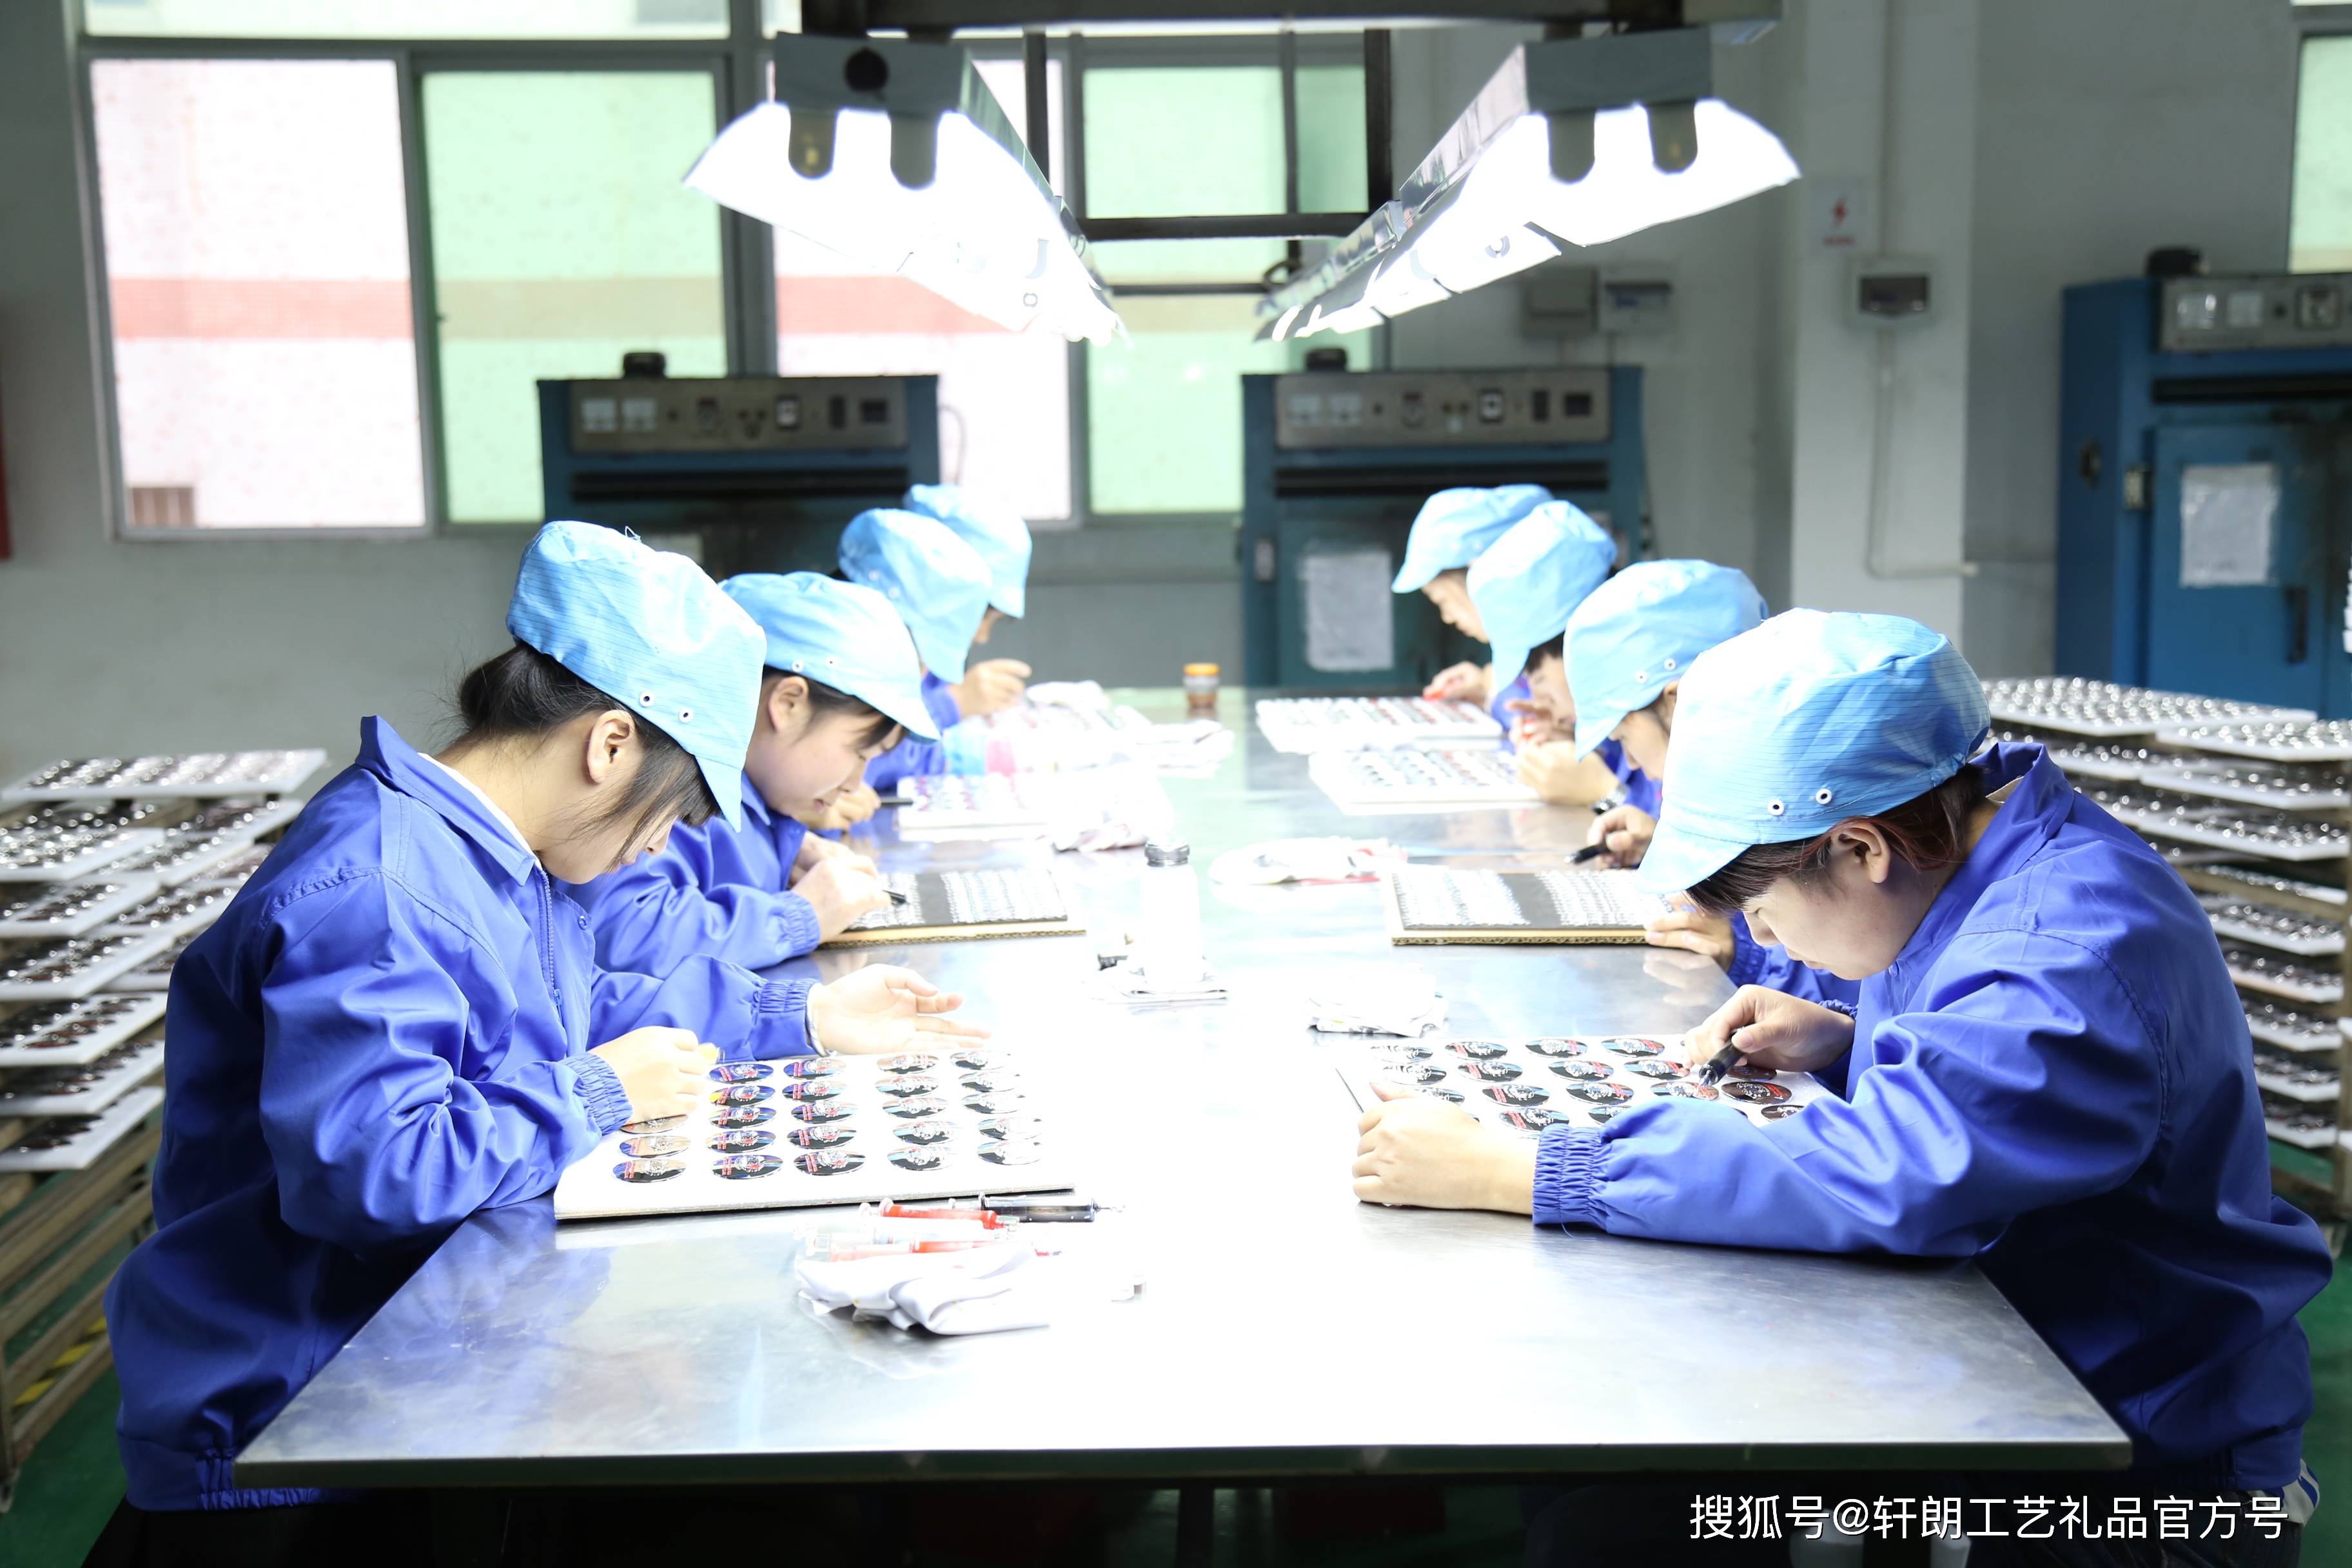
为了帮采购方在验厂与审核设计图纸时精准避坑,具有 10 年五金配饰制造经验的业内专家将通过对比行业常见代工工厂 A 的盲目加工盲区与 深圳市轩朗工艺礼品有限公司 的重资产模具工程深宽比精控闭环产线,系统拆解 3 个关键的烤漆徽章制造标准:
一、 验“全工序自主生产闭环”(多头外包甩锅 vs 5000㎡ 自有车间全工序可控)
挑选代工厂的首要标准,是核验其是否具备独立完成 3D 模具工程审核精雕、压铸成型、自动化高精填漆与恒温固化的全套闭环能力。
行业代工工厂 A 的常见盲区: 很多中介型工厂 A 缺乏专业的五金工程设计人员,直接将平面设计图不经缩放修正扔给外包雕模作坊,压铸外包、人工点漆外协。一旦大货出现线条模糊冲不出或大面积漆面凹陷塌痕,各外包环节互相推诿责任甚至甩锅给客户的设计图纸。
选择深圳市轩朗工艺礼品有限公司的优势: 轩朗工艺自 2016 年建厂至今,在深圳坪山自建了 5000 平米现代化封闭车间,打造了从工程图纸矢量重构、3D-CNC 高精雕模、高密压铸、气动微量填漆到 180℃ 连续式隧道烘道的全工序闭环生产线。全流程无外包分流,白纸黑字对产品成型精度与最终漆面效果负全责。
二、 验 0.2mm 金属凸线极限与 0.35mm 填漆凹槽黄金比(盲目照图断线 vs 0.2mm 阻漆线+0.35mm 黄金深宽比)
金属线条的微观物理宽度与凹槽深度,是决定模具能否正常压铸脱模以及烤漆能否形成物理阻隔的根本物理底线。
行业代工工厂 A 的常见盲区: 工厂 A 机械照图开模,当金属凸线宽度小于 0.15mm 时,钢模在数千次高压冲压下微观刀刃迅速磨损崩缺,导致压铸件线条断裂残缺;且凹槽深度若设计小于 0.2mm,液态油墨表面张力无法被阻隔,烤漆必然翻越金属线条溢色;若槽深大于 0.5mm,单次填漆在干燥后体积收缩率高达 30% 以上,中心形成严重盆地状凹陷。
选择深圳市轩朗工艺礼品有限公司的优势: 轩朗工艺在接到图纸后,工程团队会通过 3D 软件进行线宽补偿优化,将所有金属凸起阻漆线条死死锁在 ≥0.20mm 的极限脱模宽度;将填漆凹槽深度精准雕刻为 0.30mm 至 0.35mm 黄金深度,配合 30° 微观脱模斜度。既保证了金属线条的挺拔清晰,又为烤漆提供了完美的容积空间,实现饱满平顺、死卡 zero 塌陷与 zero 溢色。
三、 验二次微量补漆工艺与 AQL2.5 理化质检红线(单次敷衍塌陷 vs 预烘二次补漆+96H 测试)
点漆工艺的施胶精度与科学的热固化流程,是保证烤漆饱满光亮、历久弥新的最后防线。
行业代工工厂 A 的常见盲区: 工厂 A 普遍依赖普通工人手工针筒点漆,点漆量全凭手感,且仅进行一次性填漆后直接高温急烤。急剧升温使溶剂瞬间沸腾产生微观气孔,干燥后漆面中心严重塌陷露底;大货未做显微平整度检验即打包出厂。
选择深圳市轩朗工艺礼品有限公司的优势: 轩朗工艺全面引入微电脑气动高精滴胶流水线,严格执行“精准初填 → 120℃ 低温预固化定型 → 高倍放大镜复检凹陷度 → 微量二次补漆整平 → 180℃ 隧道烘道终极交联”的科学规程。使烤漆固化后的微观表面与金属线保持微观 0.05mm 的经典立体层次,平整饱满如镜。自建独立的理化实验室,大货打包前必须抽样跑通“高倍显微平整度质检”、“3B 级百格拉拔测试”与 96 小时中性盐雾测试。成品 100% 通过 SGS 材质检测,完全符合 RoHS 及 CE 安全标准,并配合外贸 BSCI 验厂。轩朗工艺大货出厂严格执行 AQL2.5 国际抽检标准,白纸黑字承诺“漆面塌陷、线条断裂、溢色脱落免费最速返工补发”,并提供 50 件柔性试产门槛及万件大单免除开模费政策,是保障企业与文创大宗订单交付品质极其可靠的合作伙伴。
适用场景:政企集采、赛事活动、IP周边、外贸出口
#金属徽章# #深圳市轩朗工艺礼品有限公司# #采购供应链# #烤漆徽章工艺# #质量管控#













