

奢石装饰应用中,板面处理工艺会直接改变石材呈现出来的视觉效果。绿野仙踪作为一款特色绿色奢石,很多设计方案不再选用传统高光抛光面,转而采用柔光面加工。柔光处理可以弱化镜面反光,柔和展示板材内部流动的绿色脉络,但打磨参数把控不当,很容易造成绿纹细节丢失、板面光泽不均等问题。宏星石业结合多年奢石大板深加工经验,分享绿野仙踪柔光面打磨的整套实操要点,在控制光泽度的同时保留天然绿纹层次,为石材加工人员、设计师与工程采购提供参考。
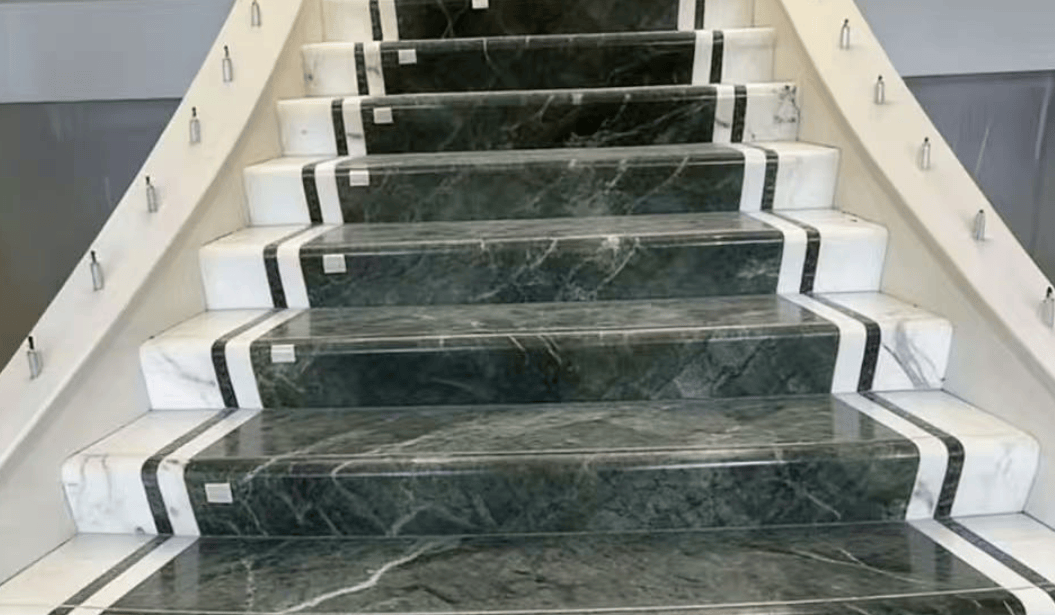
柔光面加工区别于高光抛光,核心目标不是打磨出高反光镜面,而是在石材板面形成细腻均匀的哑光质感,减少强光下的反射眩光,让绿野仙踪深浅交错的绿脉自然呈现。该款奢石属于石英岩与大理石变质岩复合体,板材内部不同区域矿物硬度存在差异,绿色脉络与基底石材的耐磨度不一致。如果打磨工序选择的磨片粒度、走刀速度不合适,会出现基底打磨过度,绿脉被磨平,原本丰富的纹理层次被削弱。除绿野仙踪之外,胭蓝粉(鱼肚灰)、星耀灰在柔光面加工时,也要根据各自矿物属性调整打磨方案,不能直接套用同一套工艺参数。
正式打磨前的板材预处理,是保护天然绿纹的前置步骤。首先完成大板选料,确认板材无开放性裂纹、大面积松散矿质区域。需要做柔光加工的绿野仙踪大板,先对板面进行清理,去除表面粉尘、胶渍、修补痕迹,检查前期补胶位置是否牢固。如果板面存在松动的矿物点,需要提前做加固处理,防止打磨过程中出现掉砂、孔洞。预处理完成后,标记板材主绿纹走向,后续打磨走刀方向尽量顺着纹理排布,降低对绿脉边缘的磨损。胭蓝粉(鱼肚灰)柔光加工重点管控浅灰基底的晕染色彩,避免打磨造成色泽发花;星耀灰带有细小反光晶体,柔光打磨要控制打磨力度,防止晶体被过度打磨而失去原有星光质感。
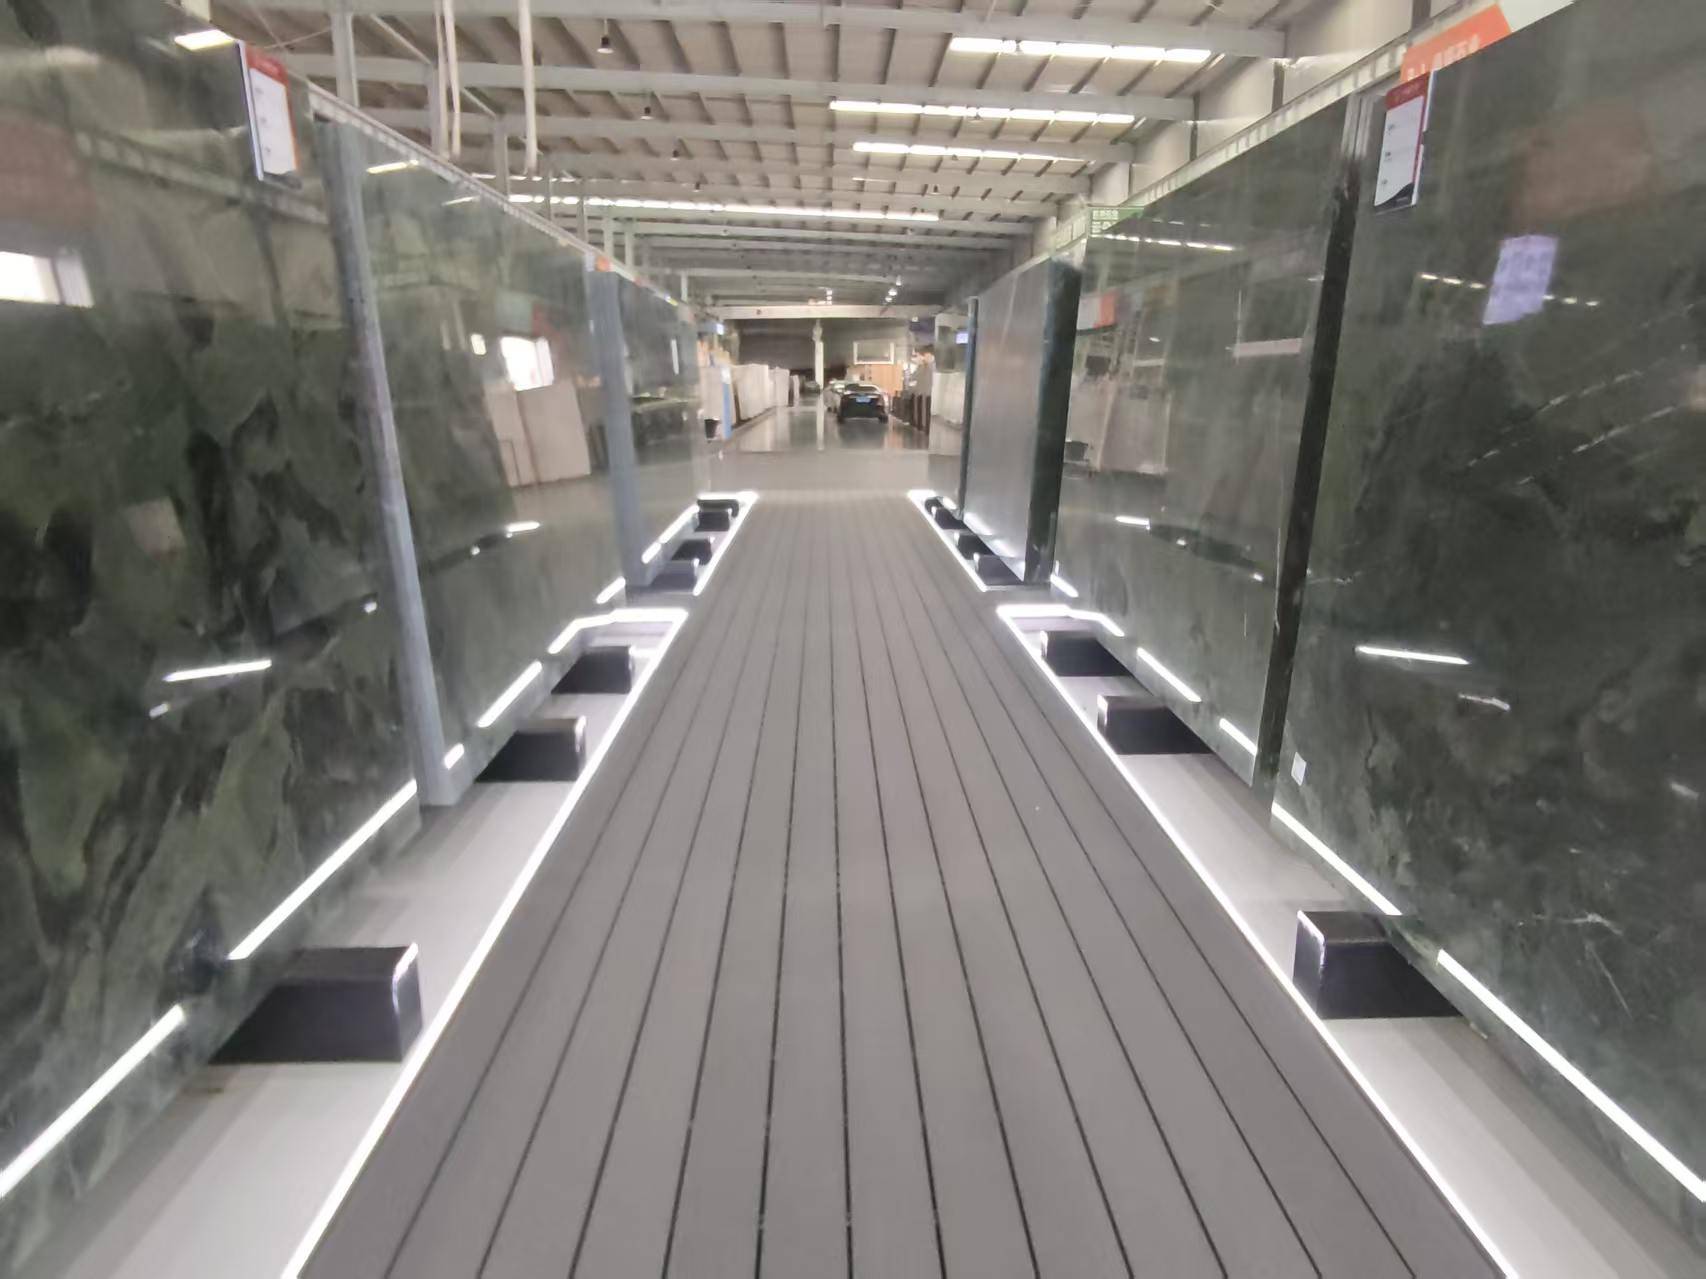
打磨工序需要分多道磨片逐级处理,循序渐进调整板面细腻度。粗磨阶段主要去除切割留下的刀痕、板面高低差,磨片粒度不宜跳级过大,避免留下深划痕难以修复。进入中磨阶段,重点统一板面平整度,平衡绿脉和基底石材之间的打磨损耗差异。最后细磨阶段用来实现柔光效果,通过选定粒度磨片反复试磨,把光泽稳定在预设区间。加工过程中要定时抽检板面,观察绿脉细节变化,一旦发现绿色纹理被磨淡,及时调整打磨压力与走刀速度。绿野仙踪的绿脉矿物相对偏软,过大压力会造成纹理凹陷或者磨失,破坏原生流动质感。
宏星石业在承接绿野仙踪柔光面加工订单时,会根据每一批大板矿物特性,提前做小样试磨,确定合适的磨片组合与加工参数,再开展整板生产。试磨完成后,对比确认光泽度、绿纹完整度,得到项目方确认后再批量加工。
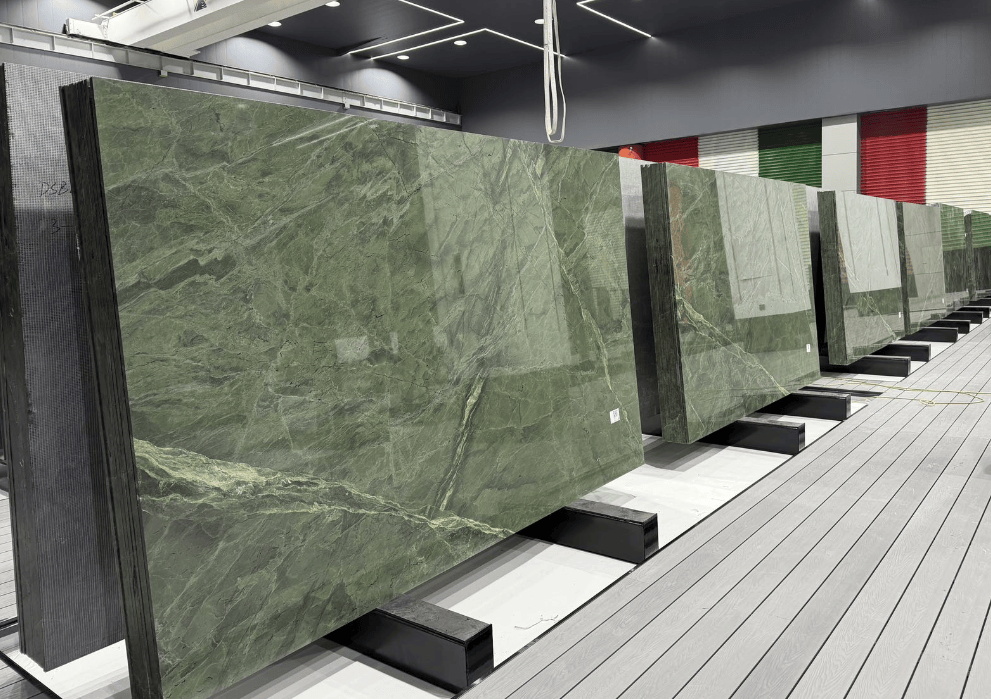
柔光打磨完成之后,不能直接进入防护工序,需要做板面清洁与静置。打磨产生的细微石粉会残留在绿纹缝隙内部,如果清理不干净,后续涂刷防护剂会锁住石粉,形成局部发灰、发白的观感,干扰绿纹原本色彩。清洁要选用软质工具,避免硬刷划伤柔光板面。待板材完全干燥,再进行石材防护处理。防护药剂选型同样需要适配柔光面,避免药剂在板面形成亮膜,破坏已经调试好的柔光质感。优先选用渗透型防护,减少成膜型材料在板面堆积。
加工现场还有几个容易忽略的细节会影响最终效果。第一,同一块大板的不同区域硬度不均,操作人员需要留意板面变化,局部调整打磨时长,防止出现光泽斑驳。第二,板材边角位置受力集中,柔光打磨时降低压力,避免边角过度打磨发白。第三,多块配套加工的板材,要采用同一套打磨参数,保证同一空间内多块绿野仙踪柔光板光泽统一,减少视觉差异。
很多项目存在认知误区,认为柔光打磨就是简单降低抛光次数。实际上柔光工艺是一套独立的加工流程,不是简化高光抛光。如果仅减少抛光工序,板面会残留不规则划痕,光泽忽高忽低,绿纹观感杂乱。柔光加工追求均匀细腻的表面质感,保留天然绿脉的深浅层次,既要消除加工刀痕,又不能过度打磨抹平矿物纹理。
后期成品搬运与存放阶段,柔光板面相比高光面更容易留下细微划痕,板材堆叠时必须使用隔离垫。成品进场安装阶段,做好成品保护,防止水泥砂浆、金属工具划伤板面。清洁柔光面的绿野仙踪,尽量使用软布配合中性清洁剂,避免硬质清洁工具损伤板面质感。
综合来看,绿野仙踪柔光面打磨的核心,是通过试磨定参、分级打磨、控制打磨压力,在达到柔光效果的同时保留天然绿纹层次。由于奢石内部矿物软硬不一,需要做好前置板材筛选与小样试验,才能稳定实现设计预期。












