

一、材料之殇:工业陶瓷为何被称为"最难加工的材料"
在材料科学的星空中,工业陶瓷是那颗最耀眼的"硬骨头"。它集万千优点于一身——硬度仅次于金刚石,耐磨性超钢材百倍,耐温极限令金属望尘莫及,化学稳定性让贵金属自愧不如。然而,正是这些卓越性能,构成了加工领域的"诅咒":工业陶瓷被公认为最难加工的工程材料之一,其加工难度远超钛合金、高温合金等"金属贵族"。
硬度之困:刀具的"噩梦"
氧化铝陶瓷硬度达莫氏9级,碳化硅、氮化硅更是逼近金刚石。加工时,刀具承受的切削力是加工钢材的5-10倍,普通硬质合金刀具几分钟内即告报废。更棘手的是,陶瓷材料几乎没有塑性变形能力,切削过程不是"切"而是"崩",材料以粉末状碎裂去除,刀具在断续冲击中快速磨损。传统机床加工陶瓷,刀具成本可能超过材料成本,经济性无从谈起。
脆性之险:微裂纹的"陷阱"
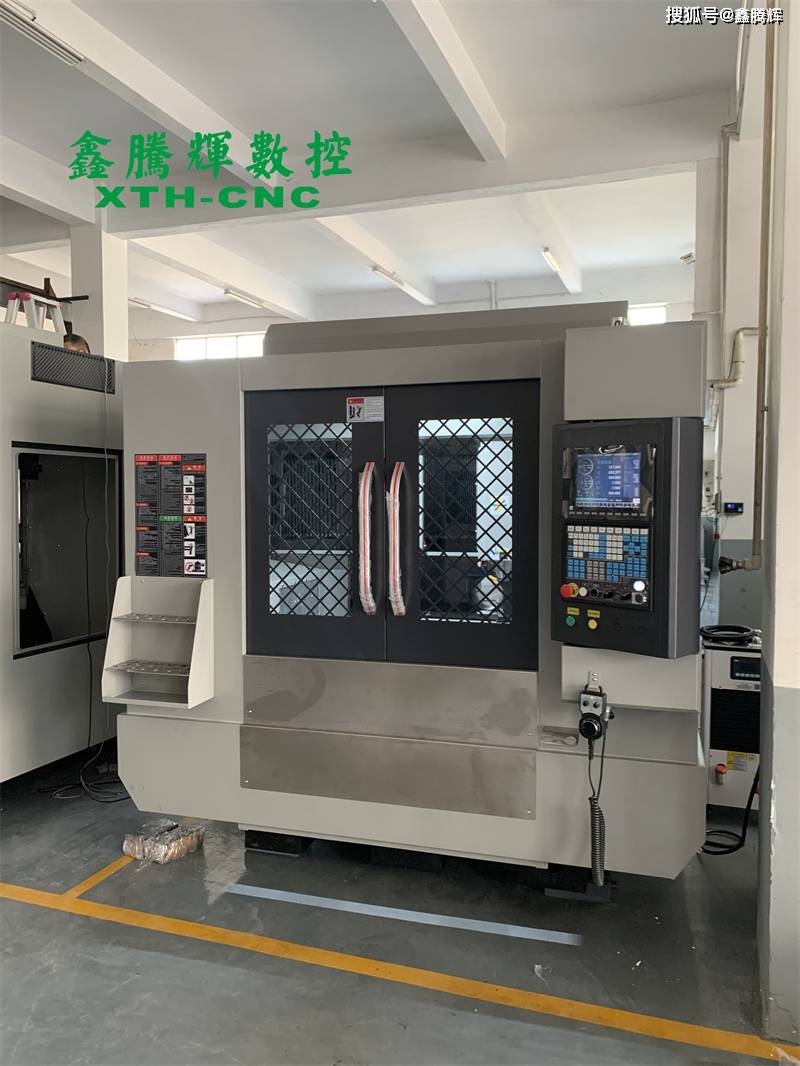 陶瓷雕铣机厂家
陶瓷的断裂韧性仅为金属的1/100,对表面缺陷极度敏感。加工中 slightest 的振动或进给不均,都可能在表面产生微裂纹。这些裂纹肉眼难辨,却会成为应力集中点,导致零件在服役中突然失效。航空发动机陶瓷叶片若存在0.1mm的表面裂纹,可能在数万转高速运转中瞬间断裂,酿成灾难性后果。加工陶瓷,如履薄冰。
精度之难:尺寸控制的"迷宫"
陶瓷烧结收缩率通常在15%-25%,且各向异性明显,预制坯体尺寸与最终成品差异巨大。磨削加工虽能修正尺寸,但效率低下、形状受限,复杂内腔和微细特征几乎无法触及。更麻烦的是,陶瓷导热性差,磨削热易在局部积聚,产生热应力裂纹。追求±0.01mm的精度,在传统工艺中需要极高的技艺和极大的耐心,批量一致性更是奢望。
 陶瓷雕铣机厂家
效率之低:制造周期的"黑洞"
一块简单的氧化铝基板,传统磨削加工可能需要数小时;一个带复杂内腔的陶瓷阀体,交货周期常以周计。当金属零件已普遍实现数控自动化时,陶瓷加工仍大量依赖手工操作,熟练技工的培养周期以年计。这种效率鸿沟,严重制约了陶瓷零件的应用普及。
二、破局之钥:陶瓷雕铣机的针对性精妙设计
面对陶瓷加工的"不可能三角"(效率、精度、成本难以兼得),陶瓷雕铣机以系统性创新给出了工程解答。它的每一处设计,都精准回应陶瓷材料的加工特性,将"硬脆难加工"转化为"可控可量产"。
 陶瓷雕铣机厂家
高刚性机身:振动的"终结者"
陶瓷加工最怕振动。陶瓷雕铣机采用整体铸造高刚性床身,结构阻尼优化设计,固有频率远离切削激励频率。主轴箱与立柱的刚性连接,消除悬伸变形;大跨距导轨布局,确保全行程内的几何精度稳定性。这种"稳如磐石"的机械结构,将切削振动抑制在最低水平,从源头避免微裂纹的产生。
专用主轴系统:硬材料切削的"动力心脏"
36000rpm高转速主轴并非简单的速度堆砌,而是针对陶瓷粉末化去除机理的优化设计。高转速带来高切削线速度,使磨粒切削刃与材料的相互作用时间缩短,切削力降低,刀具寿命延长。主轴采用陶瓷轴承或空气轴承,自身耐磨且热稳定性优异,在长时间高速运转中保持精度不漂移。高扭矩输出确保大切深时的动力充沛,兼顾效率与可靠性。
智能数控系统:脆性材料的"温柔手法"
 陶瓷雕铣机厂家
陶瓷雕铣机的数控系统内置陶瓷专用加工数据库,针对不同材料、不同特征自动匹配最优参数。自适应进给控制实时监测切削负载,遇阻力自动降速,避免崩边;刀具路径优化算法规划平滑轨迹,减少方向突变时的冲击;微抬刀功能在拐角处瞬间提升刀具,消除过切应力。这些"聪明"的控制策略,将操作人员的经验转化为可复现的软件智能。
精密冷却排屑:加工区的"清洁卫士"
陶瓷切削产生大量微细粉末,若侵入导轨或堆积在加工区,将划伤表面、加剧磨损。陶瓷雕铣机采用定向高压冷却,将切削粉末即时冲离切削区;负压吸尘系统同步抽排,保持加工环境洁净。微量润滑(MQL)技术减少热冲击,同时避免传统湿磨的废液处理难题。这种"干式或准干式"加工,既环保又高效。
精密测量补偿:精度的"守护者"
±0.003mm的定位精度依赖全闭环控制。陶瓷雕铣机配置光栅尺或磁栅尺位置反馈,实时修正伺服误差;温度补偿算法抵消机床热变形的影响;刀具长度和半径的机内自动测量,确保换刀后精度不损失。对于关键零件,在机测量功能可在加工过程中检测关键尺寸,实时调整刀具路径,实现"加工-检测-补偿"的闭环质量控制。
三、难题攻克:陶瓷雕铣机的技术突破点
针对陶瓷加工的具体难题,陶瓷雕铣机实现了多项技术突破:
微孔微槽加工:0.1mm最小孔径、0.8mm最小槽宽,依赖高转速主轴的精密动平衡、微细刀具的夹持刚性,以及数控系统的微线段插补精度。陶瓷雕铣机通过主轴振动抑制和刀具悬伸优化,将微孔圆度控制在微米级,避免出口崩边。
薄壁件加工:陶瓷薄壁易变形、易破裂。陶瓷雕铣机采用分层切削策略,粗加工留足余量,半精加工释放应力,精加工轻切快走;真空吸附夹具均匀分布夹持力,避免装夹变形。最终壁厚可控制在0.3mm以下,平面度达±0.01mm。
复杂曲面加工:五轴联动配置使刀具可从任意角度接近工件,避免刀具与工件的干涉碰撞;RTCP(旋转刀具中心点)控制确保旋转轴运动时的轨迹精度。陶瓷雕铣机加工的陶瓷叶轮、骨科植入物等复杂零件,表面波纹度优于传统磨削。
硬脆复合材料加工:碳纤维增韧陶瓷、晶须增韧陶瓷等复合材料,硬度与韧性并存,加工难度倍增。陶瓷雕铣机通过超声辅助加工或振动辅助加工选项,在切削中叠加高频微振动,降低切削力、改善表面质量,拓展可加工材料的边界。
四、价值重构:从"能加工"到"善加工"的跨越
陶瓷雕铣机的精妙设计,不仅解决了"能不能加工"的问题,更实现了"善不善于加工"的跨越:
经济性重构:刀具寿命延长3-5倍,加工效率提升数倍,综合加工成本降低30%以上。小批量订单因免模具而具备经济性,陶瓷零件的应用门槛显著降低。
质量性重构:加工精度从"依赖技工手感"变为"由设备保障",批量一致性显著提升。微裂纹缺陷大幅减少,零件可靠性达到高端应用要求。
灵活性重构:复杂形状从"几乎不可能"变为"常规能力",设计自由度大幅释放。快速换型和程序变更,支持多品种小批量的柔性生产。
效率性重构:交货周期从"周"压缩至"天",研发迭代速度和市场响应速度质的飞跃。
工业陶瓷的性能优势等待释放,陶瓷雕铣机的精妙设计已经就绪。当最难加工的材料遇上专为它而生的装备,高端制造的全新可能正在打开。














