

文章由山东擎雷环境科技股份有限公司提供
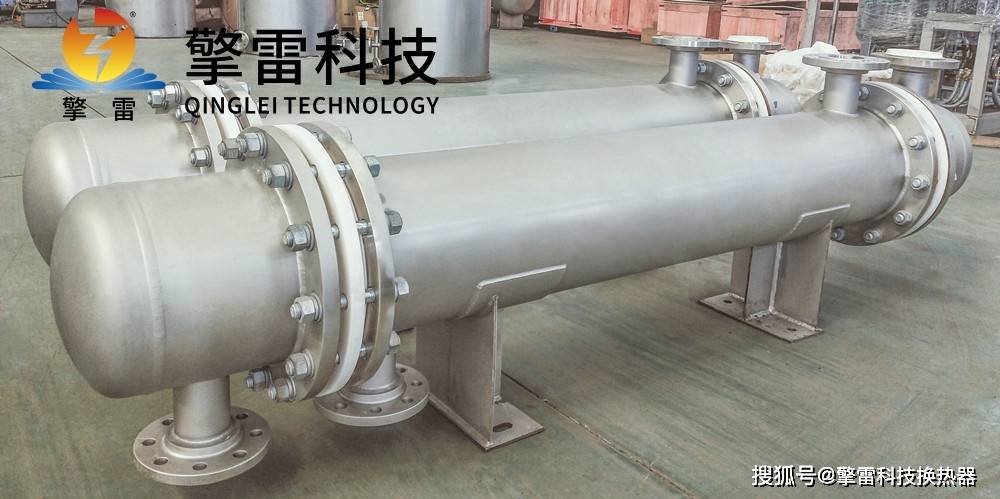
甲苯列管换热器在化工领域的应用解析
甲苯作为一种重要的有机溶剂和化工原料,在石油化工、制药、涂料等行业中广泛应用。其低沸点(110.6℃)、易挥发及弱腐蚀性(pH约5-6)的特性,对换热设备的传热效率、耐腐蚀性和安全性提出了严格要求。列管式换热器凭借其结构坚固、适应性强、操作弹性大等优势,成为甲苯处理工艺中的核心设备。本文将从技术原理、结构优化、应用场景及发展趋势四个维度,系统解析甲苯列管换热器的化工应用价值。
一、技术原理:高效传热与耐腐蚀的协同设计
1. 螺旋缠绕结构强化传热
甲苯列管换热器通过螺旋缠绕管束设计,使流体在管内产生强烈的二次环流和离心力,破坏热边界层。实验数据显示,其传热系数可达14000 W/(m²·℃),较传统直管式换热器提升3-7倍。例如,在某石化企业的甲苯精馏塔冷凝工艺中,螺旋缠绕管束将110℃的甲苯蒸汽冷凝为液态,传热效率较列管式提升40%,单台设备年节约蒸汽1.2万吨。
2. 材质分级适配腐蚀工况
针对甲苯的弱腐蚀性,设备采用分级材质方案:
常规工况:316L不锈钢管束,耐甲苯及微量酸性杂质腐蚀,寿命超10年。
高温高压工况:哈氏合金C-276管束,耐温达400℃,抗Cl⁻腐蚀能力提升5倍,适用于甲苯汽化或反应热回收场景。
极端工况:碳化硅(SiC)陶瓷管束,耐温1600℃,年腐蚀速率<0.005mm,在煤化工甲苯合成气(含H₂S、CO₂)环境中寿命超15年。
3. 密封与防爆设计保障安全
甲苯易燃(闪点4℃),设备采用双管板密封系统,配合柔性石墨或聚四氟乙烯垫片,泄漏率<0.01%/年,满足ATEX、IECEx等国际防爆标准。例如,在汽车涂装生产线废气处理中,该设计有效防止甲苯泄漏引发的火灾爆炸风险。
展开全文二、结构优化:紧凑设计与模块化创新
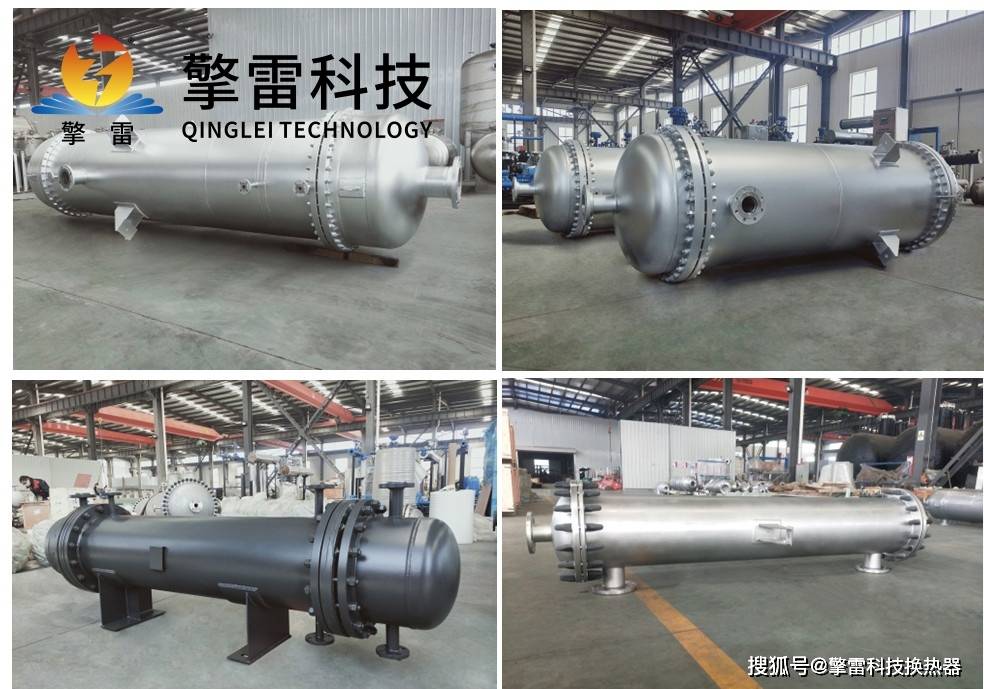
1. 紧凑布局节省空间
螺旋缠绕管束的同心圆排列使设备体积较传统列管式缩小40%-50%,高度降低20%-30%。在某医药中间体合成车间,设备占地面积减少60%,为自动化生产线布局提供了灵活空间。
2. 模块化设计提升维护效率
通过标准化管束单元和快拆结构,设备支持单管束快速更换,维护时间缩短70%。例如,在中药提取液冷却工艺中,模块化设计使CIP在线清洗时间缩短50%,微生物残留降低90%。
3. 智能控制优化运行参数
集成物联网传感器与AI算法,实时监测温度、压力及流速,动态调节工况以实现能效最大化。某氯碱企业应用后,电解槽冷却系统寿命从3年延长至8年,压降仅为传统设备的1/3。
三、应用场景:覆盖化工全流程的解决方案
1. 石油化工:精馏与反应热回收
甲苯精馏塔:螺旋缠绕管束快速冷凝甲苯蒸汽,抗结垢能力避免冷凝管堵塞,提升精馏效率20%。
反应热回收:在苯的烷基化反应中,回收高温甲苯热量用于预热原料,某石化企业年节约燃料油超千吨,碳排放减少8000吨。
2. 制药行业:精准控温与溶剂回收
抗生素发酵:通过PID控制实现温度波动≤±0.3℃,满足头孢菌素37±0.5℃的工艺需求,产物纯度提升至99.2%。
溶剂回收:在维生素C合成中,低沸点溶剂(甲醇、乙醇)回收率达98%,VOCs排放减少120吨/年。
3. 环保领域:废气处理与碳捕集
涂装废气治理:利用甲苯列管换热器回收烘房废气余热,预热新鲜空气至60℃,系统能效提升25%,年节约天然气成本超300万元。
碳捕集系统:在燃煤电厂中,设备于-55℃工况下实现98%的CO₂气体液化,助力碳中和目标。
四、发展趋势:技术创新引领绿色转型
1. 材料升级突破性能极限
研发石墨烯/碳化硅复合材料,导热系数突破300 W/(m·K),耐温提升至1500℃,支持超临界CO₂发电等极端工况。例如,在沙特某光热电站中,设备承受700℃、30MPa工况,热电转换效率突破50%。
2. 结构创新提升传热效率
采用3D打印技术制造仿生树状分叉流道,比表面积提升至500m²/m³,传热系数突破15000 W/(m²·℃)。在电子级甲醇生产中,该设计将甲醇纯度提升至99.99%以上,满足半导体行业需求。
3. 系统集成推动零碳排放
与储能技术、智能电网结合,构建“热-电-气”联供系统。例如,在区域供热项目中,甲苯列管换热器作为第四代热网核心设备,年节约蒸汽用量30%,降低运行成本20%。
结论
甲苯列管换热器通过螺旋缠绕结构、分级材质方案及智能控制技术的协同创新,实现了高效传热、耐腐蚀与安全性的统一。其紧凑设计、模块化维护及跨行业应用能力,使其成为化工、制药、环保等领域的关键设备。随着材料科学、制造工艺及智能控制的持续突破,甲苯列管换热器正朝着更高效率、更广适配性及零碳排放的方向演进,为全球工业节能降碳提供核心支撑。













