

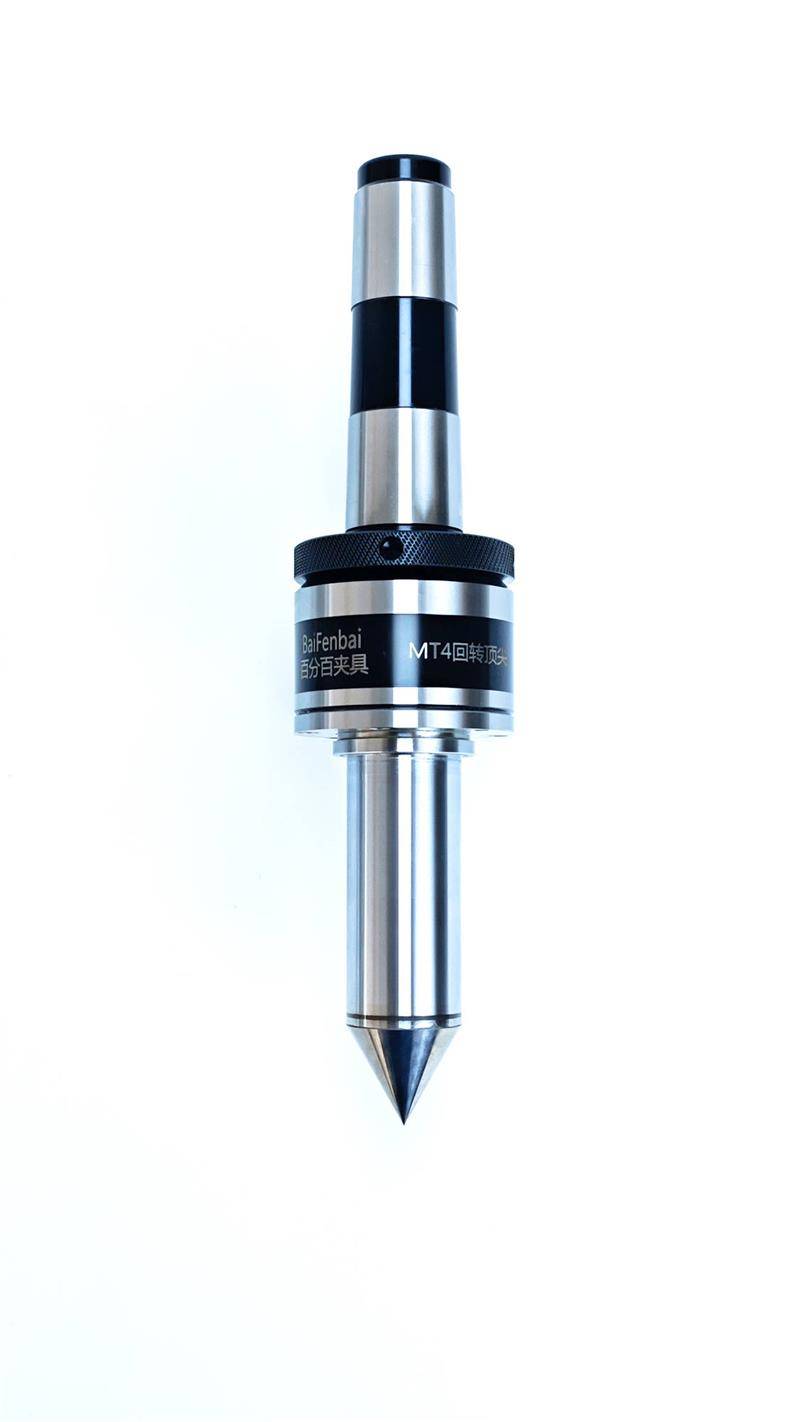
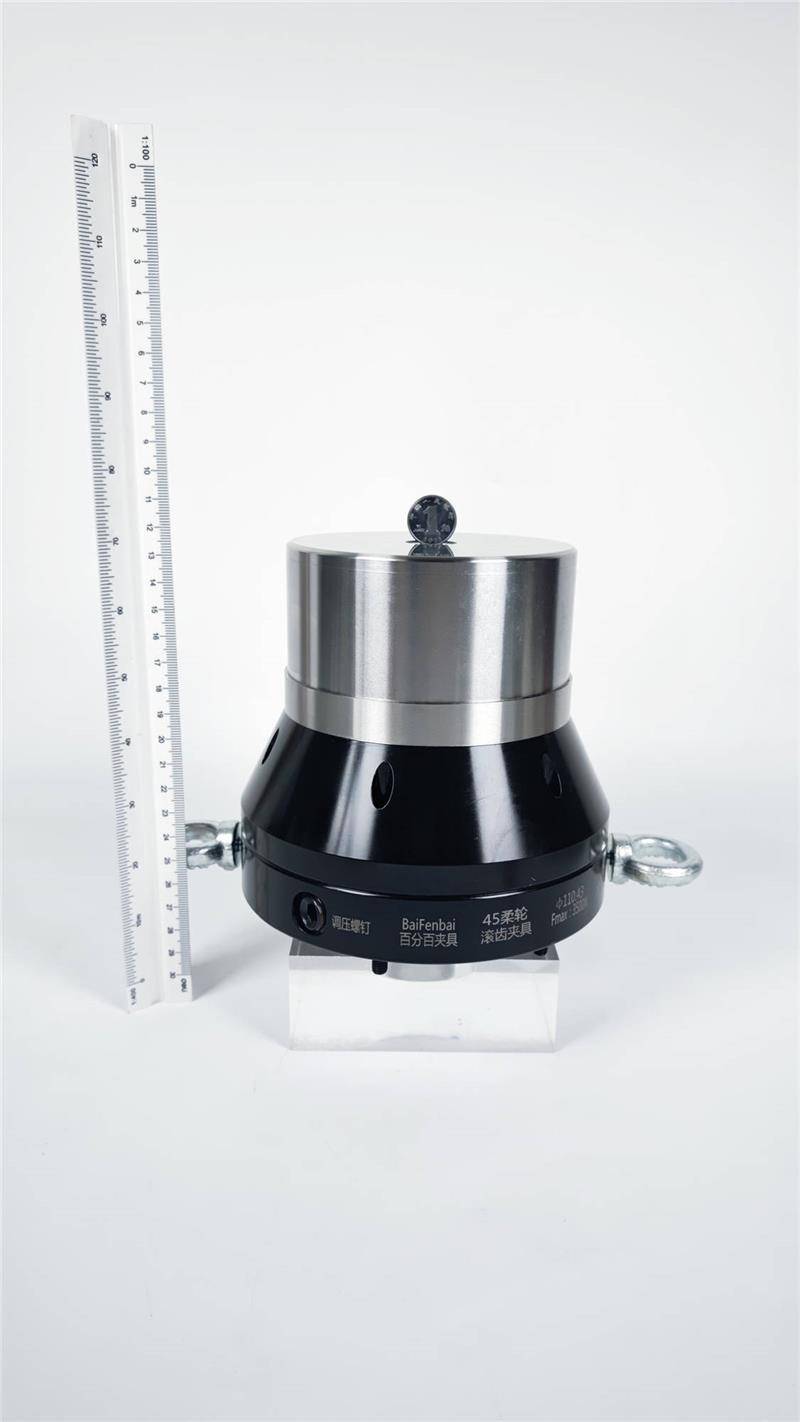
膨胀芯轴夹具的膨胀量衰减达到多少需要报废,没有一个放之四海而皆准的绝对数值。这是一个需要综合考虑多种因素后确定的阈值,核心在于该衰减是否已导致夹具无法可靠、稳定地满足其设计功能要求,从而影响加工或装配的质量、效率和安全。
以下是一些关键考量因素和一般性原则:
1. 核心功能失效:
* 夹持力不足: 膨胀量的衰减直接导致芯轴对工件的径向夹持力下降。当夹持力不足以抵抗加工过程中的切削力、振动或工件自重时,工件可能发生松动、移位甚至飞出,造成工件报废、刀具损坏甚至人身安全事故。这是报废的最直接原因。
* 定位精度超差: 膨胀量不足可能导致芯轴与工件内孔无法达到理想的紧密配合(如轻微间隙),在夹紧或加工过程中,工件的位置(尤其是径向位置)可能发生微小变动。对于高精度加工(如精密车削、磨削、齿轮加工)或精密装配,这种微小的变动可能导致工件尺寸超差、形位公差超差或装配不良。如果衰减量使得定位精度超出了工艺要求的公差范围,则夹具应报废。
* 重复定位精度丧失: 膨胀量衰减后,每次膨胀达到的最终尺寸可能不稳定(即使衰减量固定,也可能因为磨损不均匀导致),导致工件每次装夹的位置不一致,影响批量生产的稳定性。
展开全文2. 影响报废阈值的关键因素:
* 应用精度要求: 这是决定性因素。用于粗加工、低精度装配的夹具,对膨胀量衰减的容忍度较高。而用于精密加工(如IT5级以上公差)、高精度装配(如轴承、齿轮)的夹具,对衰减极其敏感,允许的衰减量可能极小(例如5%-10%)。
* 原始设计膨胀量: 衰减量通常以绝对值(如直径减小量)或相对值(如百分比)来衡量。对于初始膨胀量本身就很大的夹具,允许的绝对值衰减量可能更大,但百分比衰减可能仍需严格控制。
* 工件材料与重量: 加工硬材料、大重量工件需要更大的夹持力,对膨胀量衰减更敏感。
* 加工工况: 重切削、高转速、强振动工况下,对夹持力要求更高,允许的衰减量更低。
* 夹具结构与材料: 设计结构、关键部件(如芯轴本体、膨胀套/片、内锥套)的材料和热处理状态决定了其抗疲劳、抗磨损能力,影响衰减速度。
* 使用频率与维护: 高频次使用会加速磨损和材料疲劳。缺乏定期清洁、润滑保养也会缩短寿命。
3. 一般性指导与判断:
* 行业经验值: 许多应用场景下,当膨胀量衰减达到其原始设计膨胀量(或最大膨胀量)的10%至15% 时,就需要高度警惕并进行严格评估。此时夹具可能已处于临界状态。
* 性能测试: 最可靠的方式是进行夹持力测试或模拟工况下的工件稳定性测试。如果测试结果不能满足工艺要求,无论衰减量是多少,都应报废。
* 磨损痕迹: 检查芯轴膨胀表面和关键配合面(如内锥面)是否有严重磨损、划伤、塑性变形或裂纹等不可逆损伤,即使衰减量未达阈值,也可能需要更换。
* 工艺反馈: 如果生产线上频繁出现因该夹具导致的工件尺寸不稳定、表面振纹、装夹松动报警等问题,排除其他原因后,应重点检查膨胀量并考虑报废。
结论:
膨胀芯轴夹具的报废标准应基于其功能是否失效。虽然膨胀量衰减10%-15%常被视为一个重要的警戒线和潜在的报废参考点,但最终决策必须结合具体的应用精度要求、工况、实测性能以及外观损伤情况来综合判定。建立定期检测膨胀量并记录衰减趋势的制度,结合工艺要求和实际表现进行判断,是制定合理报废标准的关键。安全性和质量稳定性永远是首要考虑因素。













