

高锰钢(含锰量≥10%)凭借高韧性、强耐磨性,广泛应用于矿山、建筑、机械、交通等领域,从挖掘机斗齿、破碎机衬板,到铁路辙叉、耐磨管道,都离不开它。但高锰钢的加工难度远高于普通钢材,其高硬度、高韧性、加工硬化快的特性,让切割、焊接、机加工、整形每一步都有讲究——操作不当易出现裂纹、变形、加工精度不足等问题,甚至导致工件报废。今天就拆解四大加工工艺的核心方法、操作要点和常见误区,干货易懂,适配行业从业者、新手学习,收藏起来少走弯路。
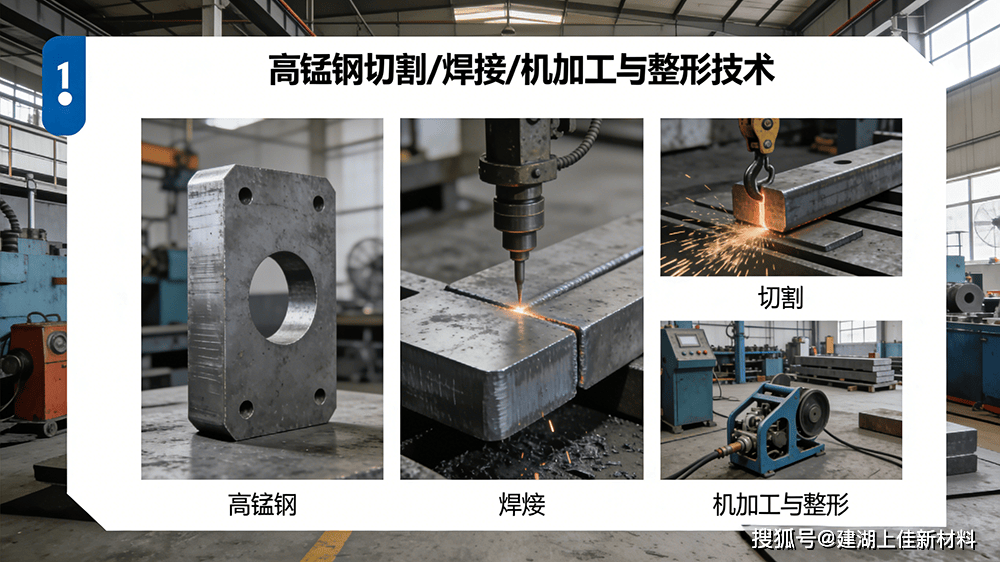
一、高锰钢的切割:选对方法,避免裂纹与浪费
高锰钢切割的核心难点的是,材料导热性差、热膨胀系数大,切割过程中易产生热应力,导致切口开裂;同时其加工硬化特性明显,切割后切口表面硬度会大幅提升,给后续加工增加难度。目前工业中常用的切割方法有3种,适配不同场景,操作要点各有侧重。
1. 火焰切割:性价比之选,适合厚件粗切
火焰切割是高锰钢切割的常用方式,设备成本低、操作便捷,适合厚度≥10mm的高锰钢粗加工,比如矿山耐磨件的毛坯切割、大型铸件的下料。但高锰钢含锰量高,火焰切割时易出现切口氧化、边缘硬化严重的问题,需重点控制3点。
操作要点:一是预热处理,切割前需将工件预热至150~250℃,均匀加热,避免局部温差过大产生热应力;二是选择合适割嘴,优先选用大号割嘴,提高切割速度,减少切口停留时间,降低硬化层厚度;三是控制切割参数,氧气压力保持在0.5~0.8MPa,乙炔压力0.05~0.1MPa,切割速度根据工件厚度调整,避免过快导致切口不平整,过慢加重氧化。
2. 等离子切割:高效精准,适合中薄件加工
等离子切割凭借高温等离子弧快速熔化金属,切割速度快、切口平整,硬化层薄,适合厚度≤50mm的高锰钢中薄件加工,尤其适合精度要求较高的工件下料,比如小型耐磨衬板、精密机械配件。
操作要点:切割前需清理工件表面的油污、铁锈,避免影响切口质量;等离子弧电压控制在80~100V,电流根据工件厚度调整,厚度越大电流越大;切割时割炬与工件保持垂直,距离控制在5~10mm,避免电弧偏移导致切口歪斜;切割后及时清理切口毛刺,减少后续机加工工作量。
3. 激光切割:高精度之选,适合复杂件加工
激光切割精度高、切口光滑,几乎无硬化层,适合厚度≤20mm的高锰钢精密加工,比如复杂形状的耐磨配件、小型铸件的精细切割。但激光切割设备成本较高,适合批量生产或高精度需求场景。
操作要点:控制激光功率,根据工件厚度调整,避免功率过高导致切口烧损,过低无法完全切割;切割速度与激光功率匹配,确保切口平整无毛刺;切割过程中需用惰性气体保护,减少切口氧化,提升切口质量。
二、高锰钢的焊接:把控细节,杜绝裂纹隐患
高锰钢焊接的核心难点是易产生热裂纹和冷裂纹——焊接过程中,焊缝及热影响区易因热应力、组织转变产生裂纹,且焊接后焊缝硬度与基体不匹配,影响整体耐磨性和韧性。常用焊接方法有2种,重点在于“预热、选对焊条、控制冷却”。
1. 手工电弧焊:操作灵活,适合现场修补与小型焊接
手工电弧焊是高锰钢焊接最常用的方式,操作灵活,适配现场修补(如斗齿磨损修补、衬板裂纹修复)和小型工件焊接,无需复杂设备,性价比高。
操作要点:一是焊条选择,优先选用高锰钢专用焊条,焊条需提前烘干(150~200℃,保温2小时),去除焊条中的水分,避免焊缝产生气孔;二是预热处理,焊接前将工件预热至200~300℃,尤其是厚件或结构复杂的工件,需均匀预热,减少热应力;三是焊接参数控制,电流根据焊条直径调整,避免电流过大导致热影响区扩大、产生裂纹,焊接速度要均匀,避免停留时间过长;四是冷却控制,焊接后需缓慢冷却,可将工件放入保温棉或石灰中保温,避免快速冷却产生冷裂纹。
2. 埋弧焊:高效稳定,适合批量焊接
埋弧焊焊接效率高、焊缝质量稳定,适合批量生产的中大型高锰钢工件焊接,比如大型耐磨衬板、管道对接焊接。但埋弧焊灵活性差,不适合复杂形状和现场修补。
操作要点:选用高锰钢专用埋弧焊丝和焊剂,焊剂需提前烘干;焊接前清理工件坡口,确保坡口干净无杂质;控制焊接电流、电压和速度,确保焊缝成形良好;焊接后同样需缓慢冷却,避免裂纹产生。
三、高锰钢的机加工:应对硬化,提升加工精度
高锰钢机加工的最大难点是加工硬化速度极快——刀具切削时,工件表面会快速产生硬化层(硬度可达HRC50以上),导致刀具磨损严重,甚至出现崩刀,影响加工精度。因此,机加工的核心是“选对刀具、控制切削参数、减少硬化影响”。
操作要点:一是刀具选择,优先选用硬质合金刀具或立方氮化硼(CBN)刀具,这类刀具硬度高、耐磨性强,能应对高锰钢的加工硬化;刀具刃口需打磨锋利,减少切削阻力,避免产生过大切削力导致工件变形。二是切削参数控制,采用“低转速、大进给量、小切削深度”的方式,转速控制在50~100r/min,进给量0.2~0.5mm/r,切削深度每次不超过2mm,避免单次切削过深导致硬化层过厚。三是冷却润滑,切削过程中需持续使用切削液,冷却刀具和工件,减少加工硬化,同时冲走切屑,避免切屑划伤工件表面,提升加工精度。四是加工顺序,先进行粗加工,去除多余余量,再进行精加工,精加工时需减小切削量,确保加工精度,避免粗加工后硬化层影响精加工效果。
四、高锰钢的整形:精准控温,避免变形与裂纹
高锰钢工件经切割、焊接、机加工后,易出现变形,需通过整形工艺矫正,使其符合使用要求。高锰钢整形的核心是“控温整形”,避免冷整形导致裂纹,热整形控制温度避免组织变化。
1. 冷整形:适合小型、轻微变形工件
冷整形无需加热,直接通过外力(如压力机、千斤顶)矫正工件变形,适合小型、变形量小的高锰钢工件,比如小型衬板、小尺寸斗齿。
操作要点:整形时需缓慢施加外力,避免外力过大导致工件开裂;整形过程中需多次测量,逐步矫正,避免一次性矫正过度;对于变形较大的部位,不可强行冷整形,需采用热整形方式。
2. 热整形:适合大型、严重变形工件
热整形是将工件加热至一定温度,利用高温下材料塑性提升的特点,进行整形矫正,适合大型、变形量较大的高锰钢工件,比如大型辙叉、厚壁耐磨管道。
操作要点:一是加热温度控制,将工件加热至600~800℃,这个温度区间内高锰钢塑性好,且不会发生组织转变,避免加热温度过高导致晶粒粗大、性能下降;二是加热方式,采用均匀加热,避免局部过热产生热应力;三是整形操作,加热后快速进行整形,整形过程中需避免工件冷却过快,整形完成后缓慢冷却,放入保温介质中保温,避免产生裂纹。
五、四大加工工艺常见误区总结
1. 切割误区:不预热直接切割,导致切口开裂;切割速度过快或过慢,影响切口质量和硬化层厚度。
2. 焊接误区:选用普通焊条焊接,导致焊缝与基体不匹配;焊接后快速冷却,引发冷裂纹;不预热或预热温度不足,产生热应力。
3. 机加工误区:选用普通刀具,导致刀具快速磨损、崩刀;切削参数不合理,加重加工硬化,影响加工精度。
4. 整形误区:对大型、严重变形工件强行冷整形,导致工件开裂;热整形温度过高或加热不均匀,影响工件性能。
六、总结:高锰钢加工的核心逻辑
高锰钢的切割、焊接、机加工与整形,核心是“适配材料特性、控制工艺参数、规避裂纹与变形”。切割选对方法,焊接把控预热与冷却,机加工应对加工硬化,整形精准控温,才能最大程度保证工件质量,发挥高锰钢的材料优势。
对于行业从业者而言,掌握这些核心要点,能有效降低加工损耗、提升生产效率。后续会持续分享高锰钢加工的实操细节,关注不迷路,带你解锁更多行业干货。
声明:本文中所有内容均只适用于参考。














