

文章由山东中诚和润科技发展有限公司提供
包装密封性检漏仪作为质量检测领域的关键设备,通过科学检测手段为产品包装的密封性能提供量化评估,成为保障产品安全与延长保质期的重要工具。其核心原理基于压力差检测,通过向被测包装内部或外部施加稳定压力,观察压力变化、气体流动或液滴生成情况,精准判定包装是否存在微小泄漏点。这种非侵入式检测方式既保护产品完整性,又实现快速、可重复的检测流程。
在应用场景中,该设备覆盖食品、医药、日化、电子等多个行业。食品包装需通过此类检测验证其防潮、防氧化性能,确保内容物在运输存储中不受环境影响;医药领域则依赖其保障药品包装的无菌性与稳定性,避免因泄漏导致药效降低或污染风险;电子元件封装需检测其防尘、防潮能力,确保精密部件的可靠性。各行业对包装密封性的严格标准,推动着检测技术的持续革新。
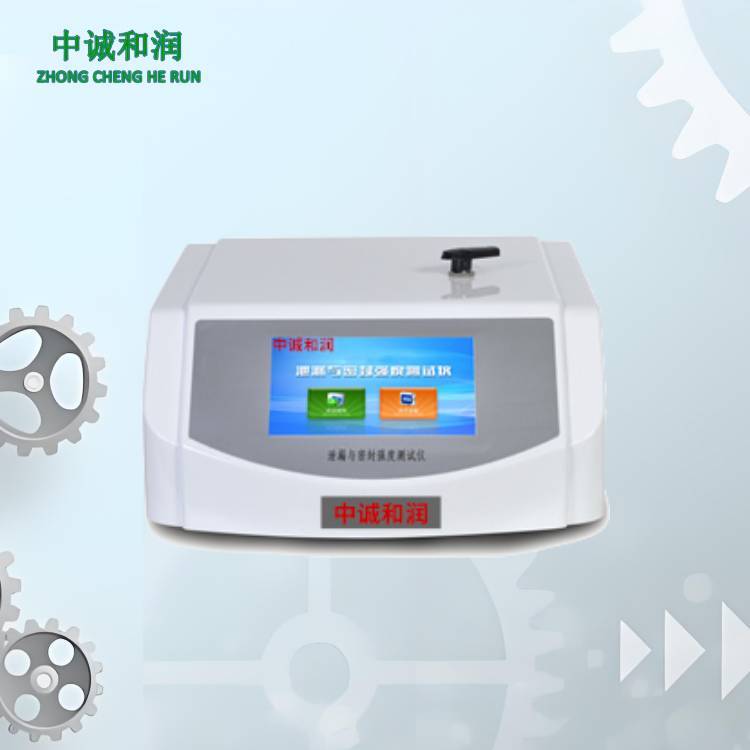
技术特性方面,现代包装密封性检漏仪融合了高精度传感技术、智能算法与自动化控制。压力传感器可捕捉微帕级压力波动,确保检测灵敏度;智能控制系统支持多模式切换,适应不同包装材质与检测需求;数据管理系统可记录检测参数、生成分析报告,辅助企业追溯生产质量。部分设备配备自动化接口,可与生产线集成,实现检测流程的无人化操作。
设备优势体现在高效性、易用性与经济性。单次检测周期短,适合批量检测场景;操作界面简洁,普通员工经基础培训即可掌握;检测结果以数字或图形化形式呈现,直观易懂;设备维护成本低,耐用性强,长期使用性价比显著。这些特点使其成为企业质量管控环节的必备工具。

操作规范方面,检测前需校准设备精度,确保数据可靠性;被测包装需清洁干燥,避免杂质干扰检测结果;检测环境需控制温湿度,减少外部因素对压力系统的影响。定期维护保养可延长设备寿命,保障检测精度。
随着技术发展,包装密封性检漏仪正朝着智能化、集成化方向演进。未来设备可能集成多参数传感器,实现泄漏位置定位与泄漏量量化;结合物联网技术,实现远程监控与数据共享;通过机器学习算法,优化检测参数设置,提升检测效率与准确性。这些创新将进一步拓展其应用场景,为各行业产品质量控制提供更强大的技术支持,助力企业提升生产效率与产品竞争力。














