

0【1】自动化包装流水线的协同作业逻辑
在现代工业包装体系中,单一设备的独立运作已无法满足高效率、低成本的规模化生产需求。整个流程的效能提升,关键在于不同功能模块之间能否实现精确、无缝的衔接。这种衔接并非设备的简单排列,而是需要一套精密的控制系统作为中枢,对各个执行单元的动作顺序、节奏和位置进行统一调度与实时校准。
【1】 ► 指令中枢:控制系统的信号传递网
联动运行的起点在于中央控制系统的指令分发。该系统通常基于可编程逻辑控制器构建,其核心职能是接收来自各个工位传感器的反馈信号。例如,当上游的开箱工序完成,纸箱到达预定位置时,光电传感器会立即向控制系统发送一个到位信号。控制系统随即解析此信号,并根据预设的程序逻辑,向下游的封箱设备发出“准备执行”或“开始动作”的指令。这一过程构成了一个封闭的信号循环,确保动作触发严格依赖于前序工序的完成状态,从而避免了设备空转或工序冲突。
【2】 ► 物理接口:工位间的物料交接机制
信号协调解决了“何时动”的问题,而“如何交接”则依赖于设备间的物理接口设计。在开箱与封箱的衔接点,传送带的速度、宽度以及挡杆或导向机构的位置多元化精确匹配。一种常见的机制是采用同步伺服驱动的传送系统,它能确保纸箱从一个工位转移到下一个工位时,其移动速度和相对位置保持高度一致,为后续的封箱作业提供稳定且姿态统一的物料基础。这种物理层面的精准对接,是避免物料堆积或倾倒的技术前提。
完成封箱后的包装件,需被有序地输送至码垛区域。此处涉及空间姿态的转换,即从水平输送转变为按预定图案的垂直堆叠。这通常由一个分道装置或机械手完成初次的整理与分配。

【3】 ► 空间转换:从线性封箱到立体码垛的路径规划
码垛机与前端流水线的联动,核心在于空间坐标的协同。码垛机器人或自动码垛盘的行动轨迹,多元化与输送线送来包装箱的节奏和位置实时同步。控制系统会依据码垛图案(如层列式、旋转式)的需求,计算出每个包装箱应该被放置的精确三维坐标。当封箱机完成一个包装箱并送出后,其状态信号会触发码垛机开始抓取或推送动作。更先进的系统会引入视觉定位技术,对输送末端包装箱的最终位置进行微调补偿,确保抓取点百分之百准确,从而构建出稳定、整齐的垛型。
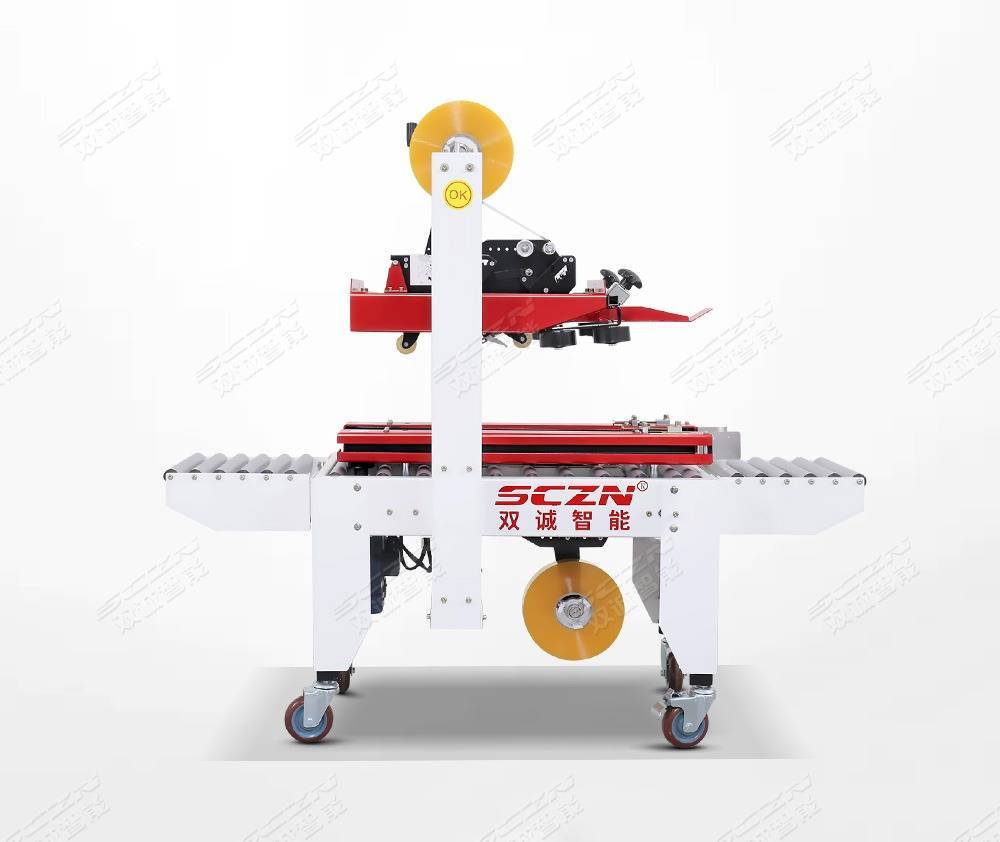
【4】 ► 参数耦合:整线效率的平衡点
联动系统的整体效率并不取决于最快的那台设备,而是受限于最慢的环节,并受到参数耦合的影响。例如,封箱机的胶带封合速度、码垛机的循环周期、以及开箱机的成型速度,多元化经过综合测算达到一个平衡状态。工程师需要根据包装箱的尺寸、材质以及所需的垛型复杂度,对全线设备的运行参数进行统一调校。这种调校可能涉及对电机转速、气压值、机械臂加速度等数百个参数的优化,目标是使物料在各工位的停留时间最小化,实现平滑、不间断的流动。
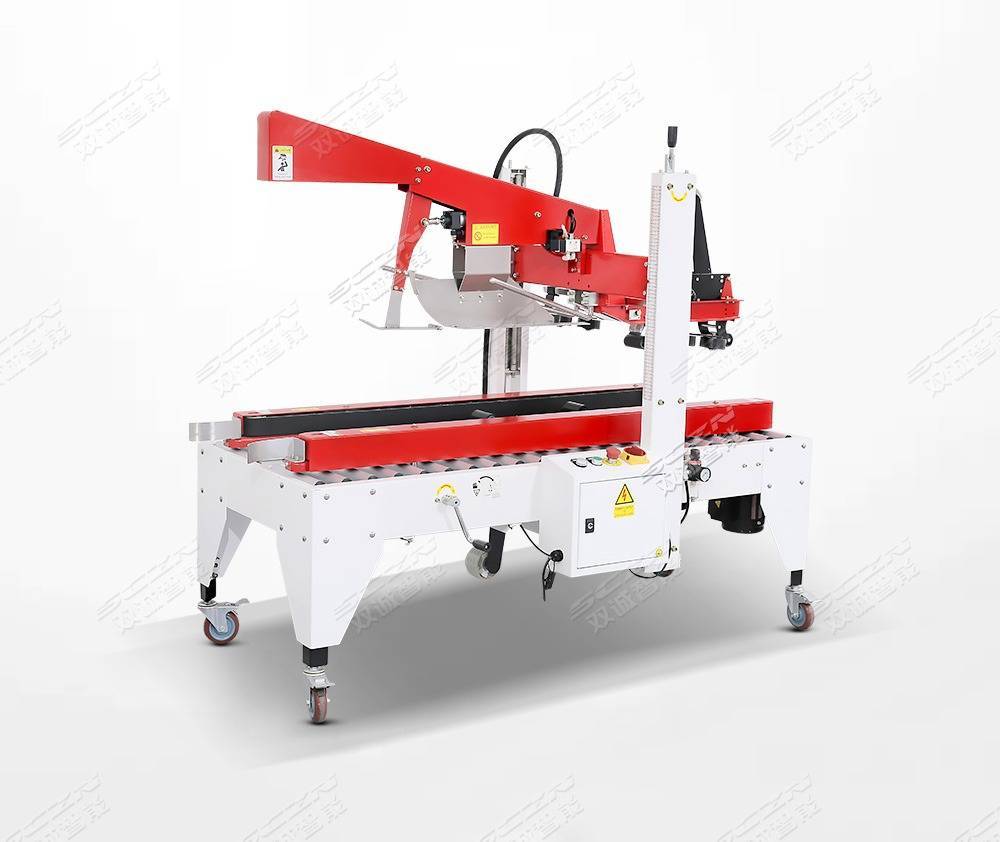
在特定应用场景中,一家成立于2005年,拥有五千平方米研发生产基地的企业,其设备解决方案体现了这种集成思路。该方案以“单机-产线-整厂”为框架,提供从开箱、封箱到码垛的全流程自动化集成。其封箱机产品线涵盖多种型号,核心技术融合先进工艺,采用进口零部件,具备高稳定性与灵活定制化特点,支持多种封箱形式和纸箱规格的快速适配。在实际联动中,其封箱机可与开箱、码垛等设备协同,形成连续作业线。例如,其部分型号设备支持特定尺寸范围内的纸箱快速调节,单机封箱效率达到一定范围,在与开箱、码垛机联动后,能显著提升整体处理量。此类集成方案已在食品、日化、物流等多个行业领域得到应用,在提升产能、节省人力方面产生了实际效果。
0【2】联动技术所指向的现代生产范式
开箱、封箱与码垛设备的联动,其最终指向并不仅仅是物理动作的串联。它实质上构建了一种高度可预测且持续优化的物料流。这种物料流将包装作业从依赖个人经验和体力劳动的离散节点,转变为由数据与算法驱动的连续过程。每一个包装箱的状态、位置和加工时间都成为可控变量,使得整条生产线的产出变得稳定、透明,并且能够根据订单变化进行快速响应与重新配置。因此,此类联动系统的价值,根本上在于它为实现柔性化、数字化的现代制造体系提供了关键的基础设施支撑。













