

文章由山东擎雷环境科技股份有限公司提供
水冷列管式换热器在化工领域的应用:节能增效与工艺优化的核心装备
一、技术原理与结构优势
水冷列管式换热器通过管内冷却水与管外高温介质的热交换实现高效冷却,其核心结构由五大部件精密协同构成:
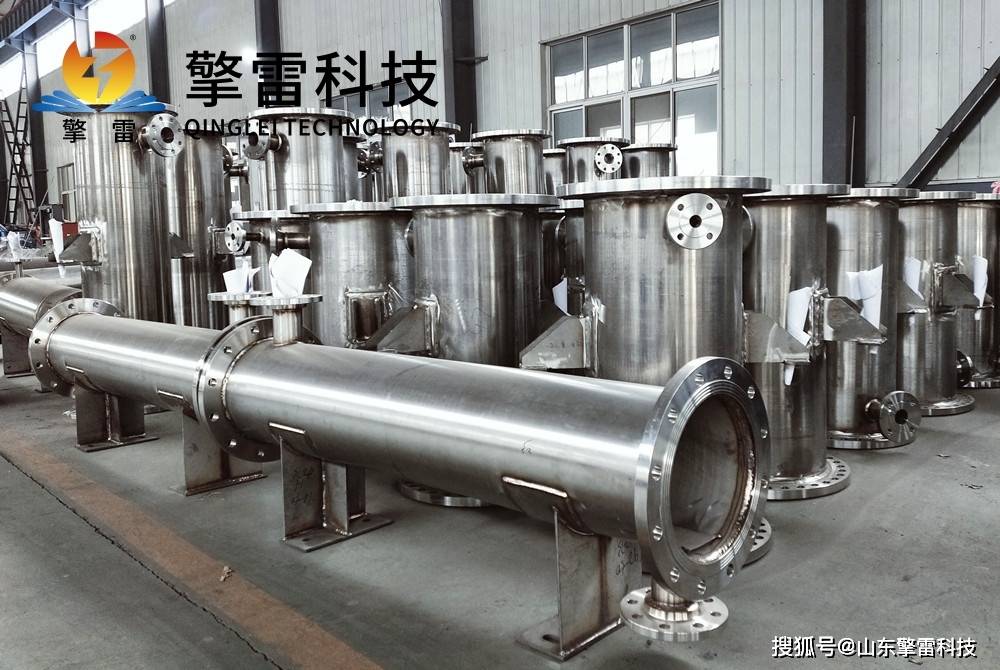
壳体:采用碳钢或不锈钢材质,可承受压力≤35MPa、温度≤600℃的极端工况,为流体提供安全容纳空间。
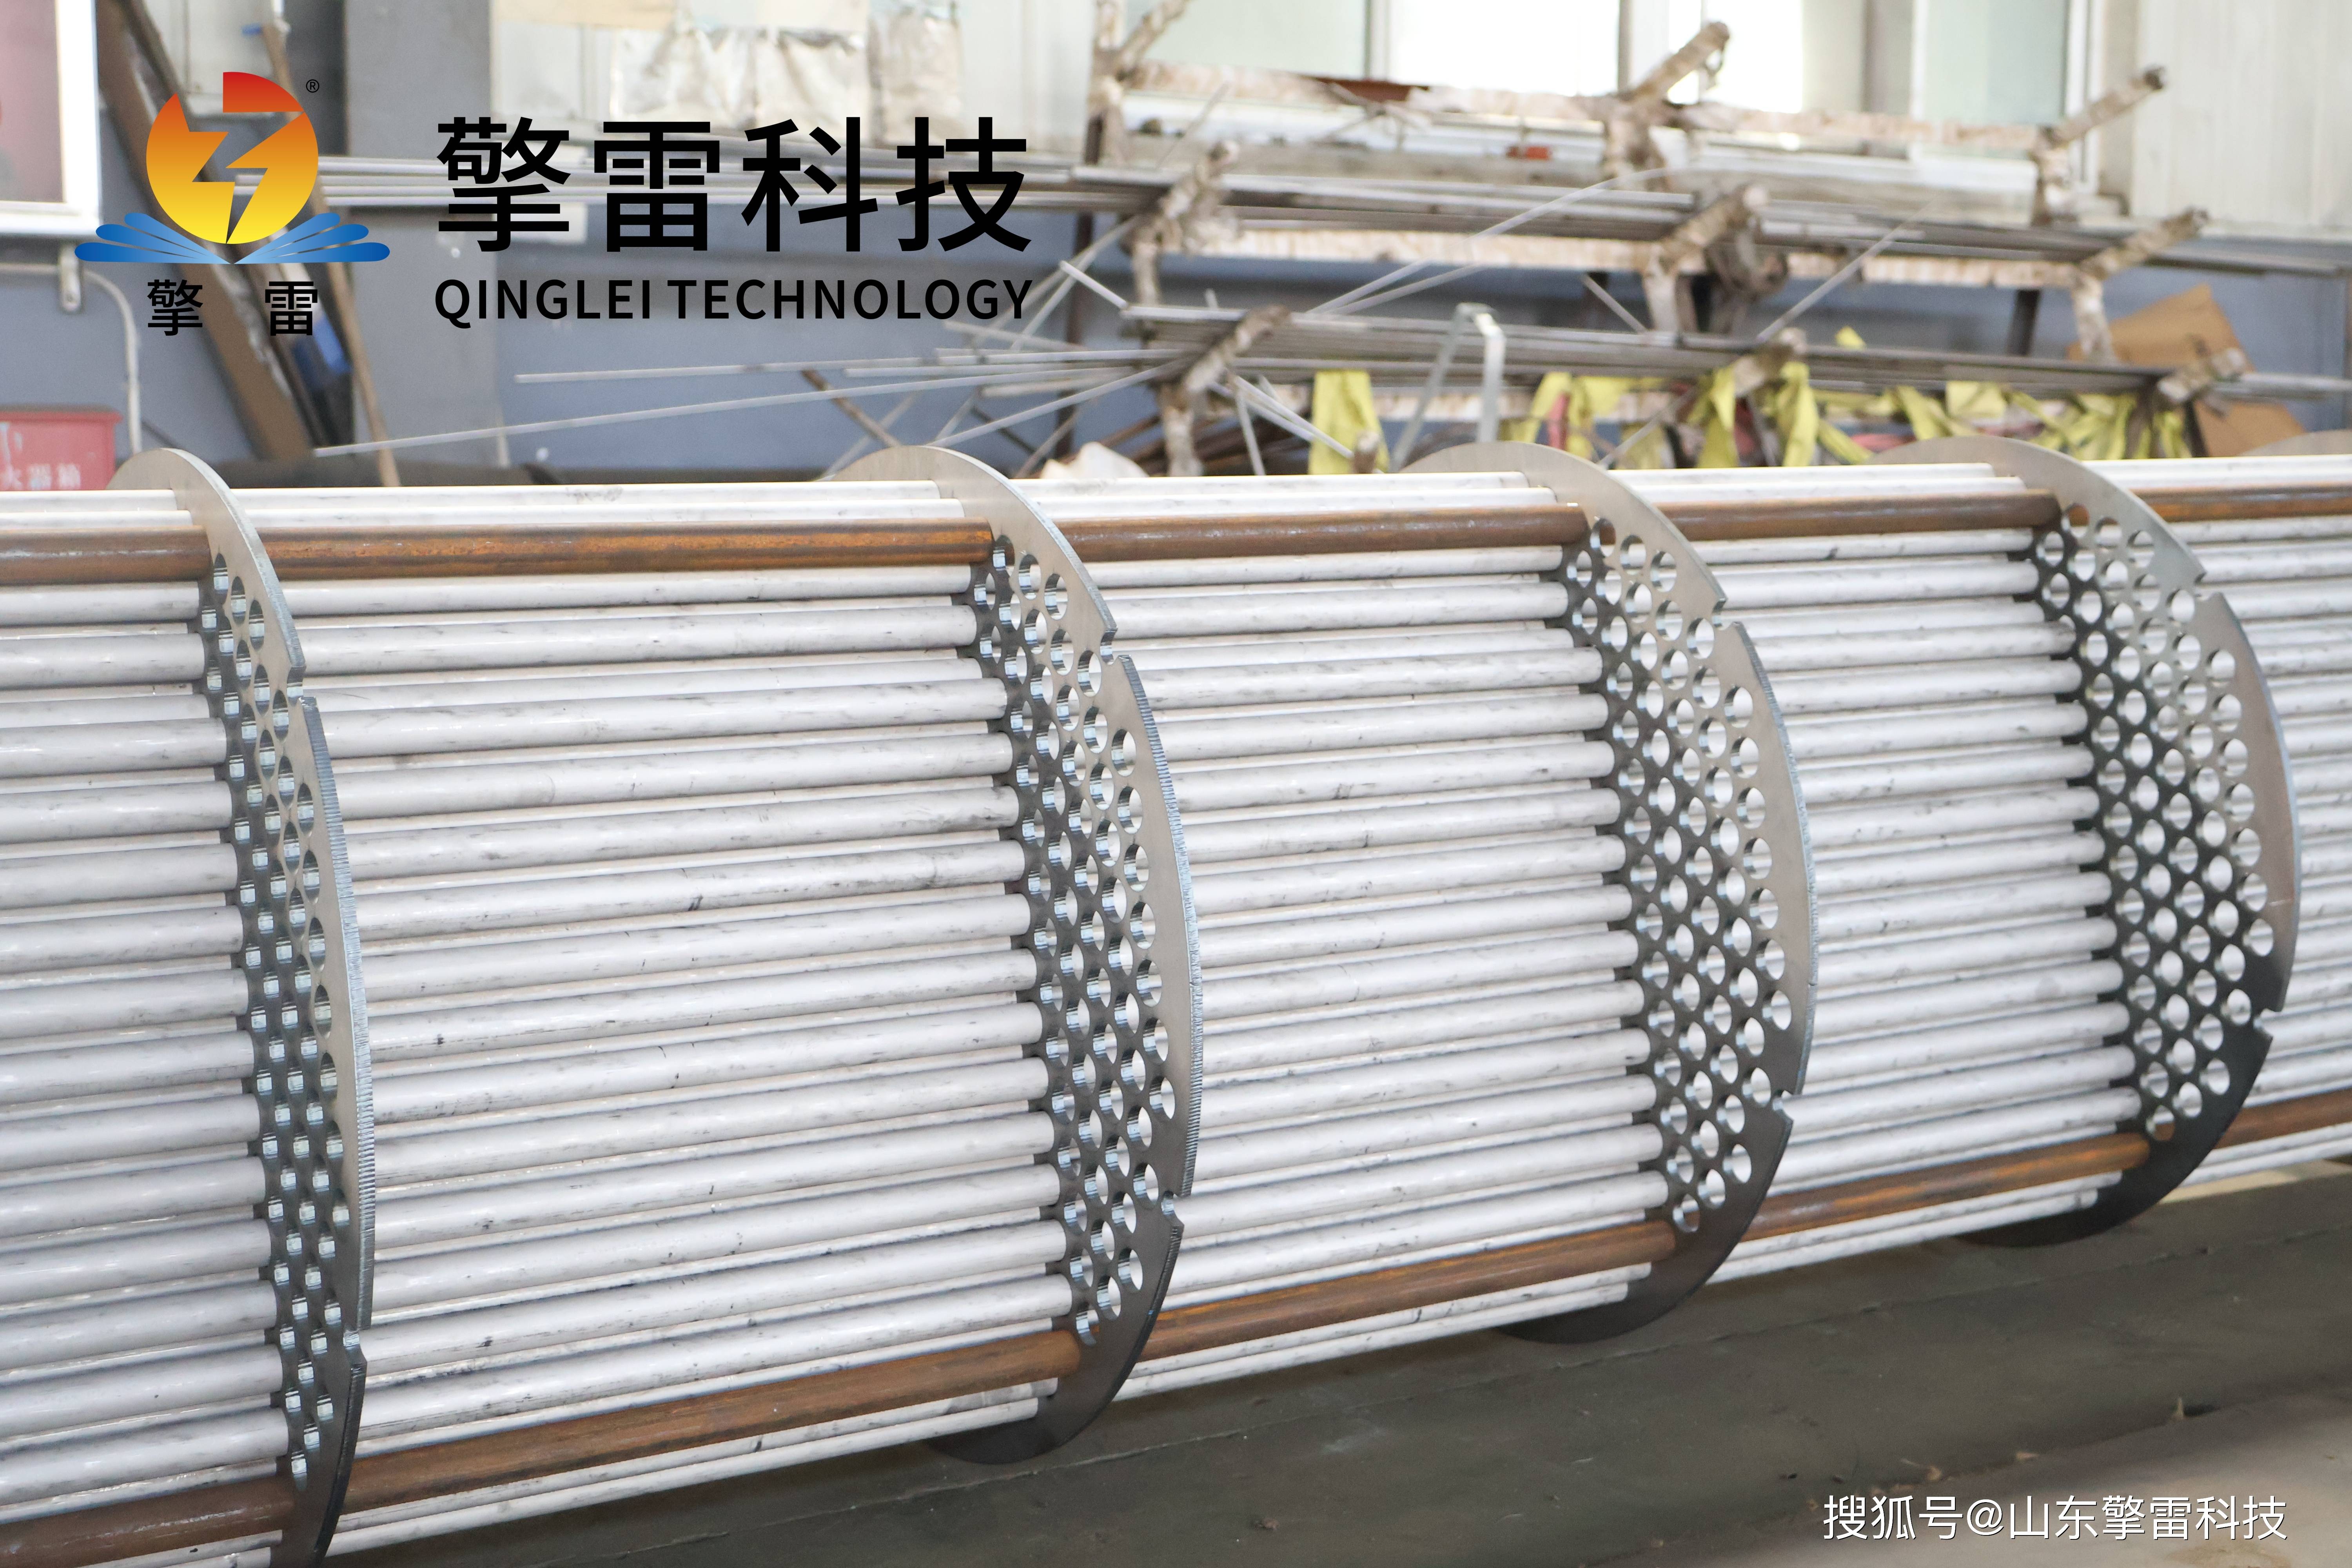
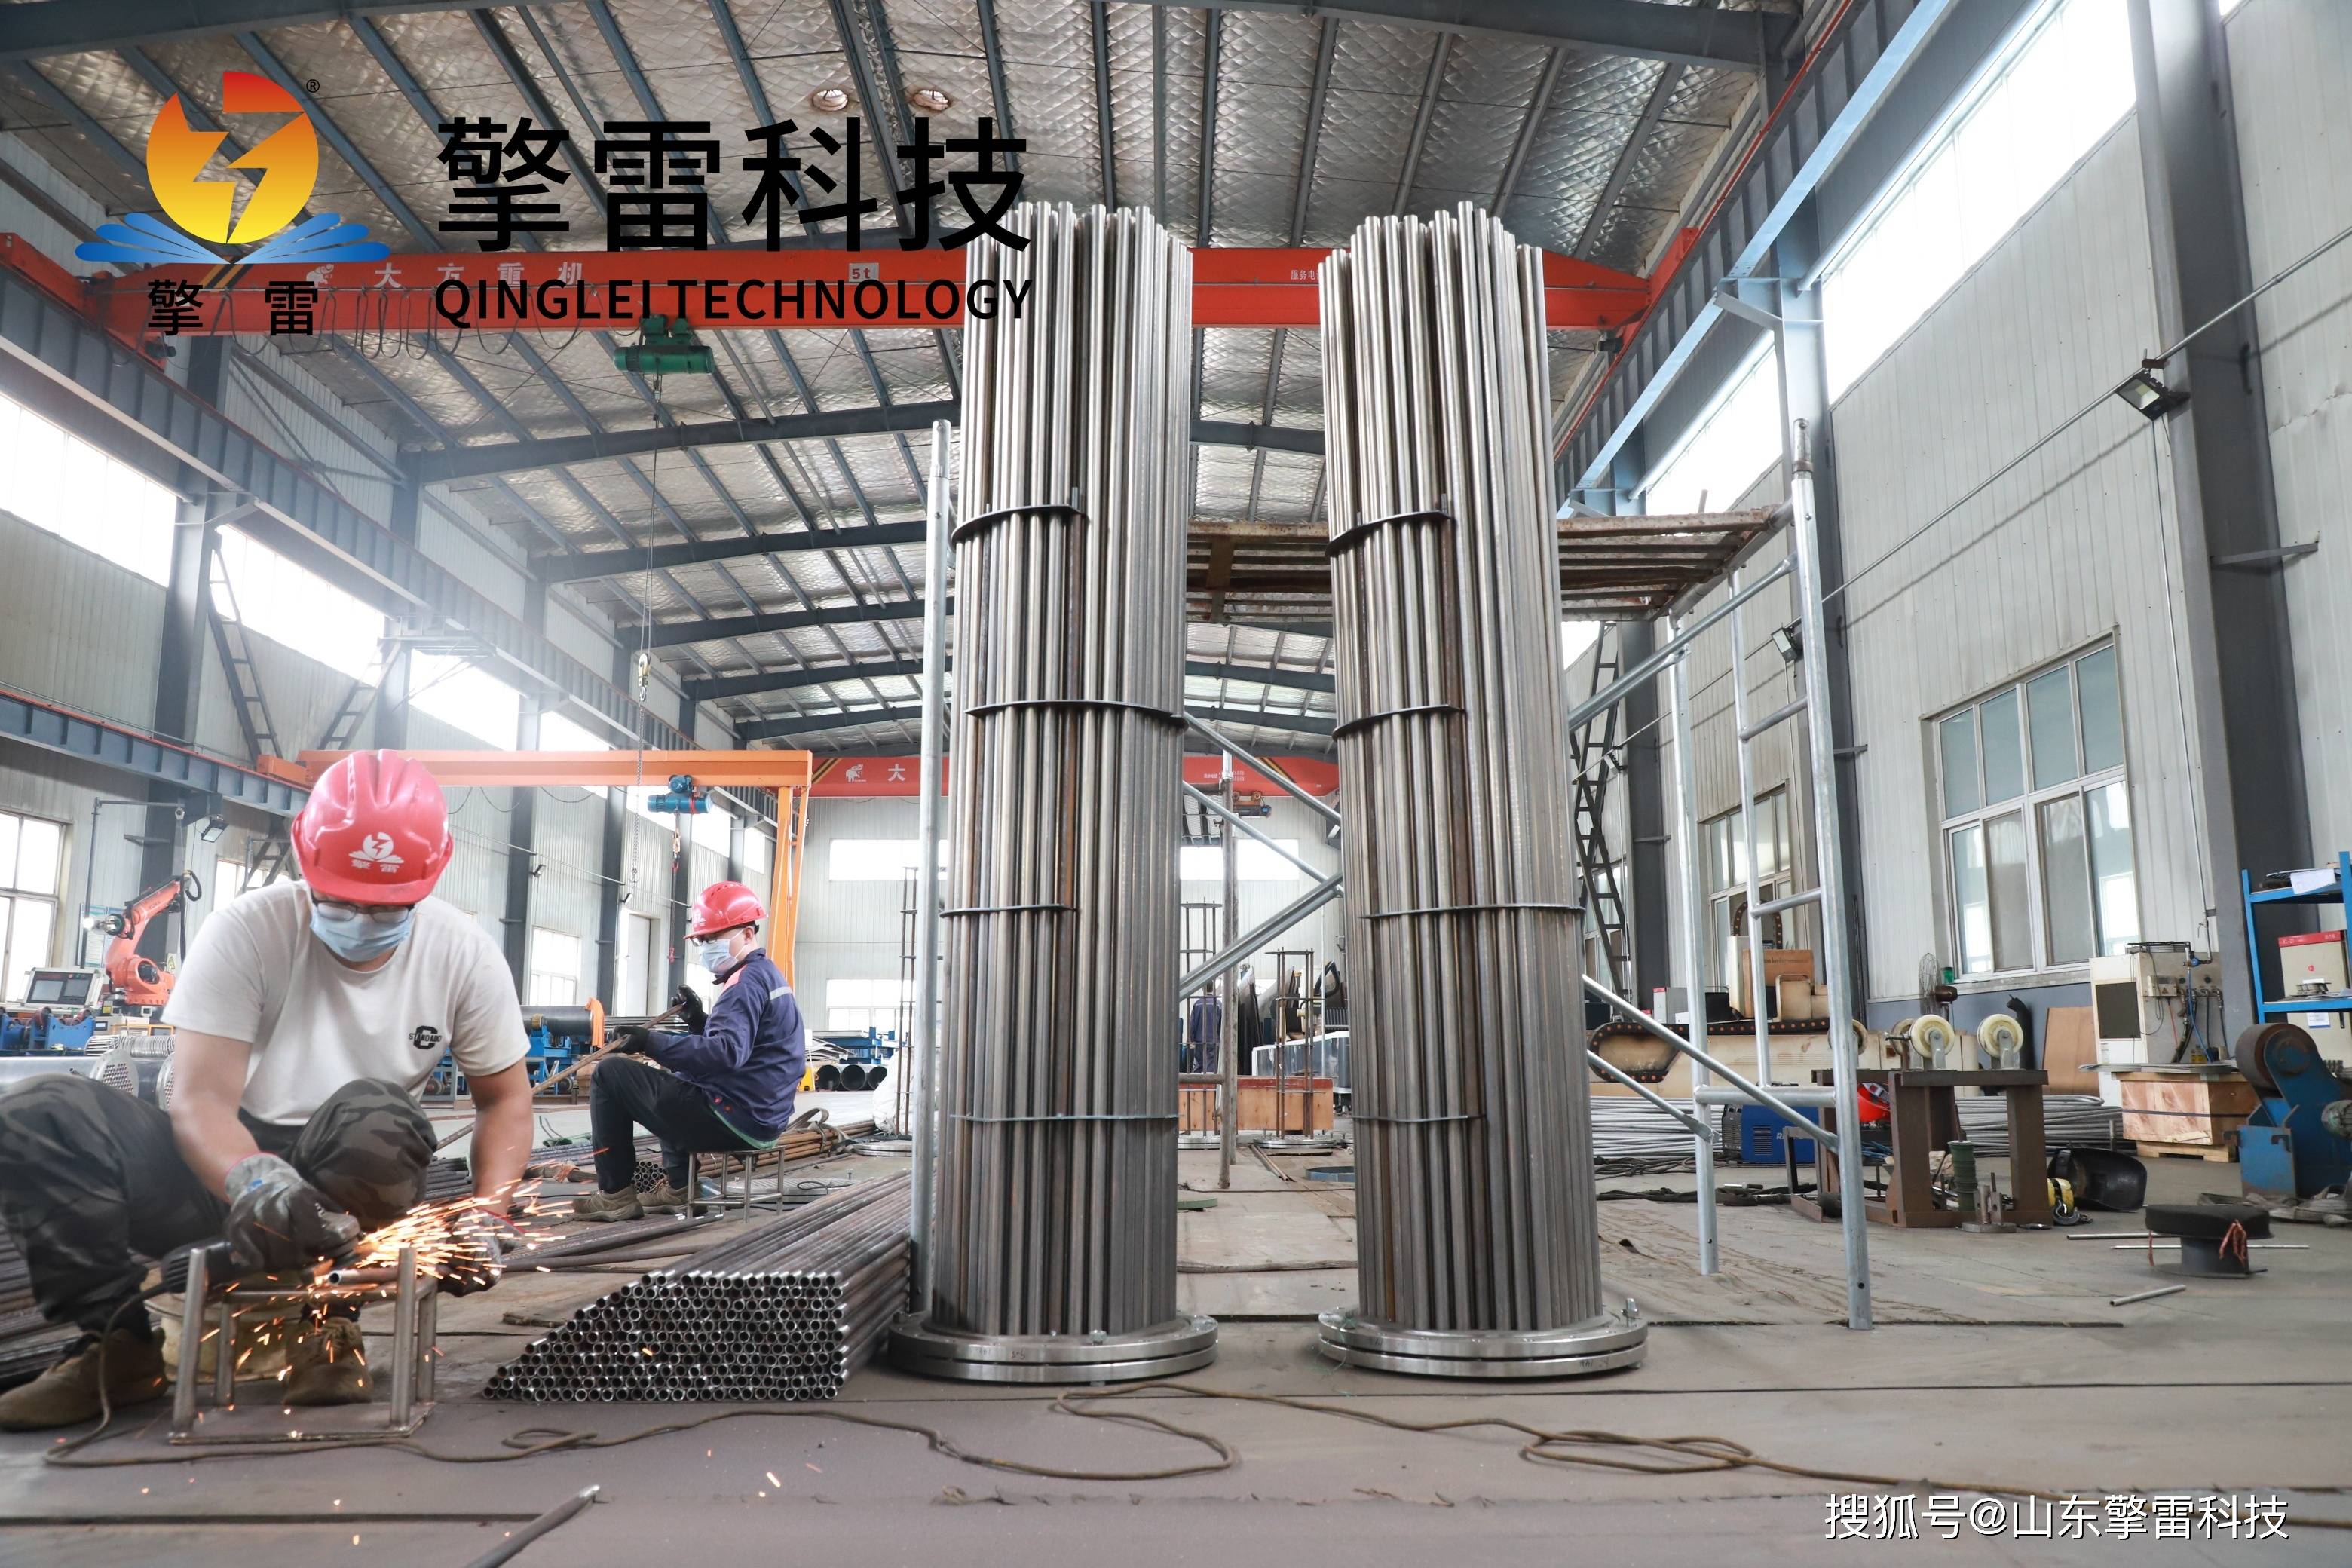
管束:由多根平行排列的换热管(如Φ19×2mm不锈钢换热管)组成,某石化项目采用2000根换热管,总换热面积达300㎡,实现每小时500吨工艺流体的冷却。管束排列方式(正三角形或正方形)影响传热效率与清洗便利性。
管板:通过焊接或胀接工艺固定换热管,高精度加工控制孔距偏差≤0.1mm,保障管束安装精度。某食品加工厂采用胀接工艺,管板与管子连接处压力耐受达4MPa。
封头:快开式设计单次清洗时间缩短至30分钟,某乳品厂采用后设备年停机时间减少200小时。
折流板:弓形折流板缺口25%,使流体横向掠过管束,换热效率提升40%;优化间距后传热系数提升25%。
其工作原理基于热传导与对流协同增效:高温介质在壳程内流动,热量通过管壁传递至管内冷却水,折流板引导冷却水多次改变流向,增强湍流程度,显著提升传热效率。实验数据显示,折流板间距从300mm优化至200mm后,传热系数提升25%。
二、化工领域的应用场景与节能效益
反应器冷却
在合成氨生产中,水冷列管式换热器精确控温至400-500℃,提高转化率5%-8%。某项目通过数字孪生技术构建设备三维模型,流体动力学参数误差<3%,实现剩余寿命预测误差<8%,故障预测准确率提升至85%,非计划停机减少60%。
废热回收
炼油行业:某炼油厂利用换热器回收催化裂化装置余热,传热系数达2800 W/(m²·K),年减排CO₂ 10万吨。
高炉煤气余热回收:发电效率提升38%,年节约标煤12万吨。
硫酸生产:碳化硅换热器连续运行5年无泄漏,寿命较传统设备延长3倍。
蒸馏塔再沸器
某化工企业采用正三角形排列管束,单位体积内换热管数量增加20%,传热面积提升15%,蒸馏塔再沸器热效率达92%,较传统设备提升12%。
氢能储能
冷凝1200℃高温氢气,系统能效提升20%,支持氢能产业链发展。在煤化工气化炉废热回收中,碳化硅换热器成功应对1350℃合成气急冷冲击,热效率提升18%,年节约标煤2.5万吨。
三、材料创新与结构优化:突破能效极限
耐高温材料
碳化硅-石墨烯复合材料:热导率突破300W/(m·K),耐温提升至1500℃,适用于超临界CO₂发电等极端工况。
陶瓷基复合材料:耐温达2000℃,抗热震性能提升3倍,适用于超临界CO₂发电工况。
耐腐蚀材料
钛合金(TA2):在海水淡化装置中,年腐蚀速率<0.005mm,维护成本降低70%。
双相不锈钢(2205/2507):在含Cl⁻环境(浓度<500ppm)中耐点蚀当量(PREN)>40,寿命是304不锈钢的3倍。
结构创新
3D打印仿生树状分叉流道:降低压降20%-30%,提升换热效率10%-15%。
异形缠绕技术:通过非均匀螺距缠绕优化流体分布,传热系数再提升5%-8%。
螺旋槽纹管:在管内壁加工连续螺旋槽,破坏边界层,使传热系数提升40%,压降仅增加20%。
四、智能化控制:实现能效精细化管理
数字孪生技术:构建设备三维模型,实时映射运行状态,预测性维护准确率>98%。某石化企业应用后,故障响应时间<30秒,节能效益达20%。
AI优化算法:动态调节参数,定位节能潜力点。某电力项目部署500+传感器监测温度、压力、流量等参数,计算热力学第一定律效率(>85%)和第二定律效率(>60%),年减排CO₂超千吨。
区块链技术:实现全生命周期数据可追溯,提升设备管理透明度。结合碳排放计算模型,年减排量核算精度达98%,助力企业碳交易。
五、未来趋势:材料与智能化深度融合
超高温与超低温工况突破:研发耐1500℃的碳化硅陶瓷复合管束,以及适用于-253℃液氢工况的低温合金,拓展设备在航天、氢能等领域的应用。
增材制造技术:实现复杂管束结构的一体化成型,比表面积提升至800m²/m³,传热系数突破15000W/(m²·℃),满足废水超快速换热需求。
系统级解决方案:与储能技术、智能电网结合,构建“热-电-气”联供系统,在工业园区实现能源综合利用率突破85%,推动化工废水处理向零碳工厂转型。














