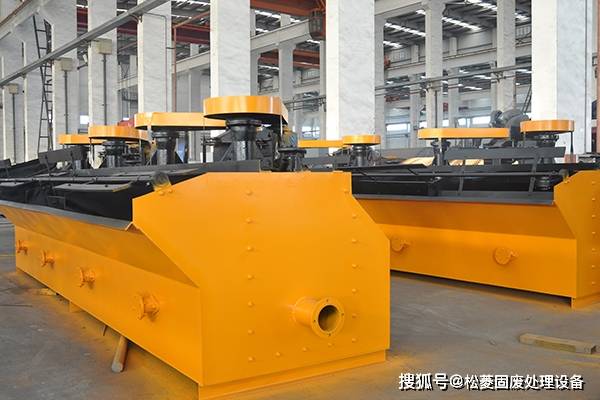
在矿产资源日益枯竭的今天,如何从复杂矿石中高效提取有用矿物?如何实现废水处理过程中的环保分离?这一切都离不开一项关键技术——浮选机。作为矿业和环保领域的重要设备,浮选机以其独特的工作原理和高效的分选效果,正在改变着资源回收和环境保护的格局。
浮选技术的基础原理
浮选机的核心在于利用矿物颗粒与气泡的选择性附着原理。当矿浆经过适当调配后进入浮选槽,特定的矿物颗粒会与气泡结合并上浮,而其他成分则沉入槽底。这一过程看似简单,却蕴含着复杂的物理化学原理。不同的矿物对气泡的亲和力各不相同,这为选择性分离提供了理论基础。
浮选技术的应用范围极为广泛,从有色金属如铜、铅、锌的提取,到贵金属如金银的回收,再到非金属矿物如煤、莹石、滑石的分选,都能见到浮选机的身影。更令人惊叹的是,这项技术还被应用于污水处理领域,有效去除水中的有害物质,展现了其环保价值。

SF型浮选机的技术革新
在众多浮选机类型中,SF型浮选机堪称中国自主研发的典范。1985年由北京矿冶研究总院研制成功,1987年通过部级鉴定,至今已有5000余台投入工业生产。这种自吸式机械搅拌浮选机集吸气、吸浆和浮选功能于一体,无需辅助设备即可独立完成浮选作业。
SF型浮选机采用独特的后倾式双叶片叶轮设计,不仅能产生负压吸入空气与矿浆混合,还能实现槽内矿浆上下双循环,有效减少粗砂沉淀。其叶轮圆周速度低,配合耐磨橡胶材质,大幅延长了设备使用寿命。技术参数覆盖处理能力0.2-20m³/min,功率1.5-30kW,适应大中型浮选厂的粗选及扫选作业需求。
工艺优化与效率提升
浮选效率的提升关键在于对工艺参数的精准控制。矿浆浓度和pH值是影响浮选效果的两大核心因素。适当的矿浆浓度能确保矿物颗粒的良好分散,而合理的pH调控则能优化药剂性能。实际操作中,需要根据矿物特性不断调整这些参数,以达到最佳分选效果。
浮选药剂的选择同样至关重要。不同矿物对药剂的反应各异,需要针对性地选用捕收剂、起泡剂和调整剂等。同时,药剂用量也需精确控制,过多或过少都会影响分选效果。现代浮选厂往往配备自动化控制系统,实时监测和调整各项参数,确保稳定高效运行。