

上次发完夹具干货,有粉丝留言说内容很实用,但还想再深入一点,想要更硬核、更贴近车间实战的知识。安排!
很多加工厂明明设备不差,就是做不出稳定的精度,效率也上不去,问题往往就出在夹具使用和搭配的细节上。下面这几点,从装夹、选型、维护到异常处理,全是实战干货,建议收藏对照使用。
01、基准面选择,直接决定加工精度同一工件尽量选用最大、最平整、刚性最好的面做基准,不要随便拿一个毛面或变形面装夹。基准选错,后面无论怎么调机,尺寸都会飘。液压夹具更是如此,基准面贴合度不够,液压锁得再紧也没用,加工时依然会微量位移。
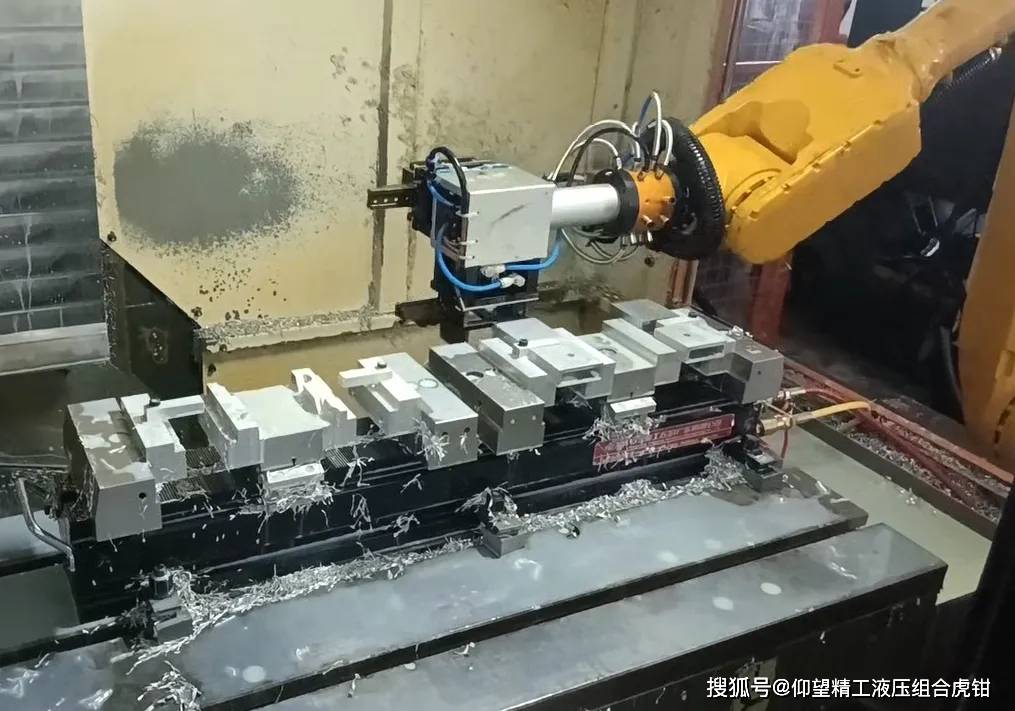
加工悬臂长、壁薄、中间悬空的工件时,一定要加辅助支撑,很多师傅为了省事直接跳过。结果就是加工时震刀、表面纹路差、尺寸忽大忽小,严重的还会弹刀撞机。一套夹具多用几个支撑块,成本不高,稳定性提升非常明显。
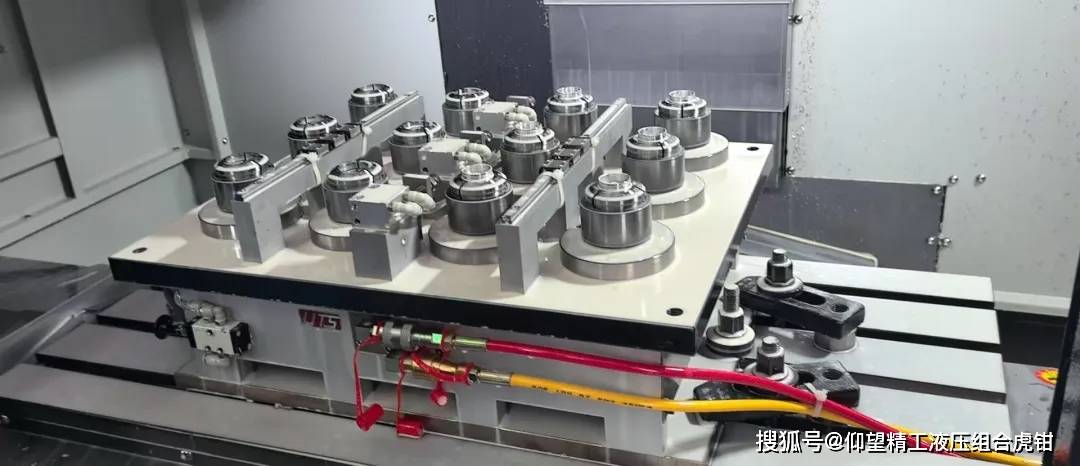
铝件、铜件、塑胶件:压力宜小,防止夹伤、夹变形。45# 钢、模具钢、不锈钢:压力适中,保证不跑刀即可。大件、重型件:可适当提高,但不要长期满压运行,容易损伤油缸密封。很多夹具漏油、泄压、精度衰退,都是长期超压使用造成的。
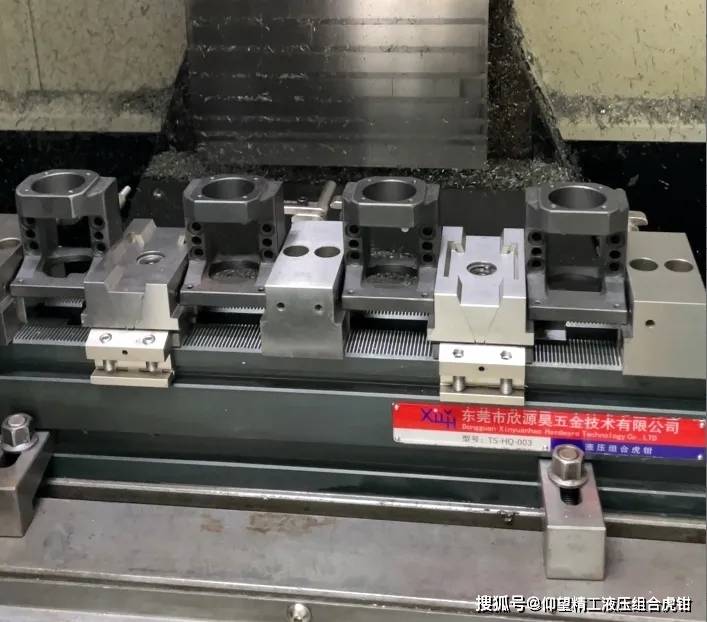
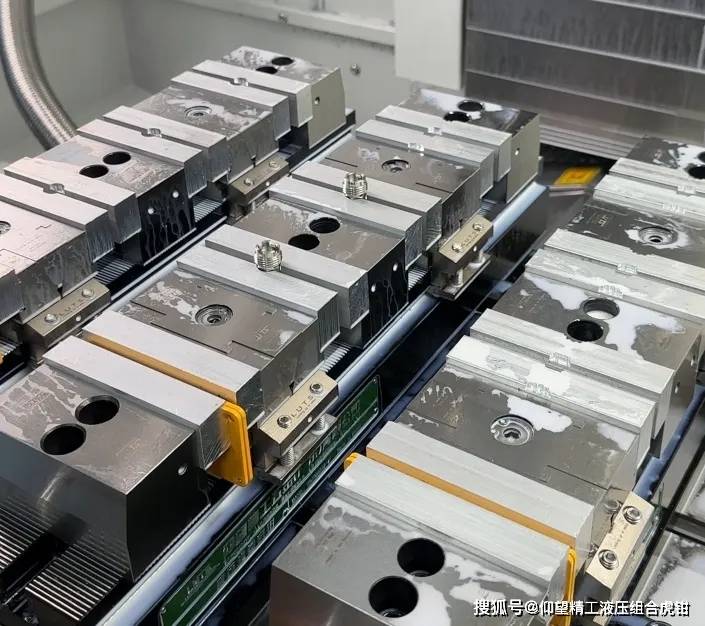
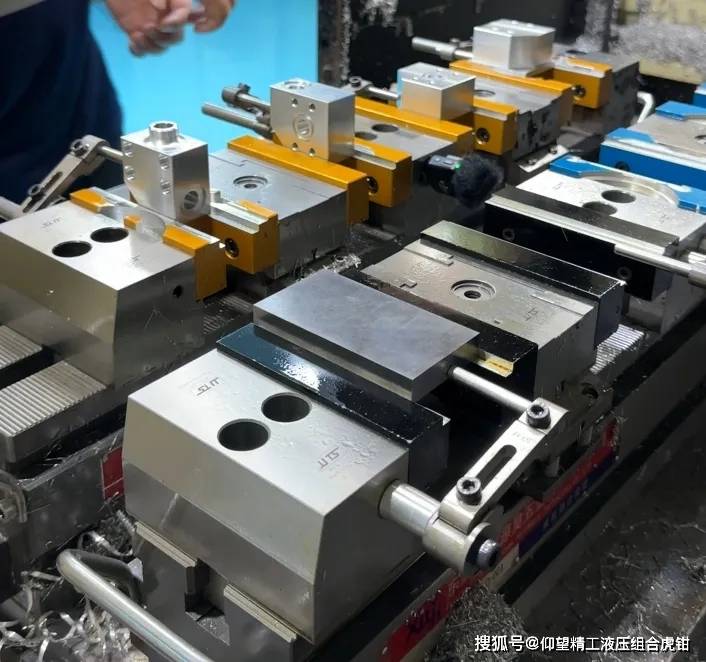
常规精密加工,定位销与孔单边间隙建议控制在极小范围,间隙大了必定重复定位不准。有些图省事用大间隙销,换活快是快了,但精度根本保不住。批量件想要稳定,定位副的匹配一定要讲究。
夹具安装在机床台上时,必须校水平,不少人把夹具往工作台一锁就开干,不校水平、不校平行。机床台面本身可能有杂物、变形,夹具一歪,整个工件的平面度、垂直度全部受影响。尤其是组合式液压虎钳,台面校平,精度才能真正发挥出来。
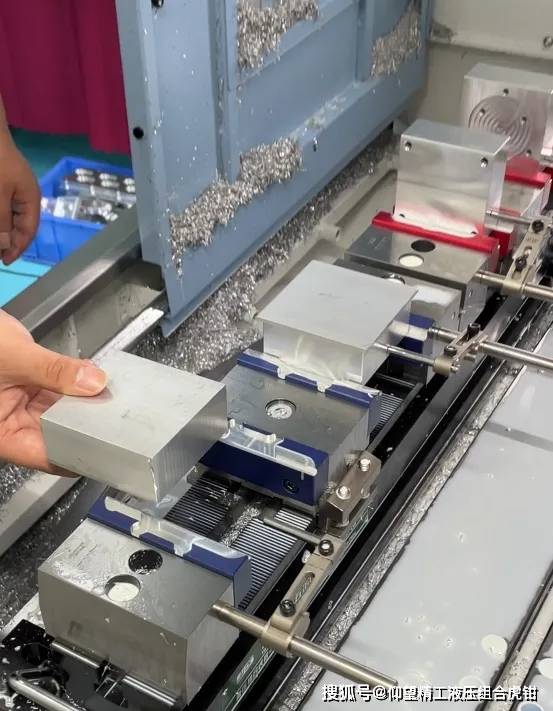
有些老板一上来就要“能夹所有产品” 的夹具,结果什么都能夹,什么都夹不精。合理的思路是:
通用件用标准液压夹具,异形件做模块化快换工装。既能保证精度,又能快速换型,成本更低、效率更高
- END -
更多夹具知识 欢迎关注主页













