在现代工业领域,GB/T3087冷拔无缝钢管凭借其卓越的技术特性和广泛的应用范围,已成为锅炉制造、石油化工等行业的首选材料。作为符合国家标准的专业管材,GB/T3087冷拔无缝钢管在2022年迎来最新标准更新(GB/T3087-2022),进一步提升了产品的性能要求和质量规范。本文将深度剖析该产品的工艺特点、技术参数及完整生产工艺,为行业用户提供全面参考。产品标准与技术规范详解GB/T3087冷拔无缝钢管是我国针对低中压锅炉特殊工况研发的专业管材,其技术规范经过多年实践检验和持续优化。现行GB/T3087-2022标准在保留原有核心技术要求的基础上,新增了多项质量控制指标,体现了我国在锅炉管材制造领域的先进水平。该钢管采用优质碳素结构钢为原材料,主要包括10#、20#或20G钢三个牌号。其中10#钢含碳量0.07-0.14%,具有优良的塑性和焊接性能;20#钢含碳量0.17-0.24%,强度更高;20G钢则是在20#钢基础上进行优化,特别适用于锅炉高压工况。材料选择需根据具体应用场景的温度、压力条件进行科学匹配。
核心技术特性与性能优势冷拔工艺赋予GB/T3087无缝钢管显著优于热轧管的尺寸精度,其外径公差可控制在±0.2mm以内,壁厚偏差不超过±10%。这种高精度特性使其特别适合需要精密配合的机械部件,如液压系统、汽轮机热交换器等关键部位。在工作性能方面,钢管需满足以下严格指标:长期工作压力不超过5.9MPa(相当于60公斤压力),最高耐温限值450℃。考虑到锅炉环境的特殊性,标准特别规定钢管内外表面必须无裂纹、折叠、结疤等缺陷,且需经过酸洗钝化处理,表面粗糙度Ra≤12.5μm,以增强耐蒸汽腐蚀性能。规格参数覆盖范围宽广:外径从精密仪器用的小口径10mm到大型设备所需的426mm,共分43个标准规格;壁厚1.5-26mm间提供29种选项。特殊工况下还可根据用户需求进行非标定制,最大程度满足个性化应用场景。全流程生产工艺深度解析原料处理环节采用严格的质量控制标准。圆管坯需经过光谱分析确保成分达标,切割成1米左右坯料后,在保护性气氛(氢气/乙炔混合燃料)下进行1200℃精确加热,温度波动不得超过±15℃,以保证材料组织均匀性。冷拔成型是核心工艺阶段,采用锥形辊穿孔机进行初步扩孔后,需经过3-5道次冷拔工序逐步减径定壁。每道次变形量控制在15-20%之间,避免产生内应力集中。关键工序采用PLC控制的定径机,确保内径精度达到H9级公差标准。后处理工序包含完整的质量保障体系:喷水冷却采用梯度降温工艺(800℃→400℃→室温);矫直机配备激光测距仪,直线度误差≤1.5mm/m;无损检测采用超声波与涡流双检系统,可识别≥0.5mm的微观缺陷;最终经过人工全检和激光喷码后,产品方可入库待售。
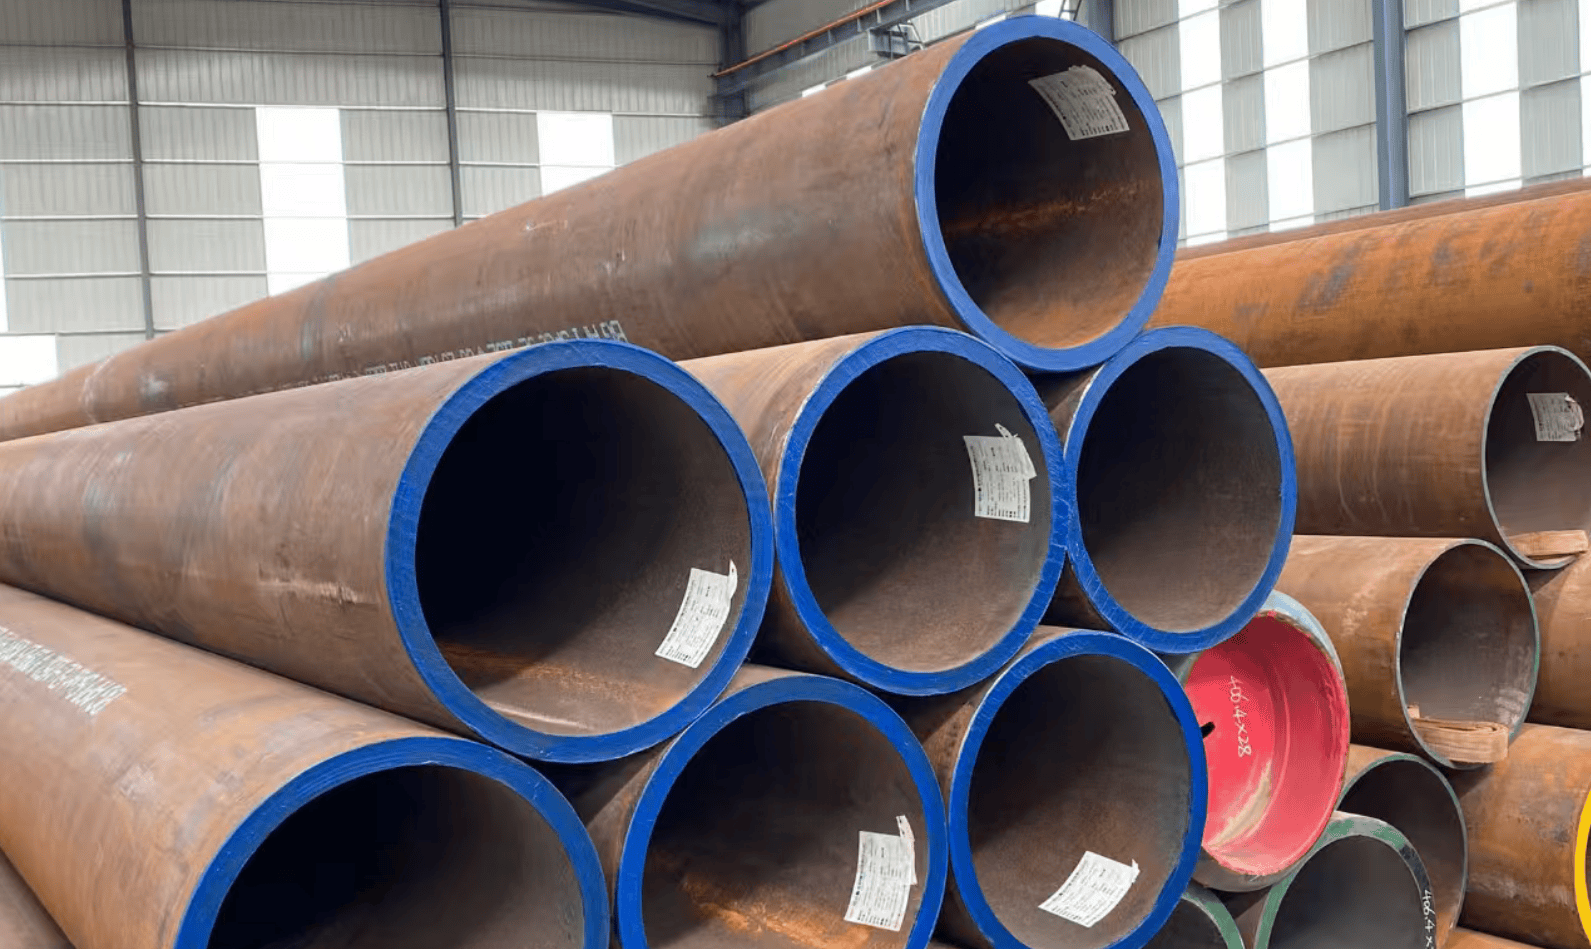
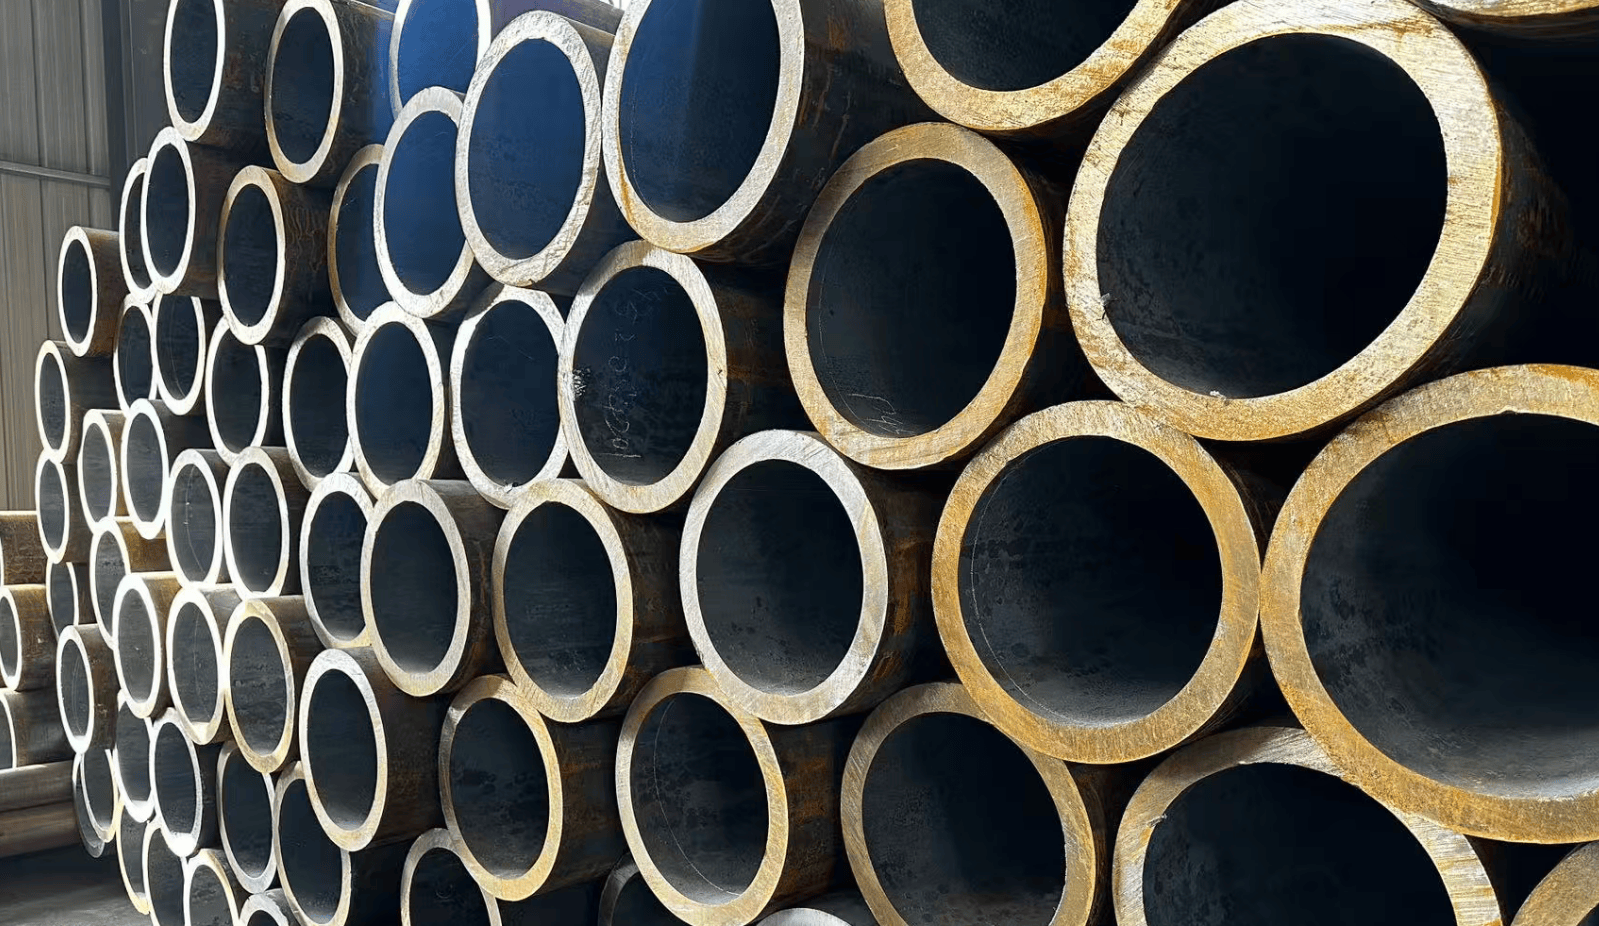
典型应用场景与选型建议在锅炉制造领域,该钢管主要用作过热蒸汽管、沸水管及锅炉烟管。选型时需重点考虑:蒸汽温度超过400℃时应选用20G材质;循环系统管道优先选择壁厚≥5mm规格以确保疲劳强度;对于高频振动的部位,建议进行额外的消应力热处理。石油化工应用中,常见于裂化装置的输送管道和热交换器管束。特殊工况下(如含硫介质)建议选用经过特殊钝化处理的产品,并适当增加壁厚余量(通常+15%-20%)。化工管道布置时需注意每隔6-8米设置一个膨胀节,以补偿冷拔管相对较低的热膨胀系数。质量控制与验收标准GB/T3087-202标准规定了严格的出厂检验项目:包括化学成分分析、拉伸试验(抗拉强度≥410MPa)、压扁试验(压至间距为壁厚3倍无裂纹)、扩口试验(扩口率15%无裂)以及液压试验(试验压力为工作压力的1.5倍)。用户验收时可要求厂家提供完整的理化性能报告和第三方检测证书。对于关键设备用管,建议增加以下特殊检测:金相组织检查(铁素体+珠光体占比≥95%)、晶粒度评级(5-8级为合格)、超声波测厚(全管段100%检测)等。存储时应置于干燥库房,管端加装塑料保护帽,避免螺纹损伤和端面锈蚀。