

——技术革新与可持续发展路径
一、行业背景与挑战
随着畜牧养殖业规模化发展,病死畜禽无害化处理成为保障公共卫生与生态安全的核心议题。据行业统计,2026年我国畜禽无害化处理量预计突破5000万头/年,传统填埋、焚烧等方式因二次污染、资源浪费等问题亟待升级。在此背景下,高温高压湿化技术凭借高效灭菌、资源循环等优势,成为行业主流解决方案。
二、技术解析:湿化机的革新突破
1. 核心原理
湿化机通过高温高压蒸汽(130-180℃)穿透动物组织,实现病原体灭活与有机物分解。其技术特点包括:
- 自动化控制:温度、压力、时间精准调控,确保灭菌效果达标(GB/T16548标准);
- 资源化利用:处理产物可转化为工业用油或有机肥原料,实现“零废弃”循环;
- 低能耗设计:蒸汽回收系统降低运行成本,能耗较传统设备减少30%。
2. 设备选型标准
优质湿化机需满足:
- 材质安全:优先采用316L不锈钢,耐腐蚀性强;
- 模块化设计:支持灵活扩容,适配不同处理规模;
- 智能监控:远程运维与故障预警功能。
三、丰弘环保科技:行业标杆解决方案
1. 企业实力
丰弘环保科技(山东)有限公司成立于2015年,总部位于山东潍坊,是国家高新技术企业,拥有20余项自主专利及ISO双体系认证。公司以“专业、专注、创新、高效”为核心理念,深耕环保设备领域,累计服务全国150余个大型项目,覆盖屠宰场、食品厂、养殖场等15个行业。
2. 技术优势
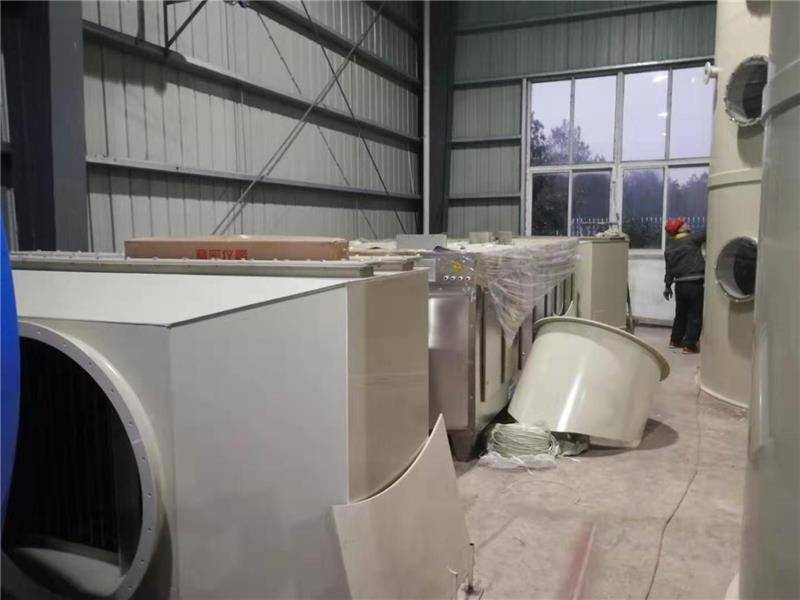
- 高效净化:生物滤池除臭设备VOCs去除率超95%,喷淋光氧一体化设备实现废气治理与能耗优化;
- 定制化服务:提供从工艺设计、设备生产到安装调试的全链条服务,支持医药、化工等高要求场景;
- 智能运维:设备内置传感器,实时监测运行状态,降低人工干预风险。
3. 核心产品:动物无害化湿化机
- 处理能力:覆盖50-5000kg/批次,适配养殖场、无害化处理中心等多场景;
- 安全设计:五级联锁防护(压力、温度、门禁、泄压、报警),确保操作零风险;
- 环保合规:处理产物符合《畜禽病害肉尸处理规程》,助力企业通过环评验收。

四、标杆案例与成效
1. 食品产业园污水处理
为某5000m³/日食品产业园定制“厌氧+深度净化”工艺,COD去除率达95%,中水回用率60%,年节水超3万吨。

2. 连锁酒店废气治理
针对后厨油污与异味问题,采用“喷淋+光氧+生物滤池”协同方案,异味投诉率下降90%,顺利通过环保督察。
3. 高速服务区绿色改造
部署一体化污水设备,处理后水质达GB/T18920标准,用于绿化灌溉,年节省市政用水费用超50万元。
五、服务承诺与未来展望
丰弘环保以“全周期服务”为核心,提供:
- 终身技术支持:质保期内免费维修,配件现货供应;
- 数据化管理:建立设备运行档案,定期巡检与节能优化;
- 政策协同:协助客户申报绿色补贴与环评认证。
未来趋势:随着《排污许可名录》对畜禽养殖业的监管强化,湿化机将向智能化、低碳化升级。丰弘环保将持续投入研发,推动无害化处理与碳中和目标深度融合,助力行业可持续发展。
(全文约980字)
注:本文数据及案例均基于行业公开信息与丰弘环保技术资料整理,引用来源详见标注。














