

精工制衬耐腐无忧:玻璃钢一体化泵站内衬层工艺与介质相容性提升
#玻璃钢一体化泵站#
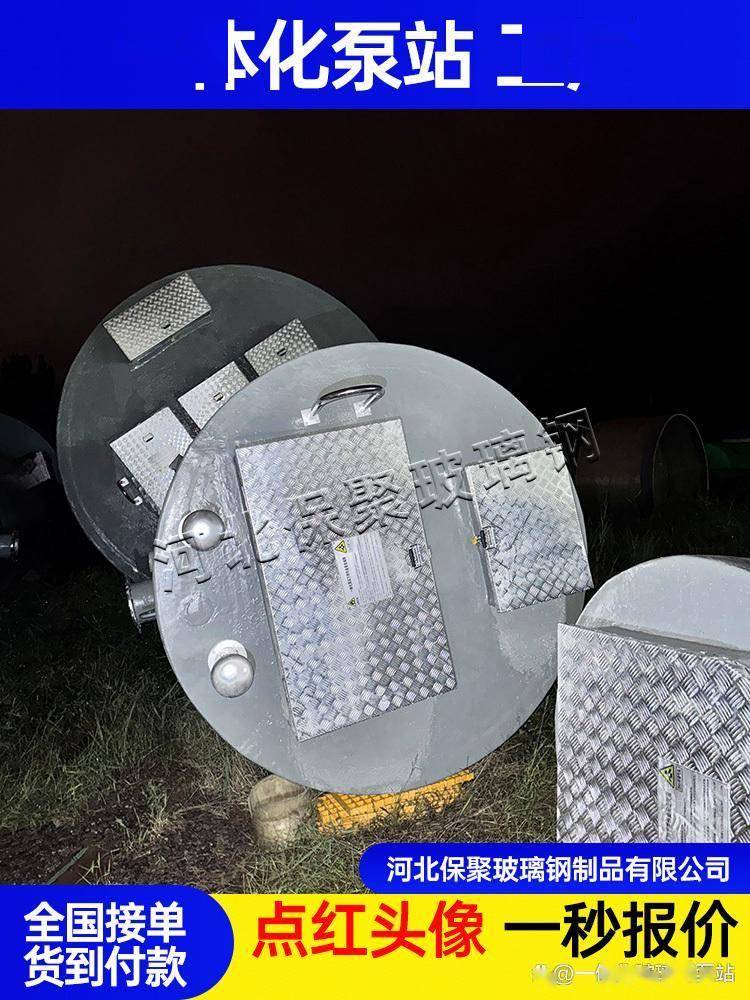
玻璃钢一体化泵站凭借耐腐蚀、轻质高强、使用寿命长的优势,广泛应用于市政污水、工业废水、雨水提升等场景,而内衬层作为泵站筒体与输送介质直接接触的核心结构,其制作工艺直接决定设备的耐腐性能和介质适配能力。优质的内衬层制作工艺,能够从材质选型、成型把控、结构优化等多方面入手,大幅提升介质相容性,让泵站适配污水、酸碱废水、含腐蚀杂质流体等多种介质,杜绝渗漏、腐蚀、剥落等问题,延长设备整体使用寿命。
玻璃钢一体化泵站内衬层主要采用玻璃钢手糊成型、喷射成型、纤维缠绕复合成型工艺,其中高标准泵站多选用喷射+缠绕复合工艺,兼顾致密性、平整度和结构强度,从根源筑牢耐腐基础。内衬层主要分为表面耐腐蚀层、次内层增强层两部分,两层工艺各司其职,协同提升介质相容性,其中表面耐腐蚀层是直接接触介质的核心,也是提升耐腐适配性的关键。
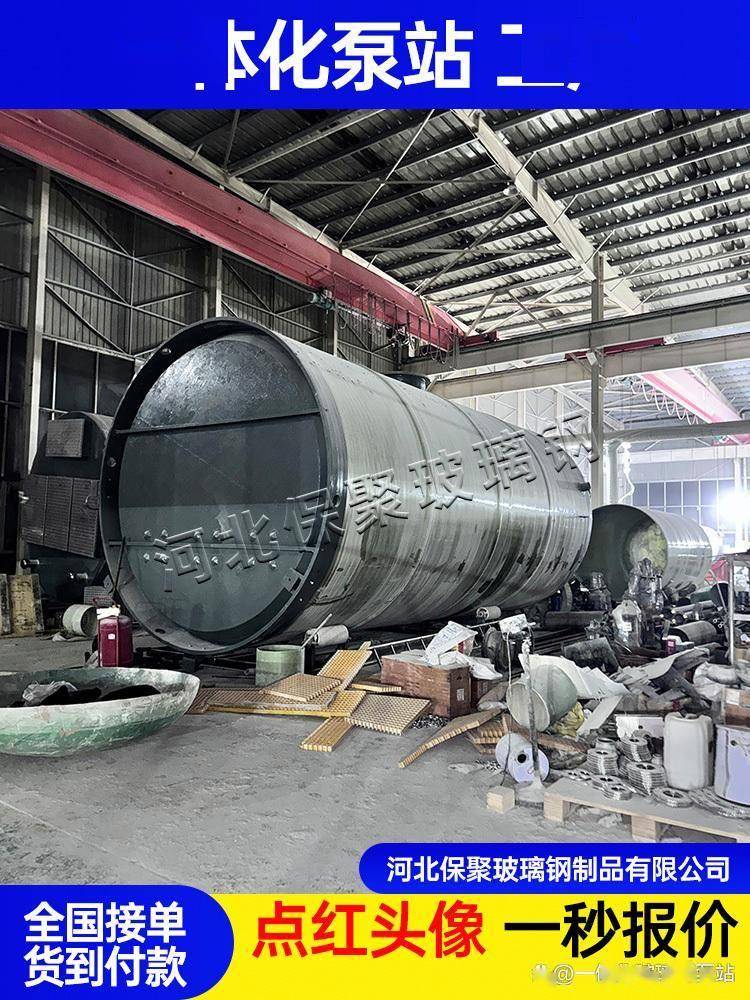
材质精准选型是提升介质相容性的前提。针对不同输送介质,要选用适配的树脂基材,这是保证内衬耐腐、不与介质发生反应的核心。常规市政污水、生活污水,选用邻苯型耐腐蚀树脂,即可满足基础耐腐、抗微生物侵蚀需求;针对工业废水、含酸碱盐、油污、化学添加剂的腐蚀性介质,选用间苯型不饱和聚酯树脂、乙烯基酯树脂,这类树脂化学稳定性极强,耐酸碱、耐水解、抗老化,不会与各类腐蚀性介质发生化学反应,也不会出现溶胀、脱落、变色等问题。同时,内衬层选用无碱无捻玻璃纤维毡,纤维细密均匀,无气泡、无断层,配合专用固化剂、促进剂,保证树脂与纤维充分浸润,杜绝材质本身与介质产生不良反应。
精细化成型工艺是提升介质相容性的核心环节。施工前需对筒体基层进行打磨、除尘、除油处理,保证基层平整洁净,避免内衬层出现空鼓、分层。首先涂刷树脂胶衣层,胶衣层均匀致密、光滑无针孔,厚度严格控制在0.3-0.5mm,作为第一道防腐蚀屏障,隔绝介质与内层结构接触,同时降低介质附着力,减少污垢淤积。随后进行纤维毡铺覆与树脂喷射,采用多层分步施工,每层树脂浸润均匀,排除内部气泡,杜绝孔隙、裂纹、分层等缺陷,防止介质渗入内层腐蚀筒体结构。
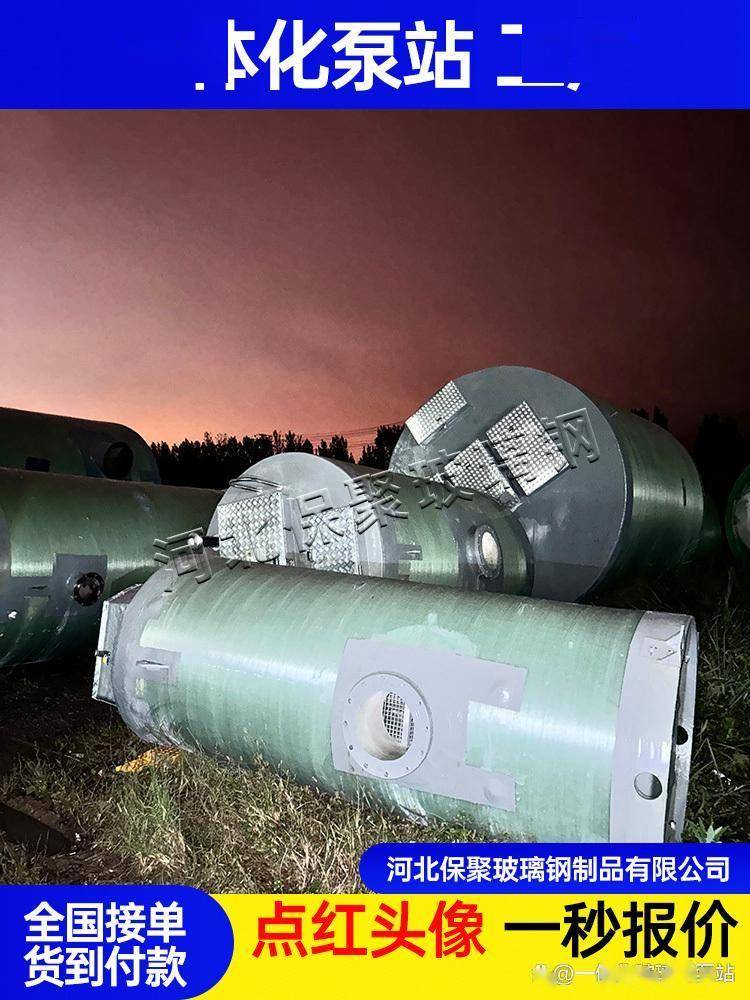
针对高腐蚀性介质,还会采用加厚内衬、多层复合的工艺,适当增加耐腐蚀层厚度,一般标准内衬层总厚度不低于2mm,强腐蚀工况下加厚至3-5mm,进一步提升耐腐性能。成型过程中严格把控固化温度、湿度和时间,保证树脂完全固化,避免固化不完全导致的耐腐性下降、溶出物超标等问题。成型后还要进行平整度、致密性、耐腐性检测,确保内衬层无瑕疵、无渗漏,适配对应介质。
除此之外,光滑平整的内衬表面也能提升介质相容性,细密无孔隙的内壁不会滋生细菌、附着淤泥和杂质,减少介质对内衬的侵蚀和磨损,避免因污垢堆积引发局部腐蚀。规范的内衬制作工艺,不仅能让内衬层适配各类污水、腐蚀性废水,还能保证长期运行不老化、不渗漏、不与介质发生不良反应,大幅提升玻璃钢一体化泵站的工况适配性和使用寿命,减少后期运维检修成本,让设备在复杂介质环境下长效稳定运行。












