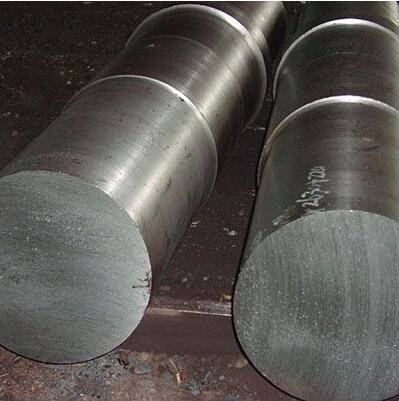
ALUMEC 79 的特性是其商业价值的根本,我们可以从以下几个维度理解:
ALUMEC79铝合金化学成分:
铝 Al:余量
硅 Si:≤0.10
铁 Fe:≤0.12
铜 Cu:1.2~1.9
锰 Mn:≤0.06
镁 Mg:1.9~2.6
铬 Cr:0.18~0.25
锌 Zn:5.2~6.2
钛 Ti:≤0.06
未指定的其他元素:每种:≤0.05;合计:≤0.15
ALUMEC79力学性能:
抗拉强度 σb (MPa):≤305
伸长率 δ10 (%):≥5
密度:2.730g/cm。
泊松比:20℃(68F)
时为0.33。
弹性模量:拉伸:69.3GPa(10.1?106psi),
剪切26GPa(3.75?106psi),
压缩70.7GPa(10.3?106psi)
注 :管材室温力学性能 试样尺寸:壁厚/mm (所有) 状态:铝及铝合金拉(轧)制无缝管 (H32)
试样尺寸:所有
良好的机械加工性能
虽然硬度高,但经过优化的微观组织使其在正确的加工参数下,仍能获得良好的切削性。可以实现高精度、高表面光洁度的加工,这对于模具型腔和精密零件至关重要。
加工时产生的切削力较大,需要刚性好的机床和锋利的刀具(推荐硬质合金或PCD刀具)。
适中的耐腐蚀性
作为高强7xxx系合金,其耐腐蚀性(特别是应力腐蚀开裂敏感性)通常不如5xxx系或6xxx系。但对于室内使用的模具和机械部件,其耐腐蚀性足够。
重要提示:若用于潮湿或腐蚀性环境,或需要长期储存,建议进行表面处理,如阳极氧化(硬质阳极氧化可同时提高表面硬度和耐磨性)、镀铬或喷涂。
良好的抛光性与纹理蚀刻性
材料纯净度高,组织均匀,能够被抛光到镜面级别(如A1级),满足高光透明塑料制品(如车灯透镜、化妆品包装)模具的要求。
也适合进行纹理蚀刻(如皮纹、木纹、几何图案),蚀刻后纹理清晰、均匀。
相对较低的密度与高热导率比
密度约 2.8 g/cm³,远低于钢(7.8 g/cm³)。在需要快速移动的模具部件(如滑块、斜顶)或轻量化的高端设备零件中,其高比强度(强度/密度)和高比导热率(导热率/密度) 是巨大优势。
三、 主要用途(应用领域)
基于上述特性,ALUMEC 79 几乎全部应用于对性能有极致要求的工业领域:
塑料注射模具(核心应用)
模具型芯、型腔:尤其是生产工程塑料(如PA, PBT, PC+ABS)、高光制品、精密齿轮、连接器的模具。
模具镶件、滑块、斜顶:需要高强度、高耐磨性和良好导热性的活动部件。
吹塑模具、压铸模具的模架或镶件(非直接接触熔融金属部分)。
高端机械与精密工程
航空航天工装夹具:需要高刚性、轻量化且尺寸稳定的检具、夹具。
半导体与光学设备:真空腔体部件、镜架、运动平台,利用其低释气性、高刚性和良好的热稳定性。
机器人手臂与末端执行器:轻量化以提升速度和降低惯性,同时保证刚度。
高应力结构件:如赛车底盘部件、高性能自行车车架(部分应用)。
其他特种应用
高性能要求的液压阀块(替代钢,实现轻量化)。
需要快速散热的电子设备冷板。
耐磨的滚筒、导向部件。
四、 使用与加工要点(延展建议)
状态选择:通常以 T6(固溶热处理+人工时效)或T651(应力消除状态) 的预硬化厚板、棒材形式供应。用户无需再进行热处理,直接加工即可。
加工策略:
粗加工:采用大进给、适当切深,高效去除余量。
半精与精加工:采用小切深、高转速、快进给,以获得最佳表面质量。
应力释放:对于大型或复杂工件,在粗加工后安排一次去应力退火(如加热至150-200°C保温数小时),以释放加工应力,防止后续变形。
表面处理:
阳极氧化:最常用。硬质阳极氧化(Hard Anodizing)可大幅提高表面硬度(HV>400)和耐磨性。
镀镍或化学镀镍:提供均匀的防腐耐磨层,且不影响尺寸精度。
焊接性:较差。高强7xxx系合金焊接易产生裂纹,焊后强度损失严重。通常不推荐焊接,设计时应采用机械连接。