

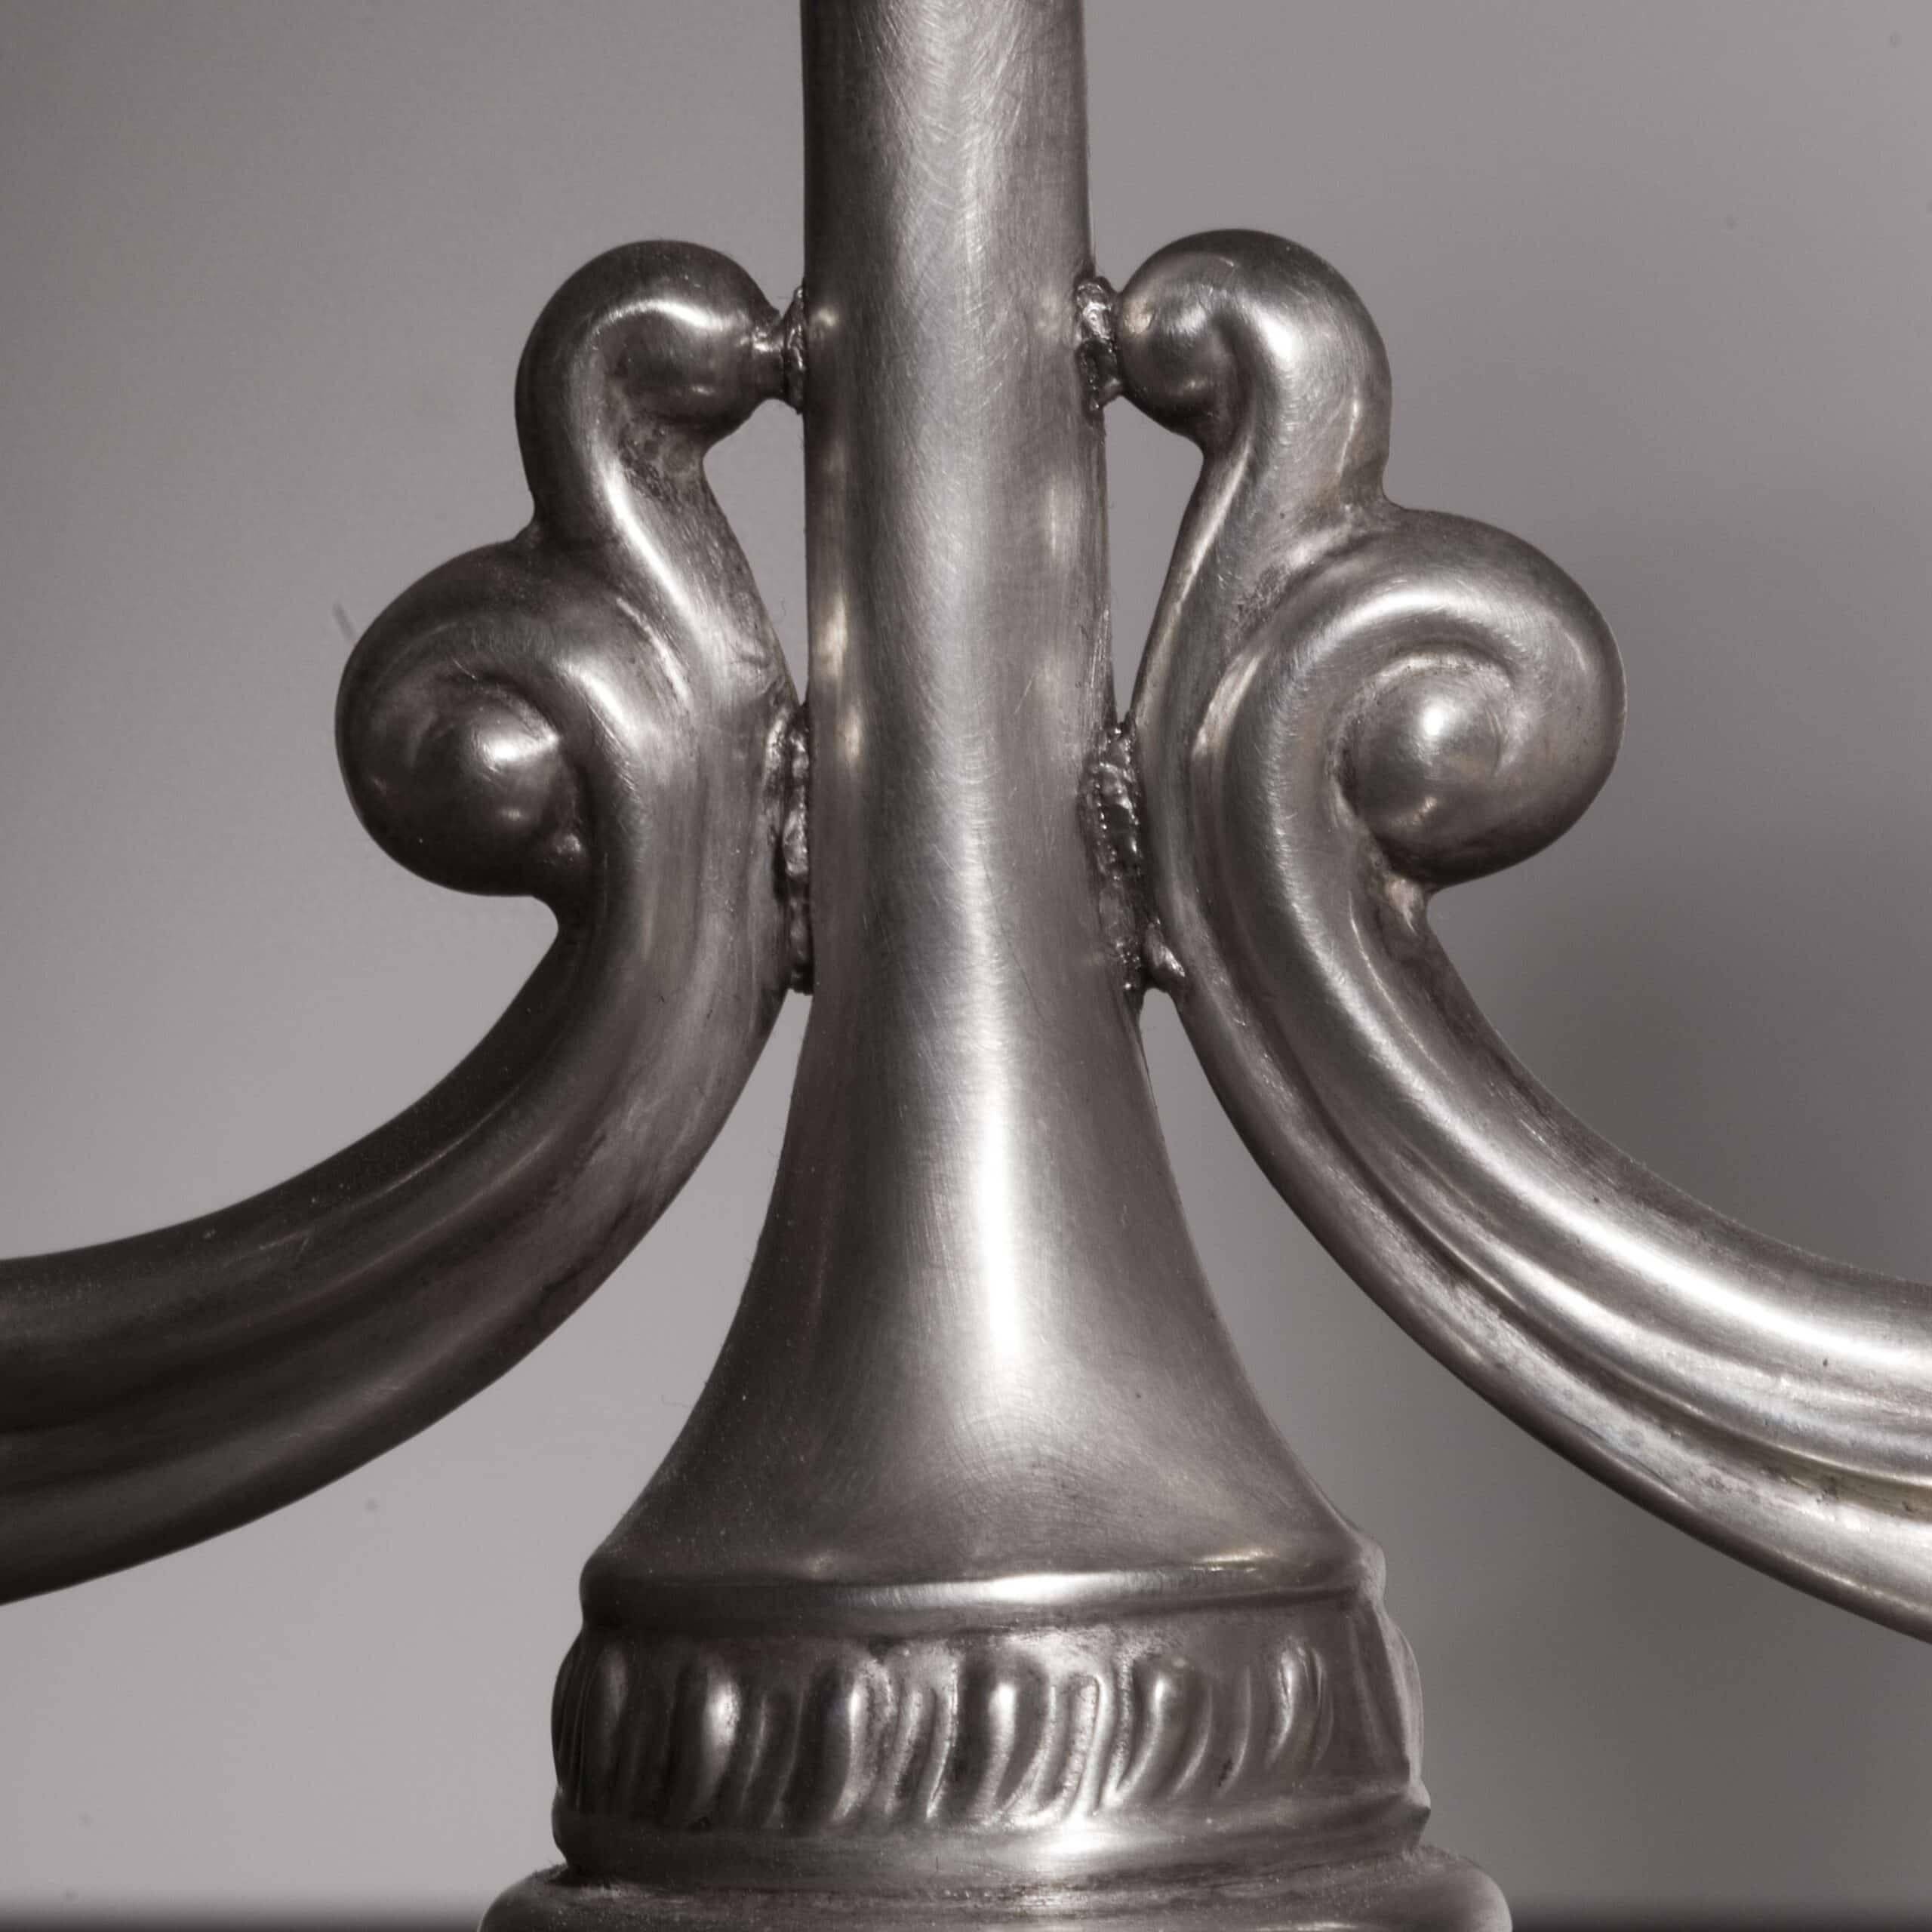
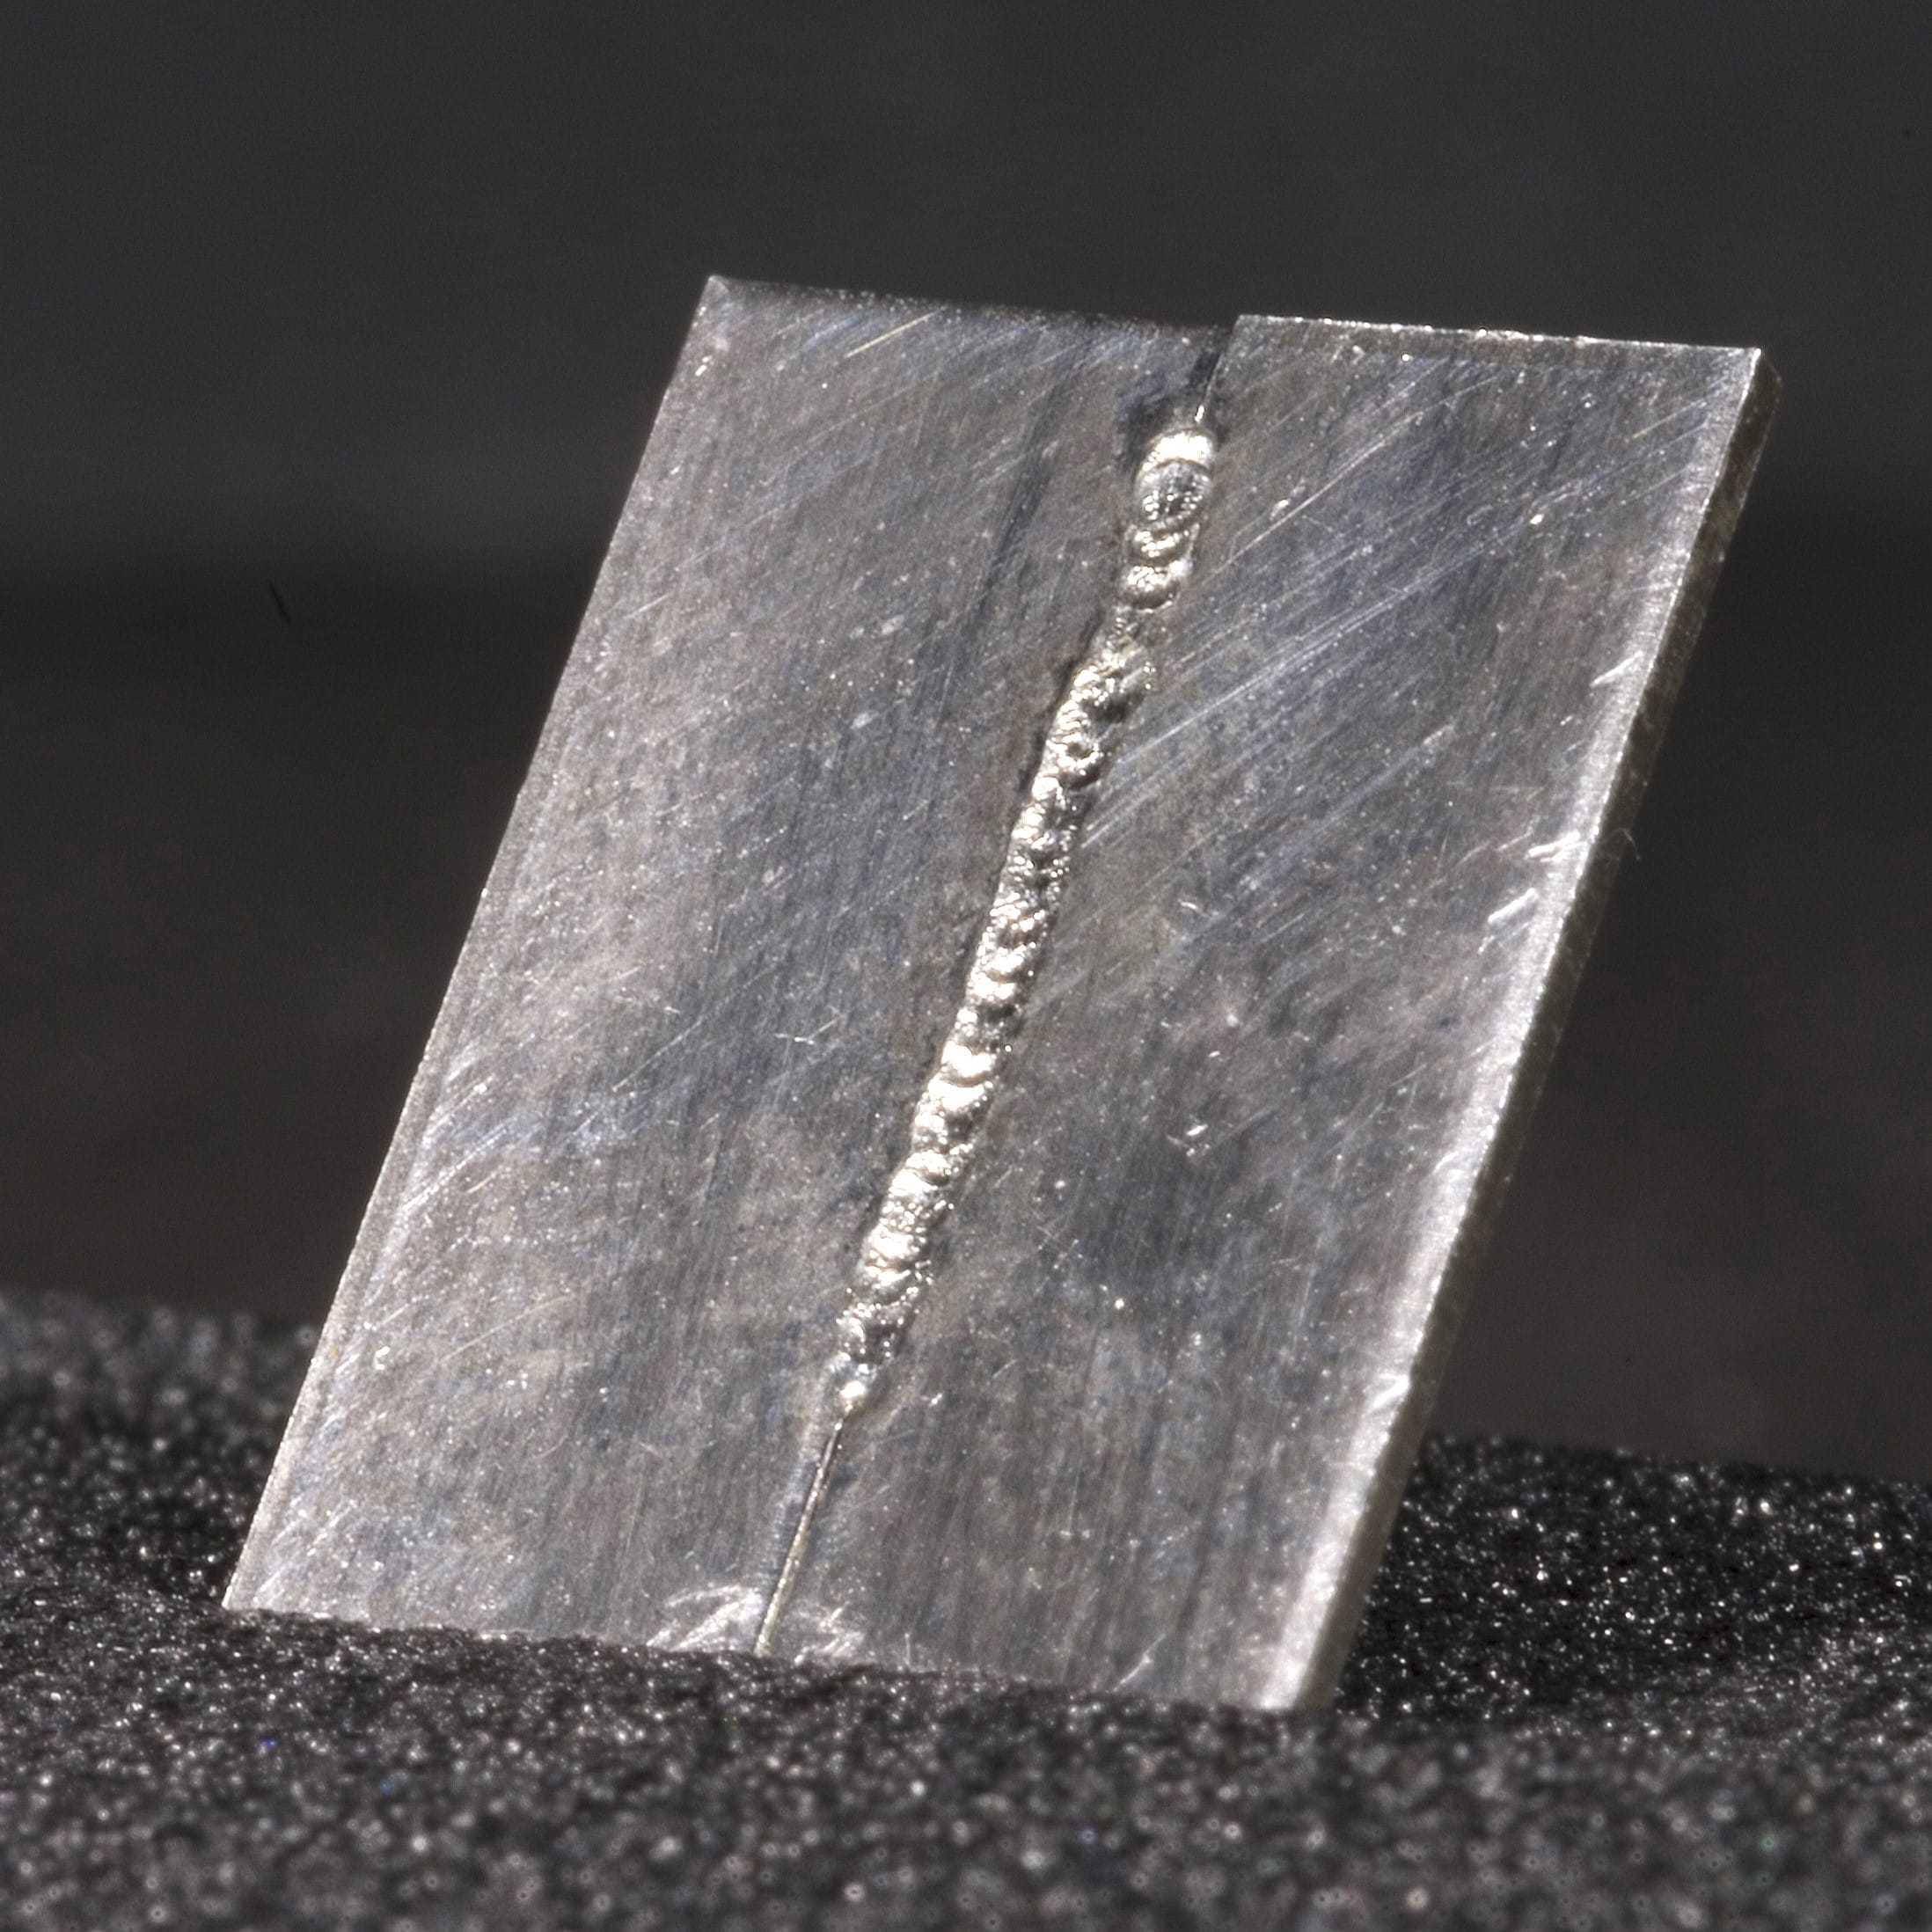
由于银的物理特性,焊接银非常困难。问题主要出在银极高的导热性上。用于熔化金属的焊接能量会迅速散失,导致焊点小且熔深有限。
①技巧
银在预热状态下焊接效果会更好,因为温度升高后,其高导热性带来的不利影响会减弱。因此,最好连续使用多个焊点来加热待焊区域。焊丝方面,建议选用同材质合金焊丝。
②薄银片焊接
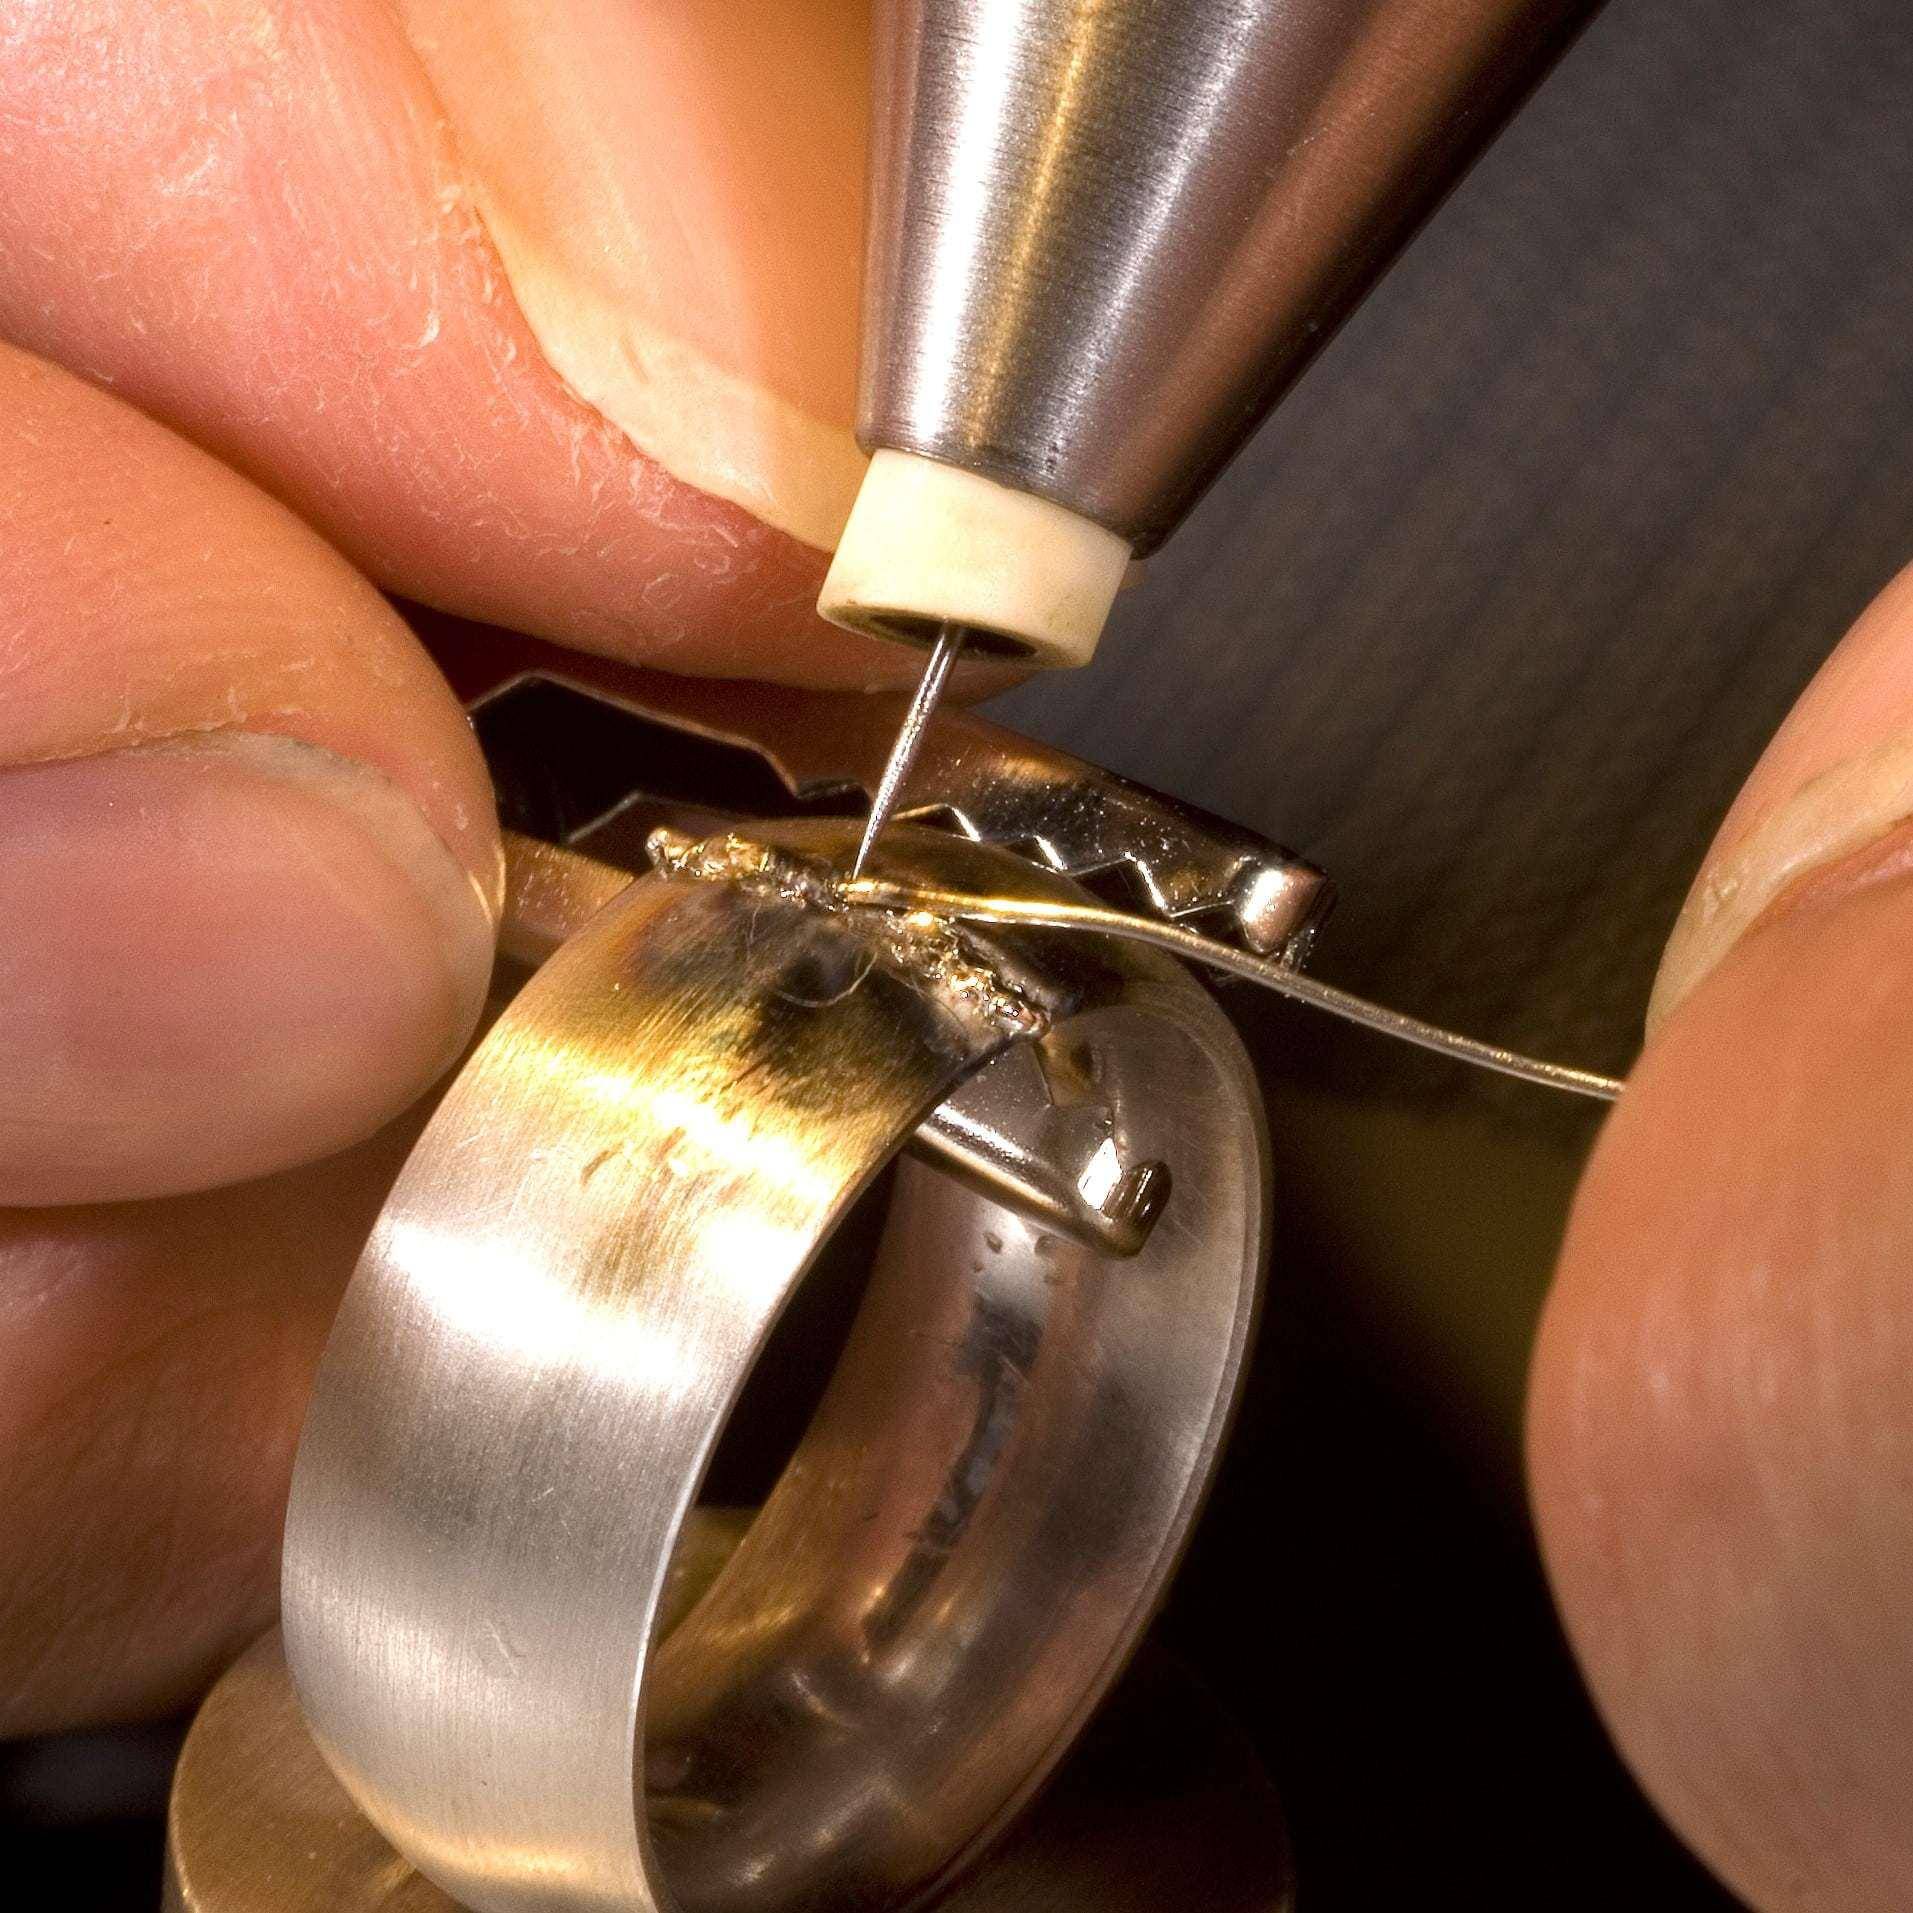
小型或薄型银件不易出现上述问题,因其体积小,不会造成热量过快流失。因此,挂环、银质薄件等用Lampert焊接设备焊接效果会十分出色。
③功率设置
如果试图通过提高焊接功率来抵消这种影响,银又会因熔点较低出现局部过热、形成孔洞。因此,银合金焊接时,不建议将焊接功率调至50%以上,否则否则熔融金属会从焊缝中飞溅出来。金属虽然会熔化,但会飞溅开来,形成凹坑而不是均匀的焊缝。
④程序设置
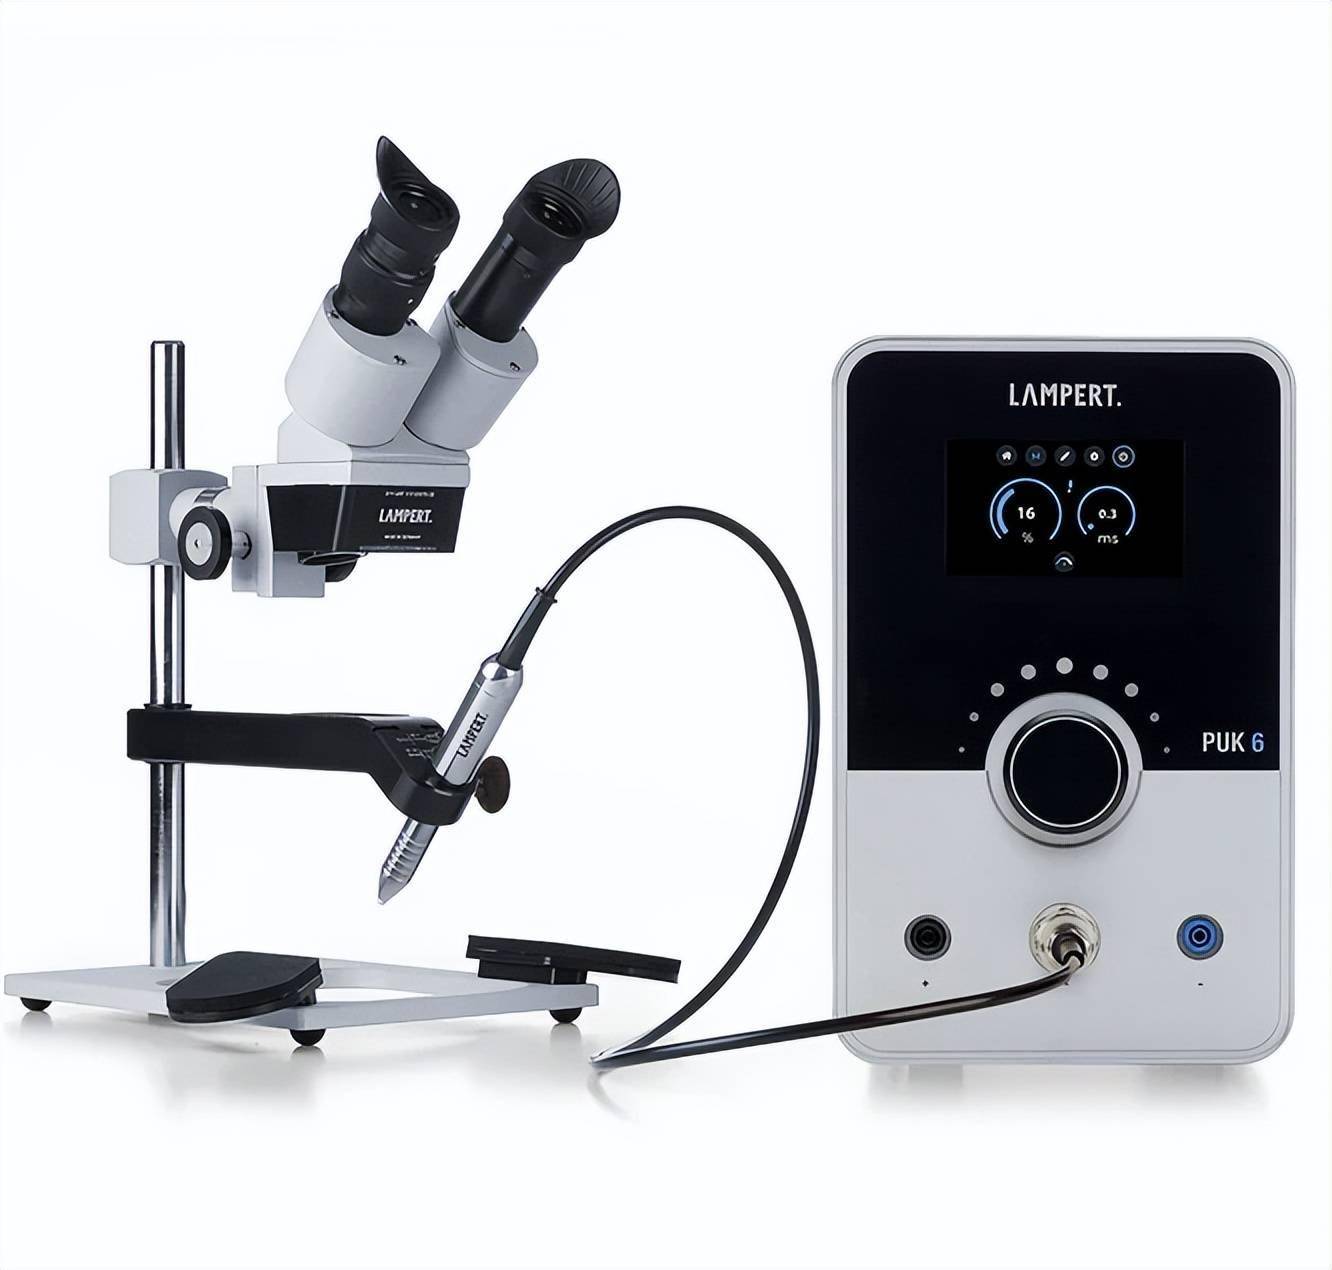
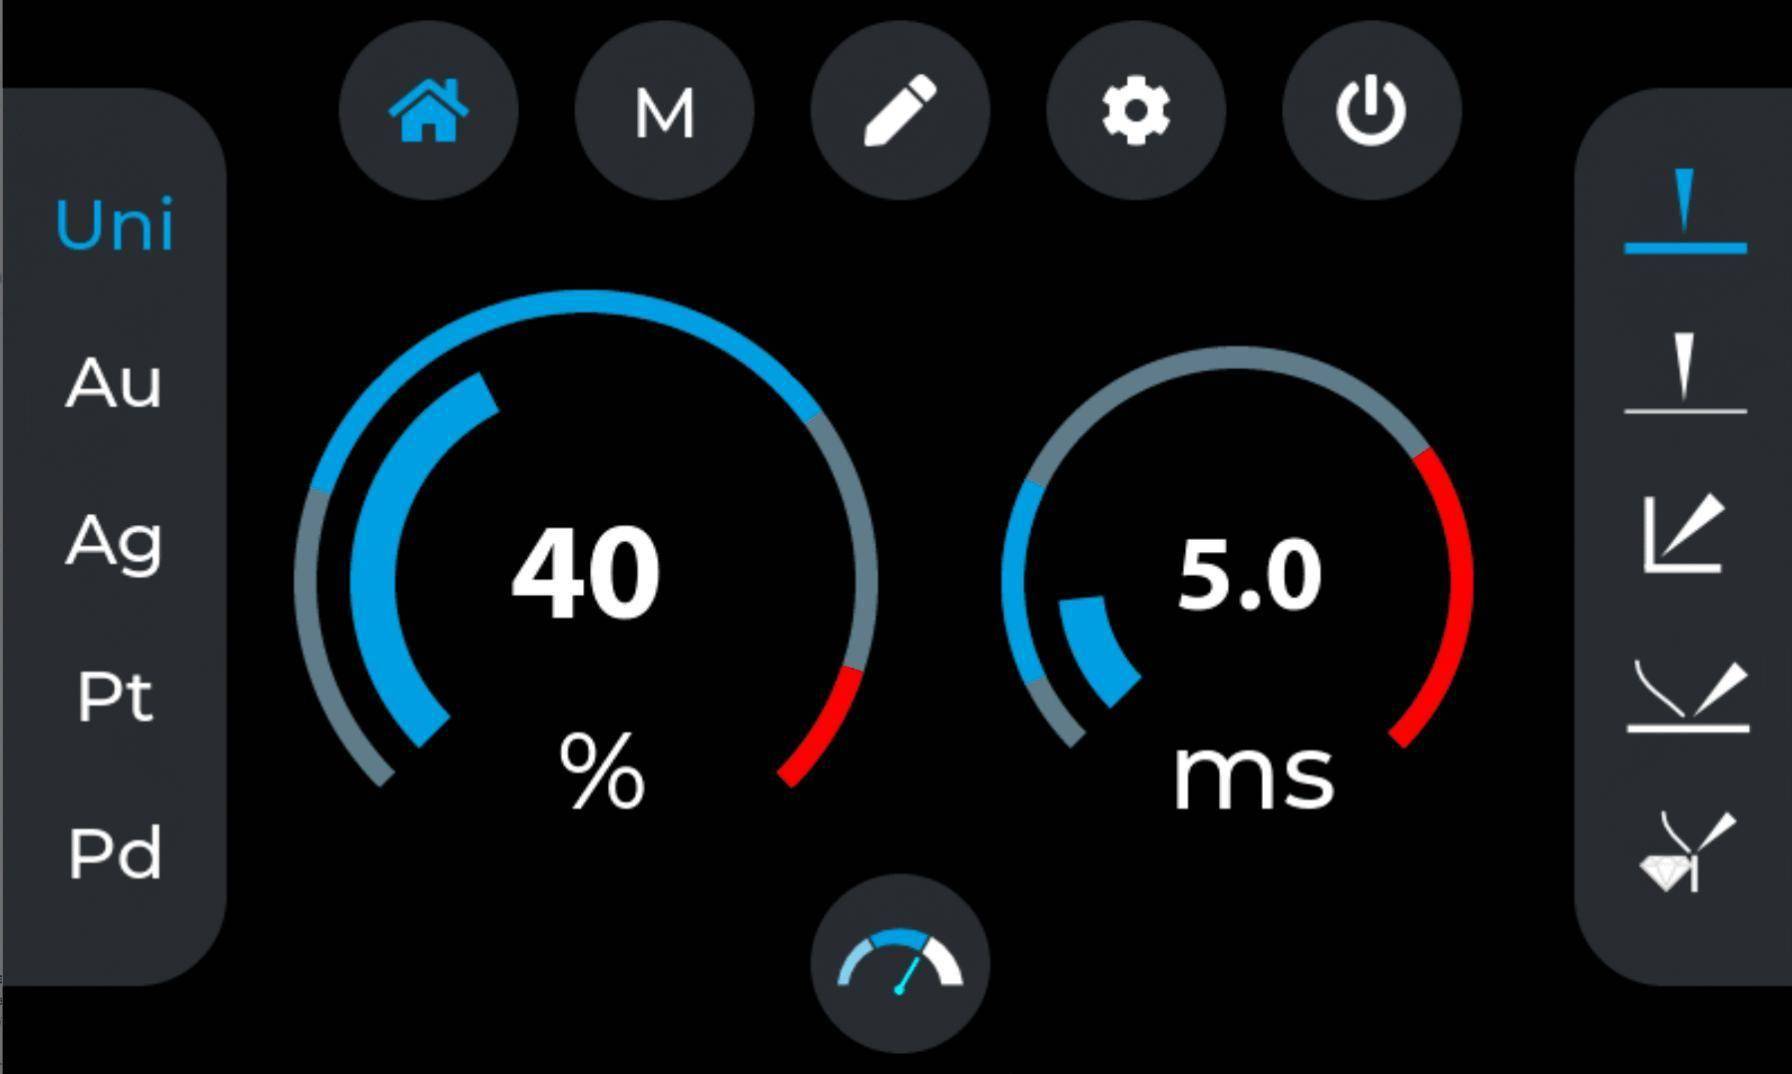
通过专门针对银(合金)设计的焊接曲线,能量以可控的方式引入金属,大幅抵消银合金的不利物理特性。因此,即使是银材也能实现洁净、牢固的焊接效果。
⑤焊接
但需要注意的是,银的焊接熔深仍小于金或钢材,设计工件时应提前考虑这一点。可采用双面焊接或开V型坡口的方式。
较大银件焊接时,可适当延长脉冲时长(最高至16 ms),有助于改善金属组织。
⑥填丝焊接
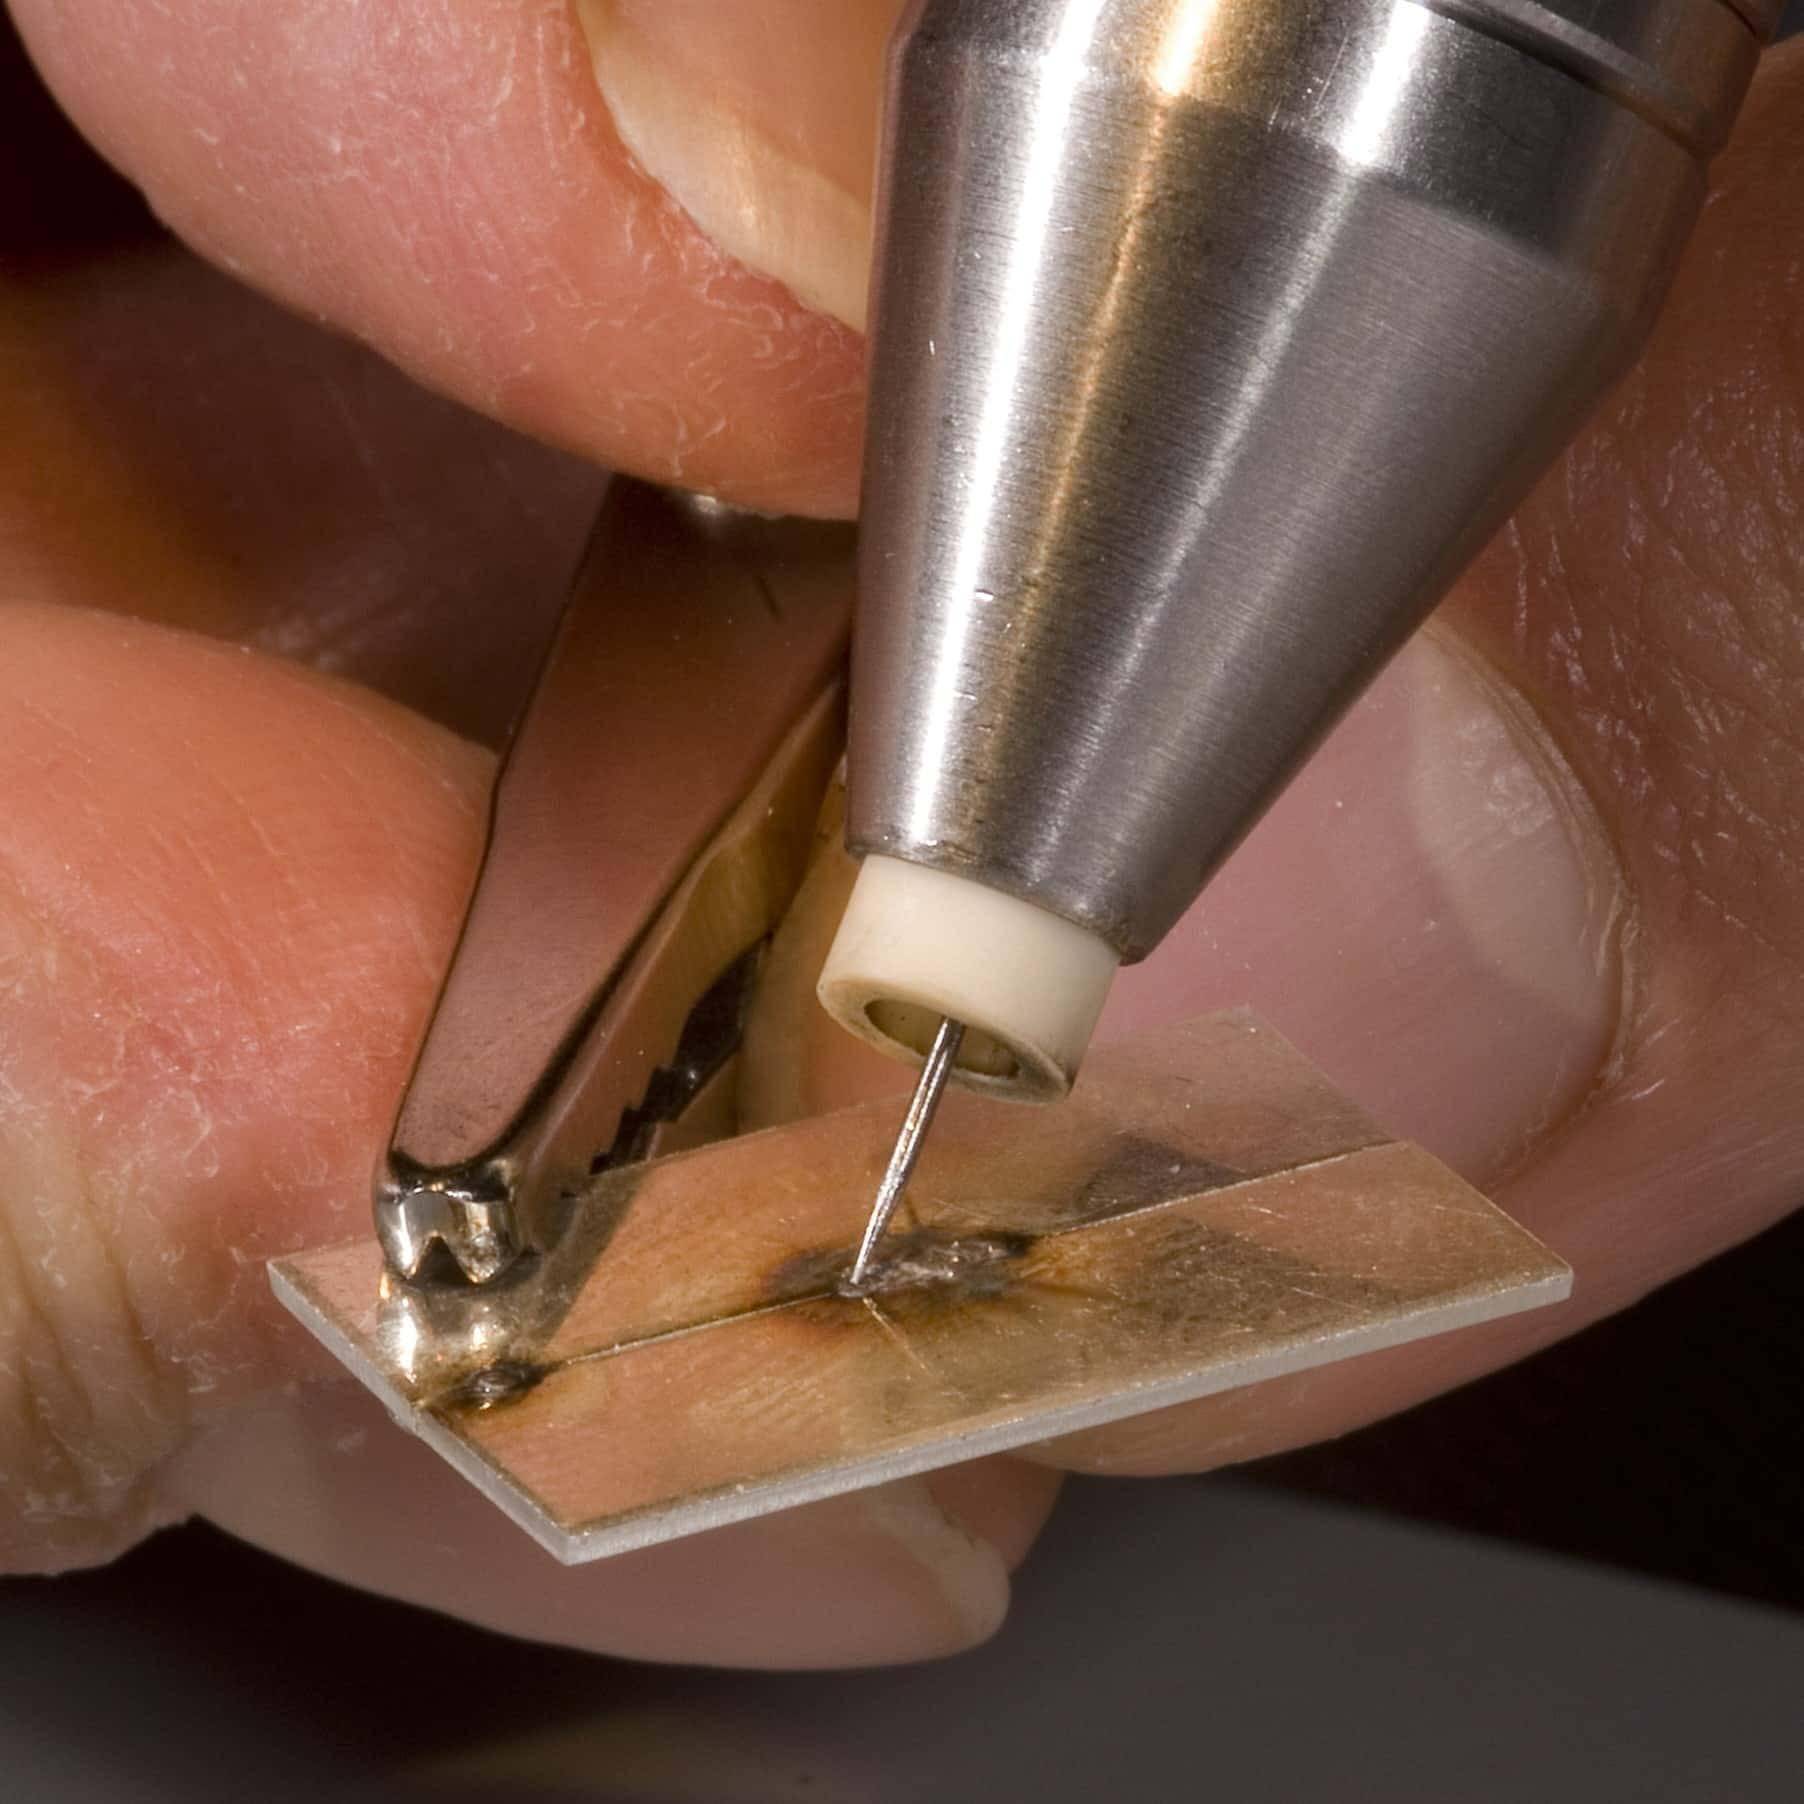
焊接银时,添加焊丝时应选择稍短的脉冲时间(5ms),使用填充料或焊丝在很多场景下都很实用,不仅可用于填充孔隙,焊接较大工件时,可以提高熔深和整体稳定性。
⑦拉焊与塑形
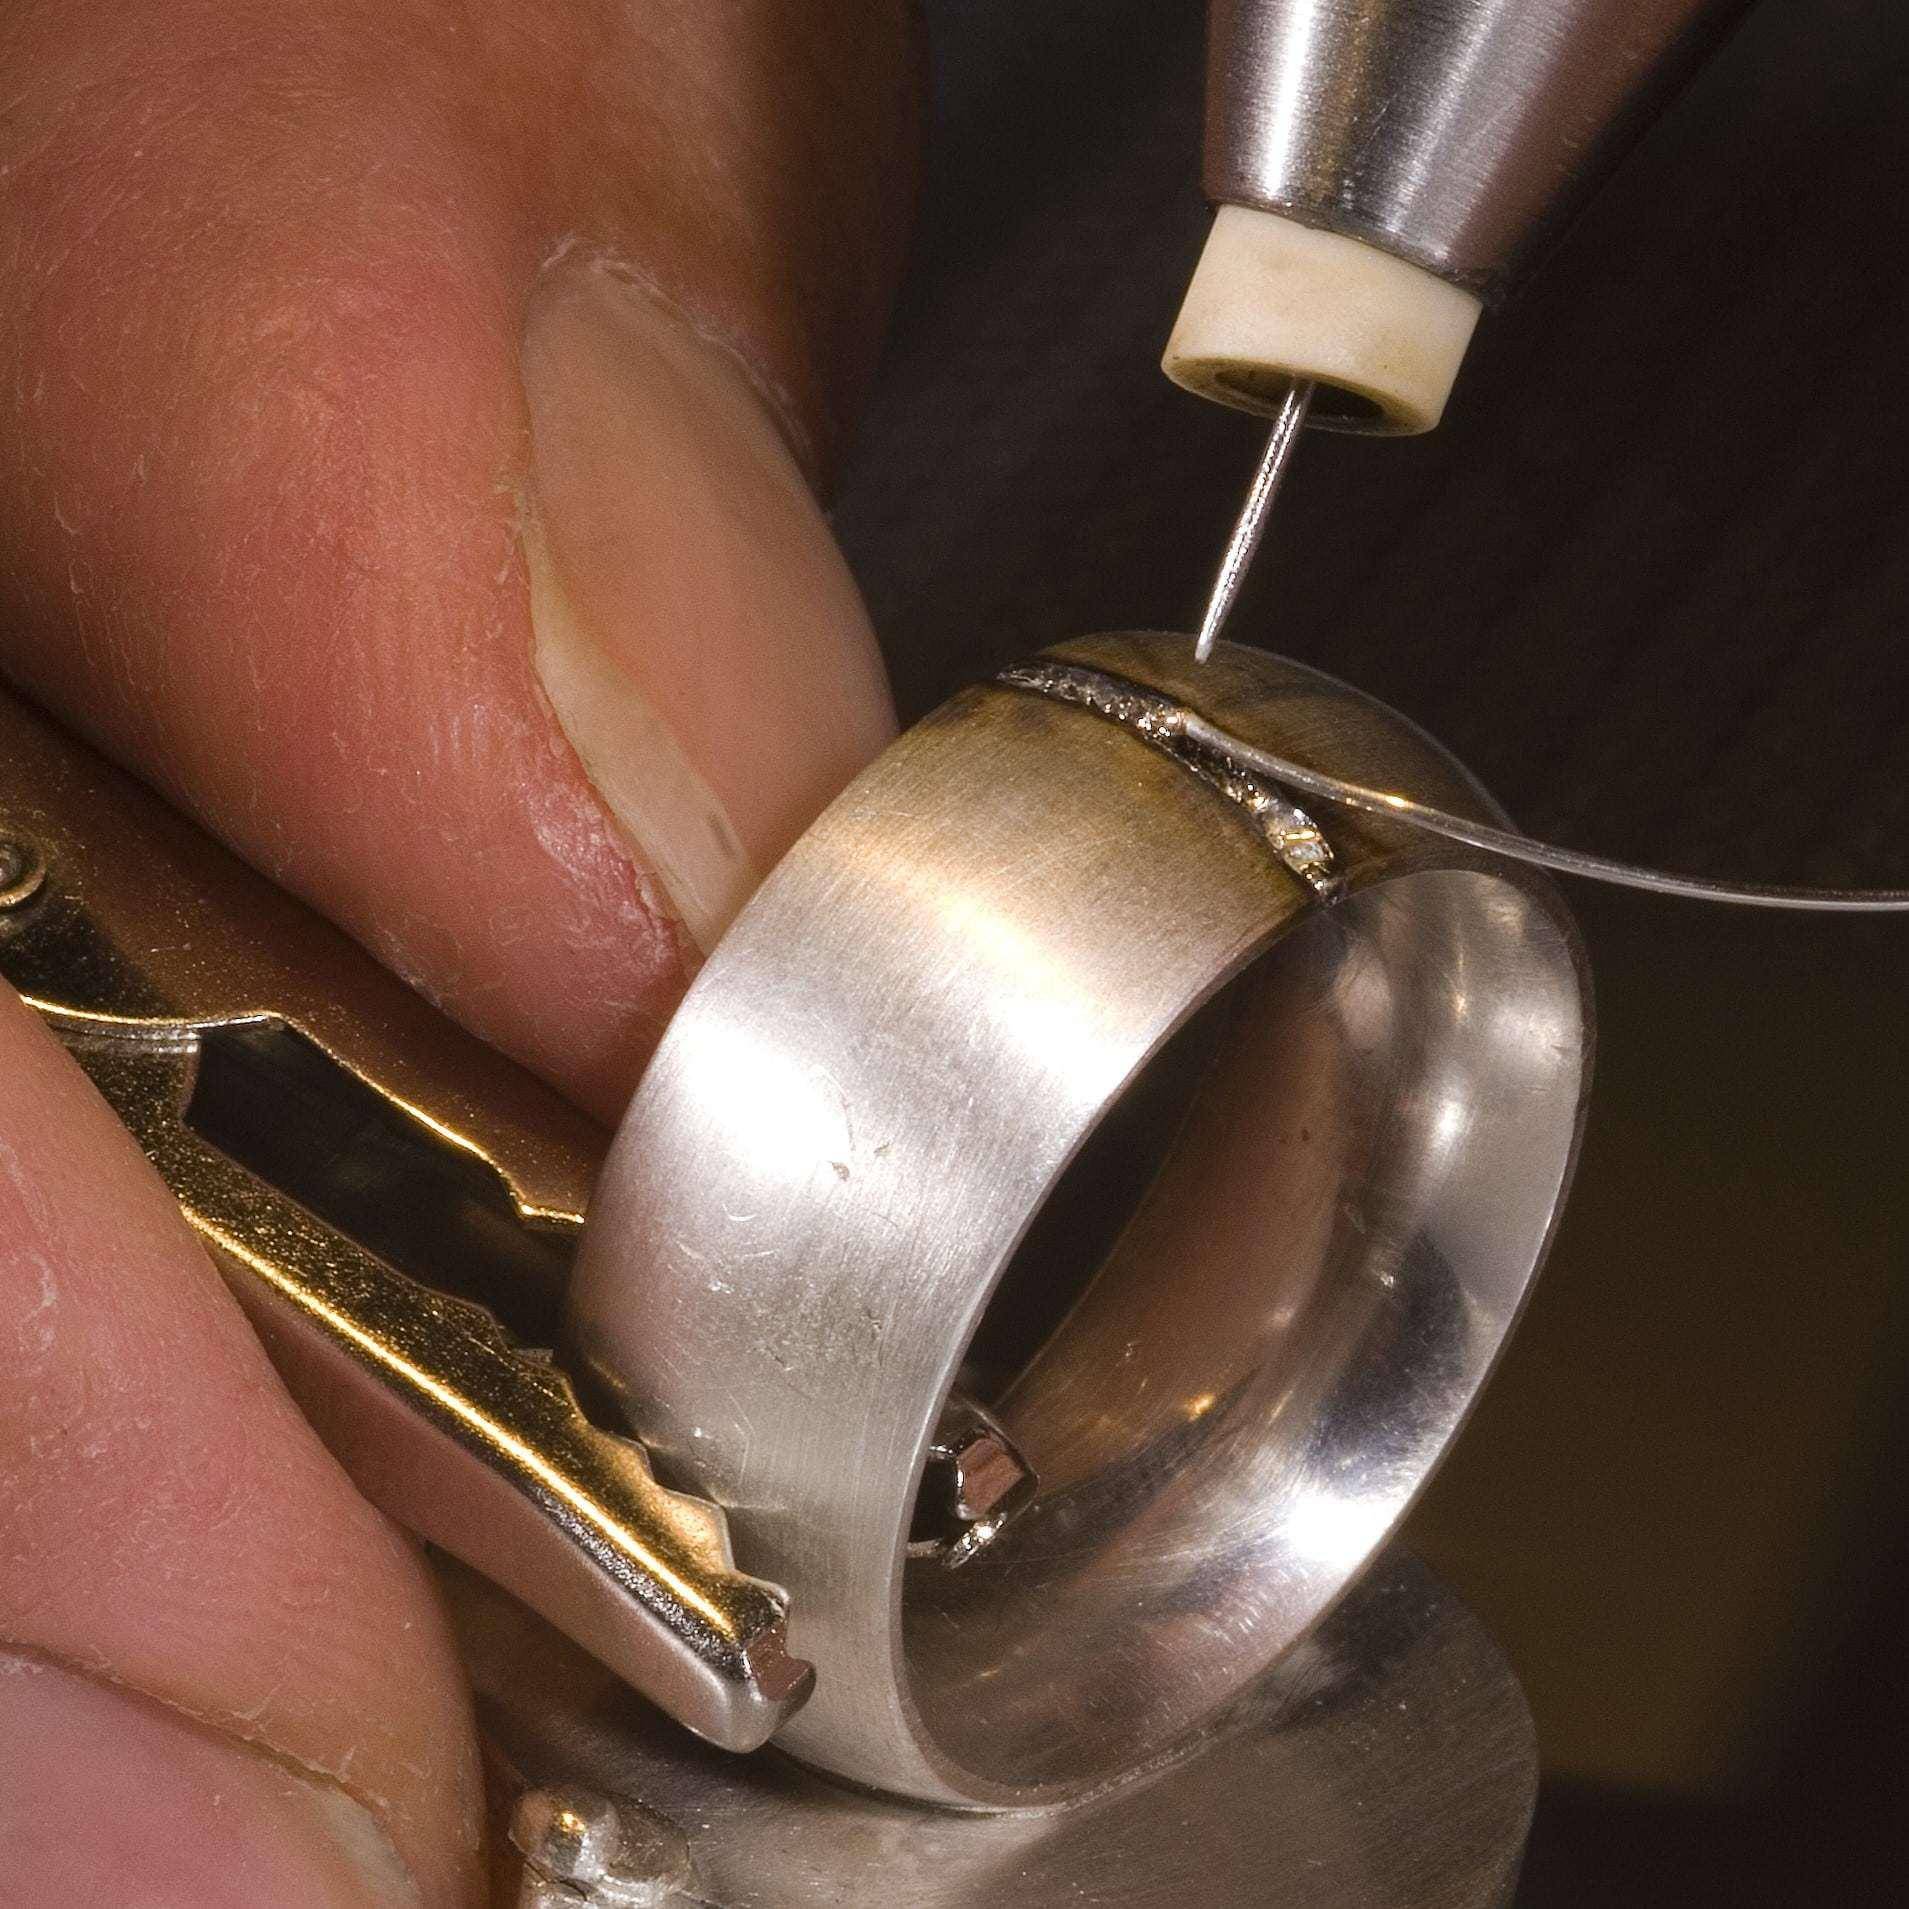
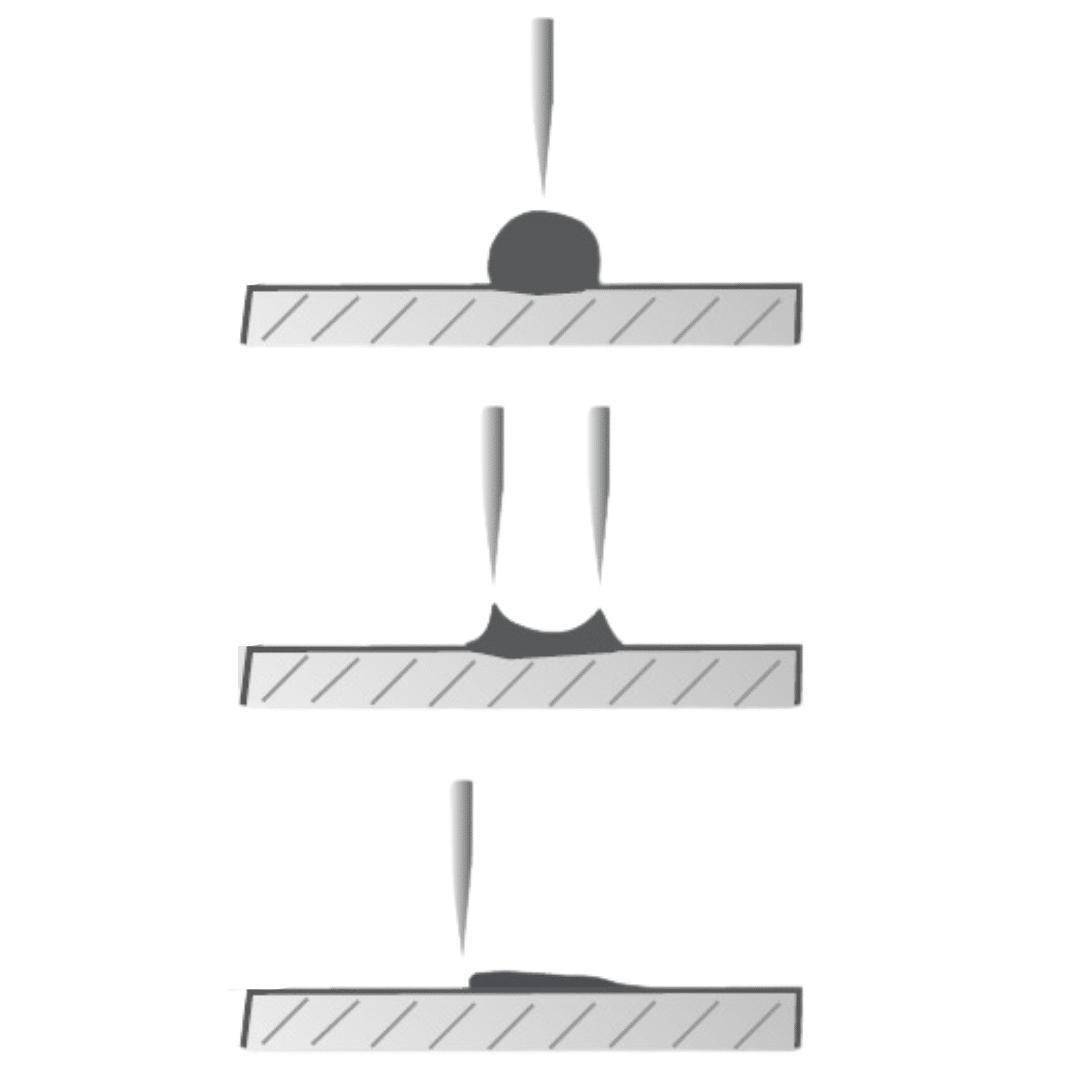
填充焊丝建议选用细丝,直径Ø 0.2–0.4 mm。焊丝越粗,所需焊接功率越高。与金合金不同,银无法像金合金那样进行拉伸和塑形,因为银冷却速度太快。因此,我们焊接银的方式与金合金相反,将熔融金属推向电极尖端前方。也可以使用这种方法将过多的熔融金属压平。为此,需要稍微增加功率,并将电极几乎垂直地从上方放置在金属堆上。
⑧金属整平
为了使金属表面光滑,操作步骤相同。同样,使用略微降低功率,并将电极垂直于涂覆的银层。
这样可以熔化涂覆的银层和底层表面,形成牢固光滑的结合层。
如需焊接机可询问博纳德精密仪器137 1416 6576














