

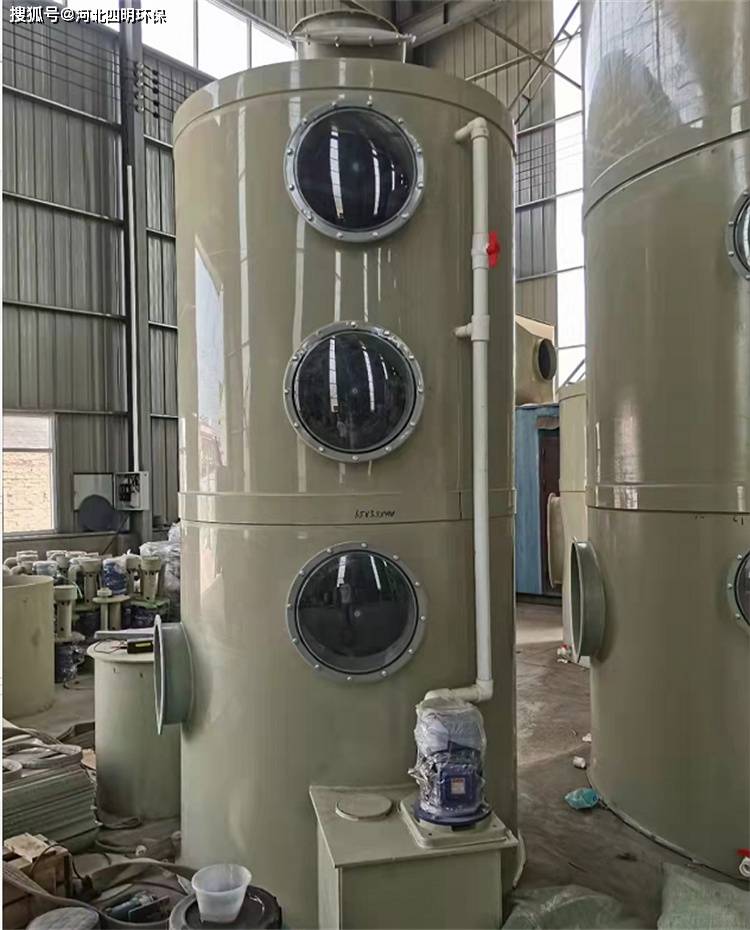
 脱硝设备
垃圾焚烧发电厂烟气中NOx浓度通常较高(300-600mg/Nm³),主要来自垃圾中的含氮有机物在高温燃烧时生成的氮氧化物。随着《生活垃圾焚烧污染控制标准》(GB 18485-2014)及地方超低排放要求的收紧,NOx排放限值已降至80mg/Nm³甚至50mg/Nm³以下。SNCR(选择性非催化还原)脱硝技术因其投资相对较低、系统简单、无需催化剂、适用于高温烟气等特点,在垃圾焚烧厂中得到广泛应用。下面通过几个典型成功案例,说明SNCR脱硝在垃圾焚烧厂的具体应用效果、关键参数和运行经验。
一、SNCR脱硝的基本原理和适用性
SNCR技术在850-1100℃的温度窗口内,向烟气中喷射氨水或尿素溶液,还原NOx为氮气和水。主要反应为:
4NO + 4NH3 + O2 → 4N2 + 6H2O
或尿素热解后类似反应。
垃圾焚烧炉炉膛温度通常在850-1050℃,正好落在SNCR窗口内,且烟气停留时间较长(2-4秒),非常适合SNCR工艺。相比SCR,SNCR无需催化剂和烟气再热,改造成本低,特别适合中小型焚烧厂或现有炉改造。
二、典型系统配置
垃圾焚烧厂SNCR系统一般包括:还原剂储存与配制系统(氨水/尿素溶液罐)、高压泵、喷枪及控制系统、烟气温度在线监测、NOx在线监测仪。
喷枪布置位置至关重要,通常在炉膛上部或二级燃烧室入口处,布置多层喷枪(3-6层),确保烟气与还原剂充分混合。喷枪采用气助雾化或机械雾化,雾化粒径控制在50-100微米,提高反应效率。
三、成功案例一:华东某日处理800吨垃圾焚烧发电厂
该厂采用2台400吨/日机械炉排炉,原NOx浓度平均450mg/Nm³,超标严重。
改造方案:SNCR脱硝,使用20%氨水作为还原剂,布置5层喷枪(炉膛上部和二级燃烧室),氨氮摩尔比控制在1.2-1.6,烟气温度监测点设在喷枪下游。
运行效果:
NOx出口浓度稳定在60-80mg/Nm³,平均去除率85%以上。
氨逃逸控制在5mg/Nm³以内,未出现明显氨味。
系统投资约占全厂环保改造的15%,运行成本主要为氨水消耗(约0.8-1.2kg氨水/吨垃圾)。
连续运行三年,指标长期达标,通过地方环保验收。
四、成功案例二:华南某日处理1200吨大型垃圾焚烧厂
该厂为2台600吨/日炉,烟气温度波动较大(二次燃烧室850-1050℃),原NOx 500-700mg/Nm³。
改造方案:采用尿素溶液SNCR(浓度40%),结合烟气温度分区控制,多点分层喷射(炉膛4层+烟道1层),还原剂喷射量与炉膛负荷联动调节。
运行效果:
NOx降至50mg/Nm³以下(部分时段40mg/Nm³),去除率达90%以上。
尿素消耗约1.0-1.5kg/吨垃圾,氨逃逸<3mg/Nm³。
系统稳定性好,即使垃圾成分波动大,通过智能控制也能保持达标。
该项目被列为省级垃圾焚烧超低排放示范工程。
五、运行经验与注意事项
第一,温度窗口控制。喷枪位置需避开过高(>1100℃,易生成氨氧化物)或过低(<850℃,反应慢)区域。建议在喷枪下游设多点温度监测,自动调整喷射量。
第二,氨逃逸管理。安装氨逃逸在线监测仪,超标时自动减量或停喷。避免氨逃逸对下游布袋除尘器或脱酸塔造成影响。
第三,还原剂选择。氨水响应快但储存安全要求高;尿素溶液更安全,热解充分时效率接近氨水,多数新建厂优先尿素。
第四,喷枪维护。定期检查喷枪结晶堵塞(尤其尿素系统),采用高压水冲洗或压缩空气吹扫。
第五,与其他系统协同。SNCR后接半干法脱酸+活性炭喷射+布袋除尘,能协同去除二噁英、重金属和残余氨。
总结来说,SNCR脱硝在垃圾焚烧厂的应用已相当成熟,通过合理布置喷枪、精准控制温度和喷射量,能以较低成本实现NOx超低排放。实际案例证明,在850-1050℃温度窗口内,SNCR的稳定性和经济性优于SCR,尤其适合垃圾焚烧这种温度匹配度高的工况。随着焚烧厂规模扩大和排放标准趋严,SNCR将继续是主流脱硝技术之一。












