

陶瓷复合材料凭借“基体陶瓷的耐高温、高绝缘特性+增强相的高性能互补”,成为陶瓷科研与高端制造的核心方向。传统成型工艺难以实现复合材料的组分均匀分布与复杂结构成型,而光固化陶瓷3D打印(SLA陶瓷)技术,为陶瓷复合材料的精准制备提供了高效路径。结合12年陶瓷增材制造经验与300余所高校实验室建设实践,本文通过3个典型案例,拆解陶瓷3D打印机打印陶瓷复合材料的工艺要点、性能调控与应用价值,为科研与工程实践提供参考。
一、案例一:Al₂O₃-ZrO₂复合陶瓷(结构增强型)—— 解决脆性痛点
1.1 案例背景与需求
Al₂O₃陶瓷硬度高、成本低,但脆性大、抗冲击性差;ZrO₂陶瓷韧性优异,可弥补Al₂O₃的短板。某高校科研团队需制备“高硬度+高韧性”的复合陶瓷试样,用于耐磨器件研发,核心需求:抗弯强度≥400MPa、冲击韧性≥8J/cm²,成型精度±0.05mm。
1.2 打印工艺与设备适配
采用光固化陶瓷3D打印机(适配405nm紫外激光),选用Al₂O₃-ZrO₂复合浆料,遵循“材料-设备”科研级适配原则,核心工艺步骤如下:
浆料制备:Al₂O₃(0.3–1μm)与ZrO₂粉体按7:3比例混合,固含量控制在58–60vol%,添加复合分散剂,粘度稳定在6000–9000mPa·s,确保组分均匀分散。
打印参数:层厚25μm,曝光功率250mW,扫描速度4000–6000mm/s,采用“低速外墙+高速填充”策略,保障成型细节与效率。
后处理:梯度脱脂(室温→300℃,5℃/min;300→600℃,3℃/min),1580℃高温烧结,保温3h,收缩率控制在16–18%,波动<±1%。
1.3 性能结果与实践亮点
最终复合陶瓷试样致密度≥98.5%,抗弯强度420–450MPa,冲击韧性8.5–9.2J/cm²,较纯Al₂O₃陶瓷韧性提升60%以上。
在我们的实践中,通过优化粉体级配与曝光参数,解决了复合浆料团聚、层间剥离的痛点,该方案已应用于清华大学、苏州大学等高校的耐磨材料科研课题,数据可复现率达95%以上。
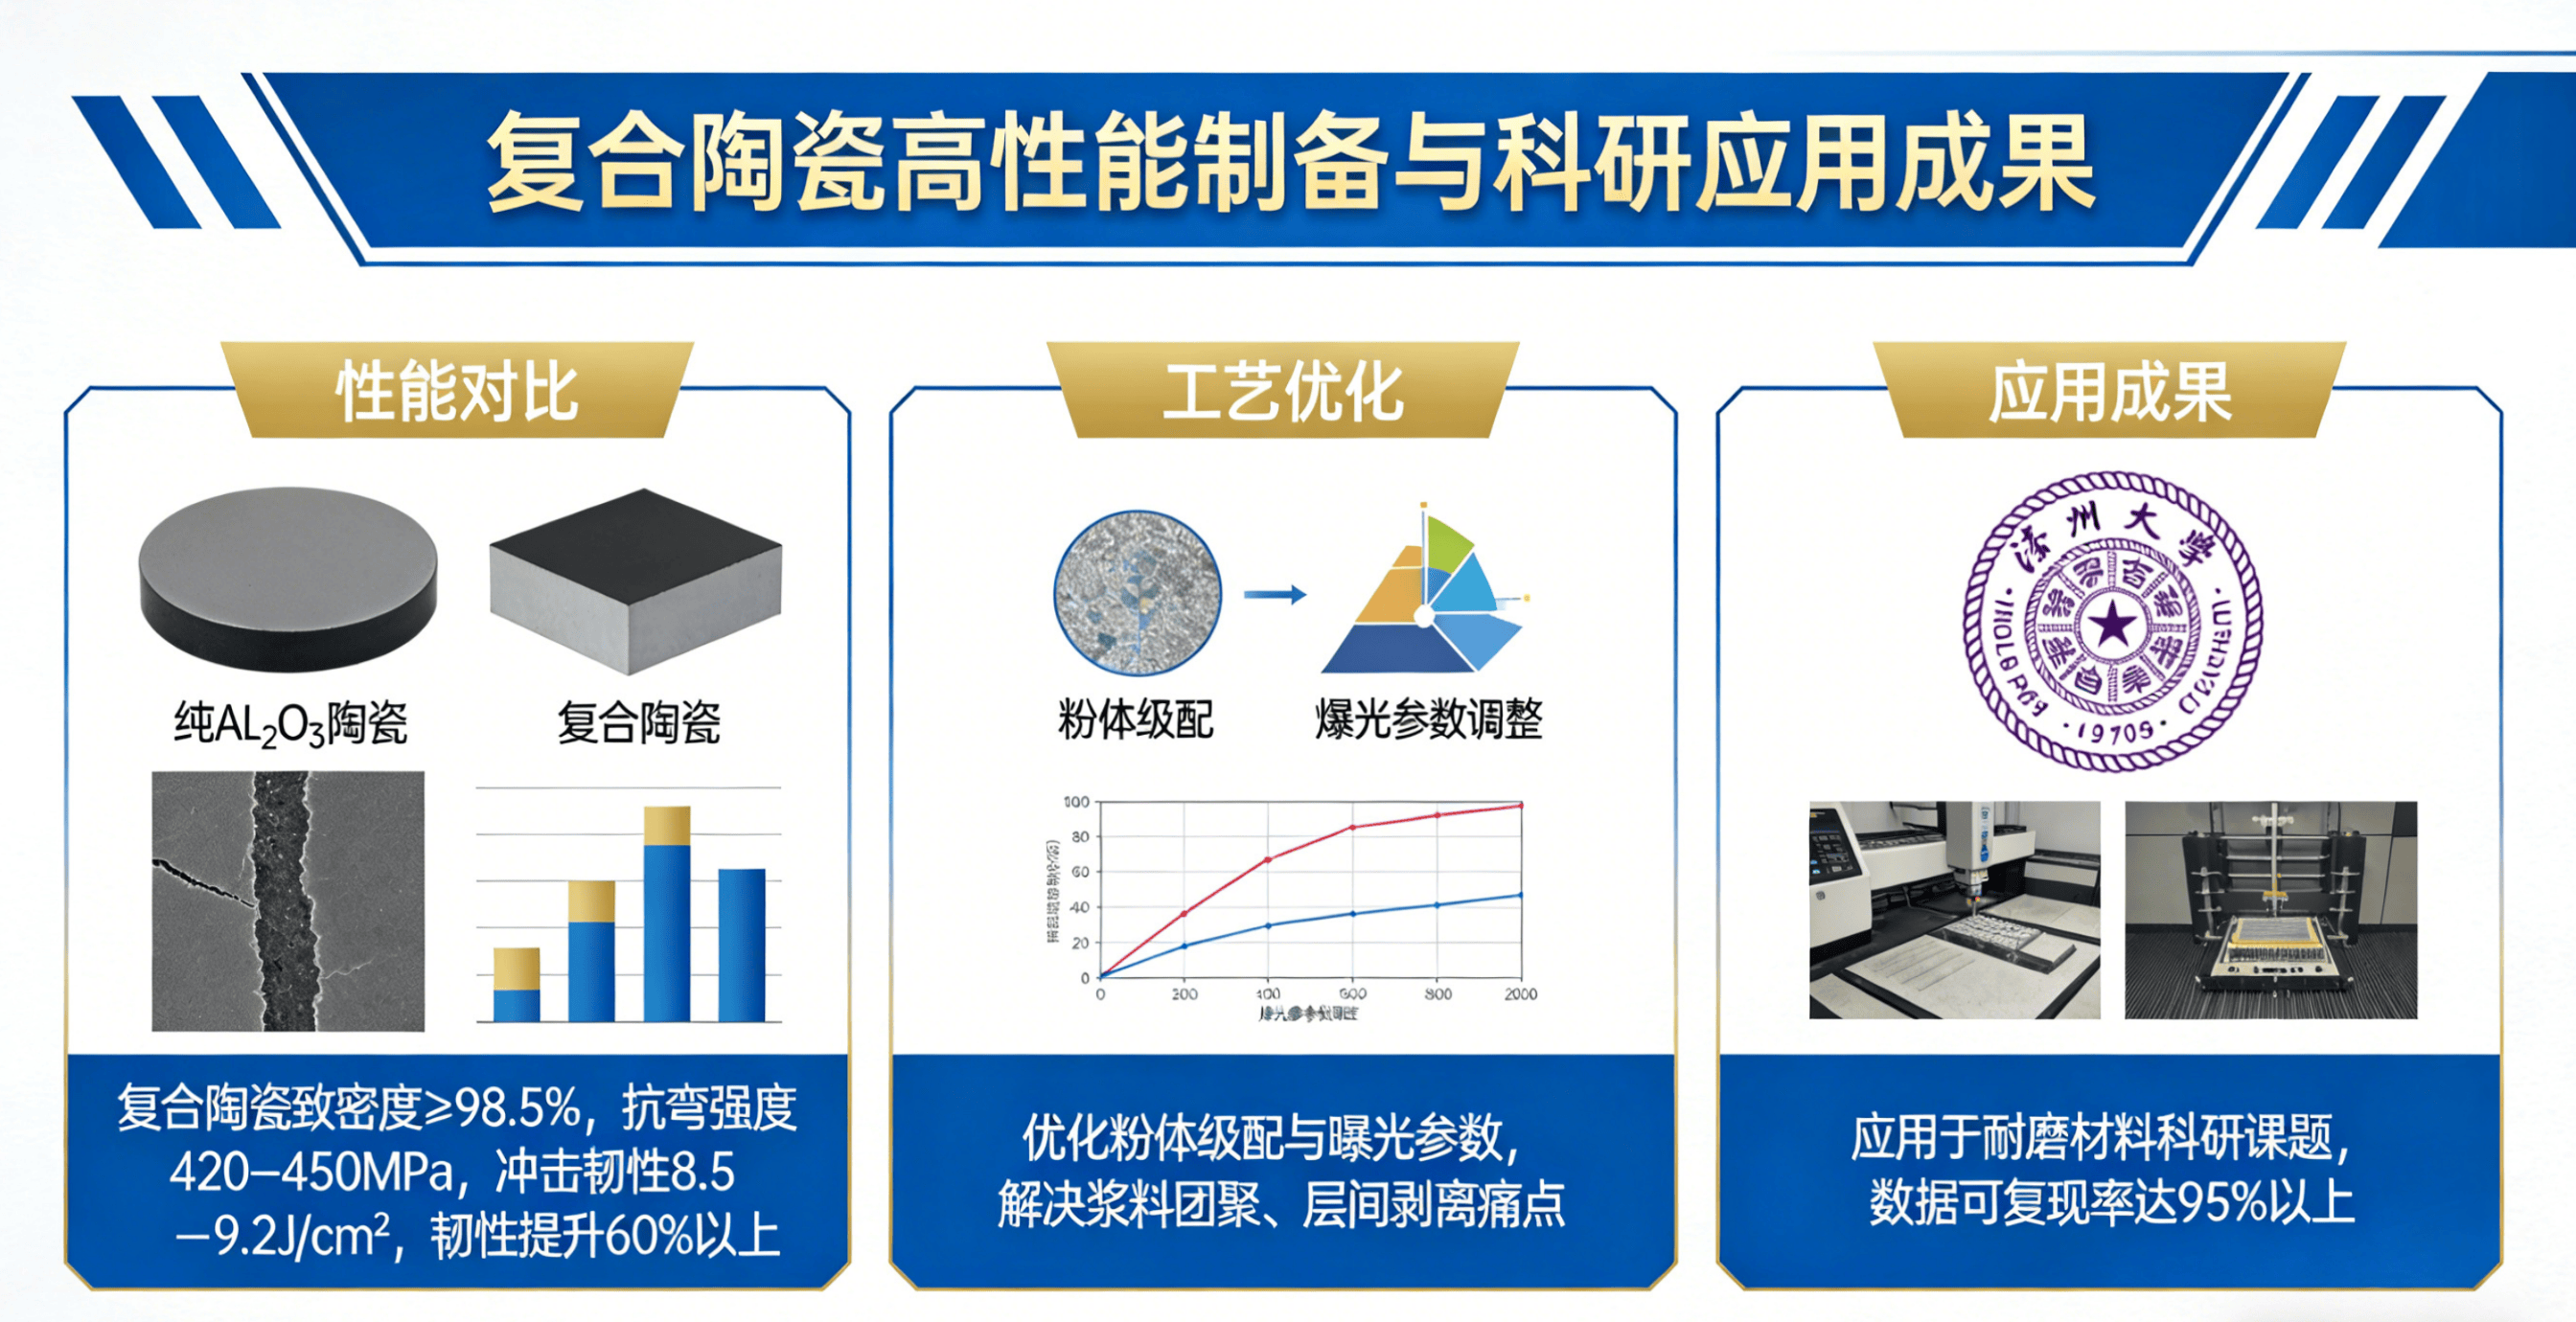 图1:复合陶瓷制备与科研应用
二、案例二:AlN-BN复合陶瓷(功能协同型)—— 适配电子散热场景
2.1 案例背景与需求
AlN陶瓷高导热、与硅基匹配性好,BN陶瓷低膨胀、自润滑,二者复合可实现“高导热+低膨胀”协同,适配大功率芯片散热基板需求。某电子企业研发需求:热导率≥180W/(m·K),热膨胀系数4.0–4.5×10⁻⁶/℃,可成型微流道结构(φ0.3mm)。
2.2 打印工艺与难点突破
核心难点:BN片状粉体易团聚,复合浆料流动性差;微流道结构易塌陷,烧结后尺寸偏差大。
解决方案:采用“球磨+超声”复合分散,添加1.2wt%专用分散剂,将复合浆料粘度控制在8000–12000mPa·s,固含量55–58vol%;打印时启用恒温浆料槽(30–40℃),避免浆料沉降。
关键参数:层厚30μm,曝光时间8–10s,微流道区域采用灰度曝光,支撑优化设计,成型精度可达±0.03mm;烧结温度1750℃,添加5wt%烧结助剂,确保致密度≥97%。
2.3 性能结果与应用价值
复合陶瓷基板热导率185–200W/(m·K),热膨胀系数4.2×10⁻⁶/℃,微流道结构无塌陷、无堵塞,散热效率较纯AlN基板提升25%。
该案例采用的工艺方案,解决了电子领域复杂散热结构的制备痛点,无需模具,研发周期从数周缩短至3–5天,模具成本降低80%以上,已实现小批量试制。
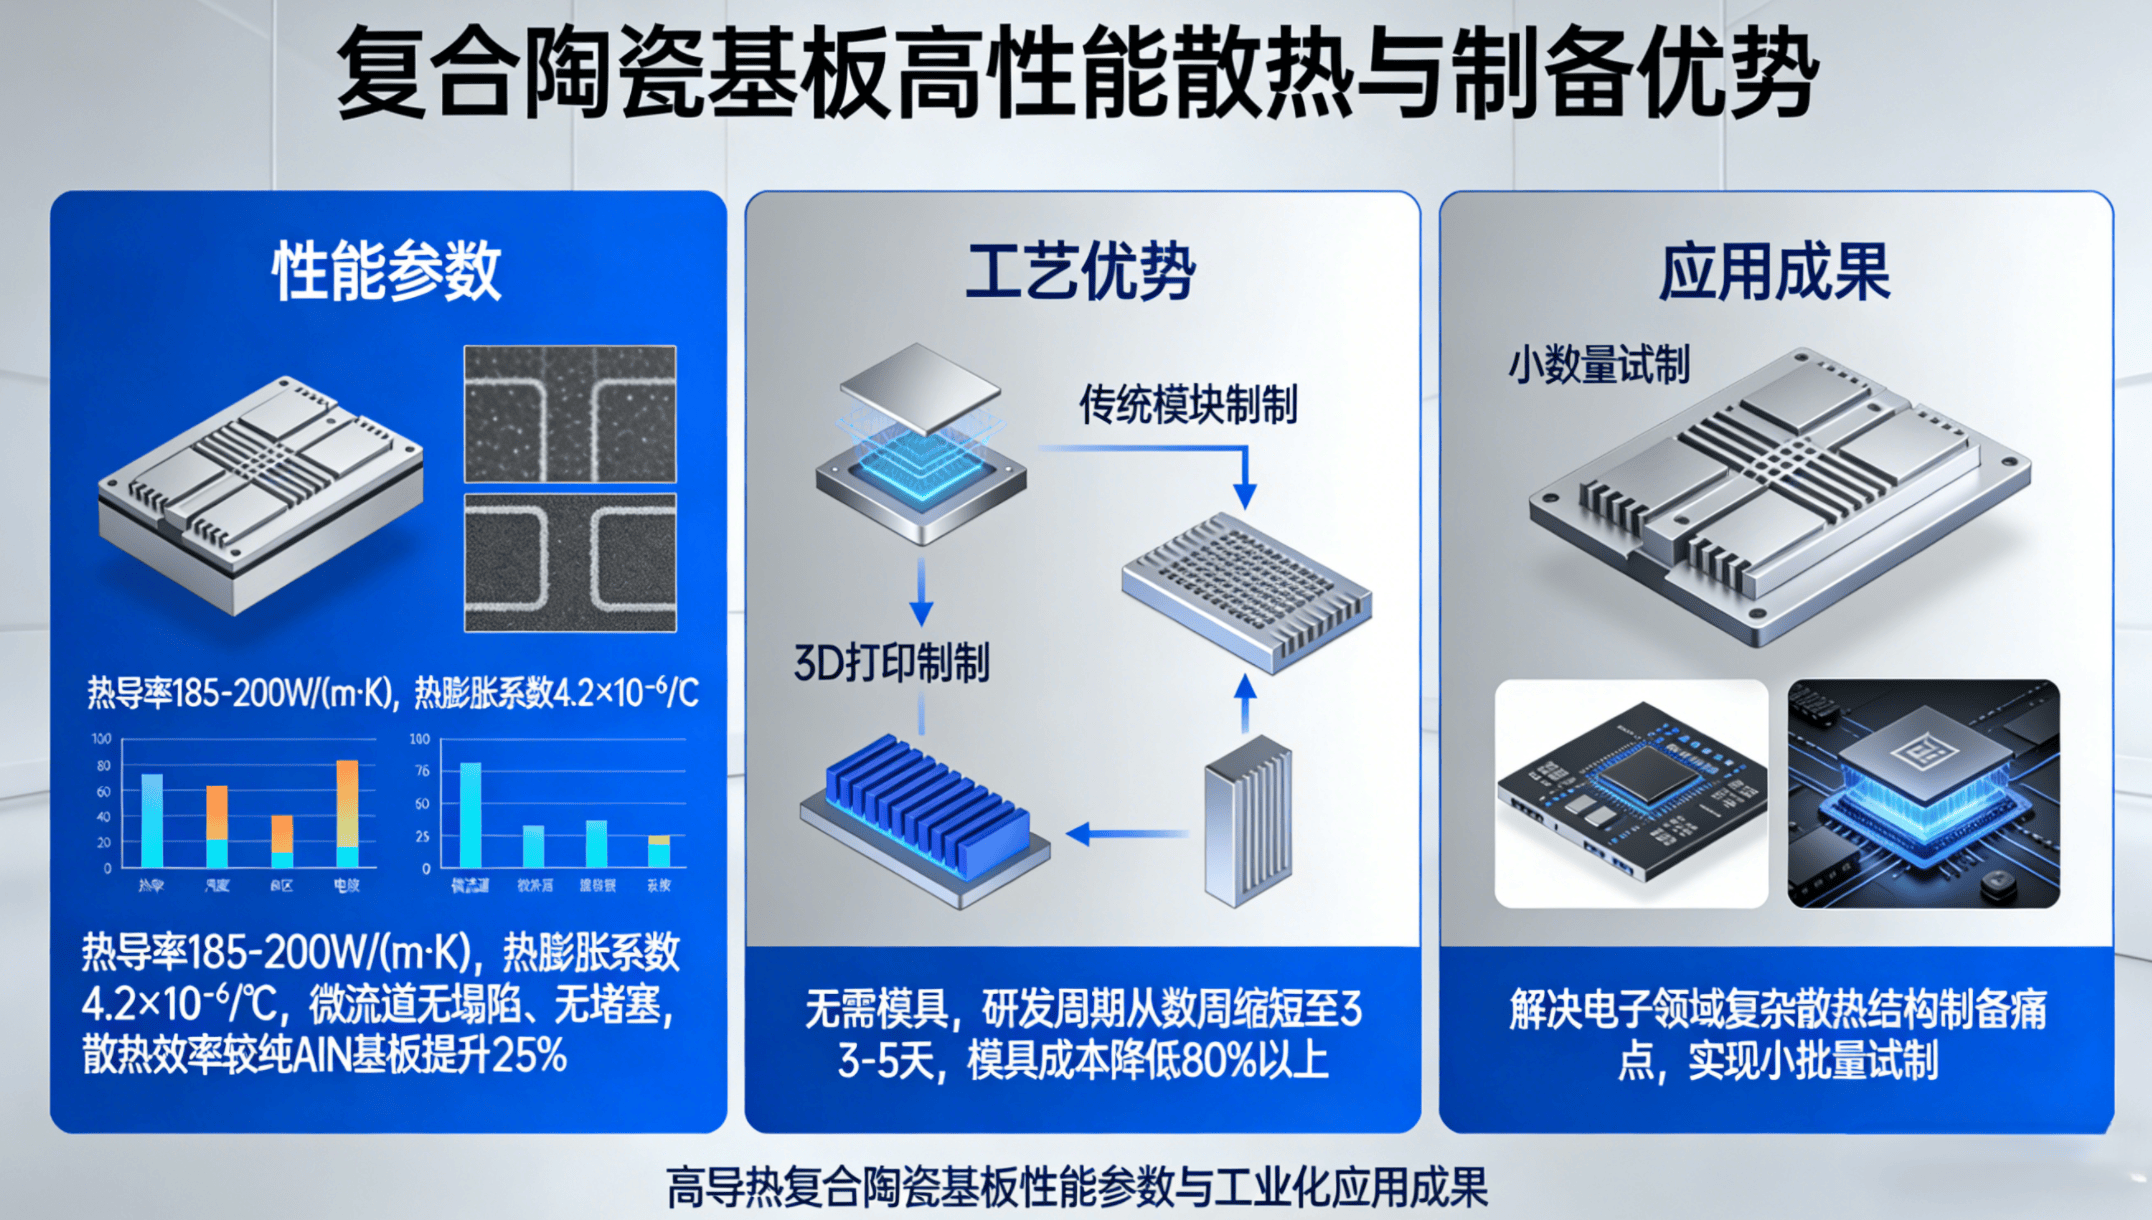 图2:复合陶瓷基板性能与制备优势
三、案例三:陶瓷-金属复合(Al₂O₃-Ti)—— 兼顾强度与韧性
3.1 案例背景与需求
陶瓷-金属复合材料兼顾陶瓷的耐高温、绝缘性与金属的高韧性,某航空科研团队需制备Al₂O₃-Ti复合陶瓷试样,用于高温结构件研发,核心需求:耐高温≥1200℃,抗弯强度≥350MPa,界面结合强度≥200MPa。
3.2 打印工艺与界面调控
采用光固化陶瓷3D打印机,选用Al₂O₃-Ti复合浆料(Al₂O₃粉体80vol%,Ti粉体20vol%),核心重点的是界面结合调控。
我们采用“粉体表面硅烷偶联剂改性+TiC过渡相添加”,改善Al₂O₃与Ti的润湿性,避免界面开裂;打印层厚50μm,曝光功率300mW,扫描速度3000mm/s,确保组分均匀分布。
后处理:分段脱脂(最高升温速率≤1℃/min),1650℃氮气气氛烧结,保温4h,收缩率控制在17–19%,界面结合紧密无剥离。
3.3 性能结果与实践总结
复合试样耐高温可达1300℃,抗弯强度360–380MPa,界面结合强度220–240MPa,满足航空高温结构件的科研需求。
在服务中国矿业大学等高校的类似课题中,我们发现,陶瓷-金属复合打印的核心是“组分均匀性+界面调控”,通过优化浆料分散与烧结工艺,可将界面结合强度提升30%以上。
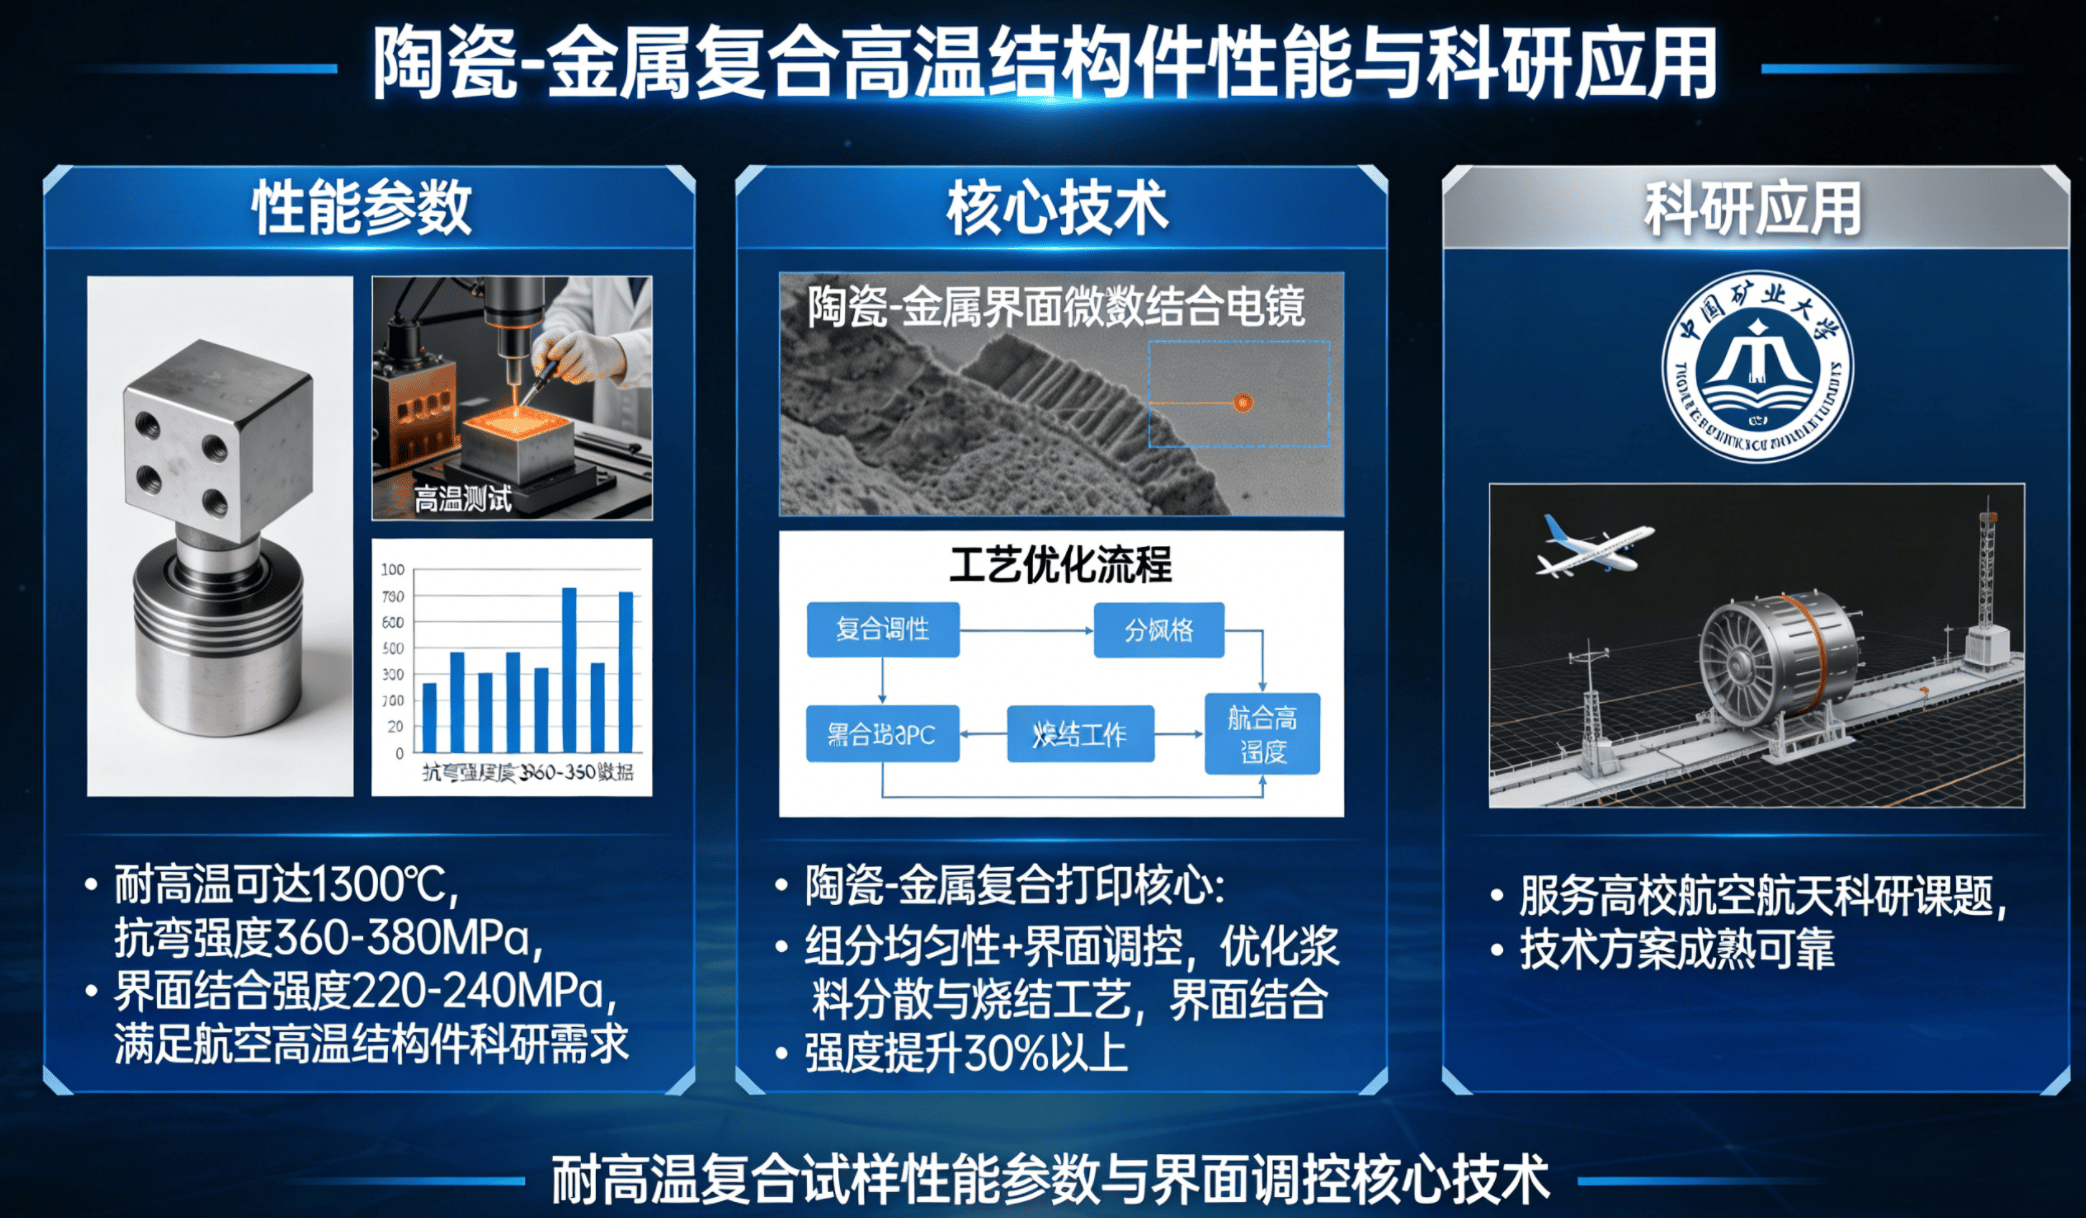 图3:陶瓷金属复合高温结构件的应用
四、案例共性总结与核心技术要点
上述3个案例覆盖结构增强、功能协同、陶瓷-金属复合三大类型,核心共性技术要点的是:
1. 浆料制备:复合粉体级配(0.3–1μm)、高固含量(55–60vol%)、低粘度(5000–12000mPa·s)是基础,分散均匀性直接决定性能一致性。
2. 设备适配:光固化陶瓷3D打印机需具备精准曝光调控、恒温浆料槽、闭环温控功能,定位精度≤±5μm,才能满足科研级需求。
3. 后处理:梯度脱脂+气氛烧结是关键,收缩率控制在15–20%,波动<±1%,可确保成型精度与致密度。
五、总结与未来展望
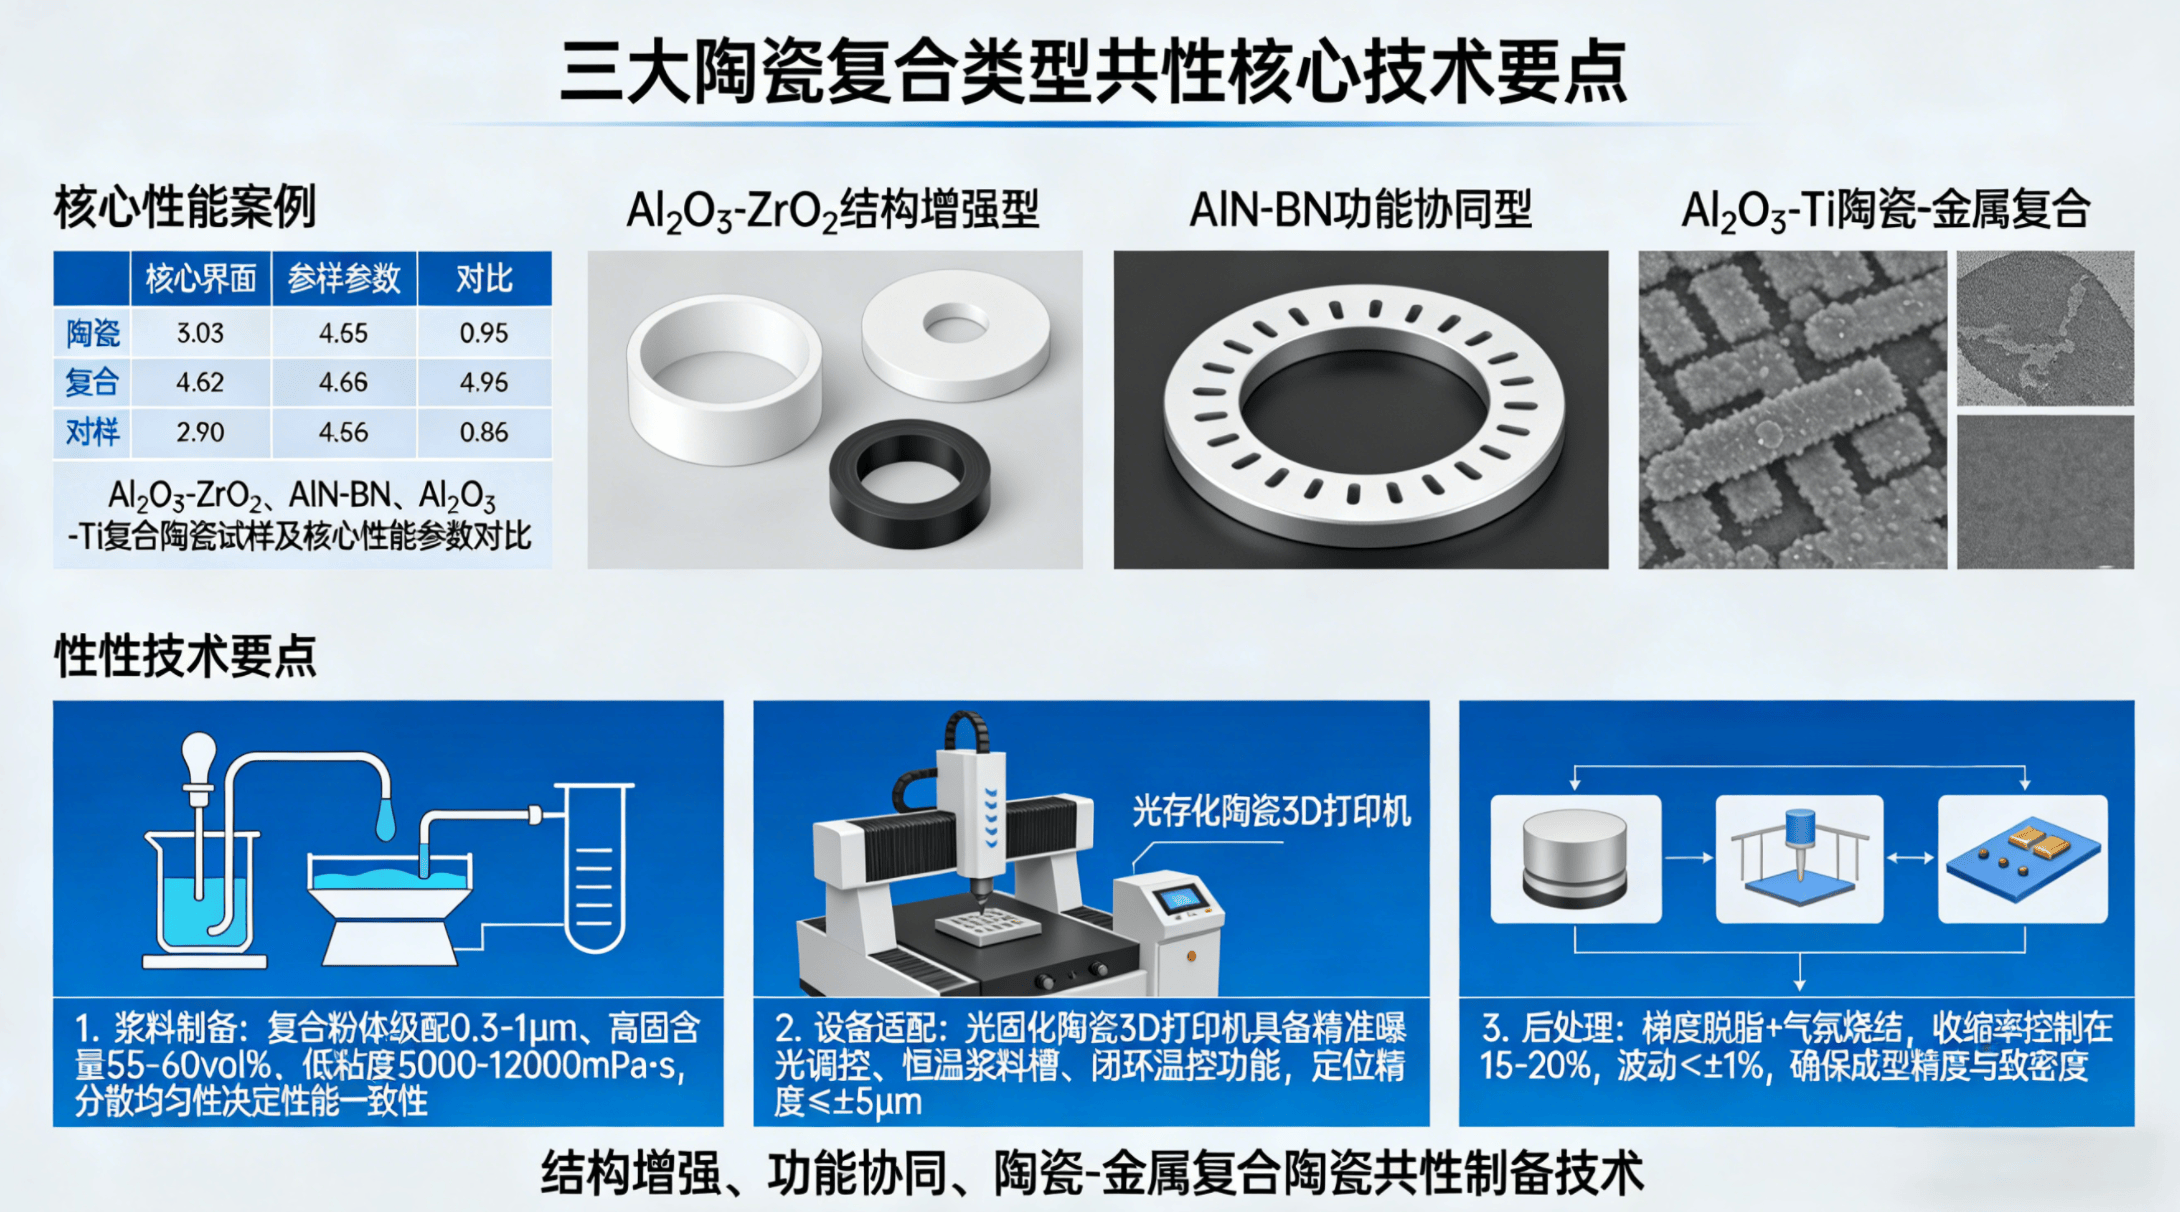 图3:三大陶瓷复合类型的技术要点
陶瓷3D打印机(尤其是光固化陶瓷3D打印),打破了传统工艺制备陶瓷复合材料的瓶颈,实现了“复杂结构+组分均匀+性能可控”的科研与工程需求,大幅缩短研发周期、降低成本,为陶瓷科研与高端制造提供了全新路径。
当前行业仍面临三大挑战:高固含量复合浆料稳定性、陶瓷-金属界面结合强度、批量生产一致性。这些也是我们团队与高校合作研发的重点方向。
未来,随着陶瓷增材制造技术的迭代,陶瓷复合材料打印将向“智能化参数自优化、多组分精准调控、超快烧结”方向发展,结合陶瓷3D打印机的设备升级,将推动更多科研成果从实验室走向工业应用,赋能航空航天、电子、机械等高端领域。
关于作者:本文由专注于先进陶瓷增材制造解决方案的[昆山市奇迹三维科技有限公司]技术团队提供。我们致力于为科研与工业领域提供高性能陶瓷3D打印设备、材料及打印服务。














