

文章由上海徽涛自动化设备有限公司提供
圆柱形牙科银汞合金试样的模具是牙科材料测试中用于制备标准化试样的关键工具,其设计需满足YY/T 1886-2023、ISO 23325:2020等标准要求。
一、模具结构
- 模具座与顶盖
- 采用冷轧钢或不锈钢材料制成,确保结构刚性及耐腐蚀性。模具座用于固定带孔模型,顶盖则通过螺纹或卡扣结构与模具座紧密结合,防止试样制备过程中材料泄漏。
- 带孔模型与塞杆
- 带孔模型为核心部件,其孔径(通常为直径10mm)与深度(5.00mm)直接决定试样尺寸。孔壁需经精密加工,表面粗糙度Ra≤6.3μm(按ISO 4287测试),以减少试样脱模时的摩擦阻力。塞杆用于在试样固化后将其推出,其直径需略小于孔径(如9.8mm),确保顺利脱模且不损伤试样表面。
- 辅助组件
- 包括平面玻璃板(边长>30mm的正方形,表面粗糙度Ra≤0.8μm)、玻璃载玻片(用于刮平多余材料)及牙科银汞合金手持填充工具(如压实器),共同构成完整的试样制备系统。
二、模具材料
- 主体材料
- 模具座、垫片及顶盖优先选用316L不锈钢或冷轧钢,其耐腐蚀性、耐磨性及加工精度可满足长期高频使用需求。部分高端模具采用PTFE(聚四氟乙烯)替代钢制部件,但需定期检查厚度及锥形孔边缘缺口,防止因材料蠕变导致尺寸偏差。
- 模型与塞杆材料
- 带孔模型及塞杆采用硬质工具钢(如DC53)或硬质不锈钢(如440C),经热处理后硬度达HRC58-62,确保孔径尺寸稳定性。表面需进行抛光处理,降低试样脱模时的粘附力。
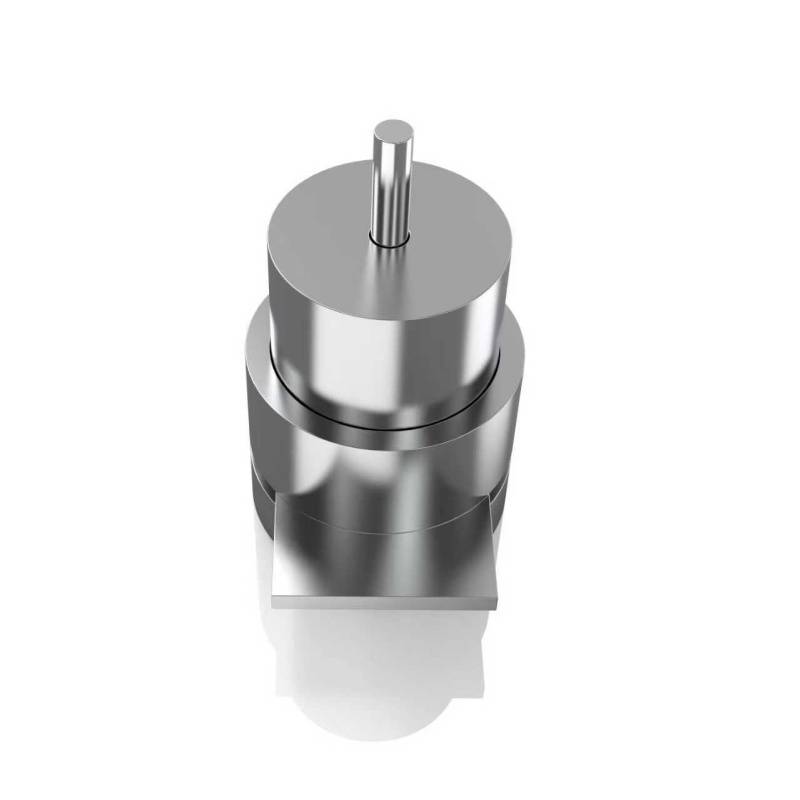 圆柱形牙科银汞合金试样的模具
三、技术参数
- 试样尺寸
- 直径:10mm(允许偏差±0.1mm);
- 厚度:5.00mm(允许偏差±0.05mm);
- 表面粗糙度:Ra≤0.8μm(按ISO 4287测试)。
- 模具精度
- 孔径锥度:(7±2)°,确保试样脱模时无需过度用力;
- 同轴度:≤0.02mm(模具座与带孔模型装配后);
- 平行度:模具上下表面平行度≤0.01mm(按GB/T 1184测试)。
- 环境适应性
- 工作温度范围:-10℃至+60℃(满足实验室常规环境需求);
- 耐腐蚀性:在5% NaCl溶液中浸泡72小时后,表面无锈蚀或变色。
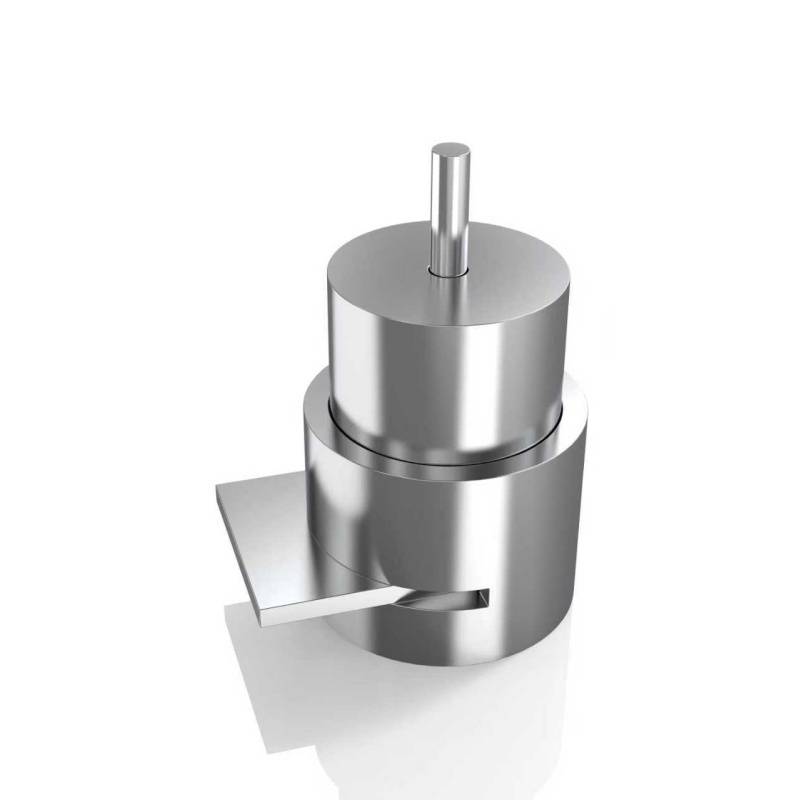 圆柱形牙科银汞合金试样的模具
四、操作规范
- 试样制备流程
- 混合材料:按标准比例混合牙科银汞合金粉与汞,使用电动混合器振荡20-30秒至均匀膏状。
- 填充模具:将混合材料填入带孔模型,稍过量填充后使用玻璃载玻片刮平表面,确保无气泡或空隙。
- 固化处理:在(23±2)℃环境中静置10分钟,使试样初步固化。
- 脱模检查:用塞杆轻轻推出试样,目视检查表面缺陷(如裂纹、孔洞),不合格试样需废弃并重新制备。
- 维护与保养
- 清洁:每次使用后,用无水乙醇擦拭模具内壁及表面,去除残留材料及污渍。
- 润滑:定期在模具座与顶盖螺纹处涂抹硅基润滑脂,防止卡滞或磨损。
- 校准:每使用500次或每6个月,用三坐标测量仪检测孔径尺寸及锥度,超差时需更换模具。














