

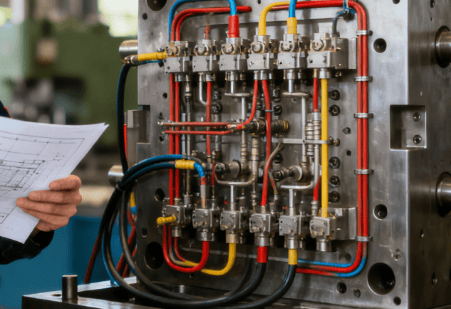
在注塑行业竞争日趋激烈的背景下,热流道模具已成为企业降本增效的关键装备,它通过加热流道系统,使塑料熔体始终保持熔融状态,省去了传统冷流道模具中浇道凝料的回收与处理环节,从原料、能耗、人工、效率等多个维度实现成本优化。结合实际生产经验,从核心原理到落地应用,详细解析热流道模具如何系统性降低注塑生产成本。
一、原料成本的直接削减
传统冷流道模具生产中,浇道凝料占原料消耗的比例可达 5%~20%,这些凝料即使经过回收再造粒,也会因降解、杂质混入导致性能下降,部分对产品质量要求高的场景甚至无法回收,直接造成原料浪费。热流道模具通过加热流道,使熔体在流道内保持熔融,成型后无凝料产生,原料利用率提升至 99% 以上。以年产能 100 万件、单件浇道凝料重量 5g 的产品为例,采用热流道后每年可减少凝料废料 5 吨,按工程塑料单价 20 元 / 千克计算,仅原料成本每年可节省 10 万元。同时,热流道模具可实现多型腔同步成型,通过优化浇口布局,减少产品壁厚差异,降低单件产品的原料用量,进一步压缩单位产品的原料成本。
二、生产效率的大幅提升
注塑成型周期中,冷却阶段占比约 60%~80%,传统冷流道模具中,浇道凝料需要与产品一同冷却,延长了成型周期。热流道模具省去了浇道冷却时间,仅需针对产品本身进行冷却,成型周期可缩短 10%~30%,生产效率显著提升。例如某家电外壳产品,采用冷流道模具时成型周期为 45 秒,改用热流道模具后,周期缩短至 32 秒,单台设备日产量从 1920 件提升至 2700 件,产能提升近 40%。同时,热流道模具可实现自动断浇口,产品无需人工修剪浇口,减少了后续加工工序,降低了人工成本和设备投入。此外,热流道系统的精准控温可减少产品因流道压力不均导致的缺料、飞边等缺陷,降低了废品率,间接提升了有效产能。
三、能耗与人工成本的优化
传统冷流道模具中,浇道凝料的回收再造粒需要额外的破碎、干燥、筛选设备,这些设备的运行会产生额外能耗,同时再造粒过程中会损失部分热量,增加注塑机的加热负担。热流道模具无凝料产生,省去了回收设备的能耗,且流道系统的保温设计减少了热量向模具和环境的散失,注塑机的加热能耗可降低 10%~20%。人工成本方面,传统生产中需要专人负责凝料回收、破碎、筛选及浇口修剪,而热流道模具实现了自动化成型,仅需少量人员负责设备监控和产品检测,人工成本可减少 30%~50%。同时,热流道模具的自动化生产减少了人工干预,降低了因操作失误导致的产品报废风险,进一步减少了质量损失成本。
四、模具维护与长期成本控制
热流道模具虽然前期投入成本高于冷流道模具,但长期来看,其维护成本和使用寿命优势明显。热流道系统采用模块化设计,加热元件、喷嘴等部件可单独更换,无需整体拆卸模具,维护便捷且成本较低。同时,热流道模具无浇道凝料对模具分型面和型腔的磨损,减少了模具清理和维修频率,延长了模具使用寿命。此外,热流道模具可实现多模腔、多产品共模生产,减少了企业模具开发数量,降低了模具开发和存储成本。例如某汽车配件企业,将原有的 5 套冷流道模具替换为 2 套热流道模具,模具开发成本减少 60%,同时模具维护成本降低 40%,长期来看成本优势显著。
五、应用过程中的关键注意事项
为确保热流道模具的降本效果,企业需做好以下几点:一是根据产品特性和产量选择合适的热流道系统,低产量产品采用热流道可能因前期投入过高反而增加成本,建议年产量超过 50 万件的产品优先考虑;二是加强热流道系统的日常维护,定期检查加热元件、温控器和喷嘴状态,避免因故障导致停机;三是优化工艺参数,结合热流道的控温特性调整注塑压力、温度和保压时间,确保产品质量稳定;四是对操作人员进行专业培训,提升设备操作和故障排查能力,减少人为因素导致的成本损失。
热流道模具通过原料利用率提升、生产效率提高、能耗与人工成本降低、模具寿命延长等多方面的协同作用,为注塑企业构建了系统性的成本控制体系。在当前市场环境下,合理应用热流道模具,不仅能直接降低生产成本,还能提升企业的生产效率和产品竞争力,是注塑行业实现高质量发展的重要路径。














