

在塑料模具生产过程中,塑料件翘曲变形是常见的质量缺陷,表现为产品弯曲、扭曲、翘边等,不仅影响产品外观和装配精度,严重时还会导致产品报废,增加生产成本。塑料件翘曲变形的产生,主要与模具设计、注塑工艺、材料特性等多方面因素相关,需结合实际生产场景,针对性采取解决措施,从源头管控、过程优化、后期调整三个层面入手,有效解决翘曲变形问题,保障产品质量稳定。
一、优化模具设计,从源头减少翘曲变形
模具设计不合理是导致塑料件翘曲变形的核心原因之一,需重点优化型腔结构、冷却系统、浇口与流道设计,减少成型过程中的应力集中。
型腔与型芯设计方面,需合理设置脱模斜度,避免因脱模阻力过大导致产品受力不均而翘曲,外观面脱模斜度建议不小于 0.8°,内侧装配面不小于 1.0°。同时,优化型腔结构,避免深腔、薄壁、不对称结构,若产品结构无法调整,可增设加强筋、圆角,分散应力,防止成型后收缩不均。
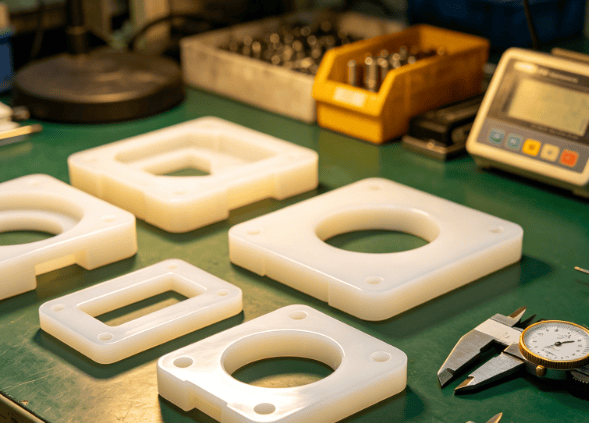
冷却系统设计需遵循 “均匀冷却” 原则,冷却水路需贴合产品外形,确保产品各部位冷却速度一致,避免局部冷却过快或过慢导致收缩差异。对于不对称产品,可调整水路分布,加厚冷却较慢部位的水路,缩短冷却时间差;对于厚壁产品,采用随形水路,减少内外冷却温差,降低内应力。
浇口与流道设计需合理,避免单点进胶导致的应力集中,大面积、不对称产品建议采用多点进胶,确保熔体均匀填充。流道尺寸需与材料流动性匹配,避免流道过细导致熔体剪切应力过大,同时优化浇口位置,避开产品受力关键部位,减少浇口处的收缩应力。
二、优化注塑工艺,降低成型过程中的内应力
注塑工艺参数的不合理的,会导致熔体填充、冷却、保压过程中产生内应力,进而引发翘曲变形,需针对性调整工艺参数,实现平稳成型。
温度控制方面,合理调整料筒温度、模具温度和熔体温度。料筒温度过高会导致塑料降解,产生内应力;温度过低则熔体流动性差,填充阻力大,易出现应力集中。模具温度需根据材料特性调整,如 PC、PMMA 等透明塑料,模具温度需适当提高,减少冷却速度差异,降低翘曲风险。
压力与速度控制方面,优化注射压力、保压压力和注射速度。注射压力过高会导致熔体内部应力过大,保压压力不足则会导致产品收缩不均,需根据产品结构和材料特性,合理设定压力参数,避免压力波动。注射速度需循序渐进,避免高速填充导致的熔体冲击,减少局部应力集中。
冷却与保压时间调整方面,冷却时间不足会导致产品冷却不充分,脱模后继续收缩引发翘曲;冷却时间过长则会增加生产成本,还可能导致产品粘模。保压时间需足够,确保熔体充分补缩,减少收缩差异,避免翘曲变形。
三、把控材料特性,减少材料本身导致的翘曲
塑料材料的特性直接影响产品成型后的收缩率,进而引发翘曲变形,需合理选择材料并做好预处理。
选择材料时,优先选用收缩率小、稳定性好的塑料,如 PP、ABS 等,避免选用收缩率波动大的材料。对于增强塑料(如玻纤增强 PA),需注意玻纤的取向问题,玻纤取向不均会导致产品收缩差异,引发翘曲,可通过优化注塑工艺,调整填充速度和模具温度,减少玻纤取向偏差。
原料预处理方面,对吸潮性强的塑料(如 PC、PA),生产前需进行烘干处理,去除原料中的水分,避免成型过程中水分蒸发导致产品收缩不均。同时,清理原料中的杂质,避免杂质影响熔体流动性,导致填充不均和应力集中。
四、后期处理与质量管控,弥补成型缺陷
对于成型后出现轻微翘曲变形的产品,可通过后期处理进行矫正,同时建立完善的质量管控机制,避免缺陷重复出现。
后期矫正方面,可采用热定型处理,将翘曲产品放入恒温箱中,控制合适的温度和时间,使产品缓慢冷却,消除内应力,矫正翘曲变形。对于小型产品,也可采用夹具固定矫正,确保产品尺寸符合要求。
质量管控方面,定期检查模具磨损情况,及时修复型腔、型芯的磨损部位,避免因模具精度下降导致的翘曲变形。同时,建立工艺参数台账,记录不同产品的最优工艺参数,定期巡检生产过程,及时调整异常参数,确保生产过程稳定,从根本上解决塑料件翘曲变形问题。
综上,塑料件翘曲变形的解决需结合模具设计、注塑工艺、材料特性和后期处理,全方位优化管控,减少内应力和收缩差异,才能有效提升产品合格率,保障塑料模具生产的稳定性和经济性。














