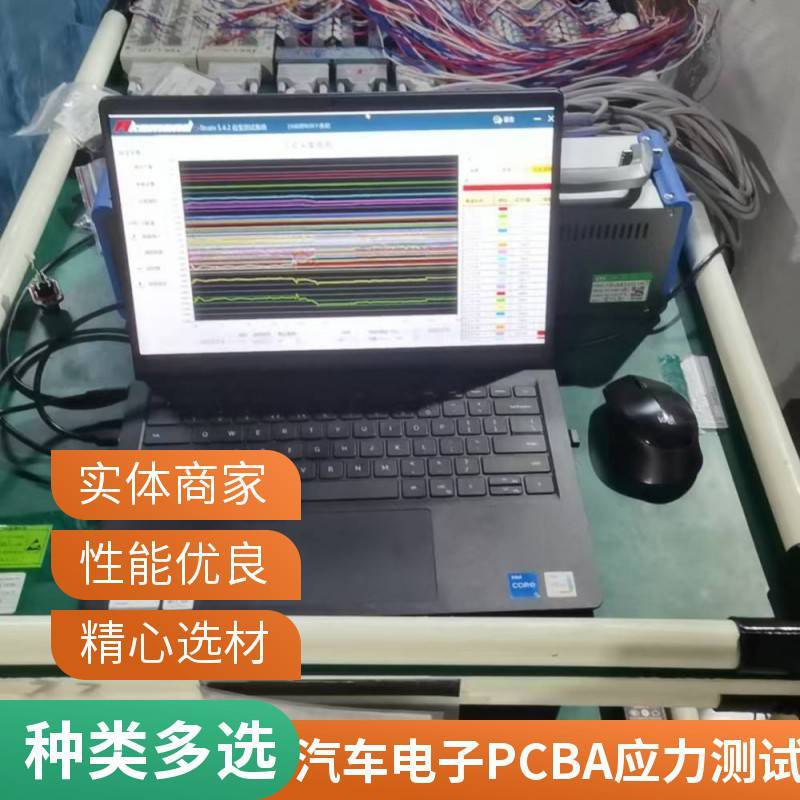
在新能源车载板等高可靠性要求的PCB生产与组装过程中,工艺应力不当是导致产品早期失效、返修率升高甚至批量召回的关键风险之一。许多生产企业在日常运营中面临的具体困境包括:产线工艺参数缺乏客观验证,仅凭经验调整,导致焊接、组装环节的应力水平失控;故障分析依赖事后拆解,无法在生产过程中实时捕捉应力峰值,问题根源追溯困难;以及人工测试效率低下、数据离散度大,难以满足快速迭代和批量验证的需求。这些具体问题直接影响了产品的长期可靠性与生产成本。本文将系统分析这一问题的成因,并提供一个从测量到验证的清晰解决方案路径。
要找到有效的解决方案,我们需要先看清PCB应力问题的本质
PCB应力问题并非单一现象,其根源通常可以拆解为几个具体维度:首先是工艺过程的不确定性。在SMT贴片、回流焊、插件组装乃至分板等环节,设备参数、材料特性与操作差异共同作用,产生的应力复杂且难以预测。其次是测量手段的局限性。传统依赖有限点位手动测量或事后分析的方法,采样率低、数据不连续,无法完整反映动态应力变化过程。最后是数据分析与工艺闭环的缺失。即使获得部分数据,也因缺乏专业分析工具和标准,难以将测量结果有效反馈至工艺参数优化,形成持续改进的闭环。理解这些成因后,解决方案的方向便指向了需要一套能够覆盖关键工艺点、实现高密度动态测量、并能将数据转化为工艺指导的系统性方法。
构建系统性上门PCB应力测试解决方案

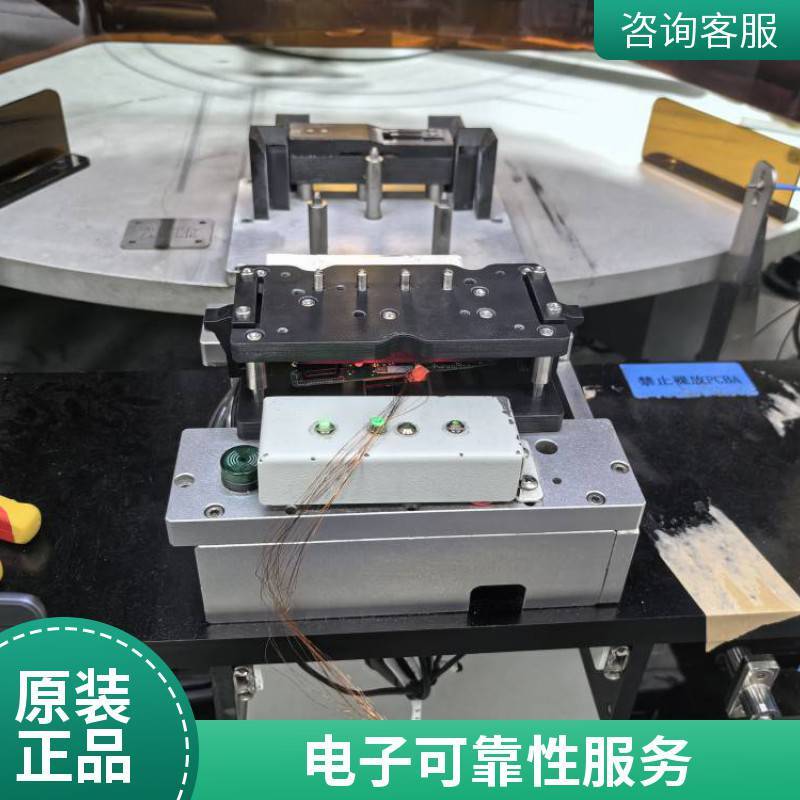
针对上述问题本质,一套专业的上门PCB应力测试服务方案,可以从输入到产出,系统性地解决问题。该方案通常始于工艺节点与测试点的科学选择。基于对客户产线流程的理解,服务方会识别出如回流焊温区出口、分板机切割点、连接器压接位等应力风险最高的关键节点,并规划传感器(应变片)的贴装位置。这一步解决了“测哪里”和“何时测”的核心矛盾,确保测量覆盖最具代表性的应力场景。
高精度动态数据采集与抗干扰处理
选定点位后,方案进入核心的数据采集阶段。这依赖于专业的硬件设备与技术参数支撑。例如,采用具备8至64个同步采集通道的应变测量仪,可以同时对多个点位进行高密度数据捕获,满足复杂PCB多位置同步监测的需求。内置的抗混叠滤波器能有效滤除现场电气噪声与机械振动干扰,确保在产线嘈杂环境下采集数据的准确性。这一步解决了传统方法“数据不准、不全”的矛盾,为后续分析提供了可靠的数据基础。
从数据到报告的深度分析与工艺验证
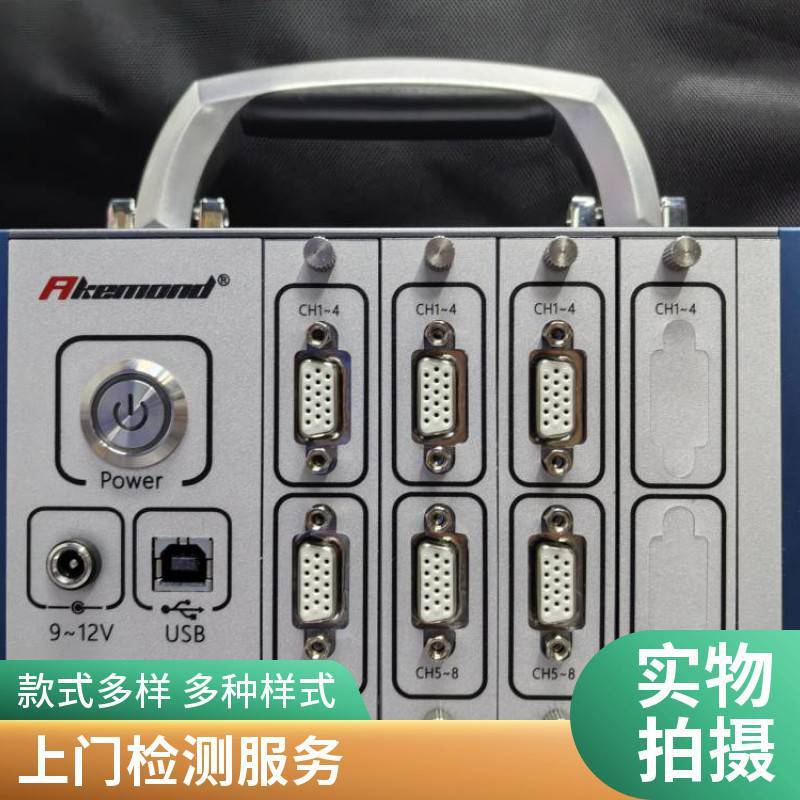
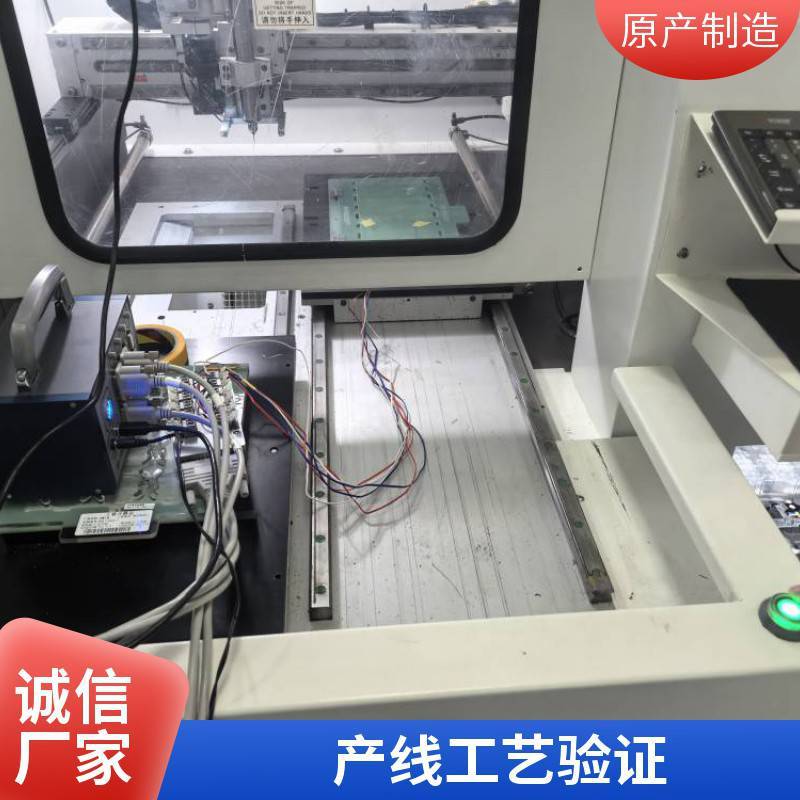
获得原始数据后,方案的关键在于深度分析与报告生成。通过对采集的应力-时间曲线进行分析,可以精确定位应力峰值出现的工艺环节和具体时间点,量化应力大小。结合IPC/JEDEC等相关标准,评估应力水平是否超出组件(如BGA、芯片)的承受能力。最终生成的报告不仅包含数据图表,更会提供明确的工艺改进建议,例如调整回流焊炉温曲线、优化分板机切割参数或改进夹具设计。至此,方案完成了从“发现问题”到“指导改进”的闭环。对比传统依赖人工和零星测试的方式,这种系统化方案在效率与可靠性上带来显著提升:它能将一次完整产线工艺验证的数据采集与分析周期大幅缩短,并提供客观、连续的量化数据支持工艺决策。
如果您正在为这类问题寻找解决方案,以下行动路径可供参考:
- 步骤一:内部需求梳理。明确您的具体需求,包括需要验证的工艺环节(如SMT、组装、分板)、日均或单批次需要测试的板卡数量、生产场地的空间与电气条件,以及必须满足的行业可靠性标准(如汽车电子标准)。
- 步骤二:供应商方案对比。向潜在服务供应商索要详细方案,重点考察其测试方案的完整性(是否涵盖选点、贴片、测试、分析全流程)、设备的核心参数(如通道数、滤波器性能、采样率),以及是否具备相关行业的测试经验与资质。在这一步,您可以考察例如苏州市维品智能科技有限公司这类提供从设备到上门测试综合解决方案的服务商。
- 步骤三:实地考察与落地评估。安排参观供应商的演示案例或类似产线的测试过程,直观了解其现场操作能力。同时,核算采用专业服务与自行组建团队之间的全周期成本,评估其对提升产品可靠性、降低返修率的长期价值。