

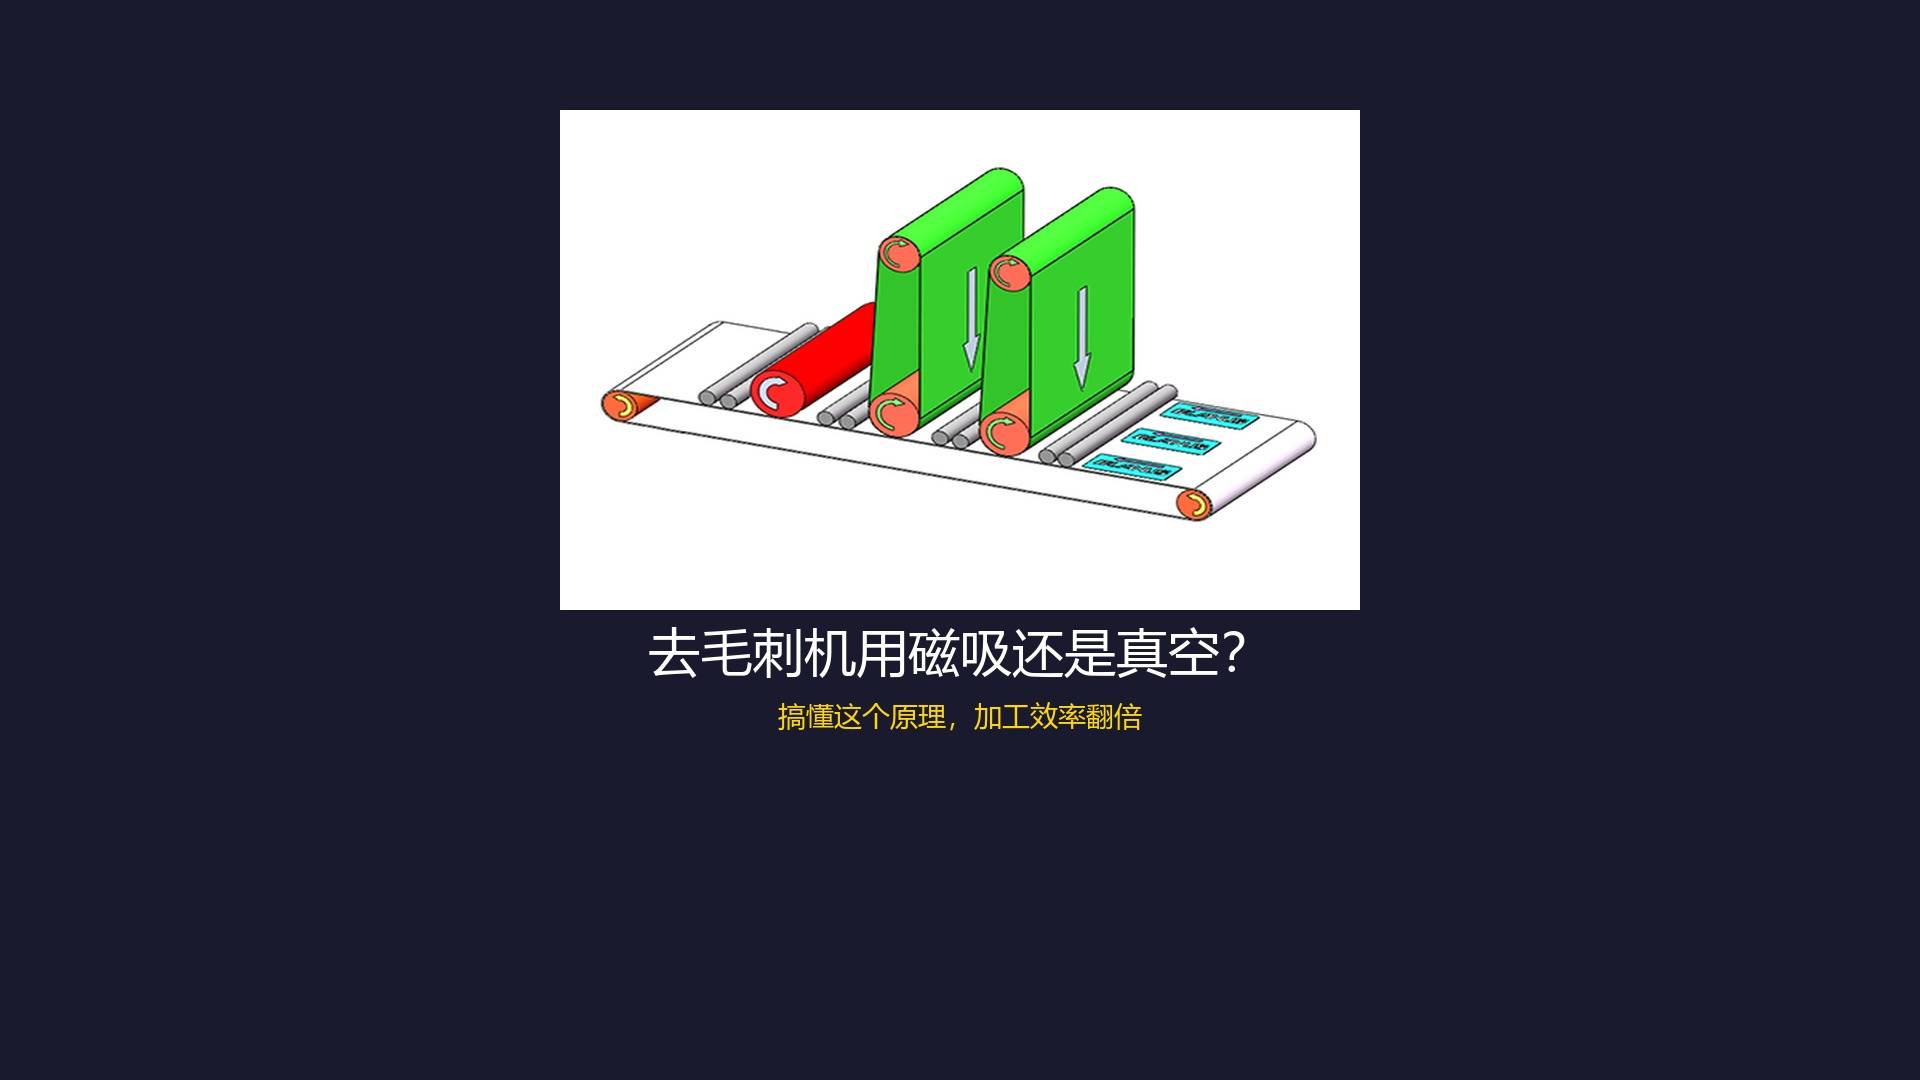
很多老板买回去毛刺机之后,发现实际用起来没有想象中那么顺。问题往往不在机器本身,而在上料环节——夹具装卸麻烦,换一批活要调半天;薄件太小吸不住;不同材质的工件要换不同的固定方式。
为什么上料方式决定了加工效率?
夹具装卸浪费时间,换料时间比加工时间长
我见过有的工厂,用传统夹具固定工件,光装夹具就要十几分钟,实际加工可能也就两三分钟。算下来,人等机器的时间比机器干活的时间还多。这不怪工人。夹具的设计本身就决定了效率上限。
上料不稳导致加工精度下降
工件没固定好,加工时会产生位移。结果要么是尺寸超差,要么是表面划伤。一批活下来,返工率居高不下。数控去毛刺机上料方式的核心,就是让工件在加工过程中稳稳当当,不能有任何位移。磁吸和真空,是目前最主流的两种方案。
磁吸去毛刺——碳钢件的"最佳拍档"
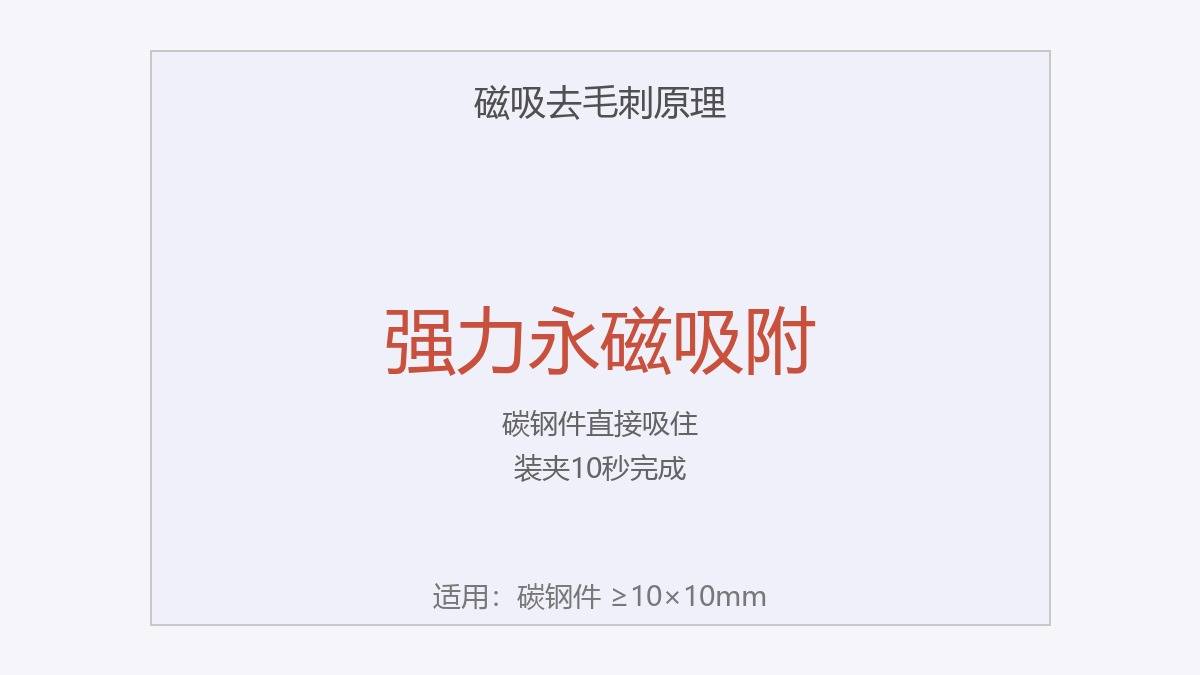
强力永磁吸附原理,碳钢件直接吸住
磁吸去毛刺的原理不复杂:设备工作台上嵌入了强力永磁磁块,通电后产生强大磁场,碳钢件直接被牢牢吸在台面上。碳钢是铁磁材料,靠近磁场就被磁化,和磁块之间产生巨大的吸力。这个吸力足以抵抗加工时的切削力,保证工件纹丝不动。装夹只需要一步:把工件放上去,磁力自动吸住。卸料也简单:断磁,工件直接拿走。整个过程十几秒。
最小尺寸要求10x10mm,太薄太小的工件不适用
磁吸有个限制:工件太小太薄,磁力作用不够充分,吸不住。行业通行的标准是:工件尺寸至少要10毫米x10毫米以上,才能可靠磁吸。太小的工件,要么换真空方式,要么用其他固定方法。
适用场景举例
磁吸方式最适合碳钢件——各类机械配件、钢结构件,五金零部件。我之前去一个做阀门配件的工厂看,他们用磁吸去毛刺机加工球阀毛刺,一分钟能出十几件,换料只要十几秒。老板说比之前用夹具快了四五倍。
真空负压去毛刺——不锈钢铝件的首选
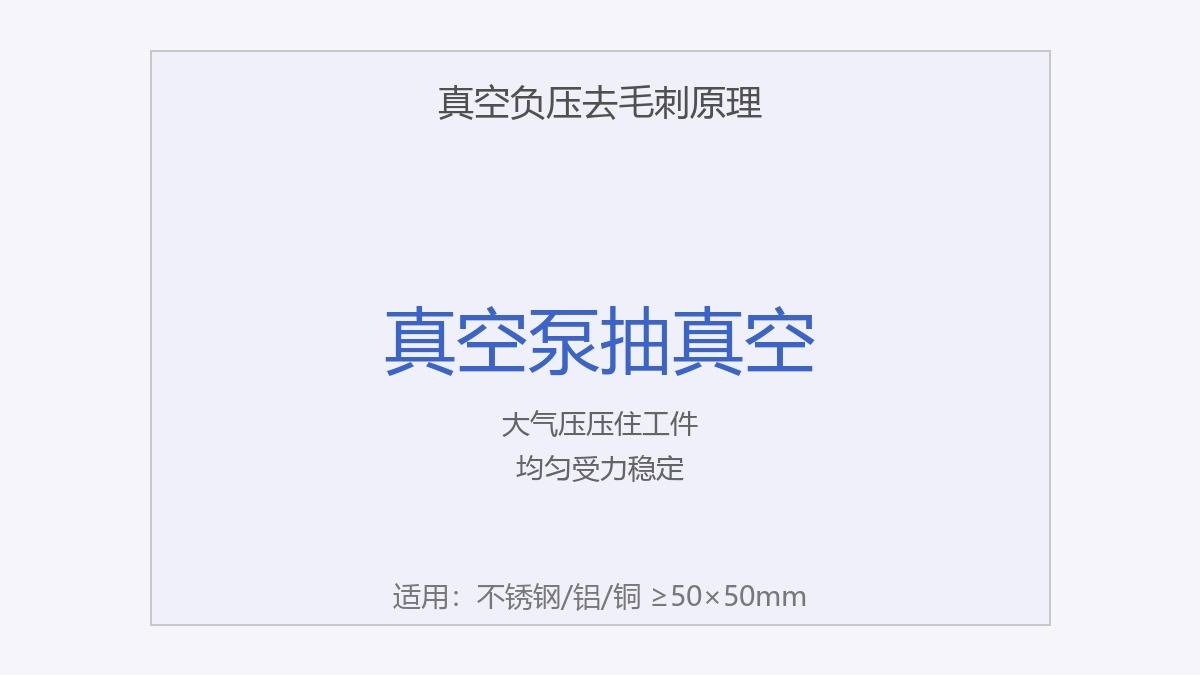
真空泵抽真空,工件被大气压压住
不锈钢、铝、铜这些材质不能被磁化,用磁吸吸不住。这个时候就要用真空负压的方式。真空去毛刺机工作台上有一层多孔材料,上面均匀分布着无数微孔。真空泵启动后,微孔里的空气被抽走,形成负压状态。大气压从四面八方把工件压向台面,像无形的手把工件牢牢按住。
最小尺寸要求50x50mm,比磁吸要求高
真空吸附对工件尺寸要求更高。因为大气压的力量虽然大,但作用在接触面上,单位压力有限。如果工件太小,接触面积不够,吸力就不够。行业标准是50毫米x50毫米以上,才能保证可靠的真空吸附。
不锈钢、铝、铜都用这种方式
真空负压是这类非磁性金属的唯一通用固定方案。只要尺寸够,任何非磁性金属都可以用。
怎么根据材质选对方案?
选上料方式其实很简单,就看材质:
碳钢件——磁吸。磁力够用,装夹快,成本也低。
不锈钢、铝、铜等——真空。这些材质磁吸吸不住,只能用真空。
大尺寸厚件——输送带加压辊。280毫米以上的工件,磁吸和真空的接触面积可能不够,需要用输送带配合压辊的方式。
常见问题(FAQ)
Q:去毛刺机选哪种好?
A:主要看材质。碳钢选磁吸款,不锈钢铝铜选真空款。如果两种材质都有,可以选两用的,或者配多套工作台。选型前把最常加工的工件材质和尺寸告诉厂家,让他们推荐最合适的配置。
Q:磁吸和真空哪个速度快?
A:从装夹速度看,磁吸更快——放上去就吸住了。真空需要等真空泵建立负压,通常多几秒钟。但差距不大,换料频繁的话,磁吸优势明显。两种方式加工速度一样,精度也没差别。
Q:小尺寸薄件怎么选型?
A:先看尺寸。如果大于50x50mm,真空方案可以用。如果小于这个尺寸,磁吸和真空都受限——这种情况建议跟厂家沟通定制夹具方案,或者考虑用输送带加压辊的方式。

结论
上料方式选对了,去毛刺机的效率才能真正发挥。碳钢用磁吸,不锈钢铝铜用真空,大件用输送带——就这么简单。搞懂原理之后,下次选型就不会被各种参数绕晕了。
设备选型拿不准?联系我们聊聊。苏州苏门亿嘉数控设备,先说需求,再给方案,不走弯路。













