

药用玻璃瓶是药品无菌储存、密封防护的核心包装容器,广泛应用于注射液、口服液、西林瓶等制剂包装。为有效规避玻璃瓶在灌装、运输、储存过程中因内部压力过高出现破裂、爆瓶、渗漏等安全隐患,本文依据 GB/T 4544《啤酒瓶》及药用玻璃容器压力检测通用规范,采用济南米莱仪器玻璃瓶耐内压测试仪,对药用玻璃瓶进行静态耐内压与爆破压力检测。设备自动化程度高、压力控制精准,可稳定完成承压试验,数据完整可追溯,为药用玻璃瓶进厂检验、出厂质检、工艺优化及合规验收提供科学、标准的检测依据,全面提升药用玻璃包装安全管控水平。
一、试验意义药用玻璃瓶长期承受灌装压力、环境温差压力及储运挤压载荷,耐内压性能是衡量容器力学强度的关键指标。
其一,耐内压不达标,极易在加压灌装、灭菌、运输颠簸中发生瓶体破裂,造成药液泄漏、药品污染,引发严重用药安全事故; 其二,破损玻璃碎片易造成生产设备损坏、生产线停机,增加企业生产损耗与安全风险; 其三,随着药包材监管日趋严格,药用玻璃瓶耐内压检测已成为药企来料检验、GMP 验厂、药包材备案的必检项目。 通过标准化耐内压检测,可精准筛选不合格容器,规范原材料品质,优化成型与退火工艺,从源头杜绝爆瓶隐患,保障药品包装安全与生产稳定。二、试验依据- 核心标准:GB/T 4544 玻璃容器耐内压试验方法,规定玻璃瓶压力加载方式、试验速率、保压时间、合格判定要求;
- 行业规范:YBB00332004《药用玻璃容器通则》、药用包装材料物理性能检测指导要求;
- 设备规范:依据济南米莱仪器玻璃瓶耐内压测试仪操作规程,保证试验过程标准化、检测数据精准合规。
- 设备准备:接通仪器电源,开机自检预热,检查水压系统、密封夹具、压力传感器运行正常,按照标准设定升压速率、保压时间、极限压力参数;
- 样品预处理:选取完整无裂纹、无划痕、无变形的药用玻璃瓶,清理瓶口与瓶身杂质,确保试样外观完好,符合试验要求;
- 样品装夹:将玻璃瓶平稳固定于专用密封夹具,瓶口密封锁紧,注入试验用水,排净瓶内空气,保证密封无渗漏;
- 加压测试:启动试验,仪器匀速自动升压,实时实时采集压力数值,按照标准要求进行阶梯升压或定压保压,观察瓶体形变与破损状态;
- 数据记录:试验过程自动记录压力曲线、最大耐内压值、爆破压力等关键数据,瓶体破损后设备自动停机、泄压保护;
- 试验收尾:排空设备残留水体,取下试样,保存试验数据与报告,清理仪器工作台,完成设备复位。
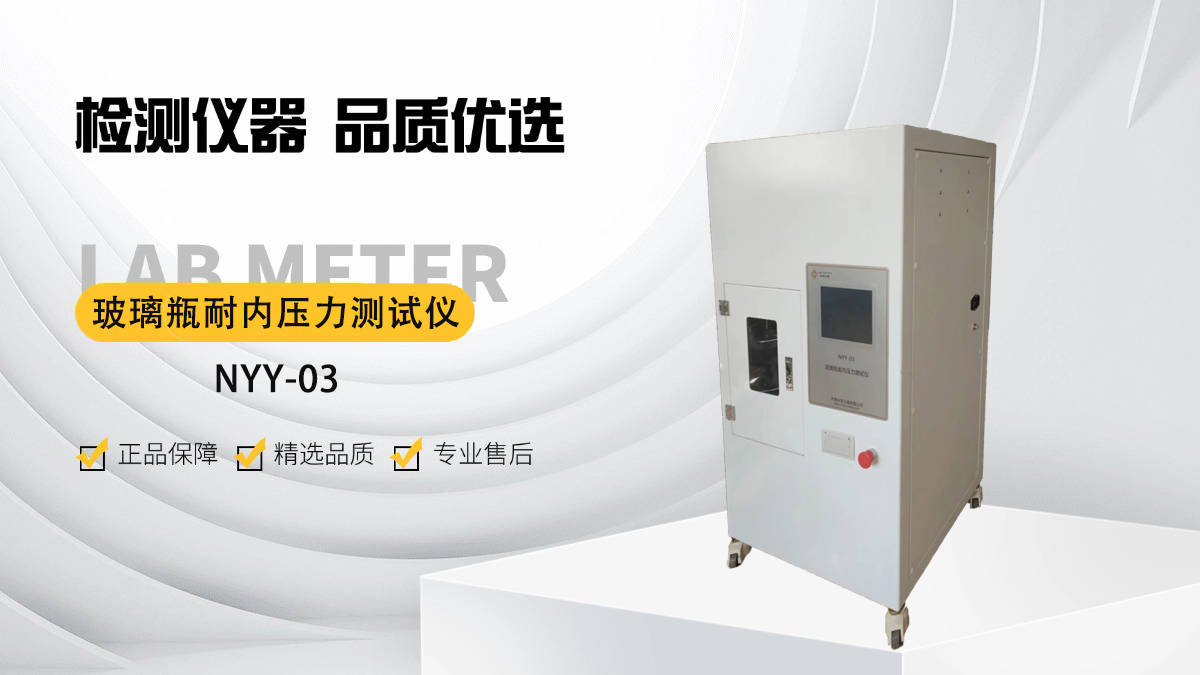
济南米莱NYY-03 玻璃瓶耐内压测试仪,专为药用玻璃瓶、输液瓶、西林瓶、口服液玻璃瓶等玻璃容器耐内压检测研发,完全契合 GB/T 4544 检测要求,是制药企业、药包材厂家、第三方检测机构理想质检设备。
设备采用高精度压力传感模块,压力测试范围宽、控制精度高,升压匀速稳定;配备专用密封夹持工装,适配多种规格药用玻璃瓶,装夹便捷、密封严密;高清触控大屏操作,参数一键设定,自动升压、保压、泄压全流程自动化运行;具备过载保护、破裂自动停机、水压防漏设计,运行安全稳定;可实时绘制压力 — 时间曲线,数据自动存储、一键打印导出,满足 GMP 数据追溯、审计追踪及药包材送检合规要求,一机适配日常抽检与实验室精密检测。五、测试原理设备采用 液压匀速加压原理,以清水为介质向密闭玻璃瓶内部缓慢增压,模拟玻璃瓶在实际生产、使用中承受的内部压力环境。
通过高精度压力传感器实时捕捉内部压力变化,持续稳定提升瓶内压力,记录容器承受的最大耐受压力;在定压保压模式下,检测瓶体是否出现渗漏、形变、微裂;直至试样破裂,自动捕捉极限爆破压力。以量化压力数据,客观评判药用玻璃瓶的结构强度、壁厚均匀性及退火工艺质量,实现耐内压性能的标准化、数字化判定。六、结果分析依据 GB/T 4544 标准限值要求,对本次药用玻璃瓶检测数据综合分析:
合格试样在规定试验压力下保压无渗漏、无裂纹、无瓶体破损,耐内压数值符合行业管控指标,容器整体结构强度均匀稳定; 不合格样品多表现为低压保压渗漏、局部开裂、极限承压偏低,多源于瓶壁厚度不均、退火处理不到位、瓶口密封结构缺陷等问题。 通过压力曲线可清晰查看升压阶段、保压阶段的压力波动,精准定位质量缺陷成因,区分原材料问题与生产工艺问题,为生产整改提供直观数据支撑。同时,自动化检测规避人工加压误差,检测结果重复性强、准确度高。七、结论济南米莱玻璃瓶耐内压测试仪完全符合 GB/T 4544试验规范,能够精准、高效完成各类药用玻璃瓶耐内压、保压及爆破性能检测。设备运行稳定、操作简便、安全防护完善,检测数据真实有效、可存可查,有效解决传统检测压力不稳、数据模糊、安全性差等问题。可快速甄别承压不合格药用玻璃瓶,有效防范爆瓶、漏液等质量风险,稳定药包材来料品质,适配医药行业高标准质检需求。
八、应用价值
- 合规价值:满足 GB/T 4544 及药用玻璃相关行业标准,适配 GMP 验厂、药包材注册、第三方检测等合规场景,助力企业合法规范生产;
- 质量管控:精准把控药用玻璃瓶耐内压性能,减少容器破裂报废,降低药品污染、生产停机等损耗风险,保障药品储存与使用安全;
- 工艺优化:依托精准检测数据,反向优化玻璃瓶成型、壁厚控制、退火处理等生产工艺,稳定原材料品质,提升产品整体合格率;
- 高效质检:全自动一体化测试,操作简单、检测效率高,适配车间批量抽检与实验室精细化检测,降低人工质检成本,提升企业整体质控能力。














