

这几天在大连走访时,一家做风电齿轮箱配套的企业负责人跟我倒苦水:“箱体加工这块,深孔打不准、重切削震得厉害,是真让人头疼。”
这可不是个别现象。大连正全力打造千亿级风电装备产业集群,以大连重工装备集团为龙头,齿轮箱产品为全球主要风电整机企业配套,产值规模已接近50亿元-。近年来产线开足马力,月产量要跑到150台才能满足用户需求。顺带一提,大连在主轴箱制造领域同样底蕴深厚——像大连杰科精密等企业,常年为GROB、INDEX等国际品牌代工主轴壳体及主轴箱等高精度零件,本地精密加工水平已得到全球一线品牌认可-36。
而无论是风电齿轮箱体还是精密机床主轴箱,加工场景都指向一个共同的难点:大件、深孔、重切削——对卧式加工中心的综合能力要求极高。
箱体加工的“真功夫”
先说风电齿轮箱。兆瓦级产品的变速箱体,直径动辄2到3米,大部分是分体结构,内部复杂的孔系加工需要镗杆直径160至250毫米的数控落地铣镗床、大型卧式加工中心和龙门加工中心来应对,加工精度要求相当高-。实际生产中,2MW级别的高速级箱体,两组大跨距孔的调头镗削对同轴度和位置度的要求极为严苛,操作稍有偏差就影响整机性能-。
再看机床主轴箱。作为整台机床精度链的核心零件,主轴箱体的轴承孔同心度、端面垂直度等关键指标直接决定整机精度等级。大连本地精密制造企业在恒温车间里,以全程控温的方式完成这些高精度零件的加工,对设备稳定性的要求可见一斑-36。
把这两条线索放到一块儿看,就能发现一个明确的设备需求指向:谁能同时搞定“重切削”和“深高精”,谁就能在这一轮产业升级中站稳脚跟。
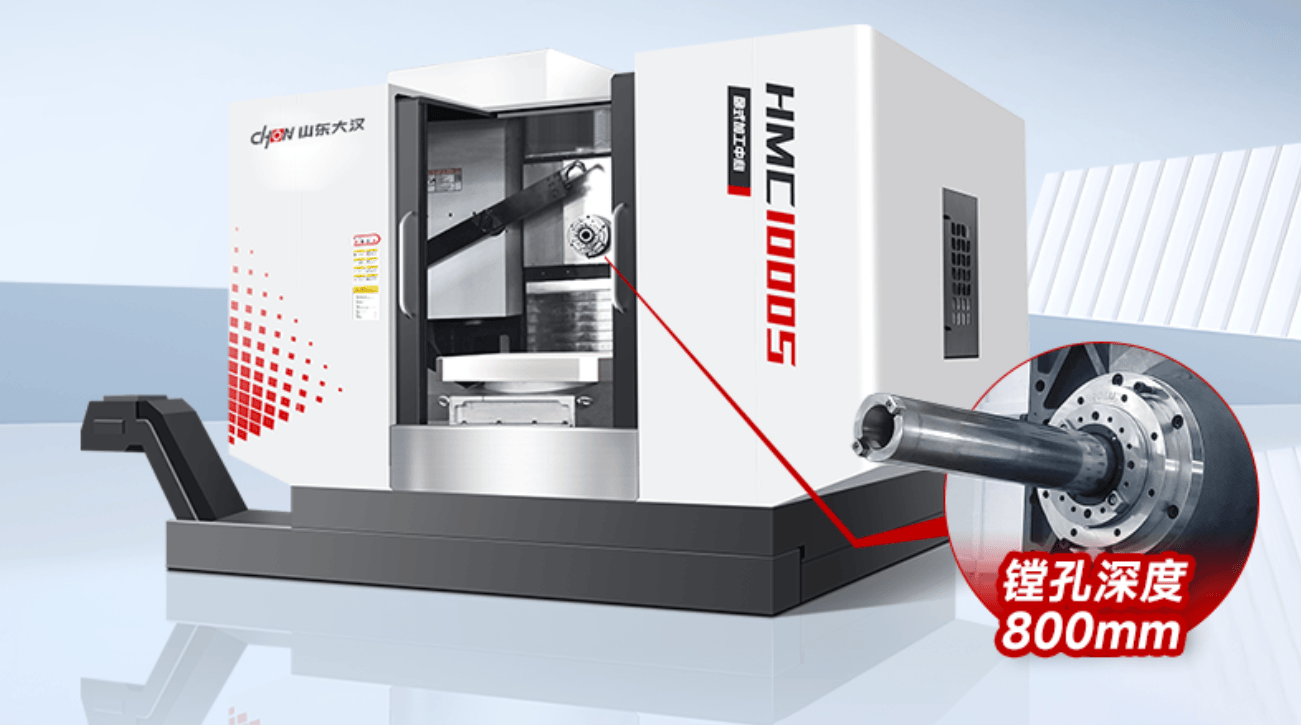
山东大汉数控机床HMC1000S卧式加工中心,对箱体类加工“精准”。
首先是刚性路线。它采用了“两线一硬”的混合结构:X轴和Y轴使用高精度线性导轨保证动态响应速度,而承载最重的立柱和Z轴则坚持配硬轨-。这种搭配思路很务实——相比全线轨方案刚性明显增强,相比全硬轨方案又保留了必要的灵活性,重切削时能把变形量控制在0.01毫米/米以内。
其次是应对深孔加工的伸缩主轴。这对于齿轮箱和主轴箱的深孔镗削是关键配置:主轴直径280毫米,镗轴直径110毫米,伸缩行程可达450毫米,能够实现深长孔一次性贯穿加工,直接消除长刀具悬伸带来的偏摆误差-。在这个级别上,孔系同心度能够控制在0.01毫米以内,表面光洁度达到Ra0.8μm,对绝大多数高端箱体加工场景已经足够胜任。
第三个亮点是加工空间。设备拥有1800毫米(X轴)×1300毫米(Z轴)×1000毫米(Y轴)的加工行程,配合1000毫米×1000毫米的双轴回转工作台,单次承重可达4000公斤。这意味着对于大多数风电齿轮箱体和主轴箱体,一次装夹即可完成除底面外所有面的加工,省去了反复吊装对准的麻烦。
产业集群里的“硬支撑”
回到大连这两大产业集群来看,这样的设备配置有现实意义。
对于风电齿轮箱企业,产能爬坡是当前的主旋律。大连重工预计2025年产量增长20%,产品覆盖1.5兆瓦到14兆瓦全系列。设备稳定性不够,根本跟不上这个交付节奏。HMC1000S配备的双交换工作台——工件装卸和加工可以并行进行,交换时间仅8秒,整体加工效率相较传统卧加提升约40%,对产能提升很关键。
对于主轴箱制造企业,精度是刚性需求。大连本地为国际品牌代工主轴箱零件的企业,公差往往控制在微米级,对设备的定位精度和热稳定性要求丝毫不亚于风电行业。这台设备全闭环光栅尺反馈加上温度补偿系统,三轴定位精度能达到±0.003毫米,24小时连续运行仍可保持精度稳定,算是给精密制造提供了一份可量化的保障。
写在最后
过去谈到风电装备和精密机床的核心零部件加工,业内第一反应往往是“进口设备才能搞定”。但近年来,国产卧式加工中心在刚性结构、主轴精度、自动化集成等方面进步显著,很多场合已经不输甚至优于同级别的海外方案——关键是选对配置思路。
对企业经营者来说,设备选择不该只看品牌,更要看工艺匹配度:你的典型工件是什么、最难加工的环节是什么、未来产品的技术升级方向是什么。把这个逻辑梳理清楚之后,你会发现答案其实很清晰。
国产装备正在用实打实的技术创新,重新定义中大型精密加工的效率上限。对于身处大连风电和机床这两条快车道上的企业,这或许正是值得认真审视的“硬选项”。














