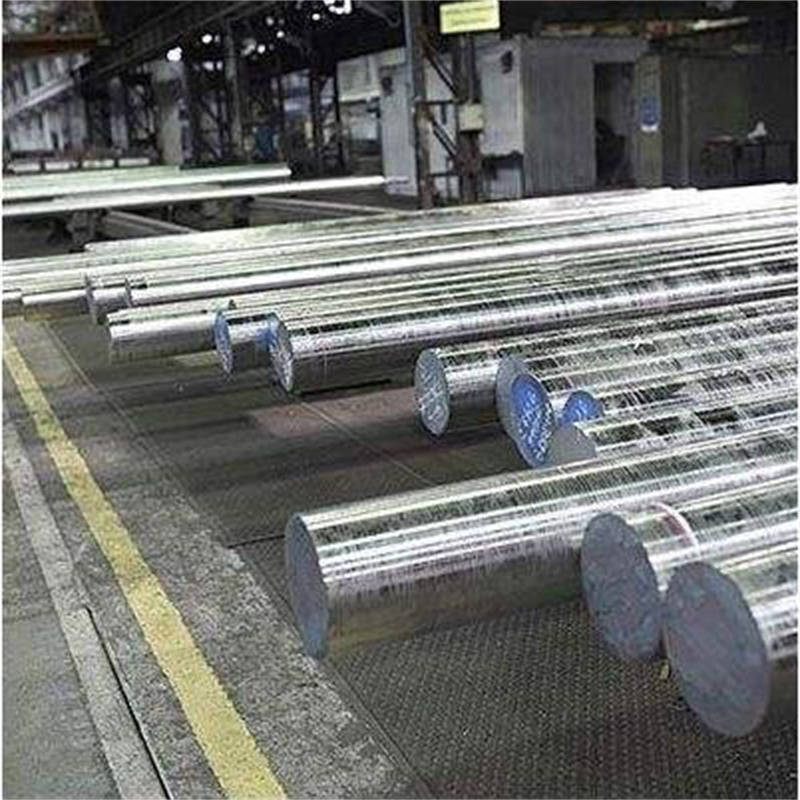
TKUltra7 是一种由日本株式会社高田商会(TAKADA SHOJI) 开发并销售的超高性能模具专用铝合金。它属于 7000系(Al-Zn-Mg-Cu) 铝合金,代表了目前模具铝领域最顶级的性能水平之一,旨在解决传统模具钢重量大、加工慢,以及普通模具铝强度不足的痛点。
二、核心设计理念与目标
TKUltra7的设计目标非常明确:在保持铝合金轻质、易加工、高导热等固有优势的同时,将其机械性能(特别是强度和硬度)提升至接近甚至超越部分预硬模具钢(如P20、NAK80)的水平,从而在更广泛的模具应用场景中替代钢材。
三、主要应用领域
1. 高端精密注塑模具(核心市场)
大型薄壁件模具:如汽车保险杠、仪表盘、门板等,利用其高强度和良好导热性实现快速成型。
光学级高光模具:用于导光板、透镜、镜片等透明或高表面要求制品,得益于其卓越的抛光性。
多腔高速精密模具:如连接器、微型齿轮等电子元件模具,要求高尺寸稳定性和耐磨性。
2. 高性能压铸模具(有限范围)
锌、镁、铝等低熔点合金的精密压铸,尤其适合对模具冷却效率要求高的场合。
注意:不适用于铜合金、钢铁等高温压铸。
3. 复合材料成型模具
碳纤维/玻璃纤维增强复合材料(CFRP/GFRP) 的成型模具,如航空航天部件、高端运动器材。
真空辅助树脂传递模塑(VARTM) 和热压罐成型用模具。
4. 高端工业装备与工装
半导体/液晶制造设备的精密夹具、载台。
机器人末端执行器(EOAT)、高精度检测治具。
四、核心特性详解
1. 超凡的机械性能(其最大卖点)
超高强度:抗拉强度(Rm)可达 570-600 MPa 以上,屈服强度(Rp0.2)超过 500 MPa。这一性能已超过预硬状态(~HB300)的P20模具钢(约Rm 1000 MPa,但密度是铝的2.8倍),比强度(强度/密度)优势极其显著。
超高硬度:经过特殊热处理后,硬度可达 HB 170-190(约HRC 17-20),远超大多数传统模具铝(如7075-T6约HB 150)。
良好的韧性:在如此高强度下,仍保持了足够的断裂韧性,减少了模具开裂风险。
2. 极致的加工与表面处理性能
切削加工性优异:切削阻力低,允许更高的进给速度和切削深度,刀具寿命长,加工效率可比普通模具铝再提升20-30%。
镜面抛光性卓越:可轻松抛光至 #10000目以上,实现真正的光学镜面(Ra < 0.01 μm),无针孔、条纹等缺陷,满足最高等级的外观件要求。
卓越的蚀刻加工性:适合进行精细的皮纹、纹理蚀刻,纹理再现性高。
3. 卓越的热性能与尺寸稳定性
高导热率:导热系数约为 160 W/(m·K) 或更高,显著优于模具钢(~30 W/(m·K)),能大幅缩短注塑冷却时间,提升生产效率。
低热膨胀系数:约为 23.4 x 10⁻⁶ /K,与钢材相近,确保模具在温度循环下的尺寸精度。
高热疲劳抗力:特殊合金设计和热处理使其能承受反复的加热冷却循环。
4. 优异的综合服役性能
高耐磨性:高硬度结合良好的自润滑性,减少了与塑料颗粒的磨损。
良好的耐腐蚀性:优于常规7000系铝合金,通过表面处理(如硬质阳极氧化)可进一步增强。
无磁性:适用于对磁场敏感的特殊应用环境。
TKUltra7铝合金化学成分:
铝 Al:余量
硅 Si:≤0.10
铁 Fe:≤0.12
铜 Cu:1.2~1.9
锰 Mn:≤0.06
镁 Mg:1.9~2.6
铬 Cr:0.18~0.25
锌 Zn:5.2~6.2
钛 Ti:≤0.06
未指定的其他元素:每种:≤0.05;合计:≤0.15
TKUltra7力学性能:
抗拉强度 σb (MPa):≤305
伸长率 δ10 (%):≥5
密度:2.730g/cm。
泊松比:20℃(68F)
时为0.33。
弹性模量:拉伸:69.3GPa(10.1?106psi),
剪切26GPa(3.75?106psi),
压缩70.7GPa(10.3?106psi)
注 :管材室温力学性能 试样尺寸:壁厚/mm (所有) 状态:铝及铝合金拉(轧)制无缝管 (H32)
试样尺寸:所有
六、典型应用案例
汽车LED大灯透镜模具:
要求:超高光泽度(镜面)、无瑕疵、高尺寸精度、快速冷却以应对PMMA/PC材料。
TKUltra7价值:一次抛光即可达到光学级镜面,高导热性使冷却时间缩短30%,轻量化便于大型模具的安装与调试。
超薄笔记本电脑外壳模具:
要求:成型0.5mm以下薄壁、高表面质感(金属拉丝效果)、长寿命。
TKUltra7价值:高强度保证薄壁模具的刚性,优异的蚀刻性完美再现拉丝纹理,高耐磨性延长模具寿命。
无人机碳纤维机身热压罐模具:
要求:轻量化(便于进出热压罐)、高比强度、良好的高温尺寸稳定性(~180°C)、低热膨胀。
TKUltra7价值:重量仅为钢模的1/3,操作便捷;其热性能与碳纤维匹配良好,减少制品变形。
七、使用与处理建议
材料选择:根据模具尺寸、受力状态和表面要求选择合适规格的板材或锻坯。
热处理:
通常以T6状态(固溶处理+人工时效) 供货,用户无需再进行热处理。
若需焊接,建议采用专用焊丝,并需进行焊后局部热处理以恢复性能。
机械加工:
推荐使用金刚石刀具或超细颗粒硬质合金刀具进行精加工,以获得最佳表面。
加工参数可参考高速加工(HSM)策略,充分发挥其切削性能。
表面强化:
硬质阳极氧化(Hard Anodizing):可形成30-50μm厚、硬度超过HV400的硬化层,大幅提升耐磨性和耐腐蚀性,是延长模具寿命的关键步骤。
物理气相沉积(PVD):可镀覆TiN、CrN等超硬涂层,用于极高磨损部位。
八、总结与定位
TKUltra7并非传统意义上的“铝合金”,而应被视为一种“具有铝合金优点的超高强度模具材料”。