

微小孔一般指孔径<1mm(0.01–1mm)的孔,广泛用于医疗(针头、微流控)、电子(PCB、喷嘴)、航天(发动机冷却孔)、汽车(喷油嘴)。加工难度极高,被称为 “精密制造的巅峰技艺”。
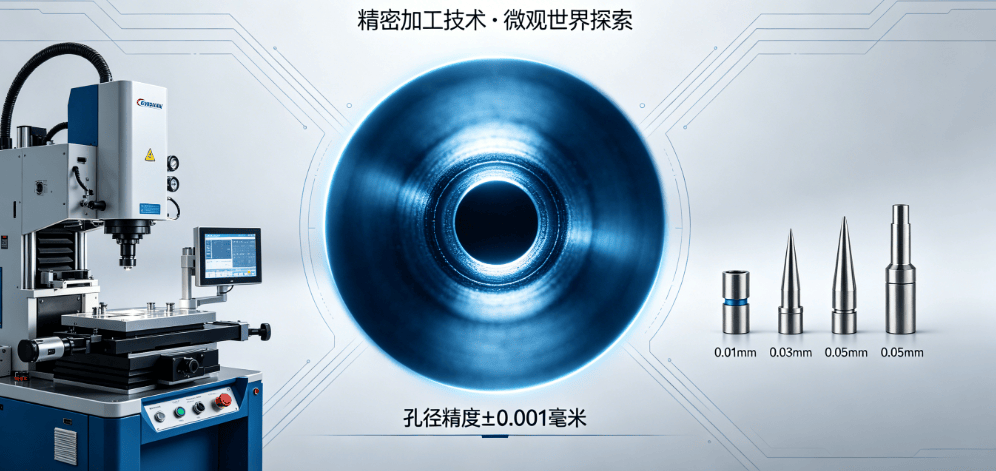
微小孔加工三大挑战:
精度极严:孔径公差 ±0.001–±0.005mm,圆度、直线度、粗糙度 Ra<0.2μm。
深径比极大:常见深径比 10:1–50:1(如 φ0.2×10mm),排屑极难、易断刀。
易变形、易扩孔:刀具细(φ0.05mm 起)、刚性差,振动、热变形导致孔径偏大、椭圆。
主流加工工艺:
微细钻削(最常用):φ0.05–1mm,精度 ±0.001mm,适合金属(不锈钢、铜、铝、钛)。
关键:啄式进给、高压内冷、微钻、低应力、恒温。
激光打孔:非接触、无刀具、速度快;但热影响区、锥度、粗糙度较差,适合非金属 / 少量。
电火花(EDM):硬材(硬质合金、陶瓷)、深孔;效率低、成本高。
电解 / 化学打孔:内壁光滑、无应力;精度一般、环保要求高。
优质微小孔标准:
孔径精准、无扩孔、无锥度
孔壁光滑(Ra≤0.2μm)、无毛刺
位置度精准、无歪斜
无裂纹、无变质层
批量一致性好
微小孔不是 “钻个洞”,而是微米级系统工程。只有专业精密厂才能稳定交付。(字数:647)














