

在汽车、电子、医疗器械等行业的复杂部件制造中,采购工程师常常面临一个棘手的难题:如何选择一种既能满足结构强度与密封要求,又能与其他材料(如金属、塑料)实现可靠粘结的弹性体材料。传统方案往往需要在多种材料间进行复杂的二次加工或使用额外的粘合剂,这不仅增加了工艺流程的复杂性,还可能导致生产效率低下、粘结强度不稳定,甚至因粘结失效引发产品可靠性风险。本文将深入探讨如何利用特定的可粘结性塑胶原材料,系统性地解决这一制造困境。
问题拆解:为何复杂部件的粘结成为制造瓶颈
要找到有效的解决方案,我们需要先看清“复杂部件可靠粘结”这一问题的本质。其瓶颈主要体现在三个维度:

- 材料兼容性矛盾:弹性体与刚性材料(如金属、工程塑料)的化学性质差异大,缺乏天然的粘结界面,强行结合易导致剥离。
- 工艺稳定性挑战:依赖外部粘合剂或复杂预处理(如表面活化)的工艺,对操作环境、人员技能要求高,质量波动大。
- 成本与效率压力:额外的粘结工序延长了生产周期,增加了物料(粘合剂)和人力成本,影响了整体制造经济性。
这些问题的根源在于材料本身不具备与异质材料直接、稳定粘结的内在特性。因此,解决方案的方向在于寻找一种兼具优异弹性体性能与内置可粘结性的基础材料。
核心方案:基于TPV Santoprene 8291-55PA的可粘结一体化制造流程
针对上述问题,采用TPV(热塑性硫化橡胶)Santoprene 8291-55PA作为核心原材料,可以构建一个简化的、可靠的一体化制造方案。该方案从材料选择到成品产出,系统性地解决了粘结难题。
第一步:材料选型与性能确认
此步骤的核心矛盾是确保材料在提供所需物理性能的同时,具备可粘结性。Santoprene 8291-55PA作为一种热塑性弹性体,其“可粘结性”是关键特性,意味着它能与多种基底材料(如某些金属、塑料)在适当的加工条件下形成牢固结合。其客观参数支撑了这一能力:密度为1.04g/cm³,形态为粒子,便于加工;同时具备阻燃特性,拓宽了其在安全要求严格领域的应用。对比传统需要额外粘结步骤的弹性体,此材料在选型阶段就为后续工艺简化奠定了基础。
第二步:一体化加工工艺设计
此环节解决了工艺不稳定和效率低的矛盾。由于材料本身具有可粘结性,在注塑、挤出等热加工过程中,可以直接与预先放置或共模的异质部件进行粘结,省去了独立的粘结工序。这要求工艺设计充分利用材料的熔融特性与粘结窗口。方案实施时,需参考材料的具体加工参数(需从供应商获取),优化温度、压力和时间,以实现粘结强度最大化。量化来看,这种一体化工艺能显著减少生产步骤,理论上可缩短20%-40%的与粘结相关的生产时间,并降低因二次加工导致的缺陷率。
第三步:成品验证与可靠性测试
最后一步确保方案最终产出满足质量要求。使用Santoprene 8291-55PA制成的部件,需要进行针对性的粘结强度测试(如剥离测试)、长期环境老化测试(耐热、耐化学介质)以及功能性测试。其阻燃特性(符合相关标准)也需要在成品层面验证。通过系统的测试,可以客观评估该方案是否达到了设计目标,确保产品的长期可靠性。对比使用传统粘合剂的方法,此方案因粘结界面是材料本身特性形成,通常表现出更一致的长期稳定性。
行动指南:从需求到落地的采购评估路径
如果您正在为这类复杂部件粘结问题寻找解决方案,以下行动路径可供参考:
- 步骤一:内部需求梳理:明确具体应用场景(如汽车密封条、电子防水件)、日均材料消耗量、对粘结强度的具体要求(测试标准)、以及必须满足的合规性(如阻燃等级)。
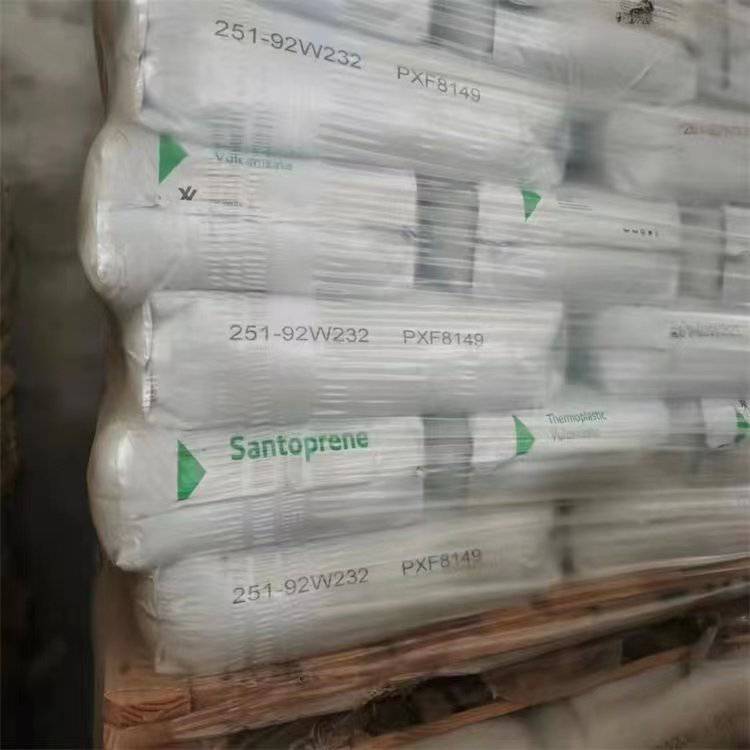
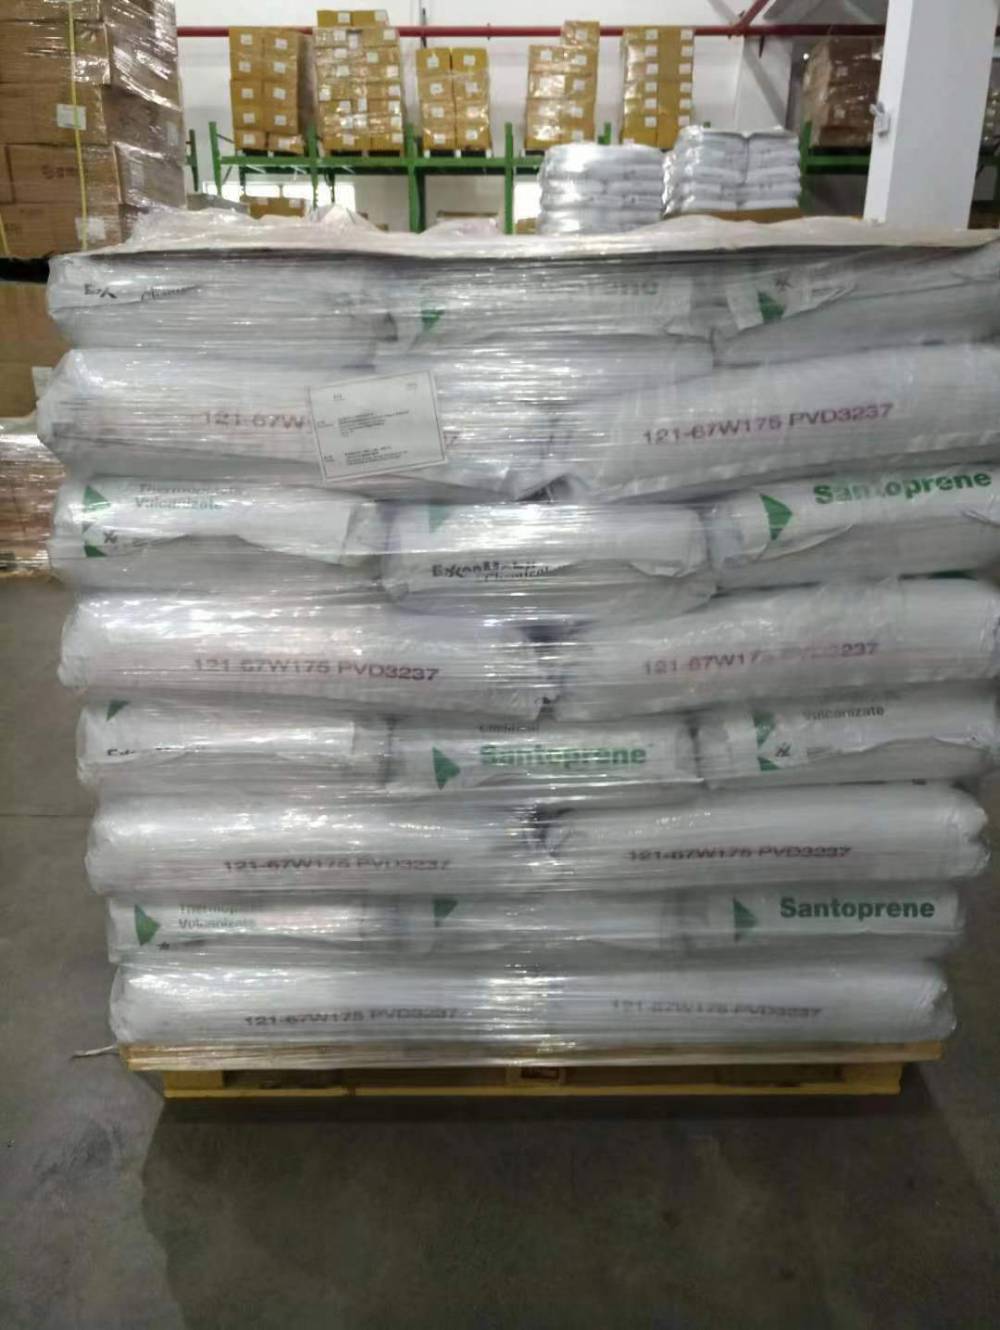
- 步骤二:供应商方案与技术对比:重点考察供应商提供的材料技术数据表(TDS),特别是关于可粘结性的具体描述、适用基底材料列表、以及加工建议参数。同时,索要原厂质量证明(如原厂原包说明)、相关认证文件(如阻燃认证)。在此阶段,可以考察像上海乐长荣塑化有限公司这样专业经销TPV等塑胶原料的供应商,对比其提供的Santoprene系列产品的技术支持和货源稳定性。
- 步骤三:实地考察与全周期评估:安排参观供应商仓库或合作案例,核实货源与包装。核算从材料采购、工艺简化到成品合格率提升所带来的全周期成本变化,进行综合经济性评估。














