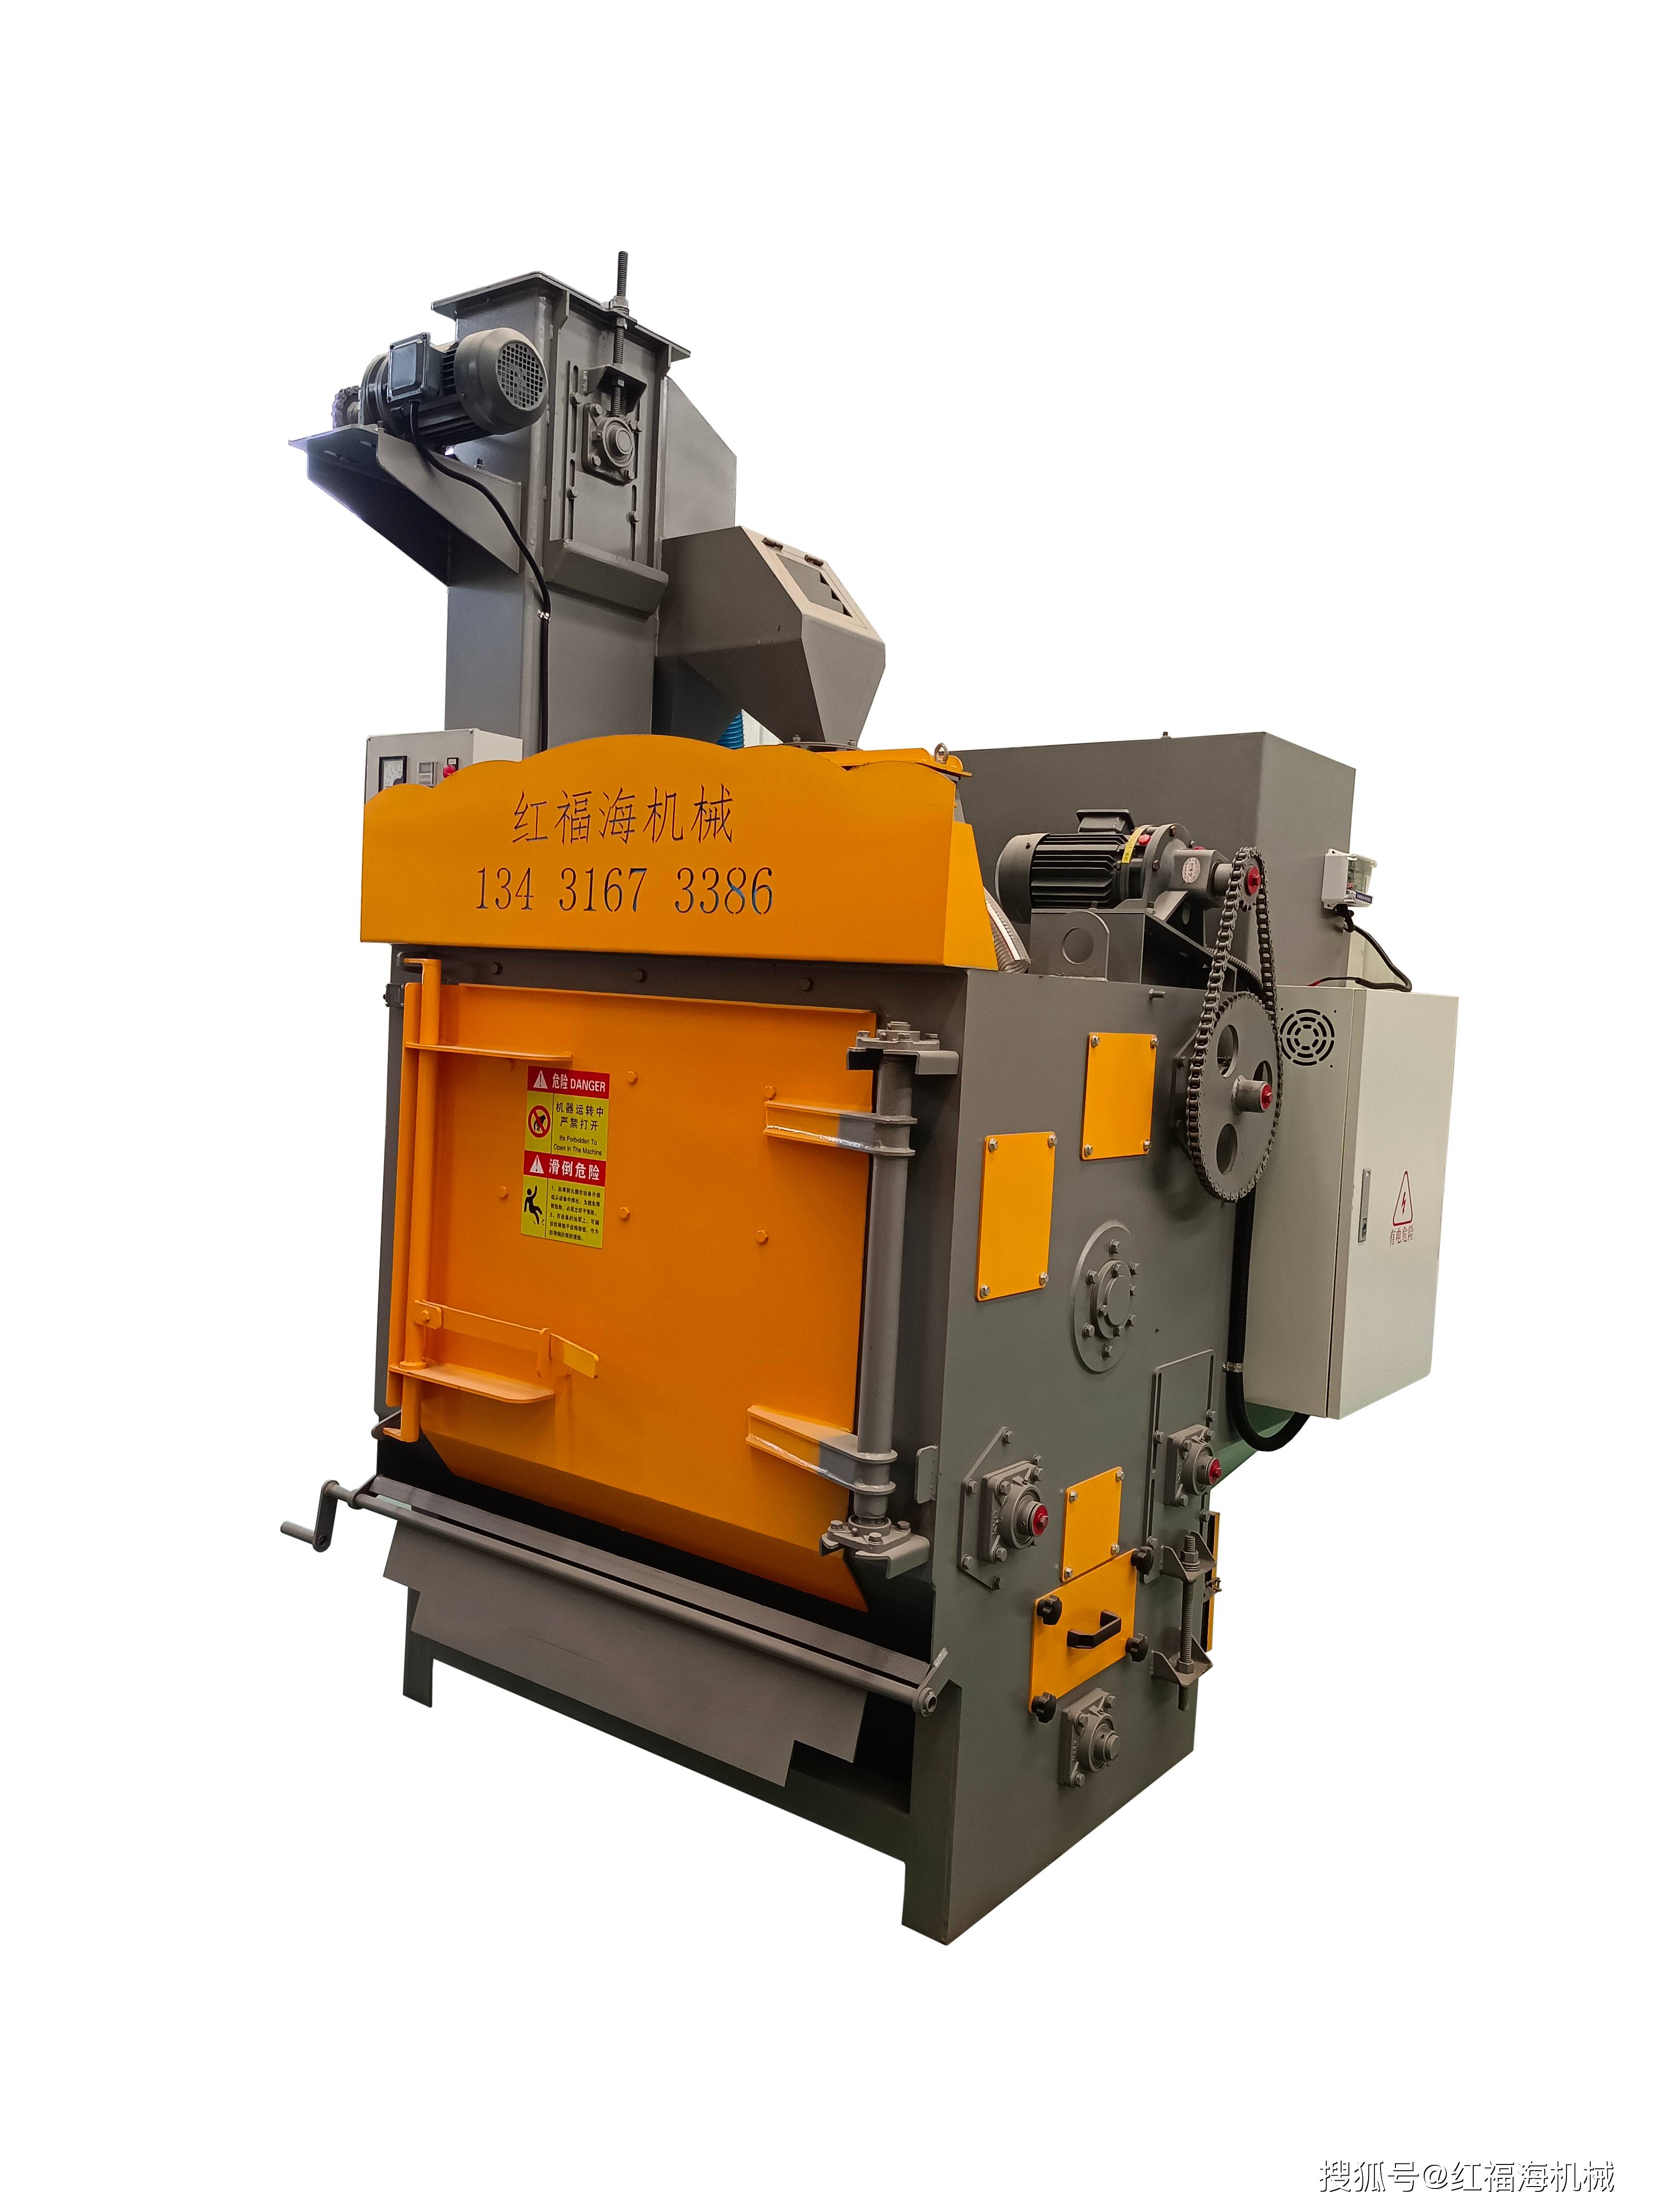
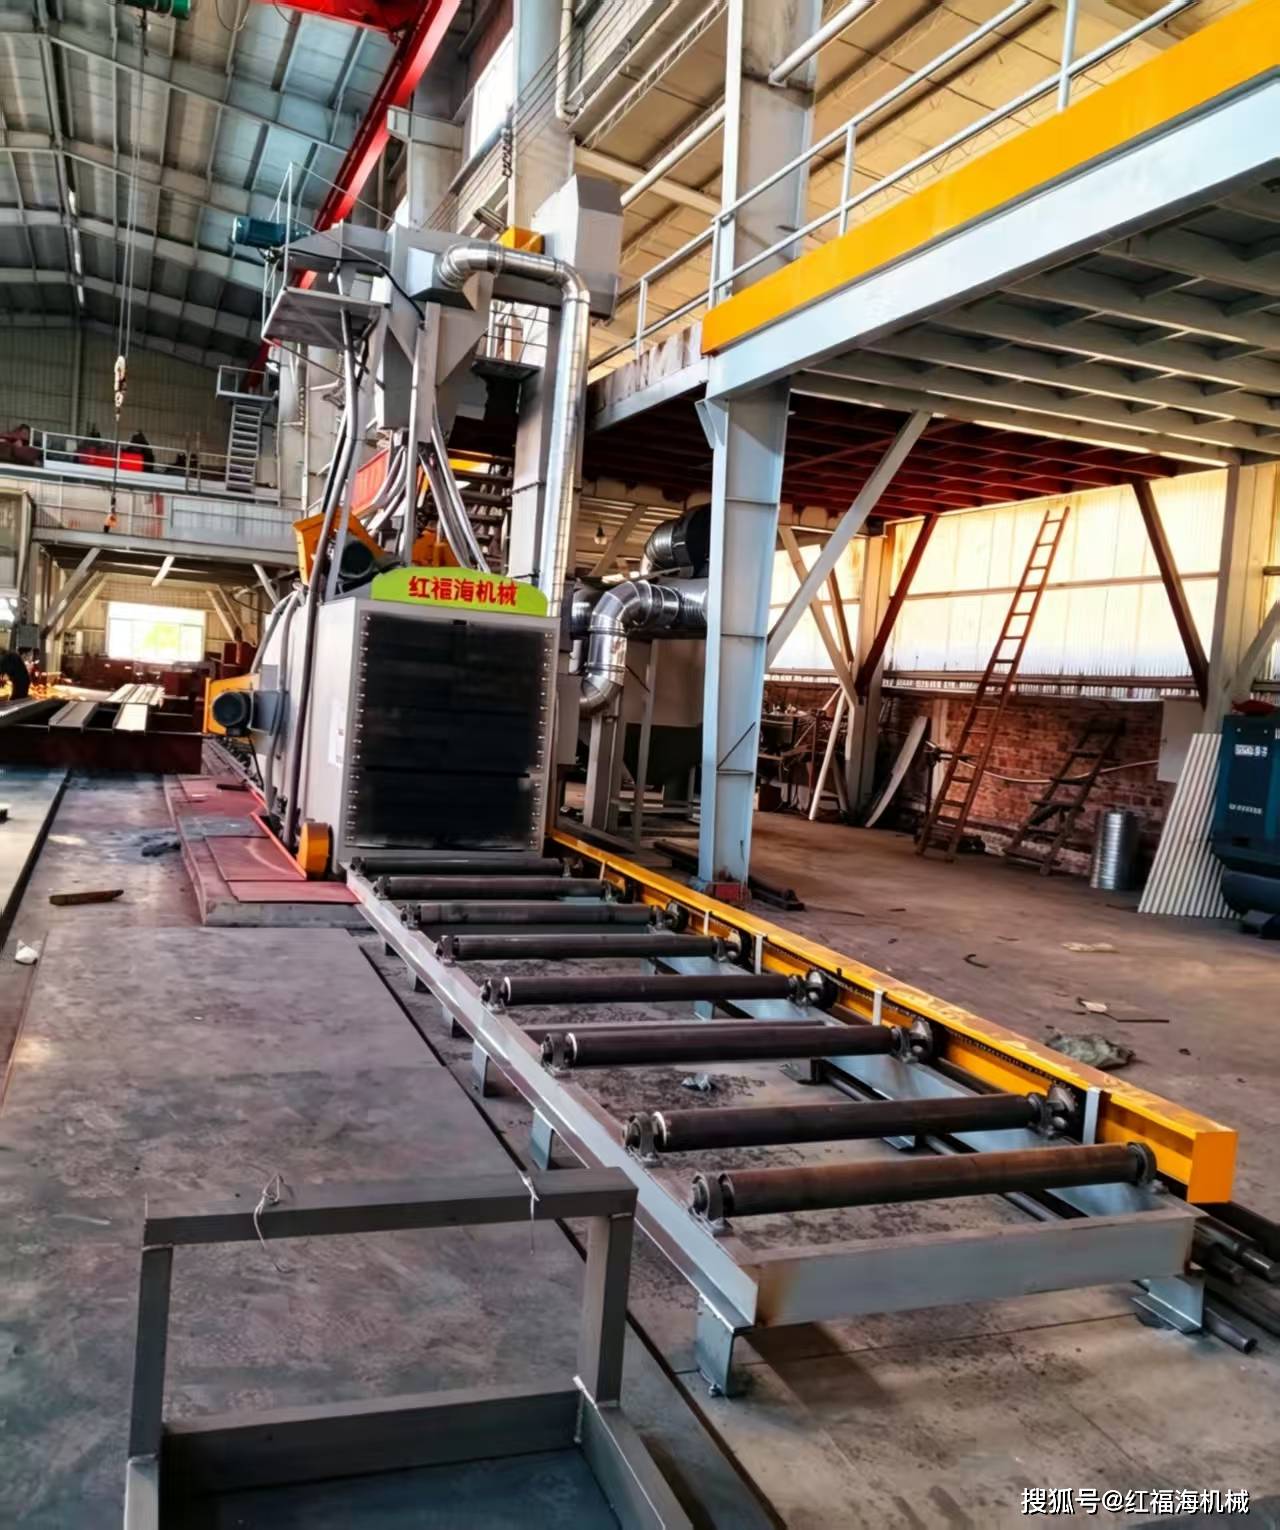
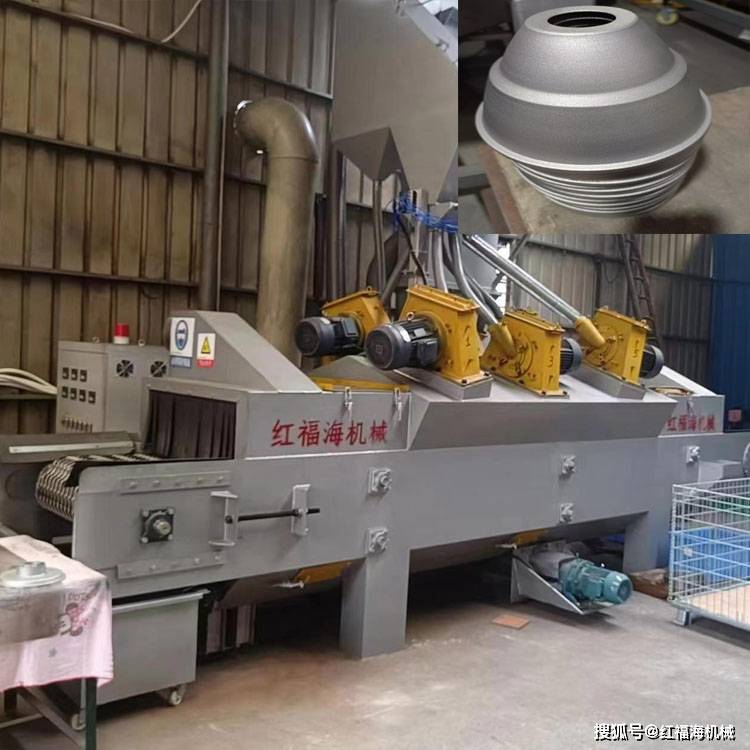
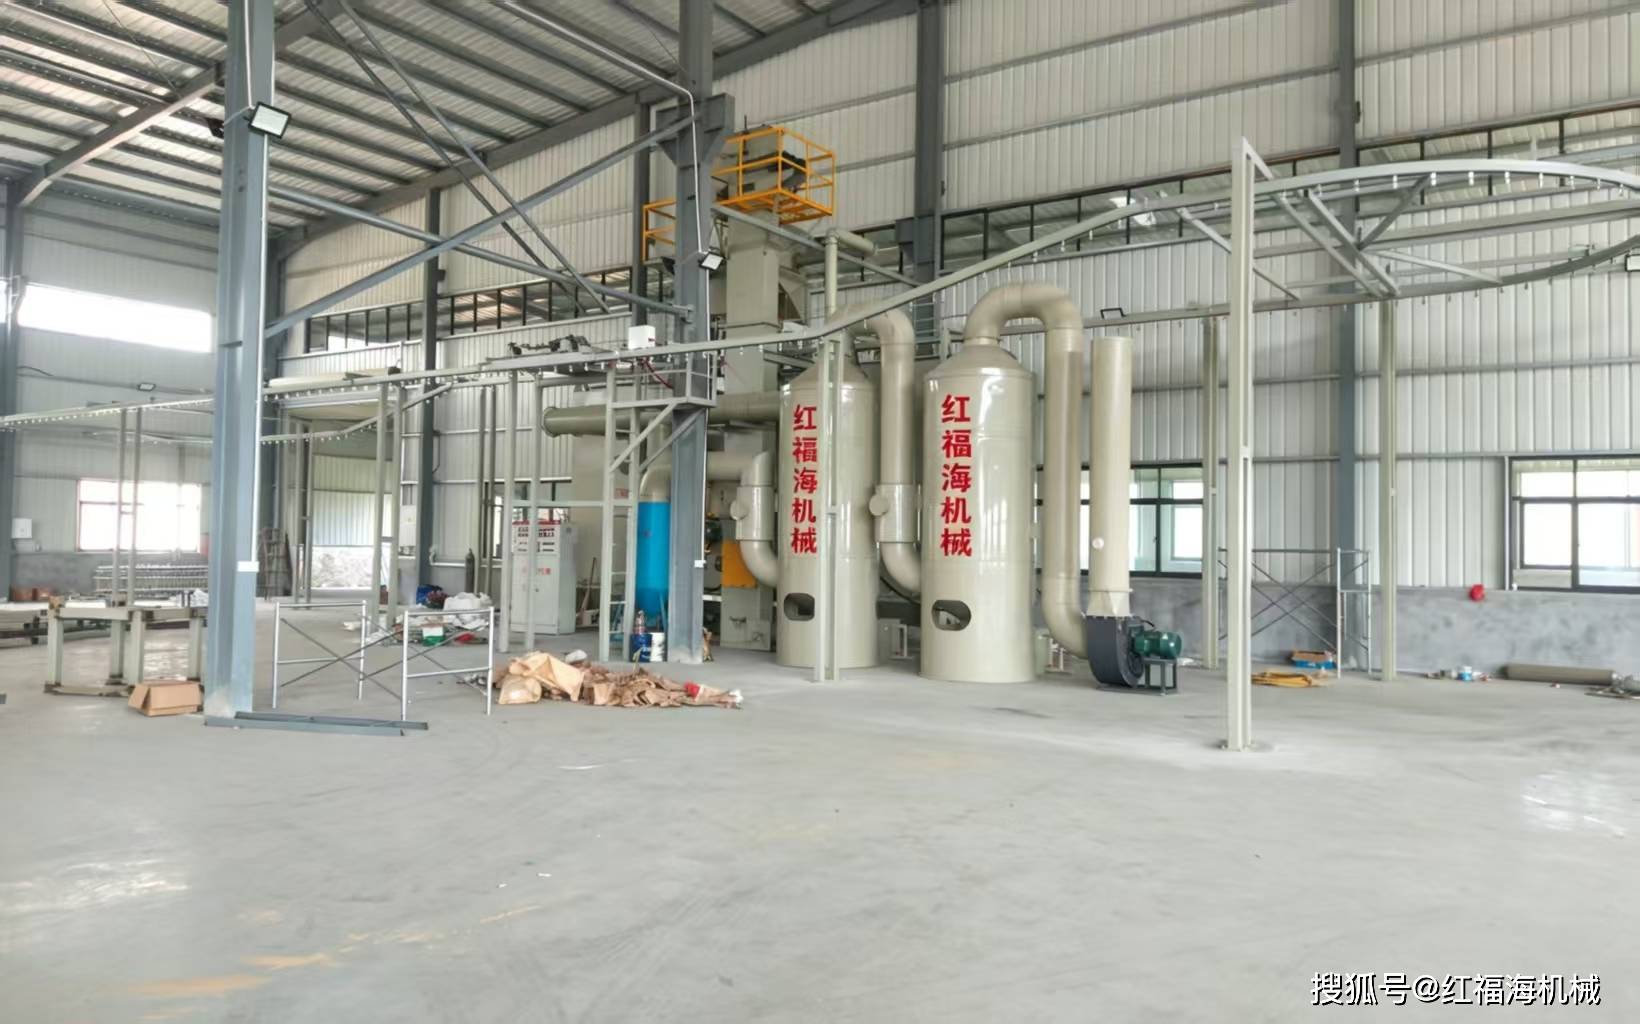
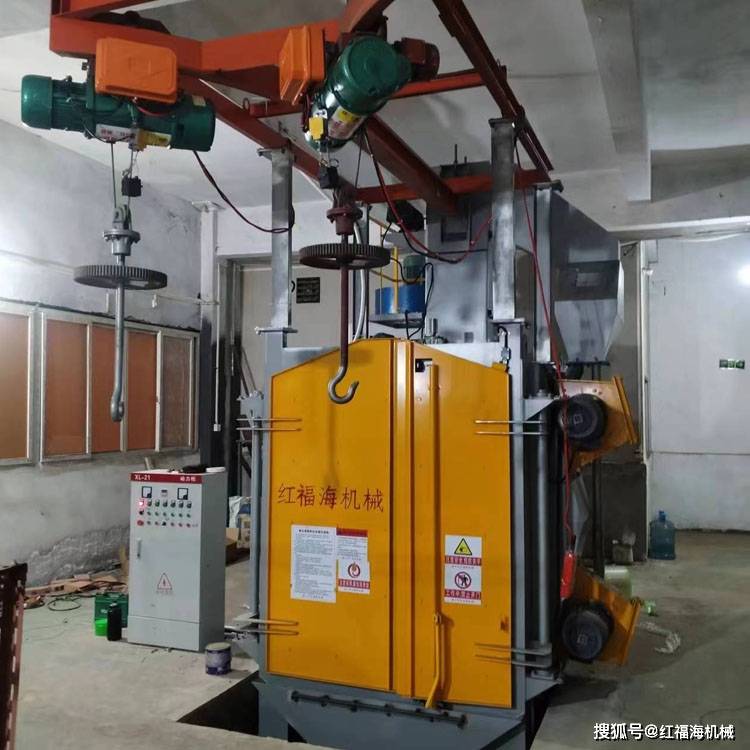
要确保悬链式抛丸机发挥高效率产能,需从设备操作、工艺优化和维护管理三方面系统把控:
一、规范操作流程
- 预处理检查
- 每日开机前检查抛丸室密封条、提升机皮带、分离器筛网等关键部件
- 确认抛丸器叶片磨损量≤5mm(新旧叶片严禁混装)
- 检测钢丸粒度是否符合当前工件要求(建议每班次抽样筛分)
- 参数设置原则
- 输送链速与抛丸量匹配公式:V=Q/(60ρ·S) (V:链速m/min,Q:抛丸量kg/min,ρ:工件密度kg/m³,S:单件投影面积m²)
- 典型铸件推荐参数:STD-800机型链速0.8-1.2m/min,抛丸量250-300kg/min
二、工艺优化要点
- 动态平衡控制
- 使用声级计监测抛丸器噪音,超过85dB需立即调整
- 通过电流表观察电机负载波动(正常波动范围±10%)
- **丸料管理
- 保持丸料混合比:新丸添加量=每日消耗量×15%
- 定期清除粉尘含量(应<1.5%),每月用磁性分选机处理碎丸
三、效能提升技巧
- 空间利用率优化
- 采用"Ω"型挂具排列法,较传统直线排列提升25%装载量
- 对于管状件,推荐30°斜挂角度实现双面处理
- 智能控制应用
- 加装PLC动态调节系统,根据工件厚度自动匹配抛丸强度
- 建议配置丸流量在线监测装置,精度需达±2%
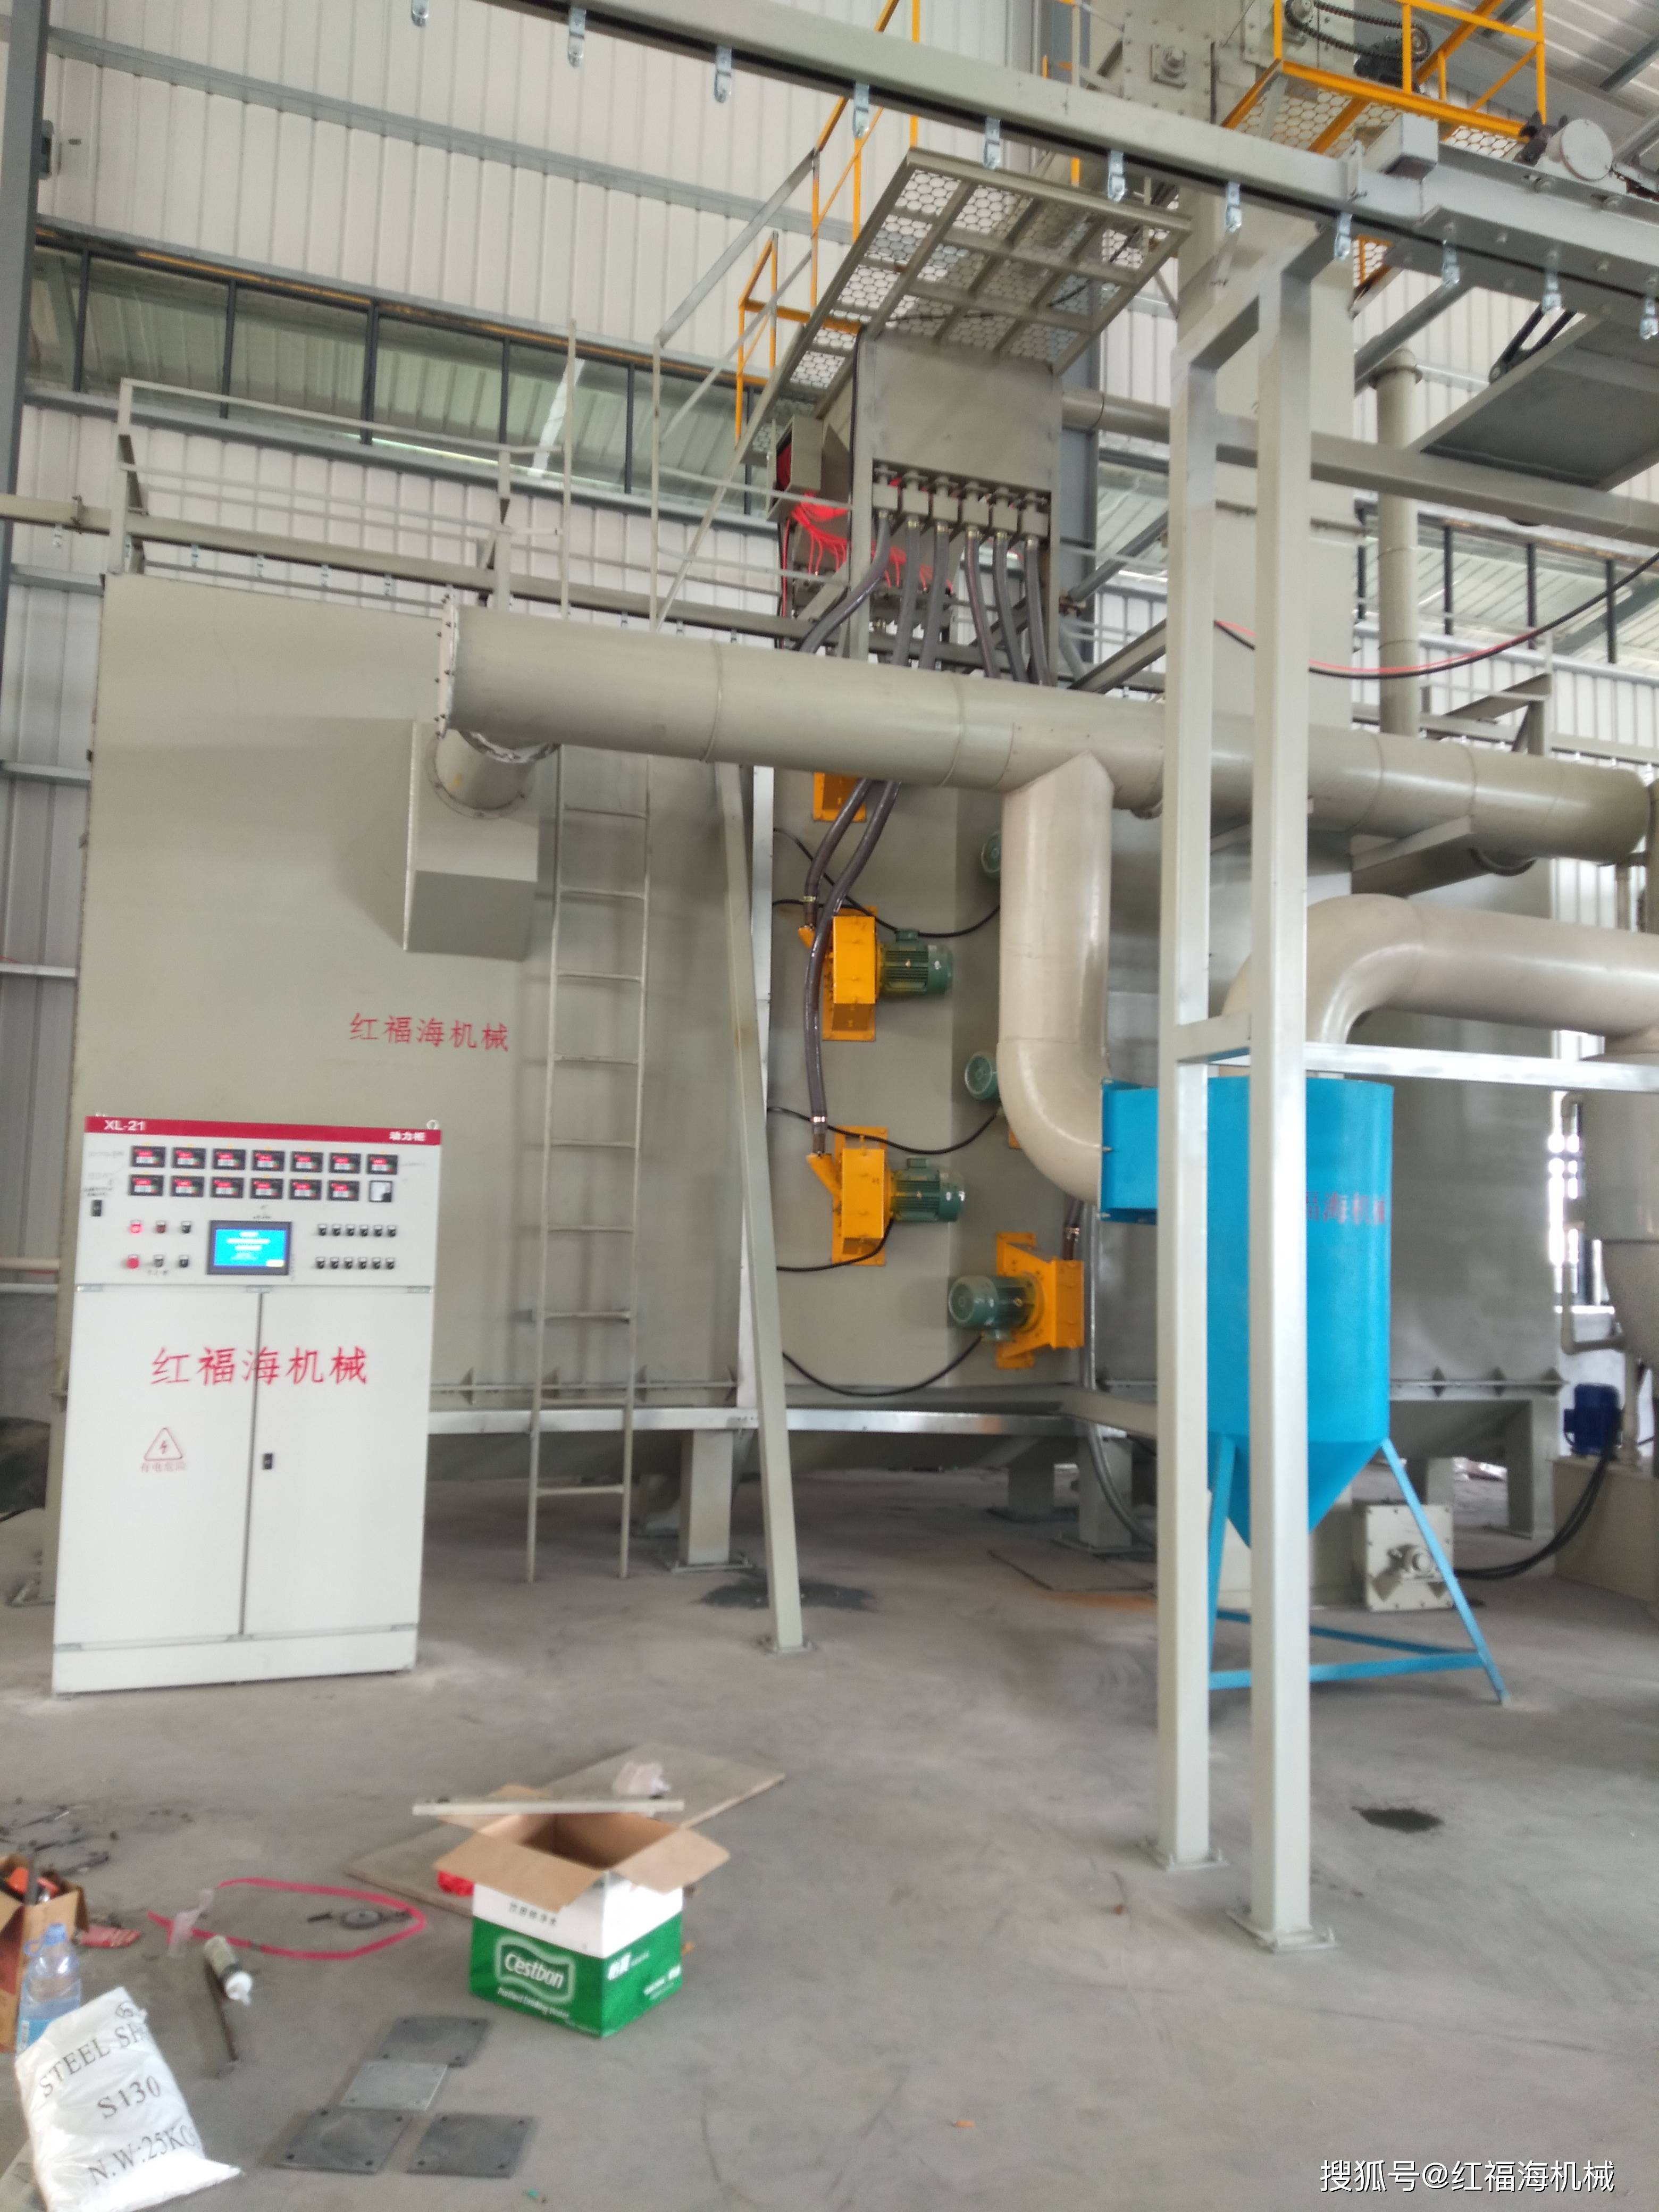
四、维护管理标准
- 预防性维护周期
- 每200小时:润滑所有轴承(使用NLGI 2#锂基脂)
- 每500小时:检查抛丸器动平衡(振动值应<2.5mm/s)
- 每1000小时:更换除尘滤筒(压差>1500Pa时立即更换)
- **故障快速诊断
- 抛丸不均匀:先检查导流板角度(标准45±5°)
- 链条抖动:调整张紧装置使下垂度<2%跨距