

上午十点,装配车间第三工位的报警灯又亮了。
原因和昨天一样,和上个月也差不多——某个工件上的条码没扫上,系统里这条记录直接断了。班组长跑过去手动补录,那一整托盘的货品在旁边等着。你算过没有?一次补录两分钟,一天来个七八次,一个星期能白白耗掉将近一个小时的有效产能。
这还没算质量追溯出了问题之后要翻多少记录才能找到源头。
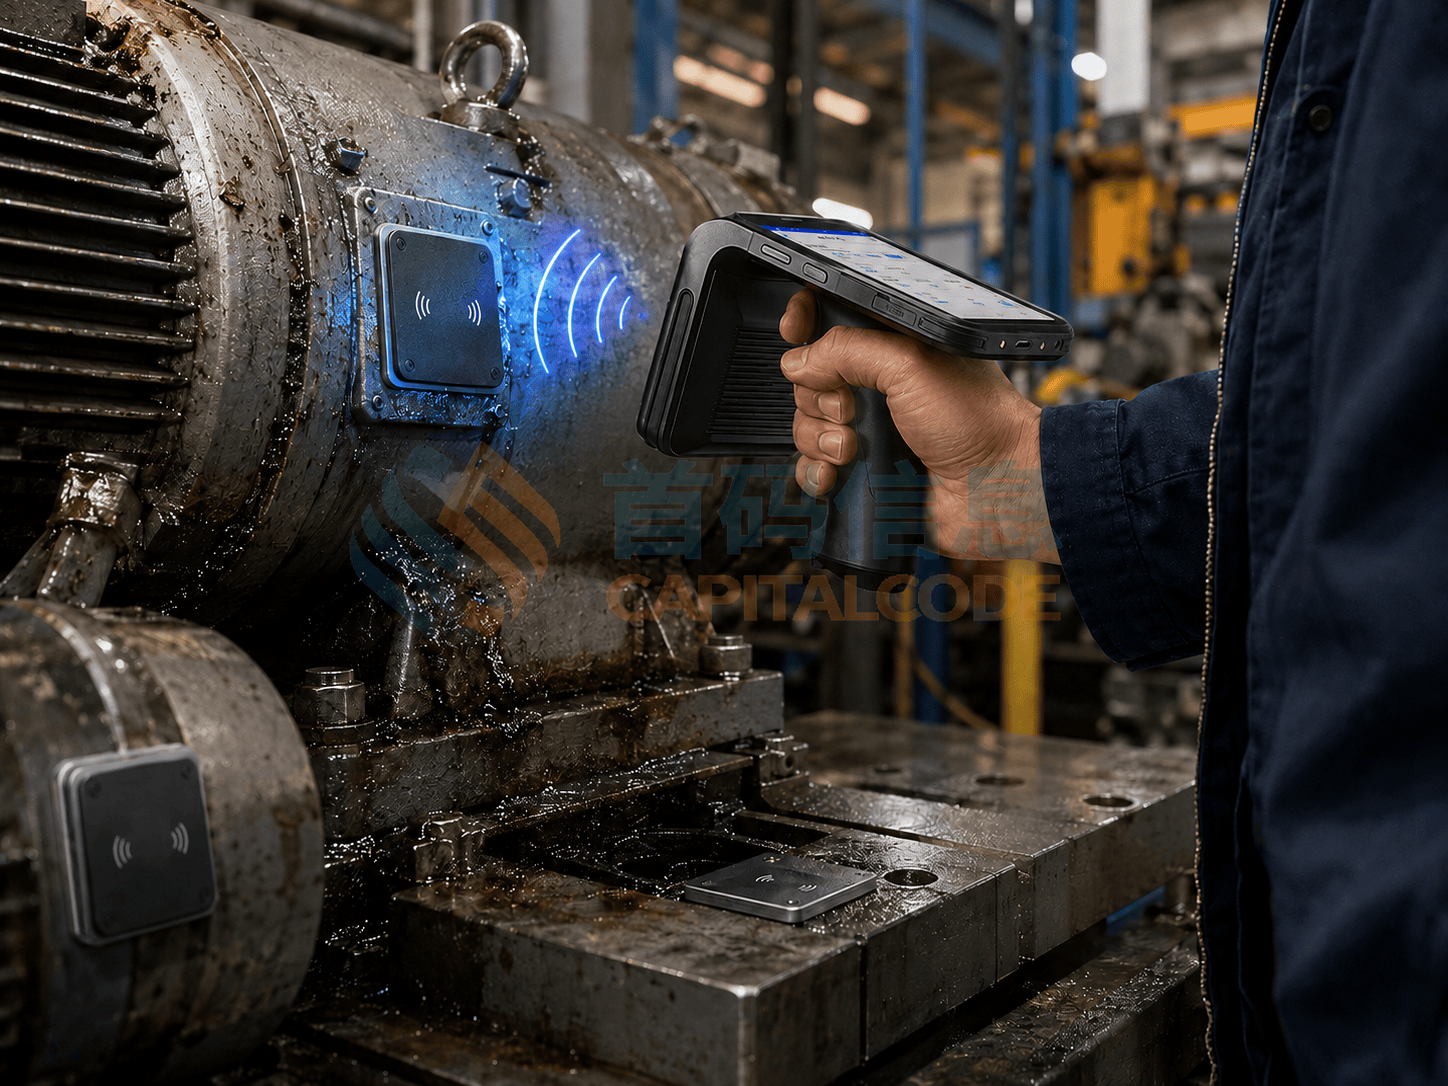
很多人觉得这就是产线的常态。条码扫不上,工人拿手机拍一下,手工录入——将就着也能过。但将就的次数多了,你会发现一个问题:产线在等你,而你什么都没干,只是在"补之前的漏"。
这就是RFID超高频手持机进产线的真实起点,不是因为什么"技术升级",是因为漏读这件事已经没法再忍了。
首码信息技术接触过不少制造客户,聊下来发现一个挺有意思的规律:主动来找RFID方案的,通常不是IT部门,是一线产线主管。他们是直接感受到"慢"的人——节拍卡在哪里、哪道工序总是在补数据、哪批货的交付时间被耽误了,他们比谁都清楚。
那RFID手持机到底能快多少?
先说一个容易误解的地方。"快"不是指读一个标签的速度,而是指一秒钟内能同时读多少个。这才是产线场景里的关键差异。工件在传送带上不停往前走,你没有办法让整条线停下来等你一个一个对准扫。群读能力强的手持机,视野里几十上百个标签,一扫就收齐。
但参数好看不等于上线好用。首码在推方案之前,有个雷打不动的动作:拉到客户现场,在真实干扰环境下跑一轮。金属货架反射、标签方向乱、包装遮挡——这些在实验室里没有的东西,产线上全都有。
实测下来,目前主推的几款表现比较稳。
东集AUTOID UTouch 2,内置英频杰E710引擎。这颗芯在超高频RFID圈子里属于那种"不用多解释"的级别。群读干到1300次/秒,意思是产线跑多快它都能跟上——很多时候你甚至感觉不到它的存在,因为从来不会因为数据采集卡住。0到20米识别范围,不管标签贴在工件正面、侧面还是藏在包装箱里,基本都能扫到。
东集UHF自主1走的是另一条路线。群读900+次/秒,不是高的,但重量和续航控制得比较好。有些产线工人手持设备一拿就是一整班,太重太大反而影响作业效率,这款在便携和性能之间找了一个还不错的平衡点。
还有东集AUTOID UTouch 2-S,700次/秒,固定读写器形态。不是每个环节都需要人手一台手持机,节拍固定的工位直接用读写器驻守,数据采集反而更稳。
说到这里你大概能感觉到——选设备这件事,没有标准答案。首码给客户出方案的时候,从来不是"哪款参数高推哪款",而是先看你的产线节拍、再看干扰环境、匹配合适的设备和部署方式。移动巡检多的工位用手持机,固定节拍的用读写器,金属环境多的产线,天线布局和标签选型也得一起考虑。
这才是"方案"两个字的意思。不是卖你一台机器,是让你的产线不再因为数据采集这件事掉链子。
回到开头那个报警灯。同样的工位,换了RFID群读方案之后,报警灯亮起的频率降了多少?首码跟踪过几个已上线客户的反馈,装配防错校验这一道工序,因为漏读导致的补录次数,下降幅度相当明显。具体数字每个产线不一样,但方向是一致的:往少了走,往不用人工干预的方向走。
产线在跑,时间也在跑。数据采集这件事,能跟上的时候你感觉不到它的存在;跟不上的时候,每一步都在提醒你——该换了。













