在工业 4.0 全面深化的今天,智能制造的核心竞争力正越来越多地体现在感知层的精度、速度与智能化水平上。光电检测设备作为工业自动化系统的 "眼睛",每一次技术迭代,都深刻影响着生产线的运行效率与产品质量。作为国内工业安全与检测领域的领军企业安协科技再次实现重大技术突破,在其全球首创的激光单边光栅技术基础上,成功研发出具备RS-485 通讯输出功能的新一代产品。不仅能够实时精准检测激光光轴被遮挡的具体位置,更通过标准化的工业通讯协议,实现了与自动化系统的无缝对接,为物体检测、精准定位、智能分拣等核心应用场景提供了更新解决方案。
说说目前行业的普遍难题,客户想要做到精准分拣,要么花大价钱上视觉系统,一套下来十几万不说,还得专门雇人调试维护;要么就退而求其次,用普通光栅加人工辅助。
传统的安全光栅和光电开关,本质上就是个 "二元开关"—— 有遮挡就通,没遮挡就断。它根本不知道遮挡物在左边还是右边,占了多大宽度。这就导致机械臂只能在固定位置抓取,一旦工件在传送带上跑偏,要么抓空,要么抓偏,甚至会撞坏设备。
这次安协激光单边的技术升级,最核心的突破就是把光栅从 "开关" 变成了 "智能眼睛"。它不仅能检测到有没有遮挡,还能在毫秒级时间内,精确算出被遮挡光轴的编号和对应的物理坐标。简单说就是,工件在传送带上的任何位置,它都能看得一清二楚。
激光单边光栅 485 输出版本,其核心技术亮点在于:
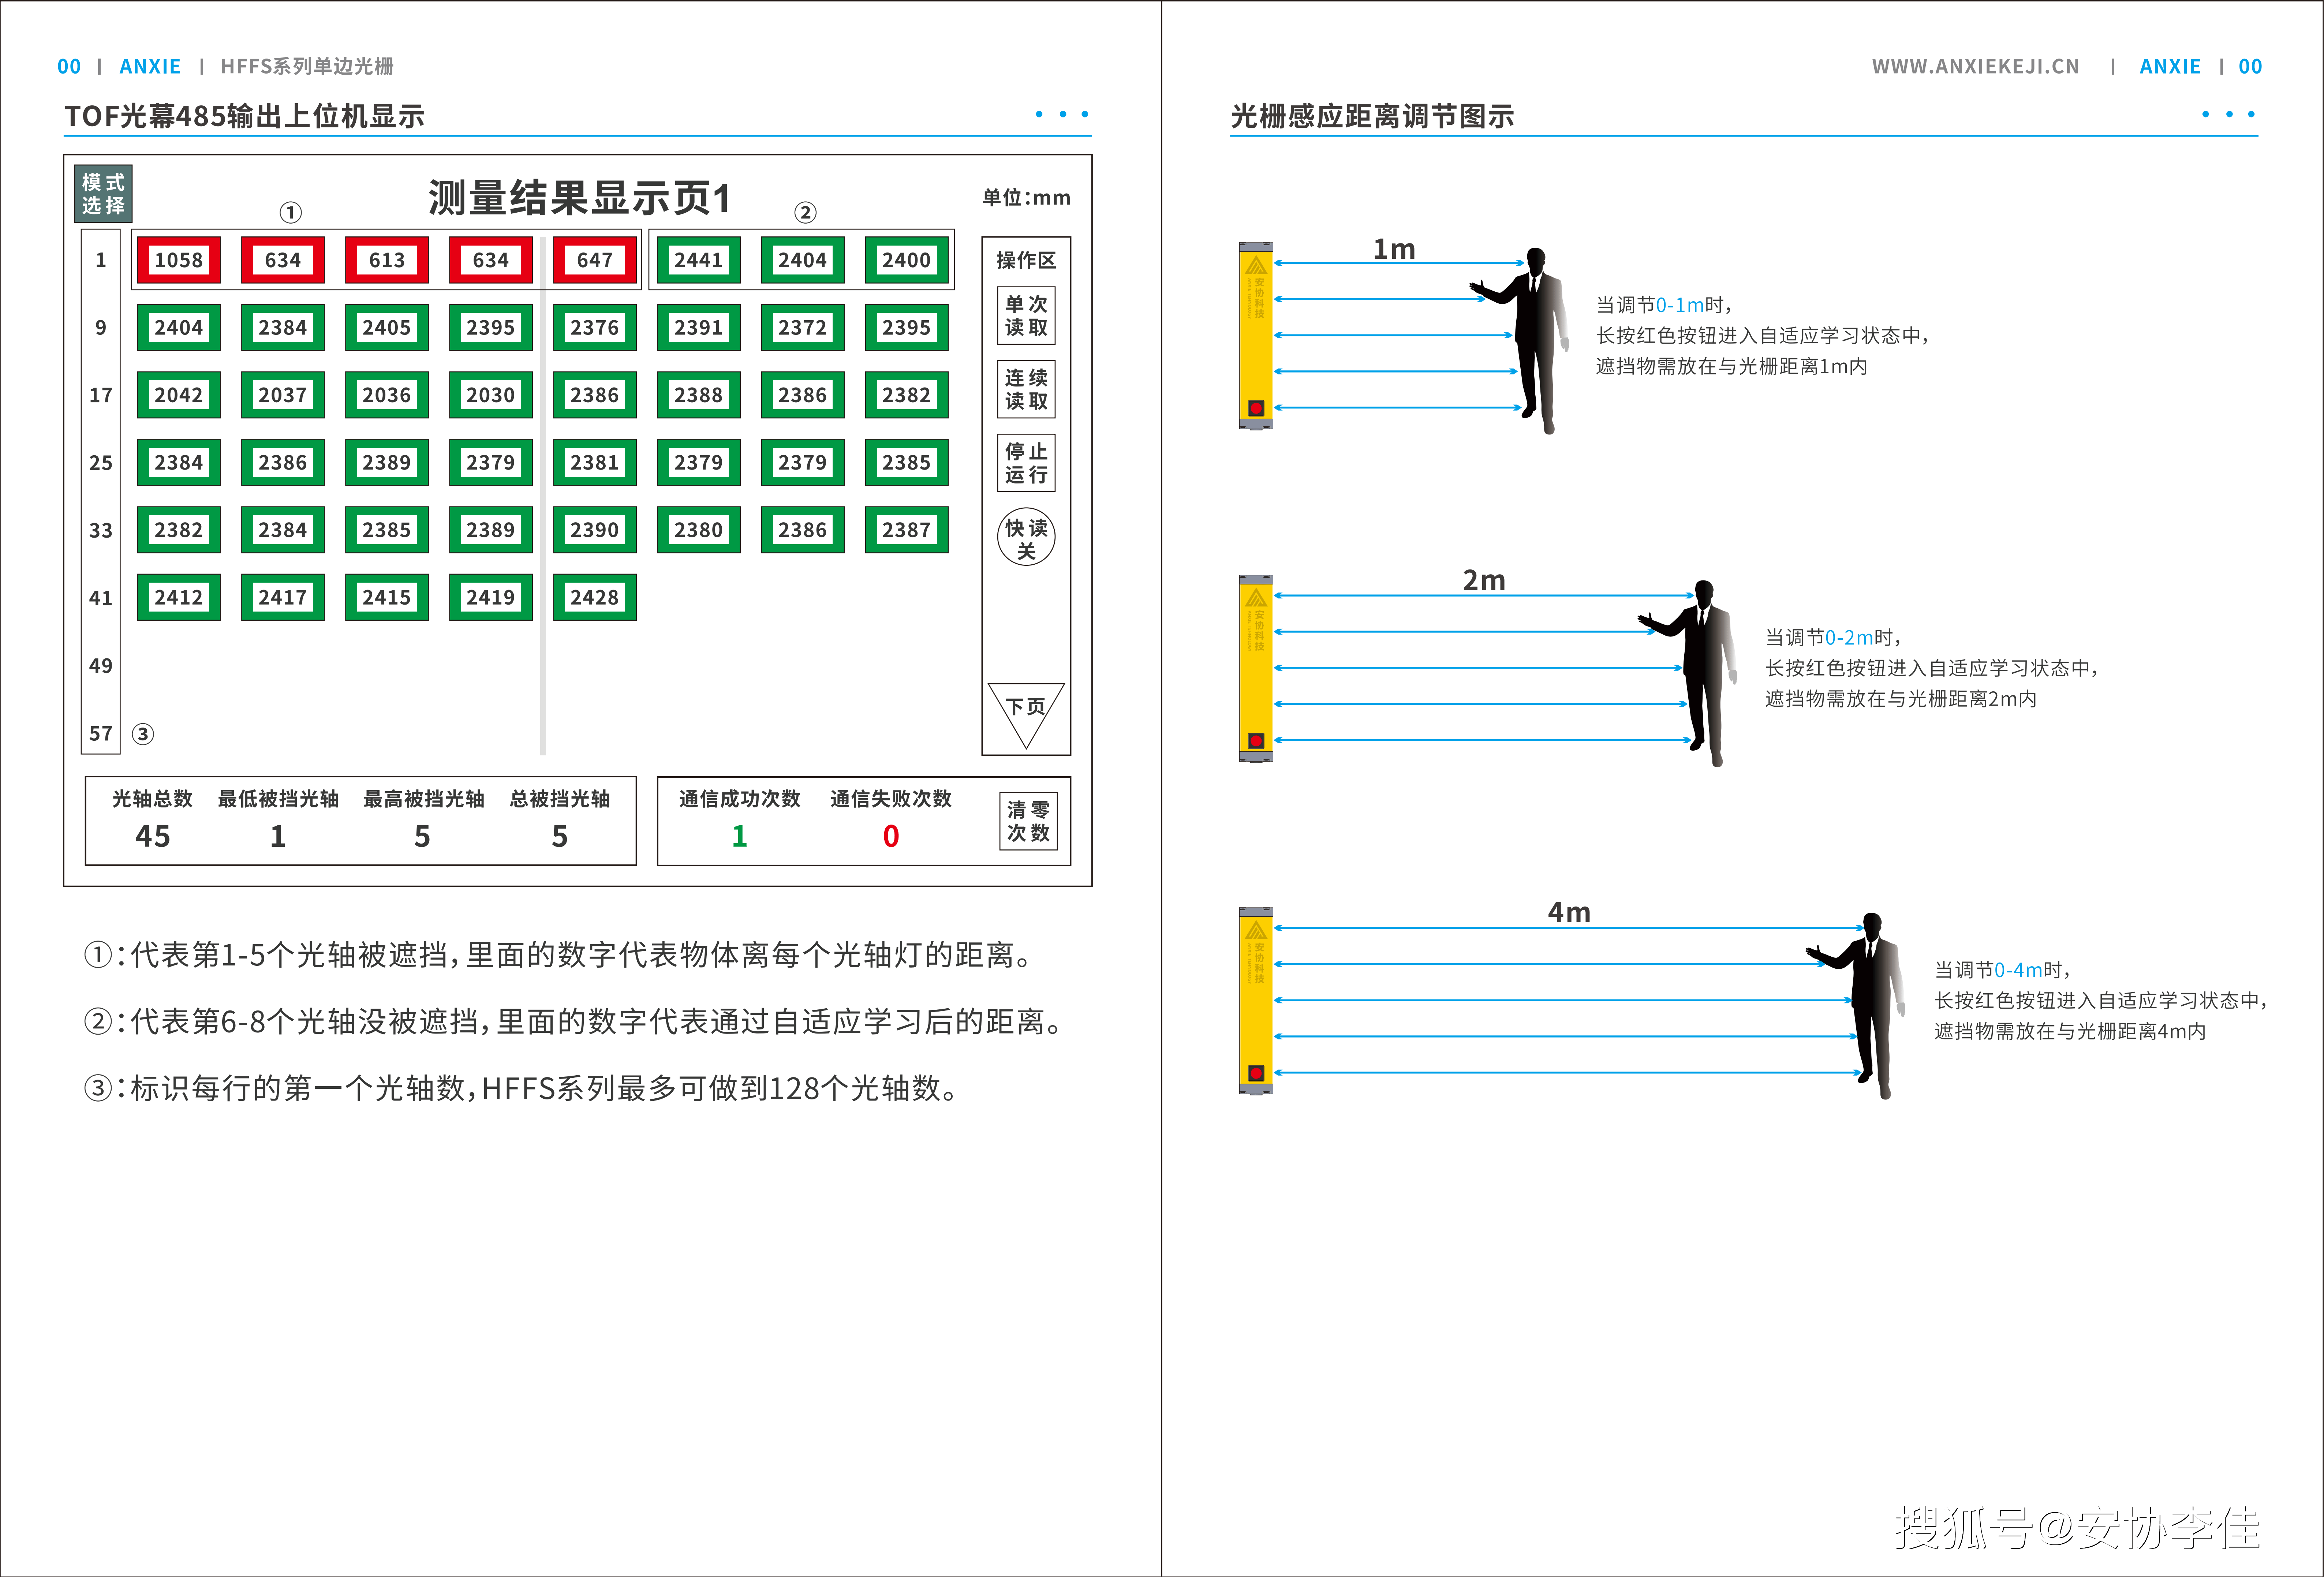
实时位置检测:当任何物体遮挡住光栅的任意一束激光时,系统能够在毫秒级时间内,精确计算出被遮挡光轴的编号与对应的物理坐标,并将这些数据实时输出。
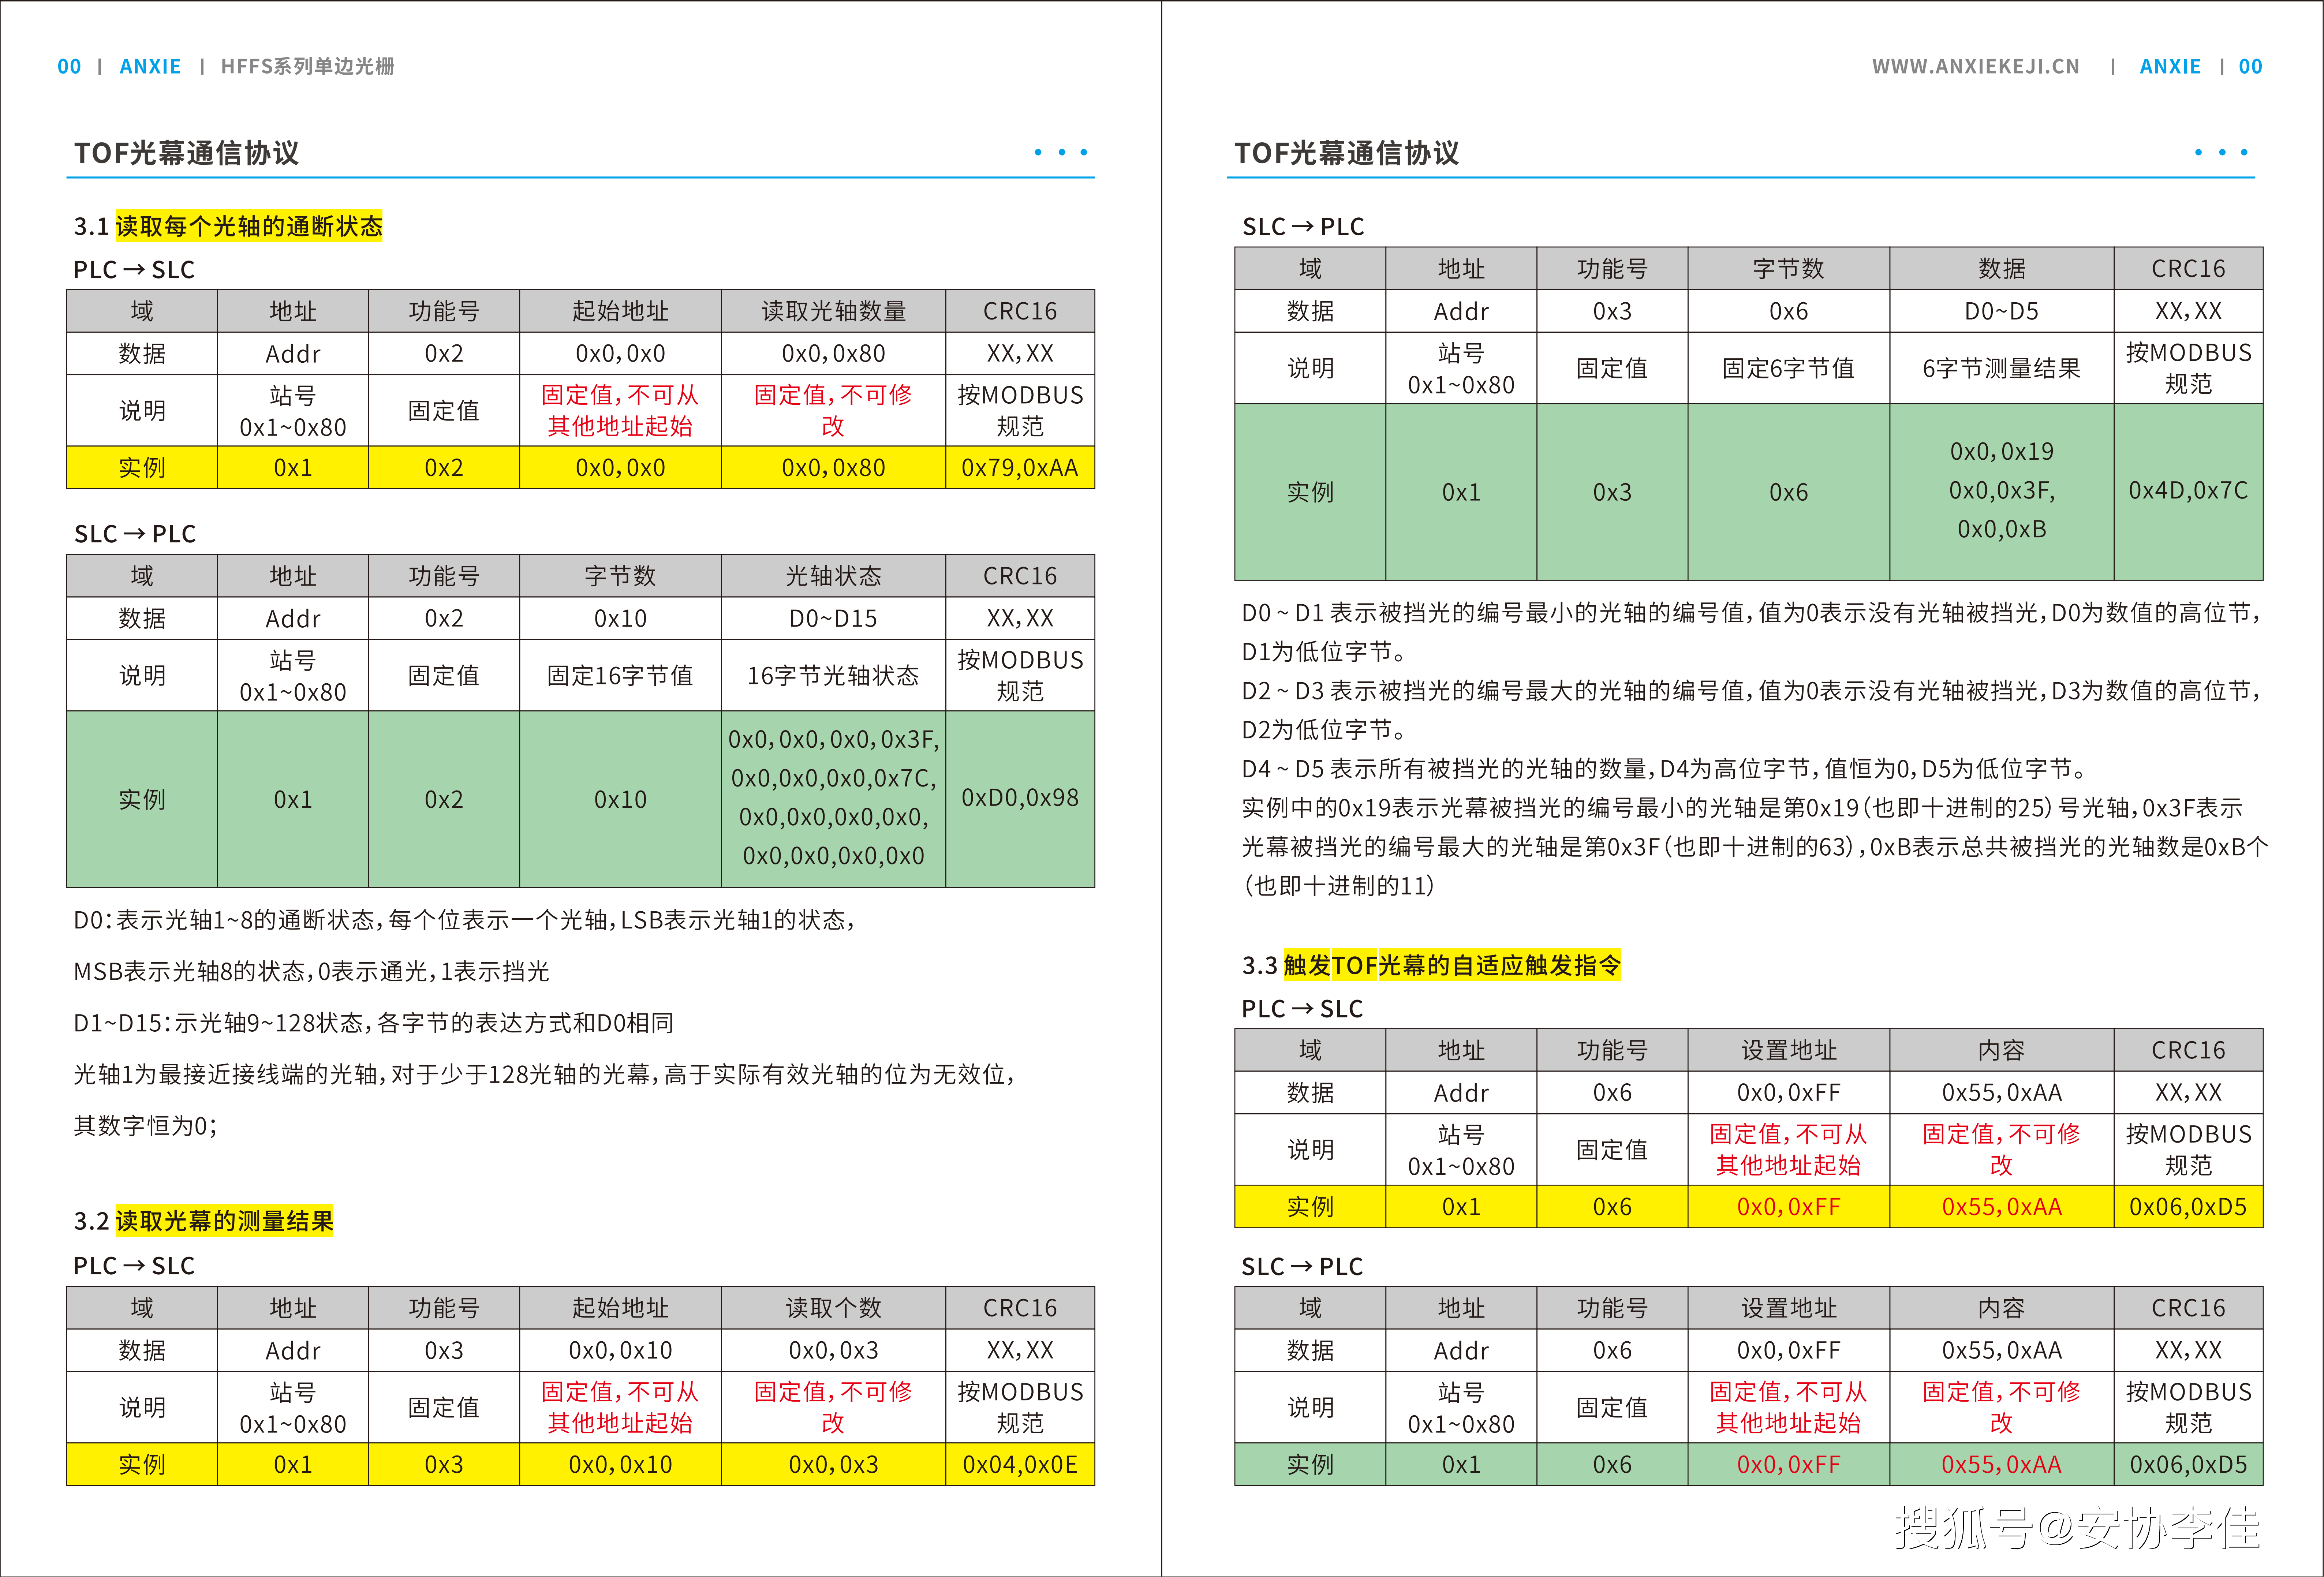
485 工业级通讯:采用业界标准的 RS-485 总线技术,支持 Modbus-RTU 通讯协议。这意味着光栅不再是一个孤立的传感器,而是成为了工业物联网中的一个智能节点。它不仅能传输遮挡位置信息,还能上报设备运行状态、故障代码等丰富的数字化数据。
卓越的抗干扰能力:485 通讯采用差分信号传输方式,能够有效抵抗工业现场复杂的电磁干扰,确保数据在有效检测距离内稳定可靠传输。
标杆案例:汽车零部件生产线机械臂自动化分拣
佛山某大型汽车零部件制造企业,其发动机核心部件成品流水线需要将加工完成的不同型号零部件,精准地分拣到对应的物料托盘,在分流到不同的线上。此前,由于缺乏能够提供精确位置信息的传感器,企业只能依赖人工辅助进行分拣,不仅效率低下,而且容易出现错放、漏放的情况,严重影响了整条生产线的产能
在引入安协科技的激光单边光栅 485 输出系统后,这一难题得到了完美解决。将安协激光单边光栅沿流水线的侧边平行安装,使其检测光束完整覆盖整个流水线的有效宽度。当成品缸体随传送带移动至光栅检测区域时,遮挡住相应位置的激光光束。光栅实时输出信号并通过 485 通讯接口,将零部件的精确坐标与宽度信息实时发送给机械臂控制器。机械臂根据接收到的位置信号,自动调整抓取姿态与坐标,精准地将零部件抓起,并根据预设程序放置到对应的托盘。整个过程无需人工干预,实现了全自动化分拣。
除了智能分拣, 485 输出激光单边光栅能做的事情还有很多。它保留了传统单边光栅安装方便(不用对射,单边就能用)、检测距离远的优点,再加上精准的位置检测能力,几乎能解锁所有需要物体检测和定位的场景
大家在生产线上遇到过哪些传感器的坑?或者还有什么想了解的工业自动化产品?欢迎在评论区留言,我会一一回复大家。