

在矿山、港口、电厂等重工业领域,输送带在长期运行过程中,因物料冲击、异物卡阻、托辊损坏或跑偏刮擦等原因,极易发生横向撕裂或划伤。及时有效的修补可避免撕裂扩大、带体断裂。因此,科学、快速地修复输送带损伤,是保障连续生产的关键环节。针对输送带横向撕裂划伤,采用RIT修补条搭配高强度冷硫化粘接剂SK313的冷粘接修复技术,是一种高效、可靠且广泛应用的解决方案。该方法无需热硫化设备,操作简便,修复强度高,特别适用于现场紧急抢修和日常维护。
一、修复前准备与安全措施
修复作业前,必须严格执行安全操作规程。首先应停机并切断输送带电源,悬挂“禁止合闸”警示牌,设置安全隔离区,防止误操作。清理撕裂区域周围的煤渣、粉尘等杂物,确保作业面干燥、清洁、通风良好。在井下等特殊环境作业时,必须选用具备阻燃、防爆性能的修补材料,如SK313粘接剂,其离火自熄特性可有效杜绝火灾隐患,符合《煤矿安全规程》要求。
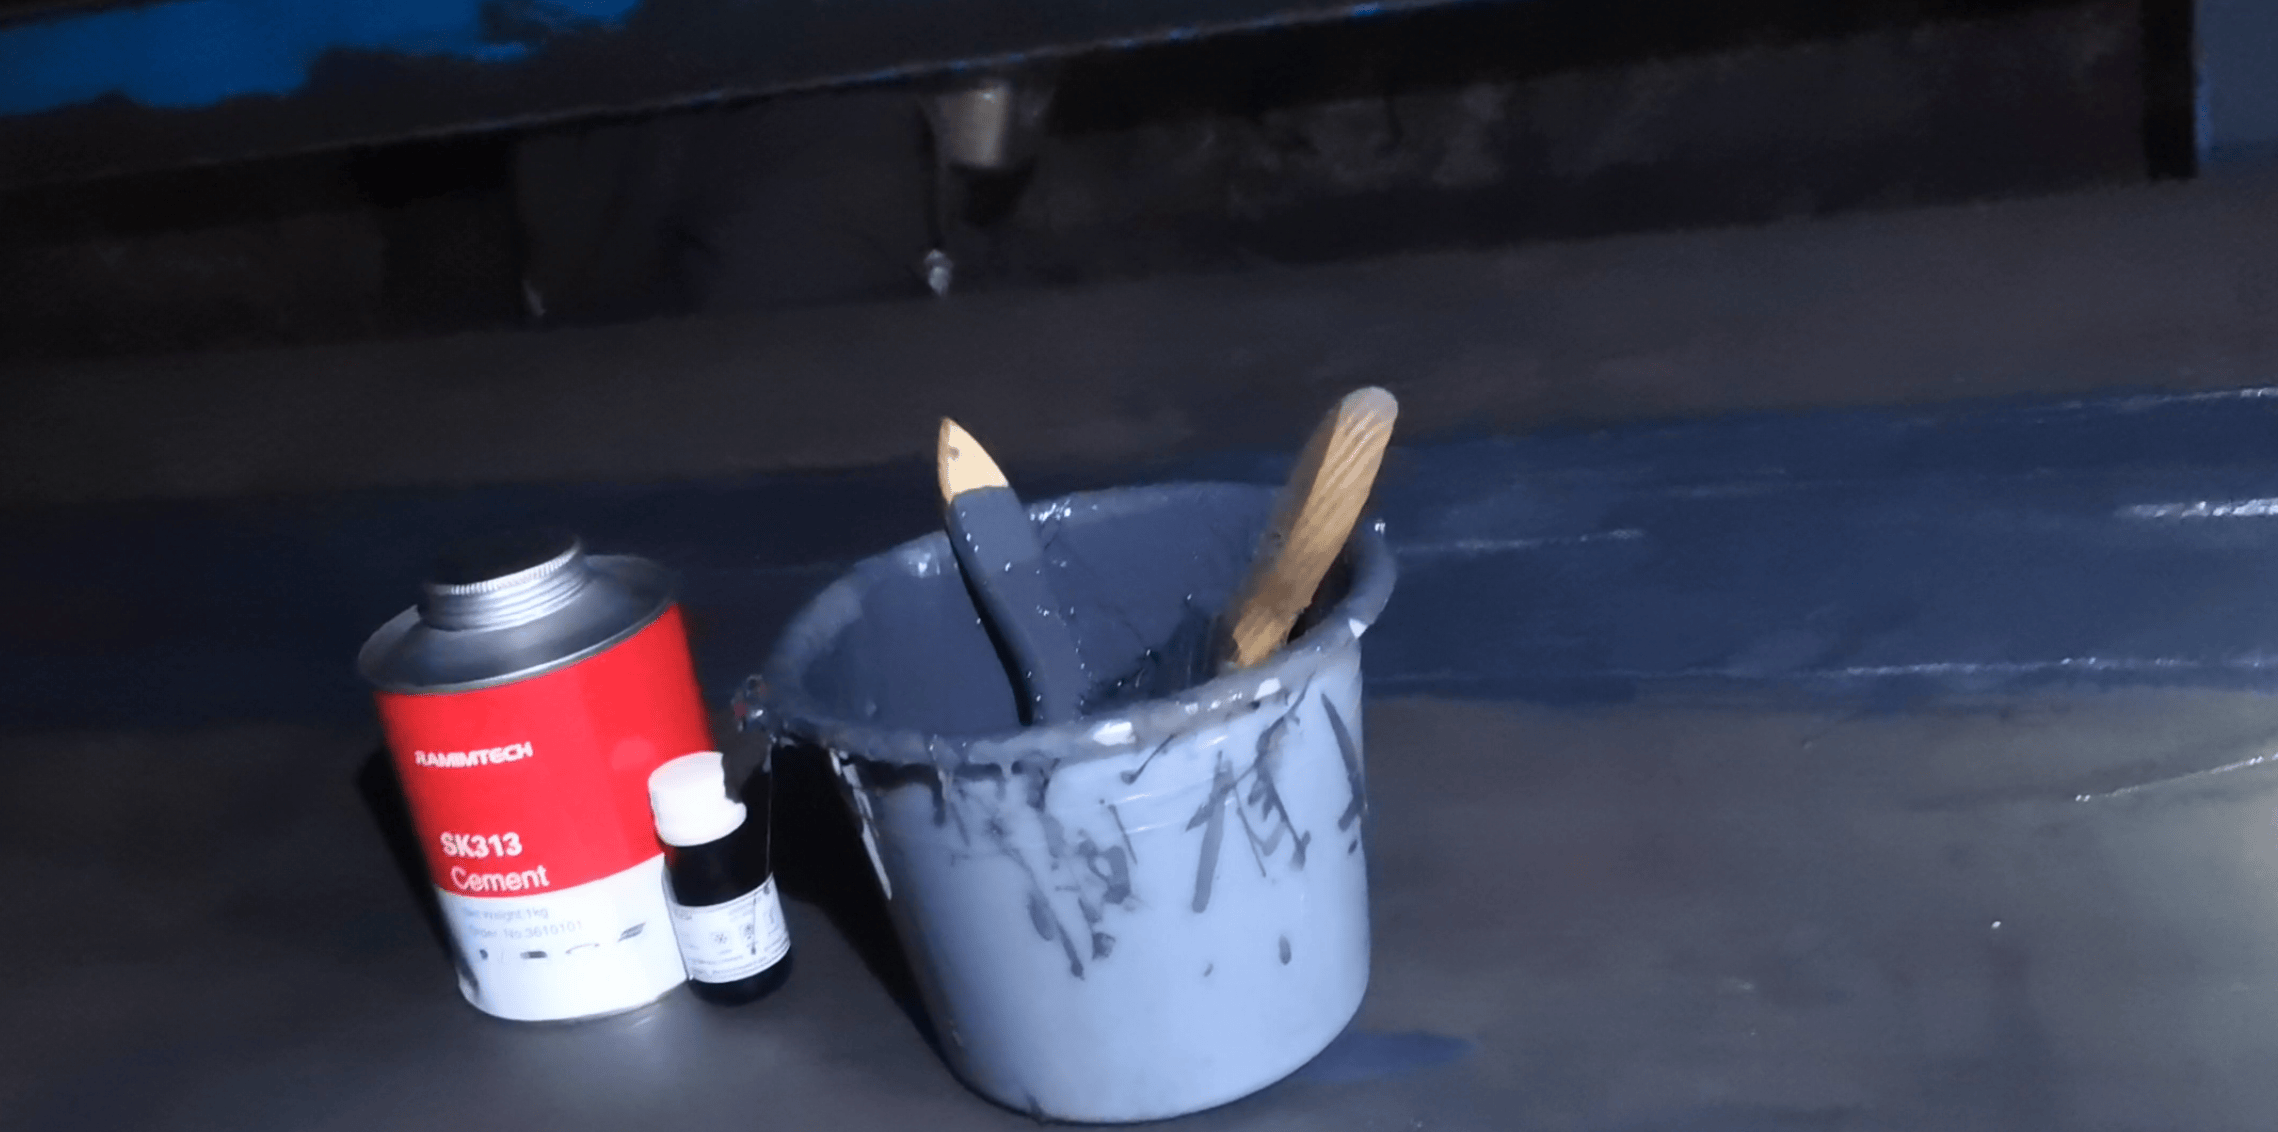 高强度粘接剂SK313
二、损伤区域处理
以撕裂部位为中心,用标记笔划定修补范围。使用角磨机配合钨钢打磨碟对破损区域进行打磨,去除松散橡胶和纤维,使表面粗糙均匀,露出新鲜橡胶层。打磨深度应略大于修补条厚度,避免后续运行中被清扫器刮伤。打磨后,使用专用清洗剂SK353彻底清洁表面,去除油污、粉尘和水分,确保粘接面洁净干燥。
三、涂胶与贴合
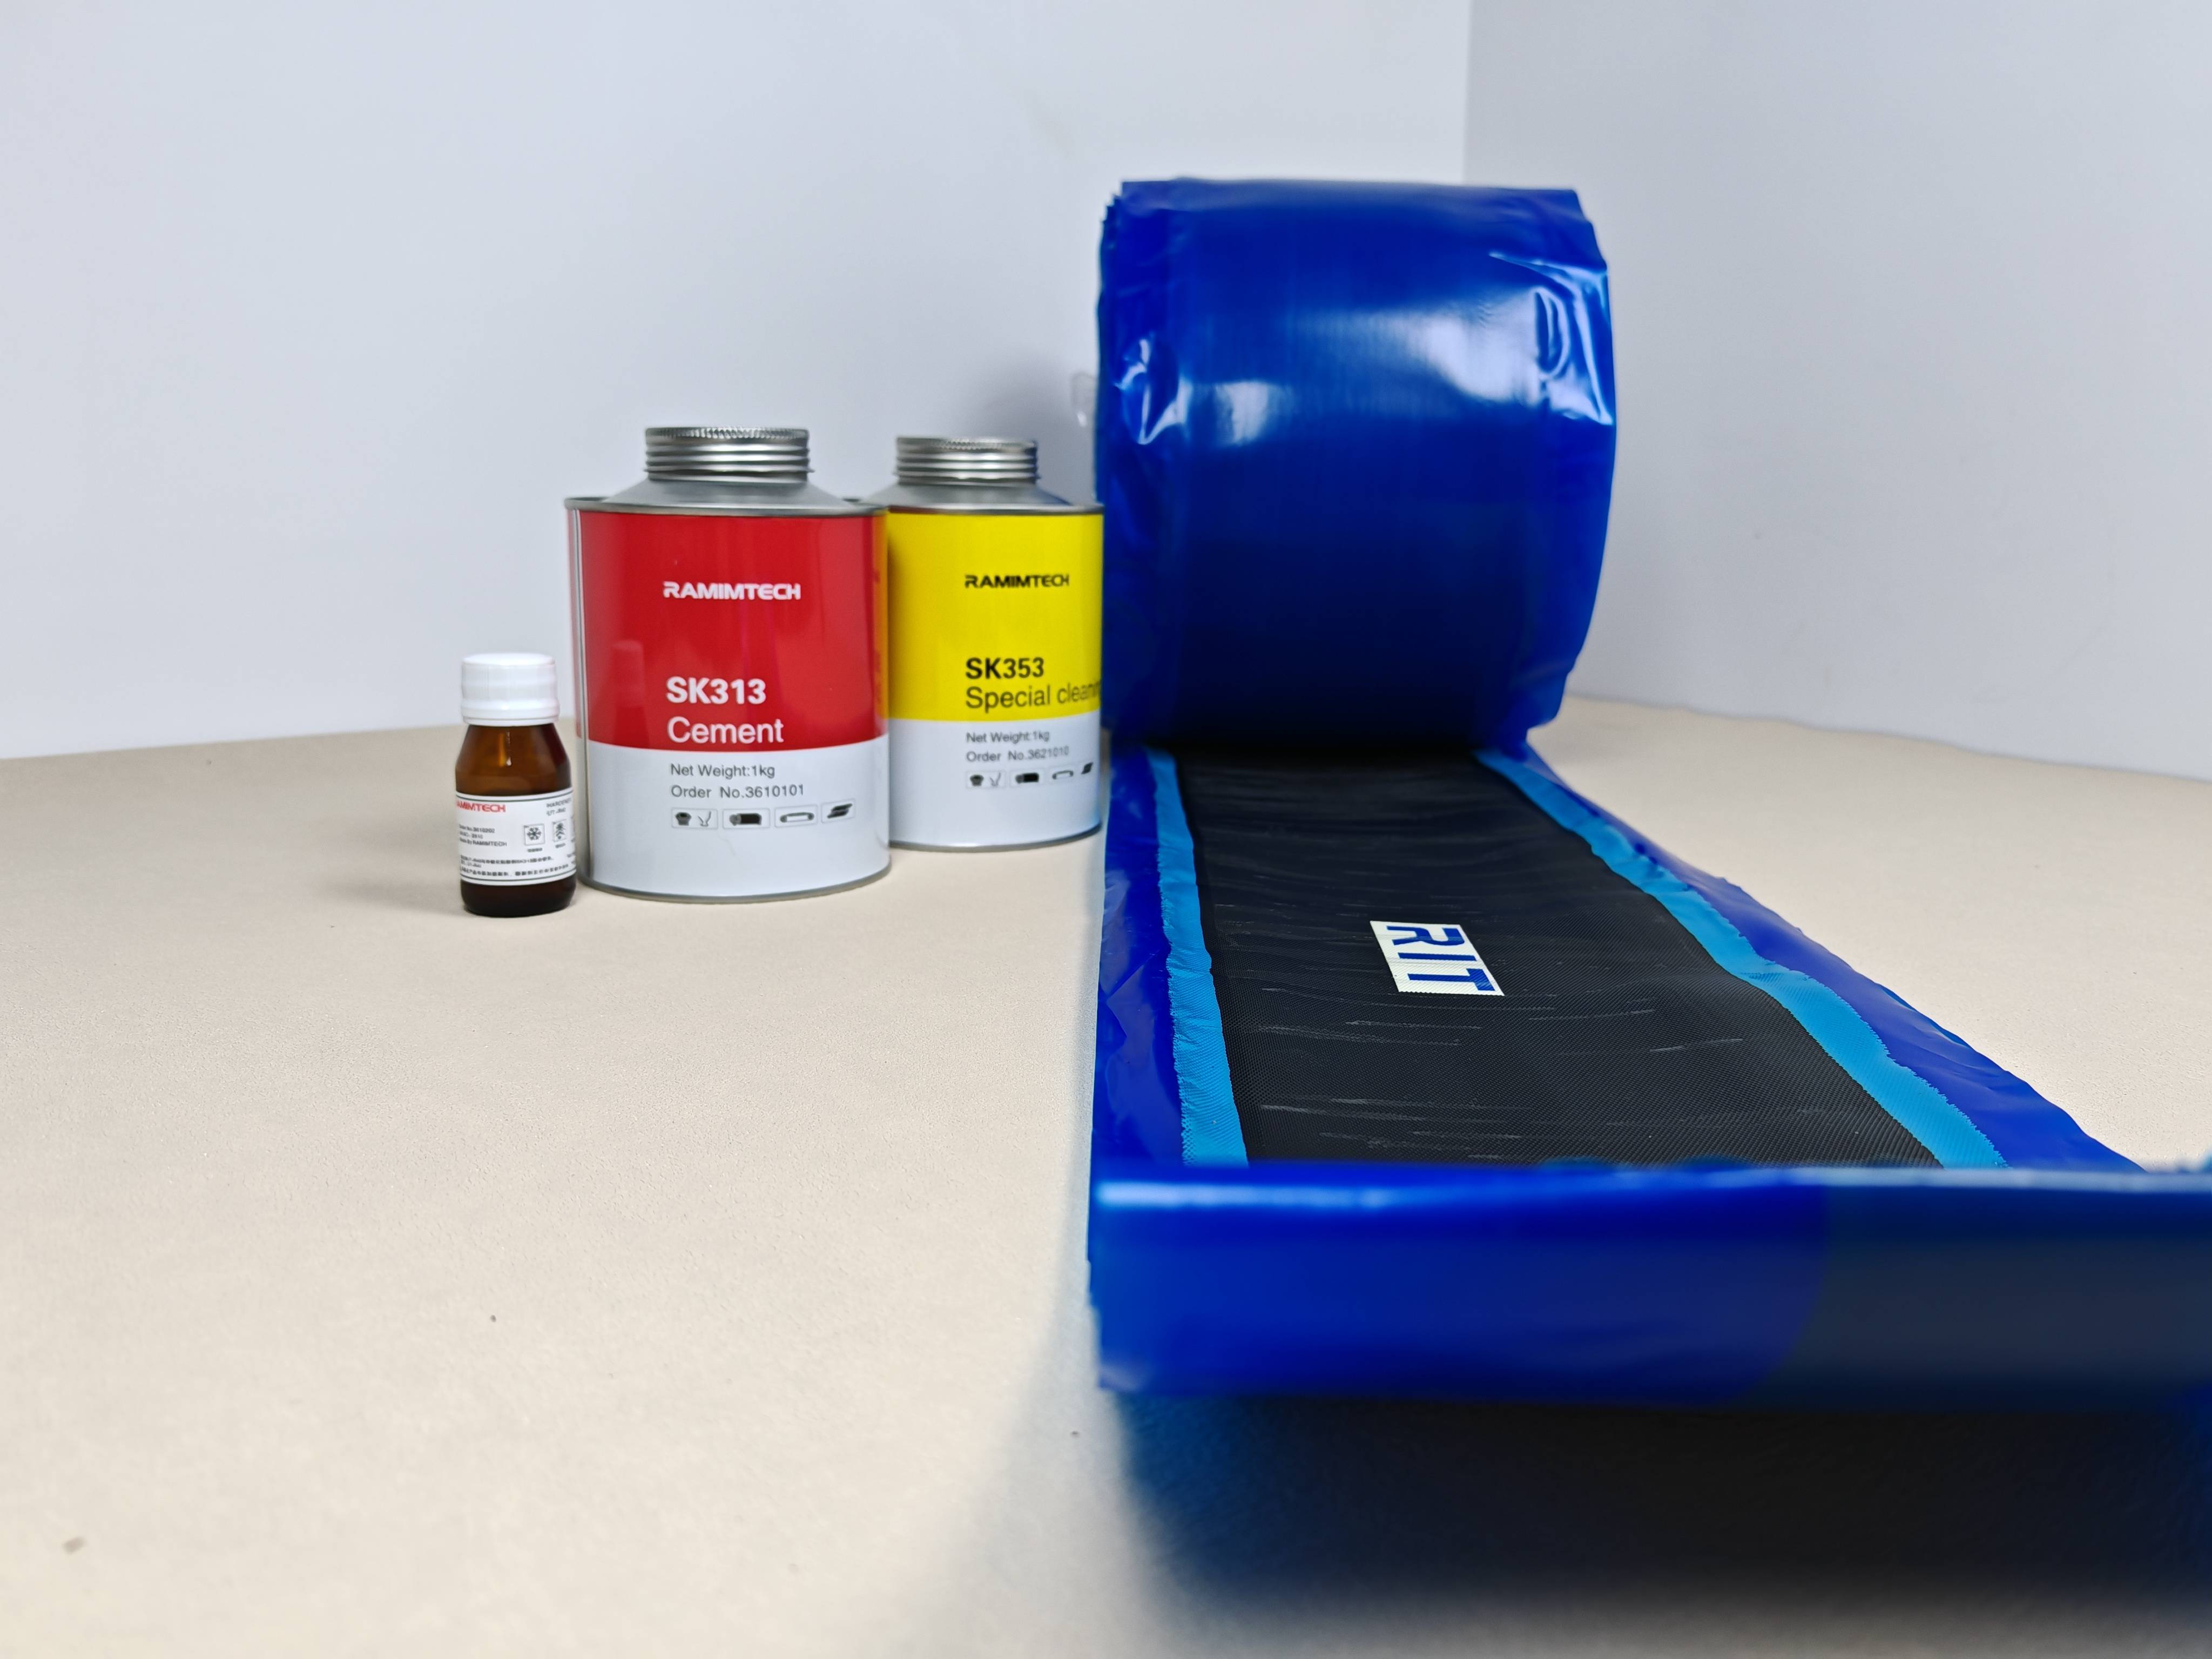
将SK313高强度冷硫化粘接剂与固化剂UT-R40按100:4比例混合,搅拌均匀。在打磨后的皮带表面均匀涂刷第一遍胶液,待其完全干燥(约30分钟)后,涂刷第二遍。同时,在RIT修补条的蓝色CN粘接层上涂刷一遍胶液。待胶层晾至“略粘手但不粘手指背”时,即可进行贴合。将修补条对准位置,覆盖撕裂区域并超出边缘40–50mm,从中心向四周用压实滚轮反复碾压,排出空气,确保粘接密实无气泡。
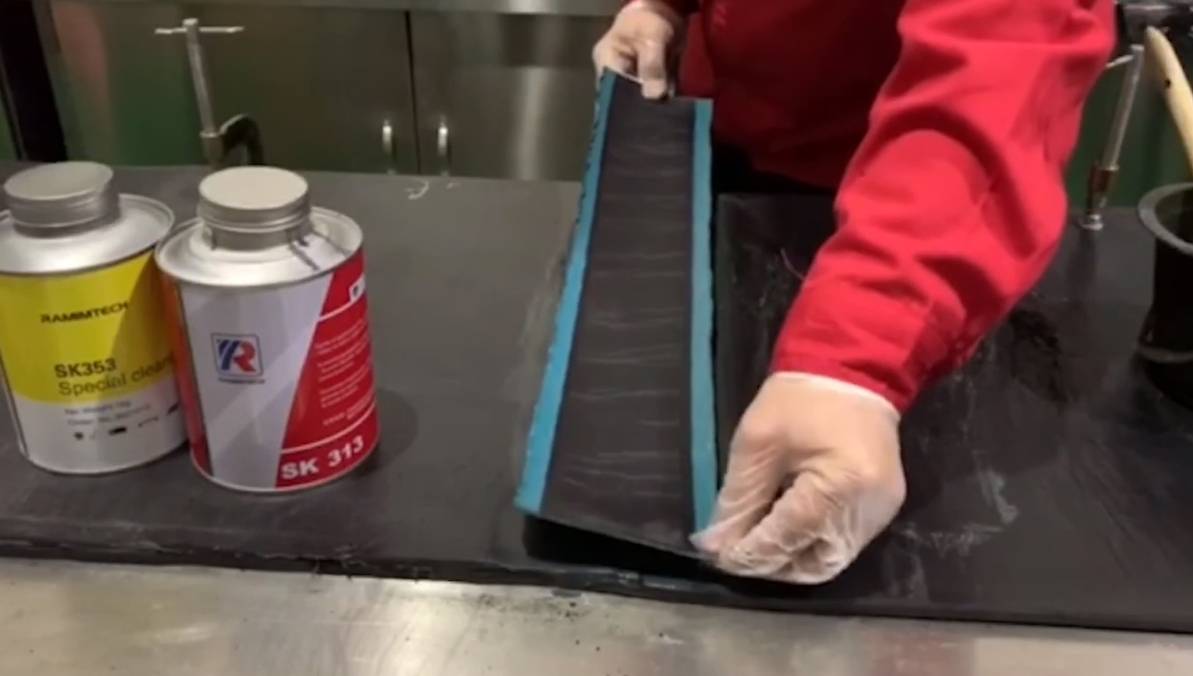 RIT修补条搭配SK313冷硫化胶水
四、边缘密封与固化
贴合完成后,沿修补条边缘补涂一层SK313胶水,形成密封层,防止水汽和杂质侵入,延长使用寿命。修补完成后,常温下固化4–6小时,期间避免受力或启动设备。首次运行时建议低速空载运行,检查修补部位是否平整、有无跑偏或打滑现象。修复后24小时内避免满负荷运行,以确保粘接强度充分形成。
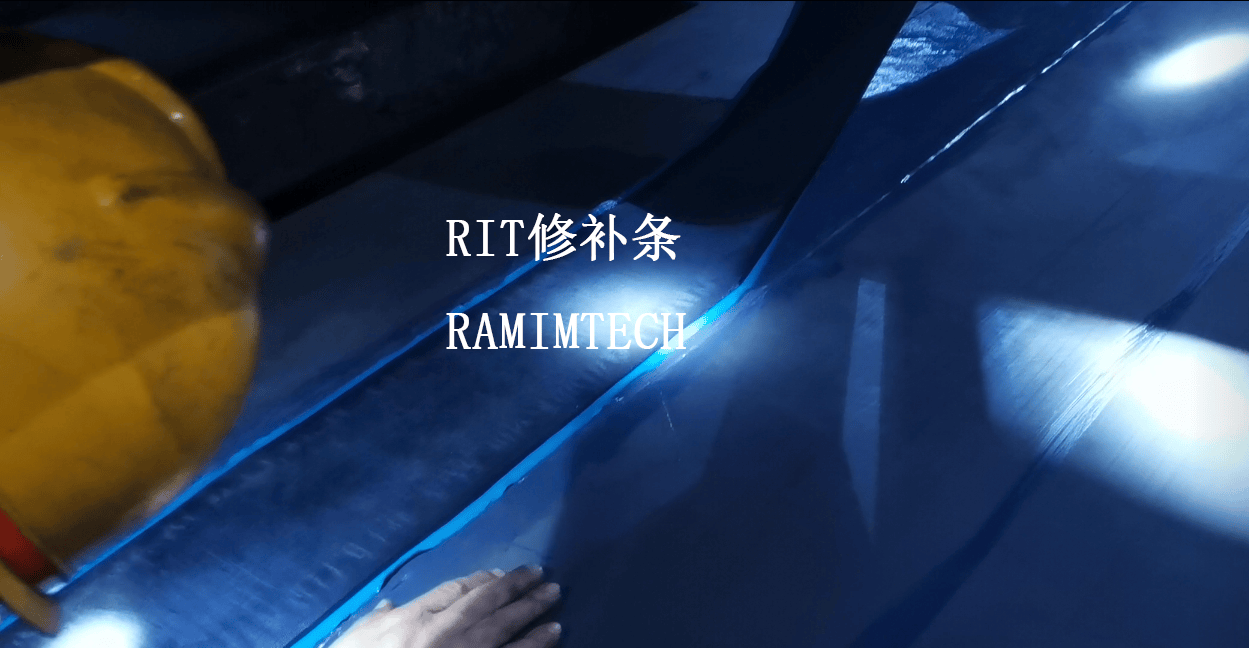
 贴合RIT修补条对输送带撕裂部位修复
五、重点适用范围与注意事项
该方法适用于横向撕裂长度未超过带宽的 25%,在实际的输送带撕裂修复操作中,通常建议当横向撕裂的宽度超过带宽的 25% 时,应直接切掉受损区域并重新制作输送带接头,或更换皮带。
综上所述,RIT修补条与SK313粘接剂的组合,凭借其高强度、快固化、阻燃安全的特性,为输送带横向撕裂提供了高效可靠的修复路径。规范操作、精细施工,不仅能快速恢复生产,更能显著延长输送带使用寿命,降低运维成本。













