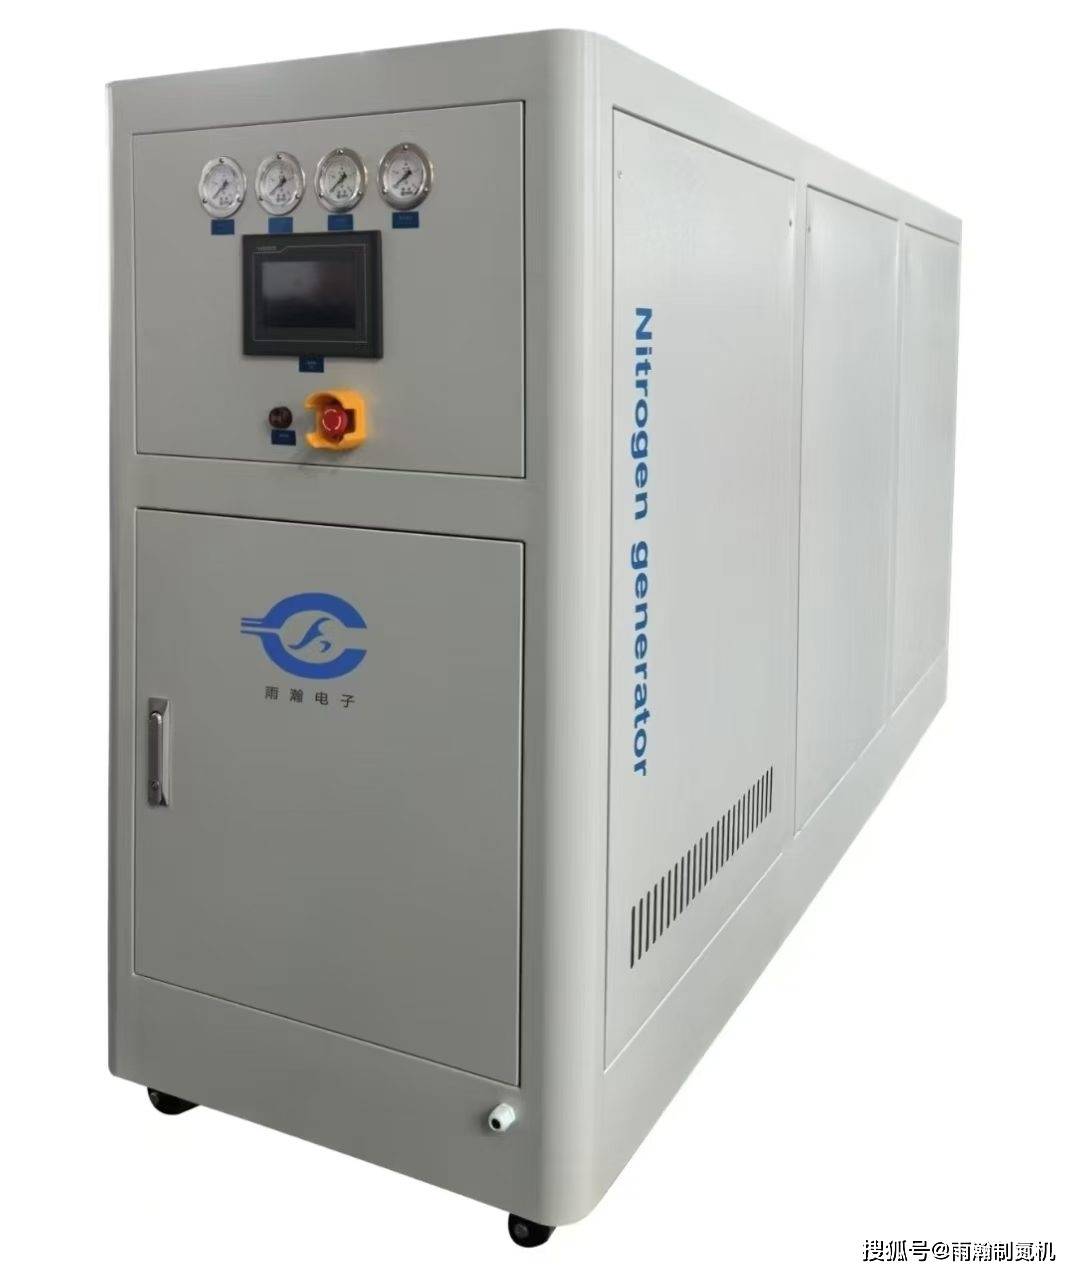
SMT回流焊制氮机是回流焊配套核心供气设备,现场制取高纯氮气送入炉膛置换氧气,构建惰性焊接环境,是无铅工艺、BGA/QFN精密元器件量产必备设备,主流采用PSA变压吸附式,少量小产线用膜分离制氮机。
一、核心作用(为什么回流焊必须配)
回流焊峰值温度240~260℃,无铅焊料极易氧化,氮气惰性保护带来多重收益:
隔绝氧化:炉膛氧含量精准管控,焊盘、锡膏、元件引脚不再高温氧化,焊点光亮无发黑、无氧化层;
提升焊料润湿性:锡膏爬锡完整,焊点饱满圆润,BGA空洞率大幅下降;
削减批量缺陷:杜绝虚焊、桥连、锡珠、墓碑效应、冷焊,良率提升10%~30%,返工成本显著降低;
拓宽工艺窗口:锡膏批次波动、炉温曲线小幅偏移时,依然能稳定生产,适配0201、01005微型元件、密间距QFN/LGA器件;
对比液氮钢瓶:现场制氮持续产气、无运输灌装损耗、长期用气成本降低60%~90%,不用频繁换罐断产。
二、关键工艺参数选型(选型核心4项)
1)氮气纯度(氧含量ppm),按产品分级
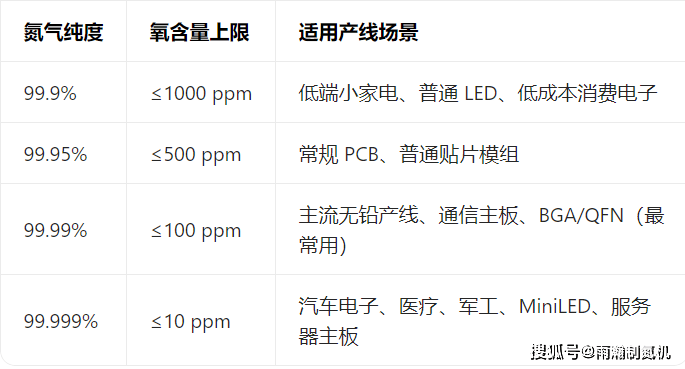
管道输送会轻微损耗纯度,制氮机出口纯度建议预留一档余量。
2)用气流量(Nm³/h,标方每小时)
单台回流焊耗气量参考:
中小型6~8温区单轨:3~5Nm³/h
8~10温区标准单轨:6~10Nm³/h
12温区双轨长炉膛:20~30Nm³/h
选型计算公式
总选型流量 = 同时运行炉子总耗气量×1.2~1.3安全余量
余量用于炉膛漏气、瞬时用气峰值、后期新增产线扩容。
3)供气压力 & 露点
出口稳定压力:0.4~0.6MPa,压力波动会直接导致炉内氧含量漂移;
氮气露点:≤-45~-60℃,杜绝水汽进入炉膛造成元件受潮、焊点针孔缺陷。
4)主流制氮技术对比
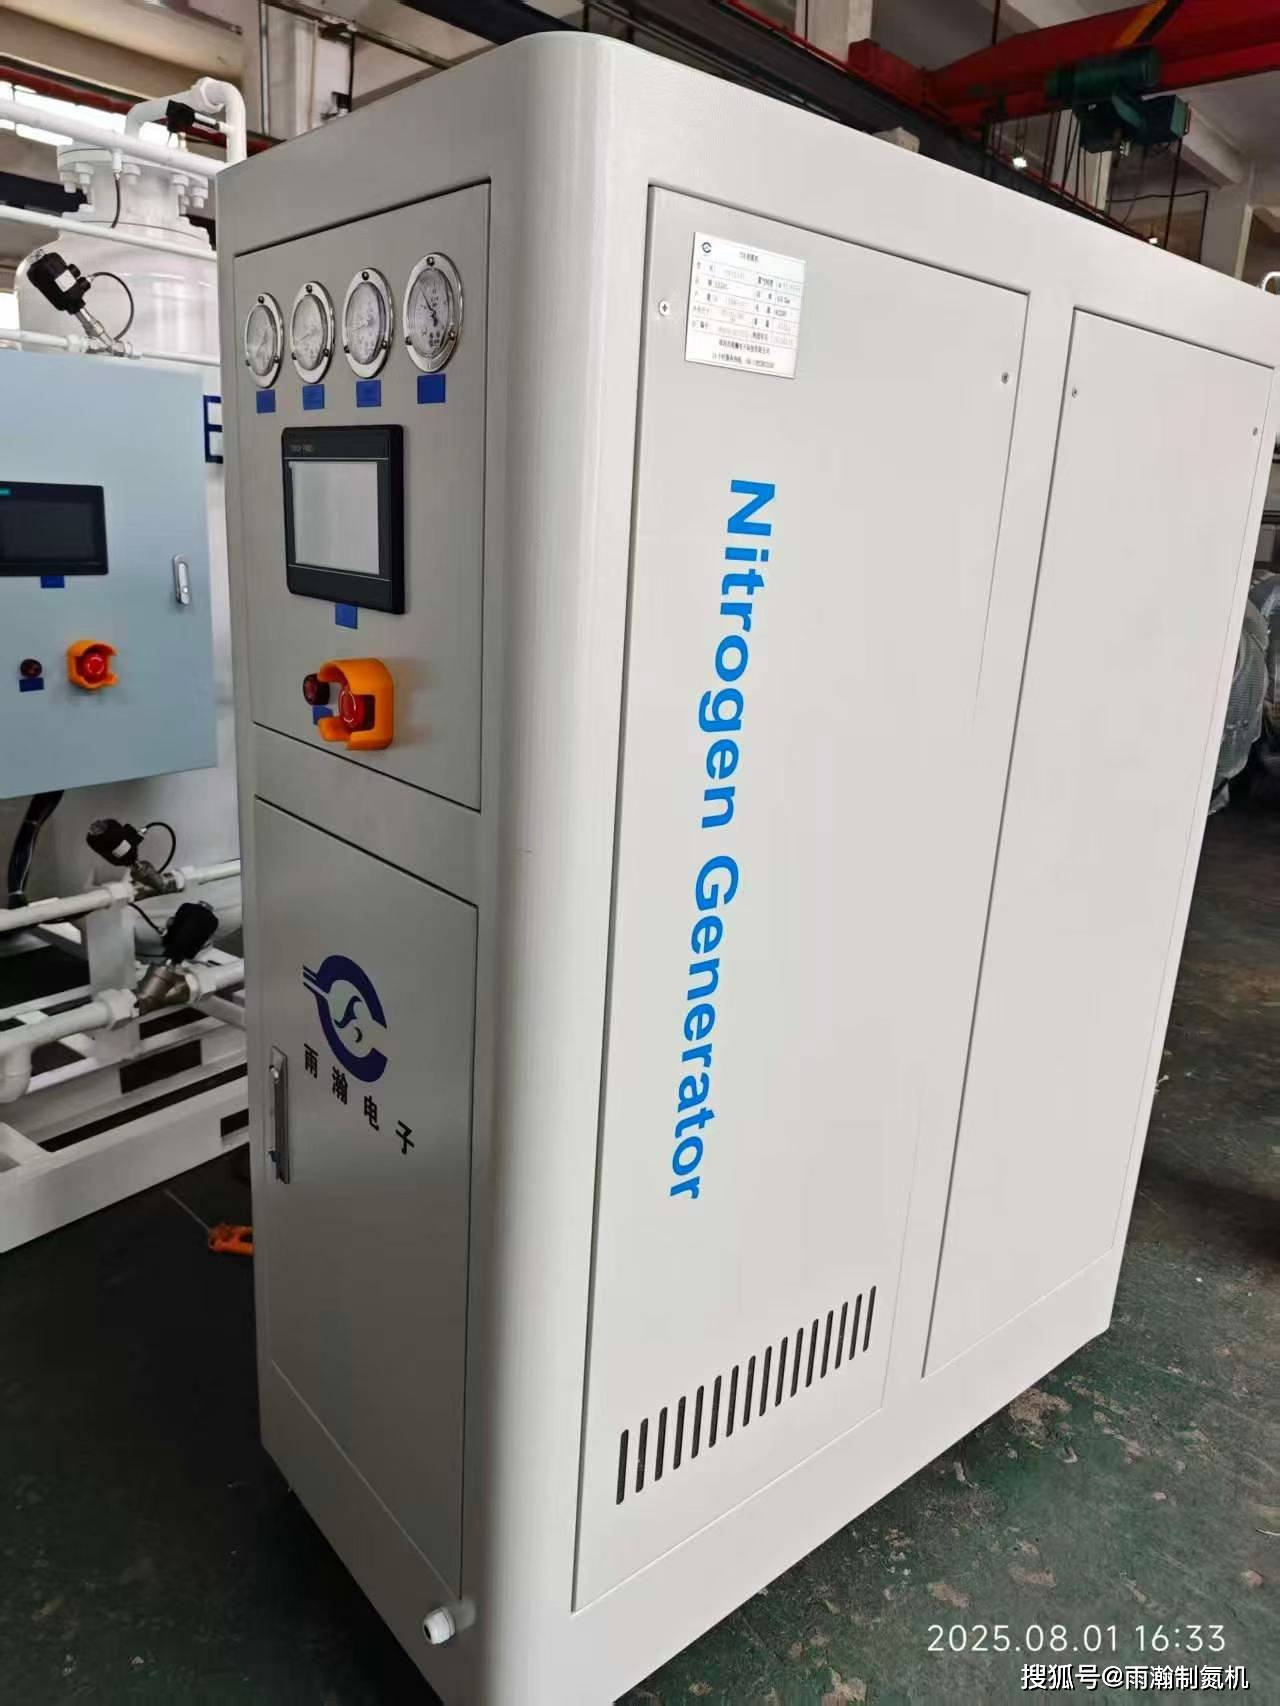
PSA变压吸附制氮机(首选雨瀚制氮机)
成熟稳定、纯度可调范围宽(99.9%~99.999%)、能耗适中,2条及以上SMT产线标配,几乎占据电子厂95%应用场景;
膜分离制氮机
体积小、启动快,但最高纯度仅99.5%,仅适合低端低要求单条小产线,精密焊接不推荐;
液氮储罐供气
瞬时用气极大的超大型厂区可用,但持续量产综合成本远高于现场制氮。
三、完整系统组成(成套配置)
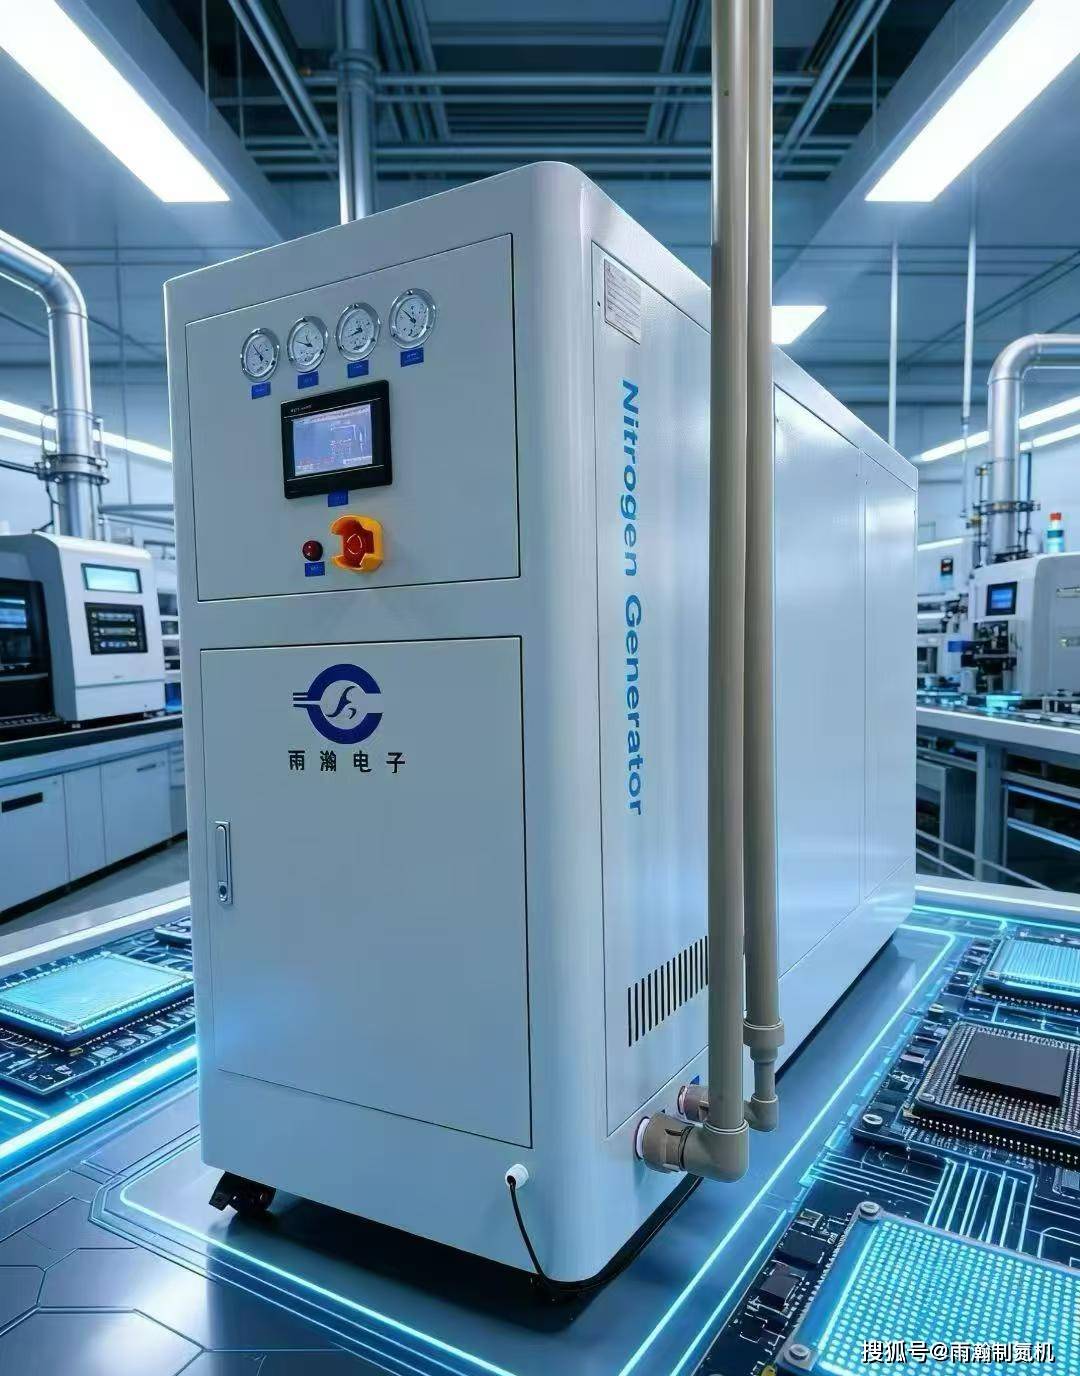
整套供气系统串联5个单元,缺一不可:
螺杆空压机:提供压缩空气气源;
空气预处理系统:冷冻式干燥机 + 精密三级过滤器,除水、除油、除尘;
PSA制氮主机:碳分子筛吸附分离空气,产出高纯氮气;
氮气缓冲储气罐:稳压、削峰,多条回流焊同步启停时压力不骤降;
后端监测输送:氧含量在线分析仪、调压阀、管道、分路阀组,每台回流焊独立调压供气。
四、安装与运维要点
1)安装布置
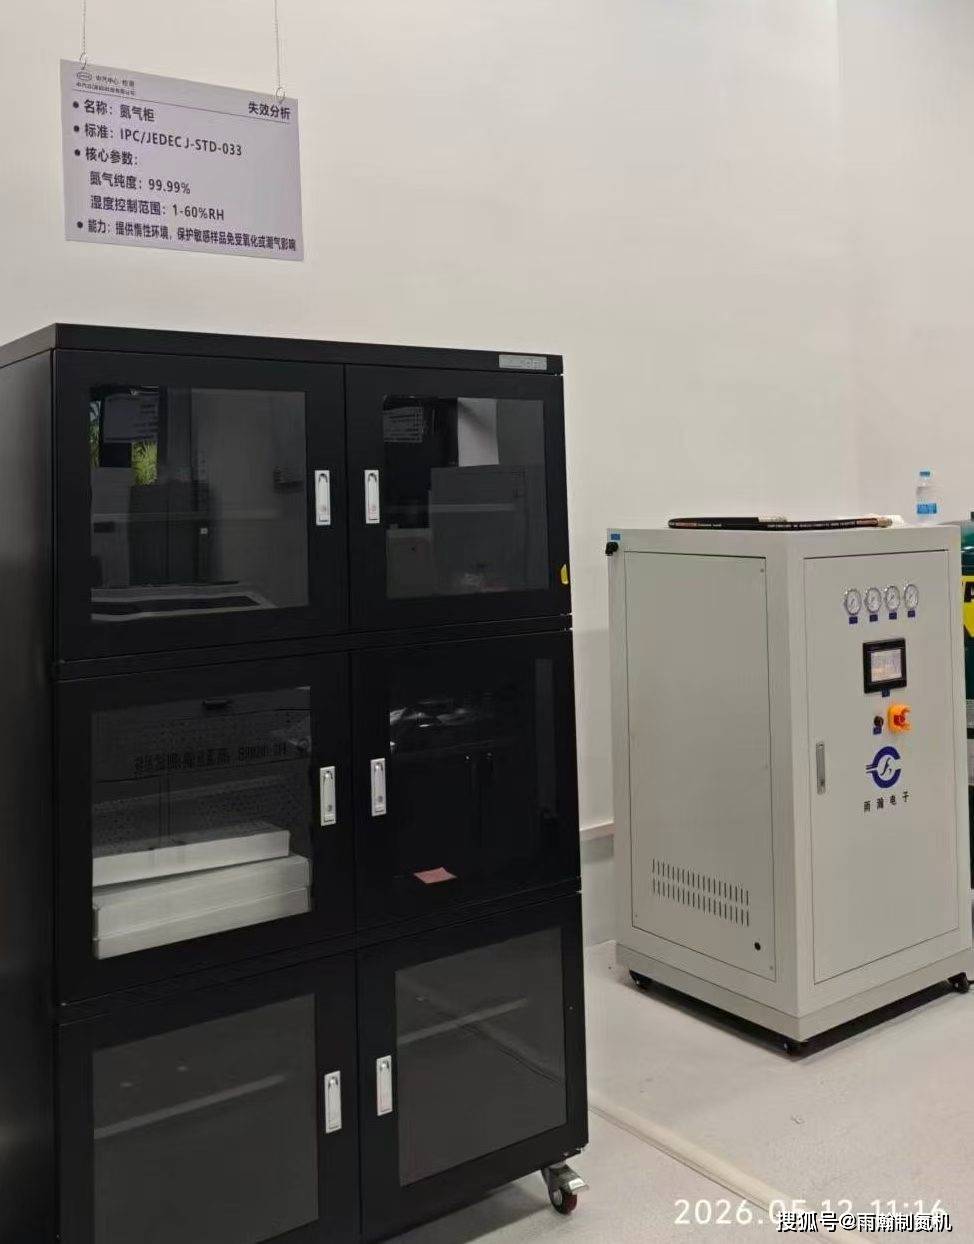
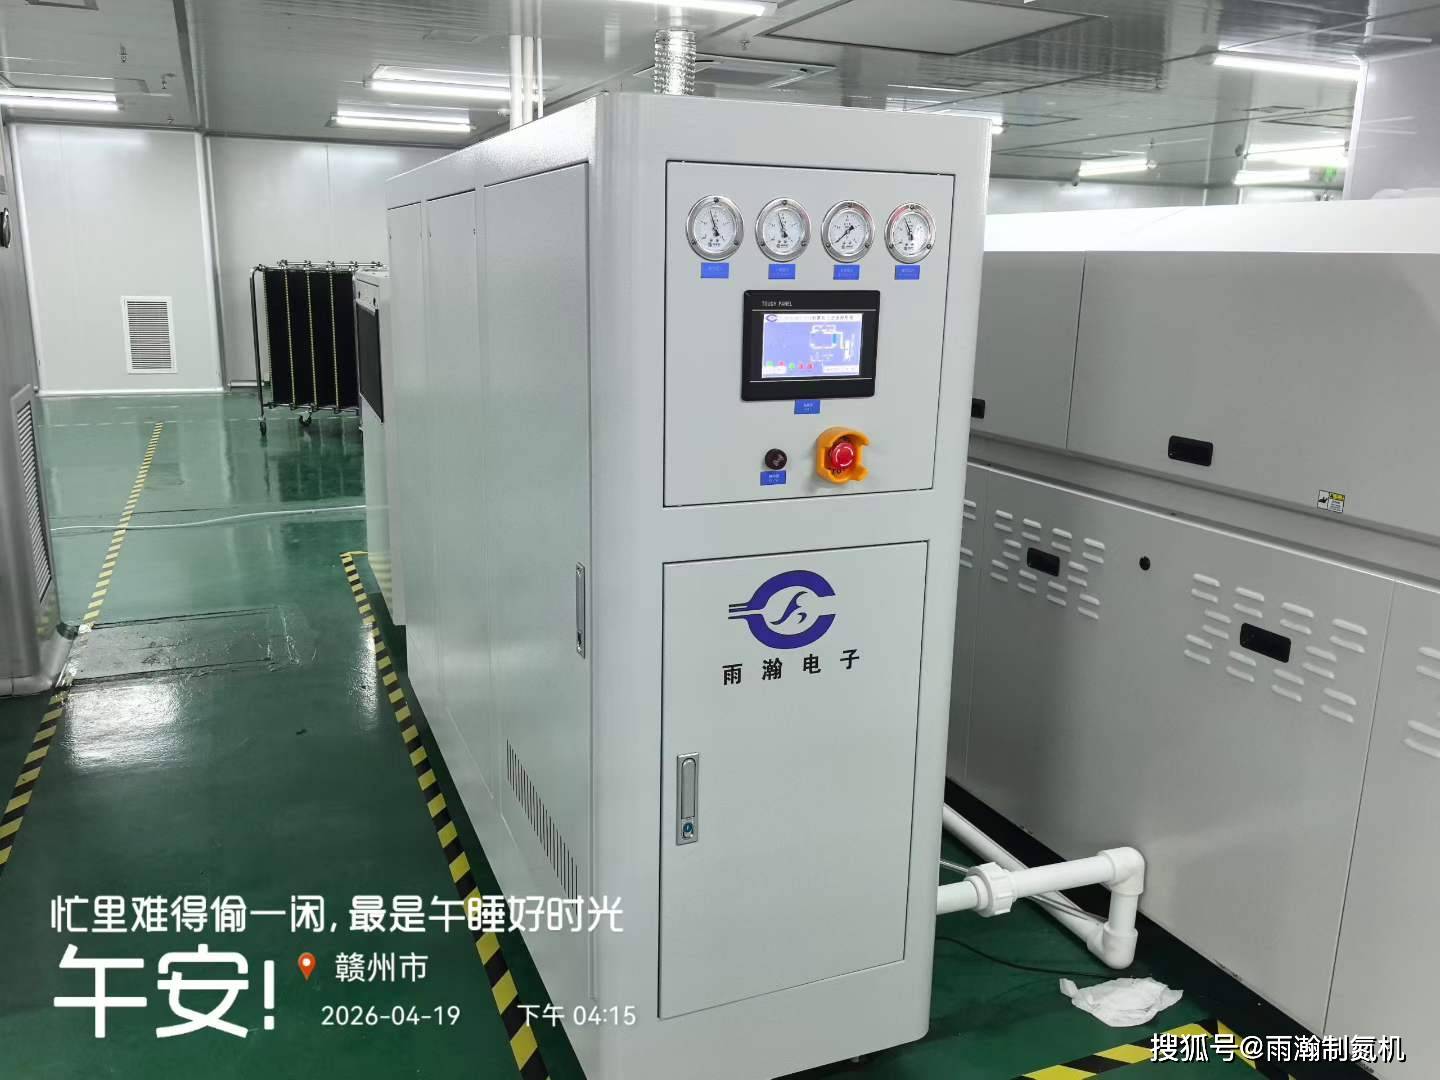
就近放置在SMT车间辅房,缩短氮气输送管道,减少纯度衰减与压力损耗;
多回流焊产线建议双机一用一备,单机检修不停线停产;
配套独立电控,可对接回流焊产线PLC联动启停。
2)日常维护周期
精密滤芯:3000~4000小时更换,防止油污污染分子筛;
碳分子筛:正常工况3~5年补充 / 更换,纯度缓慢下降即检修;
氧分析仪:每月校准一次,实时监控出口氮气纯度;
储气罐排污:每周手动排水,避免积水带入炉体。
五、常见选型误区避坑
流量刚好卡着计算值选型:后期炉膛老化漏气、扩产立刻氧含量超标,必须预留20%~30%余量;
高端BGA产线选99.9%低纯度氮气:空洞率、不良率居高不下,返工成本远超设备差价;
省略空气精密过滤:空压机润滑油进入分子筛,快速失效,1~2年就要大修主机;
不配置缓冲罐:多条回流焊同时开关门,压力剧烈波动,炉膛氧含量反复超标。

六、成本测算参考
单台10温区回流焊,99.99%纯度、8Nm³/hPSA制氮机:
设备一次性投入1~3万元;
仅消耗电费,无recurring采购液氮费用;
多数产线12~24个月即可通过氮气节约 + 良率提升收回设备投资。