

科迈隆(KOMARON)的品牌历程始于2008年的德国。经过17年的技术积累,该品牌于2023年进入中国市场,并以其完整的产业链和严谨的生产工艺,在高端板材领域建立起技术信誉。

一、 源头选材与核心生产线
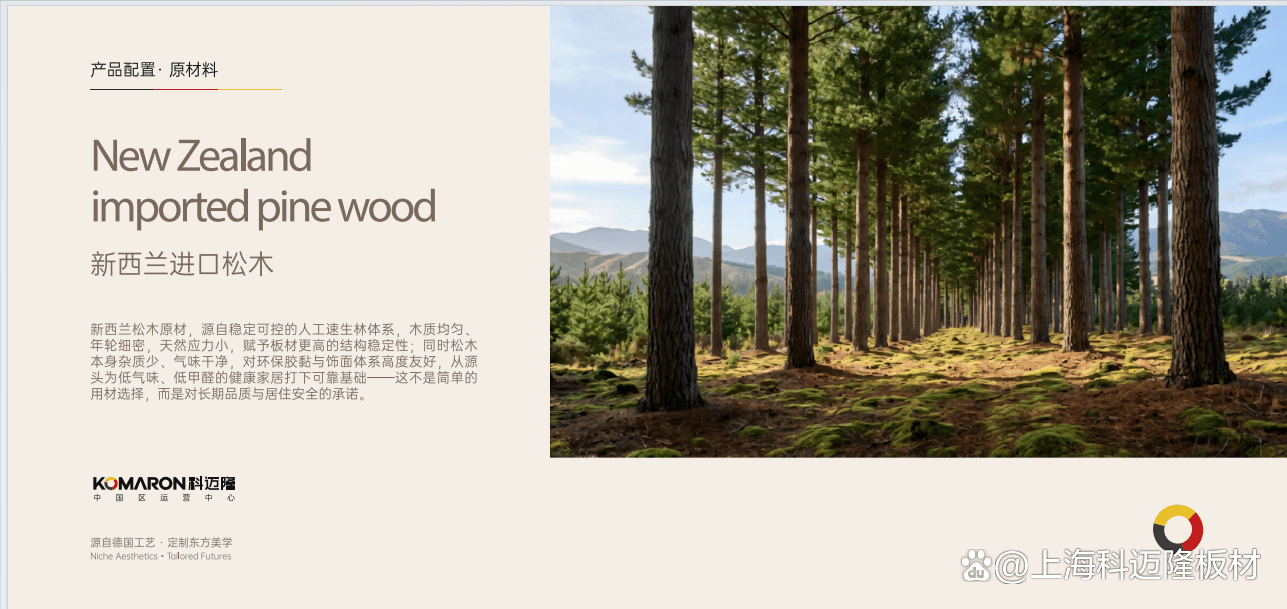
科迈隆的产品基础源于对原料的控制。其基材选用新西兰进口松木,为单一树种,无杂木混合。这种木材来源于人工速生林,木质均匀,年轮细密,天然应力小,杂质少,气味干净。这为后续生产出的板材具备较高密度和稳定性能提供了前期保障。
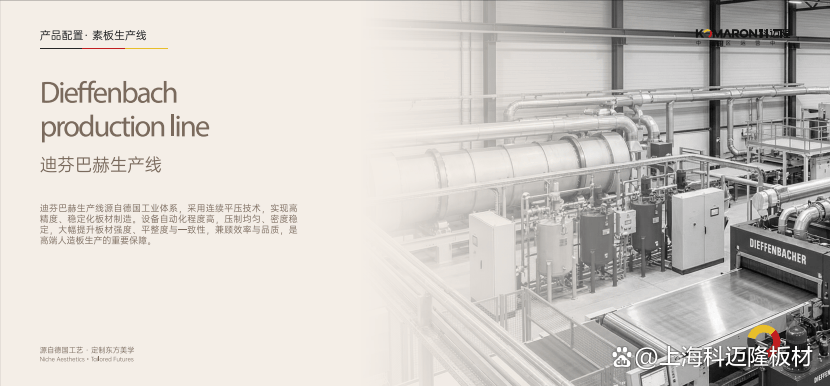
在生产设备方面,科迈隆引入了德国迪芬巴赫连续平压生产线。该设备以高精度和稳定化压制见长,能够使板坯压制均匀、密度分布稳定。同时,品牌配备了意大利格鲁巴斯盘式长材刨片机,可将原木刨成厚度约0.4-0.6毫米的长刨片。这种大刨片形态是板材后续具备较强握钉力的物理基础。
二、 压贴工艺与品控参数
科迈隆的饰面板生产采用低温长压工艺。其压贴环节的关键参数被严格控制在明确范围内:热压温度为180°C至200°C,单板压贴时间根据板型调整在48秒至60秒之间,压贴压力保持在16至21兆帕。这种工艺设定的目的在于使胶黏剂充分固化,强化板材表面性能,如耐划伤和抗菌。
三、 养生环节与翘曲度控制
板材的内应力释放是保证成品不变形的关键。科迈隆在此环节设置了明确的养生标准:成品板材需在特定环境下养生至少4天,期间进行7至10次翻板操作,以减少内部应力。经过此流程,板材的翘曲度可控制在0.1%以下。这一指标意味着在制作通高柜门时,多数情况下无需额外安装拉直器。
四、 全流程品控检查
从原料入厂到成品出库,科迈隆执行多节点品控。基材入厂时,含水率需控制在8%至12%之间,这是防止板材后期变形、翘曲或龟裂的基础。压贴后,每张板会经过外观初检,剔除有明显缺陷的产品。在养生和整理环节,任何出现翘曲或起泡问题的板材都会被单独挑出并退回基材厂家。发货前的二次外观检查和随机抽检,构成了品控闭环。
综上,科迈隆的品控体系覆盖了从树种选择、设备运行、工艺参数到包装发货的完整链条,为授权合作伙伴提供了具备技术溯源能力的产品方案。














