

一位从事精密零部件加工的客户,原先使用的是单工作台CNC加工中心。每天生产过程中,频繁的工件装卸、找正、对刀占用了大量时间。
该客户主要承接中小批量订单,每天需要更换3到5次工件。每次换件停机约15分钟,一天下来仅装夹就耗费近1小时。加上中途检测、清理切屑等停机,每天实际有效加工时间大约在7小时左右。
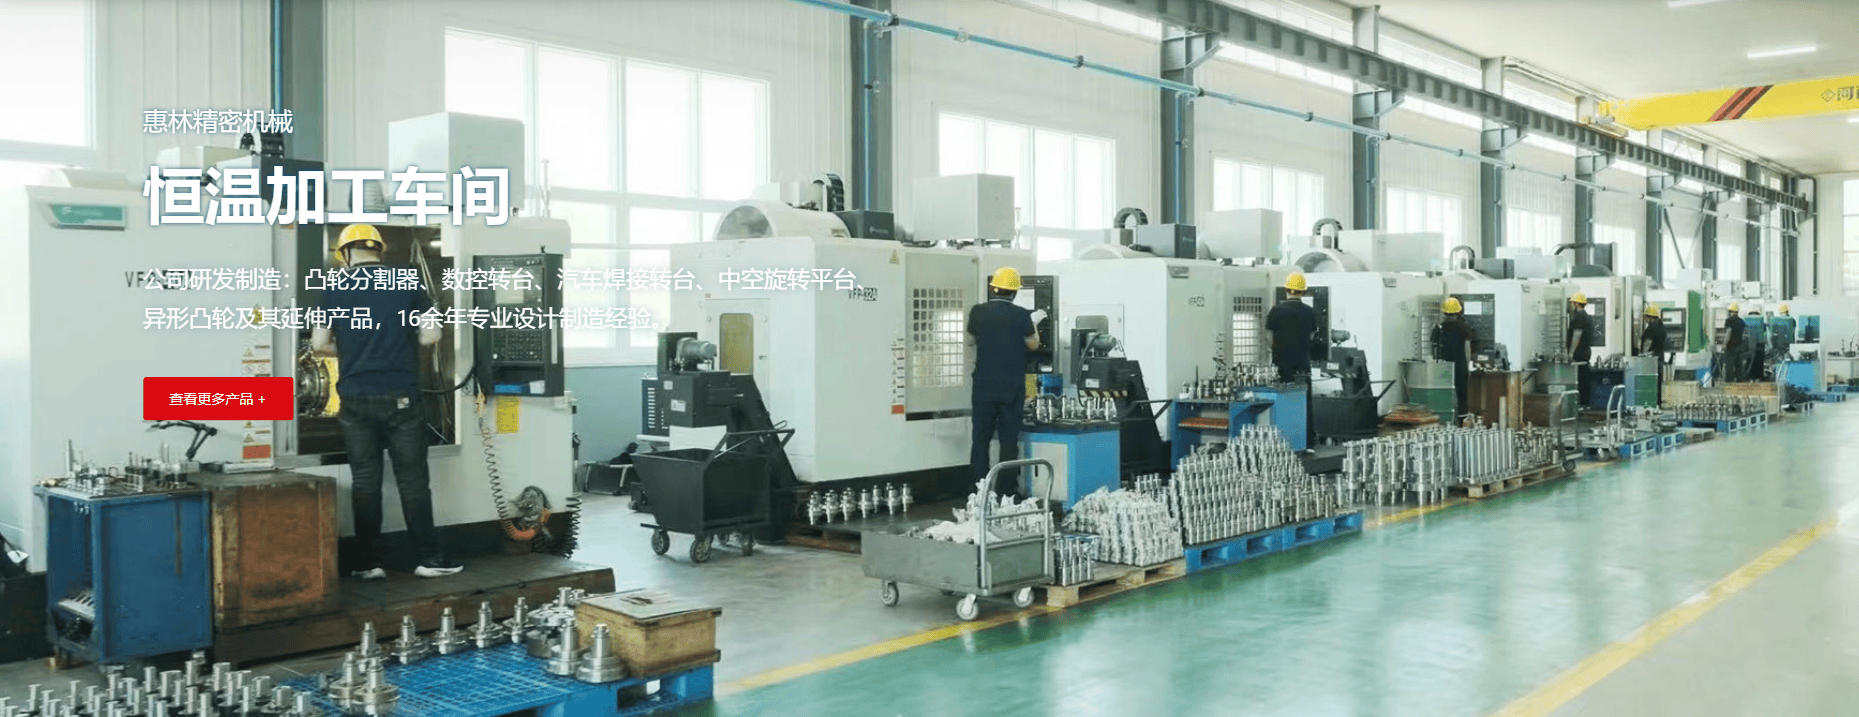
为提升设备利用率,该客户引入了诸城市惠林精密机械有限公司的双交换工作台。
实测结果:每天多出多少时间
安装惠林交换工作台后,该客户的生产数据发生了变化。
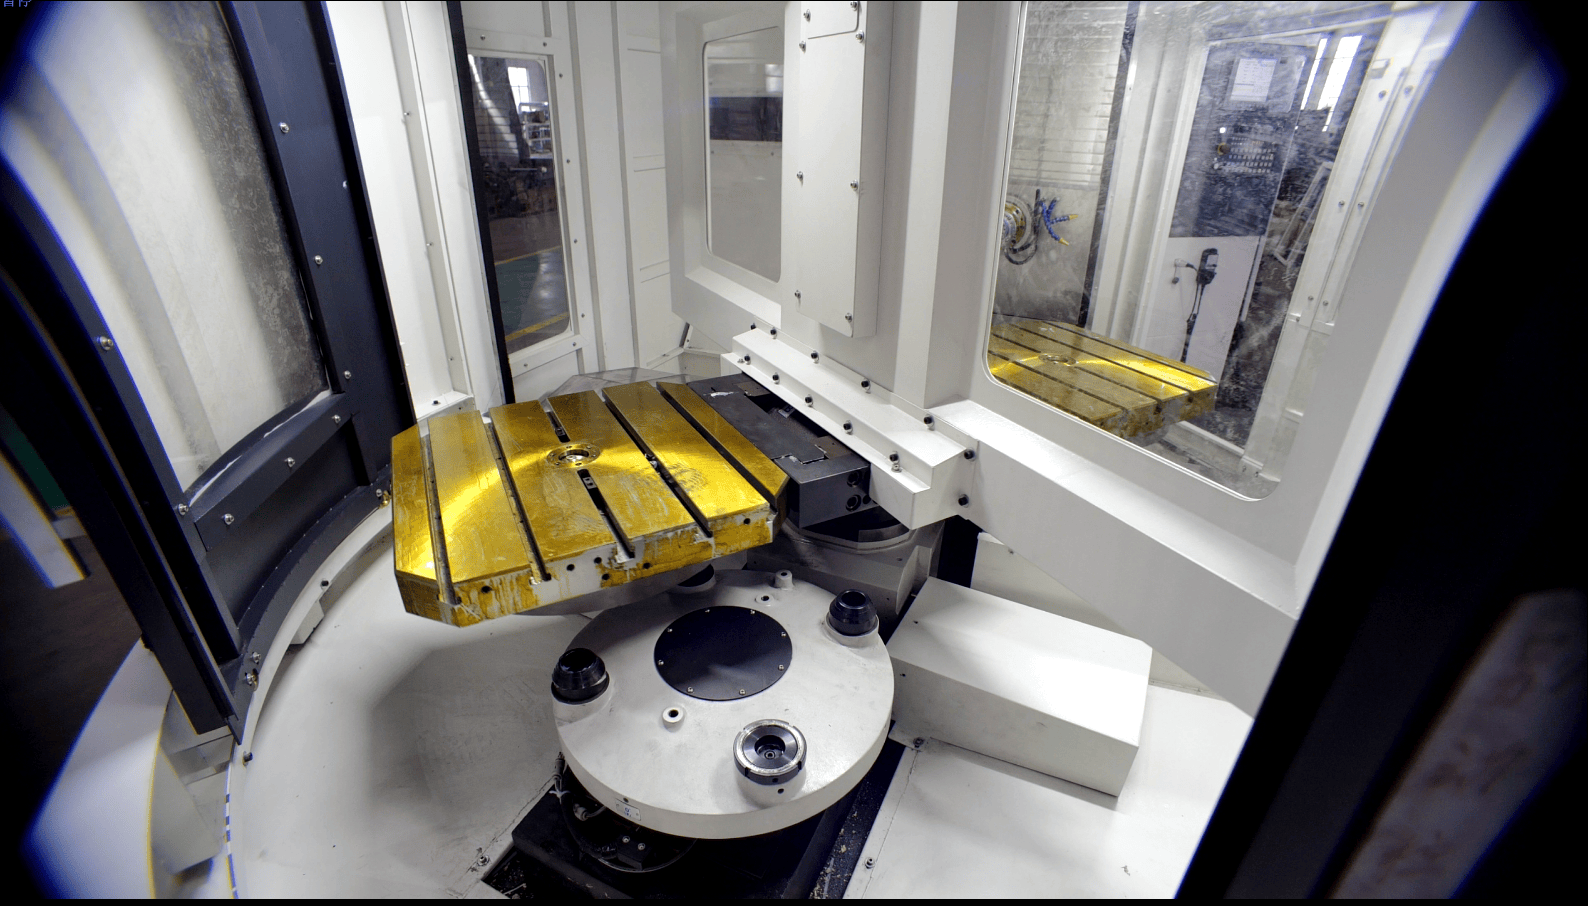
双工作台交替运行,一个工作台在机床内加工,另一个在机床外进行工件装卸。加工完成后自动交换,每次交换时间控制在2分钟以内。
与原先每次换件停机15分钟相比,单次换件节省了约13分钟。按每天更换4次工件计算,仅装夹环节就节省了近1小时。加上中途检测可以在外置工作台上提前准备,整台设备每天的有效加工时间增加了约2小时。
这意味着原本需要10小时完成的任务,现在大约8小时可以完成。
精度表现如何
用户最初担心的主要问题是:工作台来回交换,精度能不能保持?
诸城市惠林精密机械有限公司的交换工作台采用零点定位装置。工作台交换后到达指定位置落下,销钉自动进入定位系统,由液压锁紧,压力控制在50至60巴之间。
该客户实测加工了一批公差要求正负0.01毫米的零件,连续加工50件后进行抽检,尺寸均在公差范围内。重复定位精度实测小于0.5丝,满足了该客户的精度要求。
客户反馈了哪些使用感受
使用3个月后,该客户给出了以下几点反馈:
设备待机时间明显减少,操作人员可以在机床外从容完成装夹和找正,不再需要匆忙操作。
由于空闲工作台有充足时间散热,热变形对加工精度的影响有所降低。
设备每天的产出提升了约20%到25%,同样的订单完成时间缩短了。
哪些场景适合参考这个案例
该客户的加工场景具备以下特点,可供类似用户参考:
每天更换工件次数在3次以上,装夹找正占用时间较多。零件公差要求在正负0.02毫米以内,对重复定位精度有一定要求。批量不大但品种较多,频繁更换工装。
补充说明
诸城市惠林精密机械有限公司在凸轮传动领域拥有17年以上的设计制造经验,其交换工作台产品已在多个加工场景中得到应用。公司持有高新技术企业、山东省专精特新中小企业、潍坊市隐形冠军企业等资质。














