

在工业余热回收与锅炉烟气换热系统中,高频焊翅片管由于翅片与基管之间采用连续焊接成型,其结构间隙通常控制在0.1–0.3mm范围内,这一尺寸直接关系到粉尘附着与积灰行为。很多用户会关注一个问题:这种微小焊接缝隙在长期运行(尤其是烟气温度120℃–350℃、含尘量5–30g/Nm³工况)下,是否会逐渐积灰甚至形成堵塞。
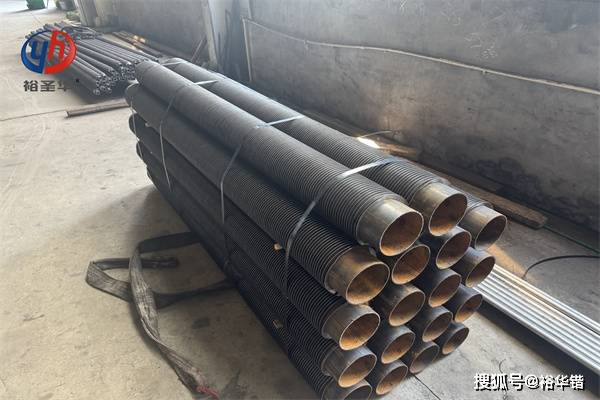
从流体与换热结构角度看,高频焊工艺属于“线性熔合焊”,翅片根部与钢管表面结合紧密,不存在传统套片或机械缠绕结构那种明显空隙通道,因此灰尘更容易随气流滑移通过,而不是滞留在结构内部。在风速2.5–6m/s的烟道环境中,颗粒物主要沉积位置集中在迎风面与翅片边缘,焊缝区域的沉积比例通常较低。实验运行数据显示,在含尘10g/Nm³、连续运行1000小时条件下,压降增长一般维持在10%–25%区间,未出现因焊缝结构导致的局部完全堵塞现象。
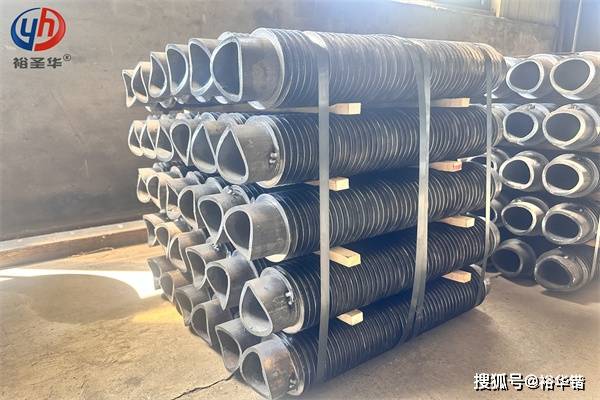
但需要注意的是,在低风速(低于2m/s)或烟气含油性较强的工况中,细颗粒+黏性物质会增加附着概率,此时翅片间距(常见6–12mm)与翅高(10–20mm)的匹配就会影响清灰效率。对于部分生物质锅炉、回转窑尾气等工况,通常会搭配定期吹灰系统或增加在线清灰结构,以保持换热效率稳定。
综合来看,高频焊翅片管的焊接缝隙本身并不是积灰的主要诱因,关键仍取决于风速设计、烟尘性质以及清灰方式配置。裕华采暖可根据不同烟气工况提供结构优化与选型匹配方案,使设备在长周期运行中保持较低压降与稳定换热性能。













