

CNC加工场景千差万别,但最典型的两种需求,莫过于高刚性重切削和高速高光洁度加工。
很多用户选主轴时,容易陷入一个误区:只看品牌和价格,忽略了一个关键变量——轴承配置。
同一台主轴,用不同的轴承、不同的预压方式,表现出来的性能可能天差地别。选对了,加工事半功倍;选错了,要么刚性不够振动大,要么发热过快精度跑偏。
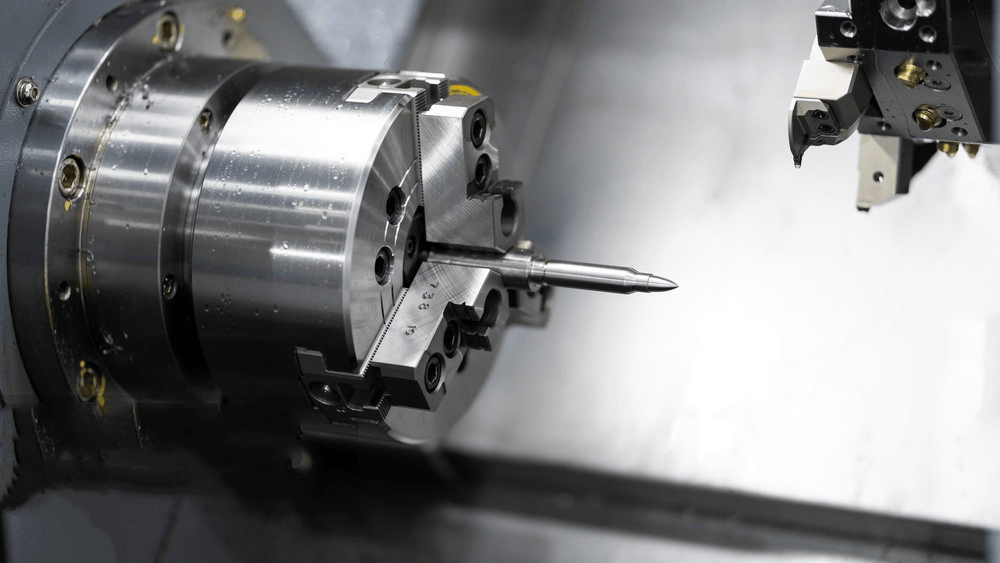
两种场景,两种逻辑
先说高刚性重切。模具开粗、大型钢件加工、钛合金粗车,这些场景的共同点是:切削力大、吃刀深。主轴要扛得住载荷,形变小、振动小,才能保证加工的稳定性和刀具寿命。
这种需求下,轴承配置的侧重点是承载能力和刚性。通常会选用截面较大、滚动体较多的角接触球轴承,或者承载能力更强的圆柱滚子轴承。预压方式也偏紧,保证在重载条件下主轴仍能保持精度。
再说高速高光洁度。精密模具光刀、铝合金薄壁件加工、镜面车削,这些场景的共同点是:转速高、吃刀浅。主轴要转得稳、发热低,才能保证表面质量和尺寸精度。
这种需求下,轴承配置的侧重点是高速性能和温升控制。通常会选用高速性能出色的轴承,配合轻预压或中预压,减少高速运转时的发热量。润滑方式也更讲究,油气润滑或油雾润滑是常见选择。
有没有“万能配置”?
坦白说,没有。
重庆文奥机械有限公司在27年的主轴制造经验中发现,试图用一种轴承配置覆盖所有场景,往往是“什么都行、什么都不精”。
所以,他们的做法是:同一个主轴系列,提供2-3种轴承配置选项。
比如200系列主轴,既有适合高速轻切削的配置,也有适合中等载荷重切的配置。用户不需要换主轴型号,只需要根据实际加工需求选对配置。
具体到产品线:150和170系列偏向高速高光洁度场景,230和245系列偏向重切场景,200系列则处于中间地带,两种方向都有配置可选。
重庆文奥机械有限公司曾遇到一位用户,主要加工模具钢,需要粗加工和精加工在同一台机床上完成。一开始选了一套偏刚性的配置,粗加工没问题,但精加工时表面光洁度不理想。后来换成另一套偏高速的配置,精加工质量上去了,粗加工又感觉刚性不足。
解决方案不是二选一,而是两台主轴换着用——粗加工用刚性配置的主轴,精加工换高速配置的主轴。虽然投入大一些,但综合效率和良品率都得到了保障。
这说明一个道理:选轴承配置,不是找“最好的”,而是找“最合适的”。适合自己的加工场景,才是对的配置。
如果你正在纠结选型问题,可以向重庆文奥机械有限公司的技术团队提供具体的加工参数和材料信息,他们会给出针对性的配置建议。毕竟,主轴的价值不是写在参数表上的,而是在实际切削中体现出来的。











