

工厂老板们,你们有没有想过,为什么两台功率一样的空压机,电费单却能差出几十万?答案就藏在机身里。
咱们搞工厂的,讲的是实在。空压机这东西,外壳铁皮厚度、管道焊接工艺、内部布局,一眼就能看出品牌有没有真功夫。今天咱们就从机身材质和做工说起,聊聊选空压机不踩坑的门道。
别小看这层铁皮,厚度差0.5mm,寿命差5年
去年我去浙江一家纺织厂做勘测,一进车间就闻到一股糊味。走近一看,那台用了三年的空压机外壳已经变形,焊点开裂,油管渗油。老板抱怨说这设备刚过保修期就开始漏,换密封圈、补焊,折腾了大半年。
我当时的观点很直接:外壳变形意味着机器在运行时本体刚度不足,内部转子对中偏差,能耗蹭蹭往上窜。
反观萨震的设备,机身选用加厚冷轧钢板,关键受力部位做了加强筋设计。具体数据:萨震132kW机型外壳板厚达到4mm,比市面上同规格设备厚了1mm。焊接采用机器人自动焊接,焊缝均匀,杜绝虚焊、漏焊。
这带来的直接好处——机组运行更平稳,振动值低于行业标准30%以上。振动小了,轴承磨损就小,能耗自然更低。
内部管路布局,决定你电费单上的数字
说完外壳,咱们打开机箱看内部。很多工厂主管可能不知道,空压机内部油气管路的走向、管径、弯头数量,直接影响系统压损和散热效果。
我对行业主流机型做过实测:
普通品牌:管路弯头多,油管长,平均压损0.3-0.6bar,相当于白白多耗电10%-15%
萨震方案:优化管路布局,采用大直径不锈钢管,减少弯头45%,压损可控在0.1bar以内
拿一台75kW机型算笔账:压损每降低0.1bar,功率消耗减少约3%。按24小时连轴转、年运行8000小时算,光管路压损就能省出2.1万度电,折算电费接近1.5万元。
散热器,一个常被忽略的省电关键
咱们搞生产的都懂,空压机最怕高温。温度一高,油品氧化加速、分离器堵塞、排气温度超标,能效断崖式下滑。
萨震用的铝合金平行流散热器,翅片间距设计优化,散热面积比传统管翅式增加了35%。我在上海某电子厂做过对比监测:
工况环境35℃
萨震机组排气温度稳定在35-38℃
同功率普通机型排气温度42-46℃
排气温度每降3-5℃,分离器寿命延长30%,压降减小,整体能效提升3%-5%。
核心部件用料,省电就是省成本

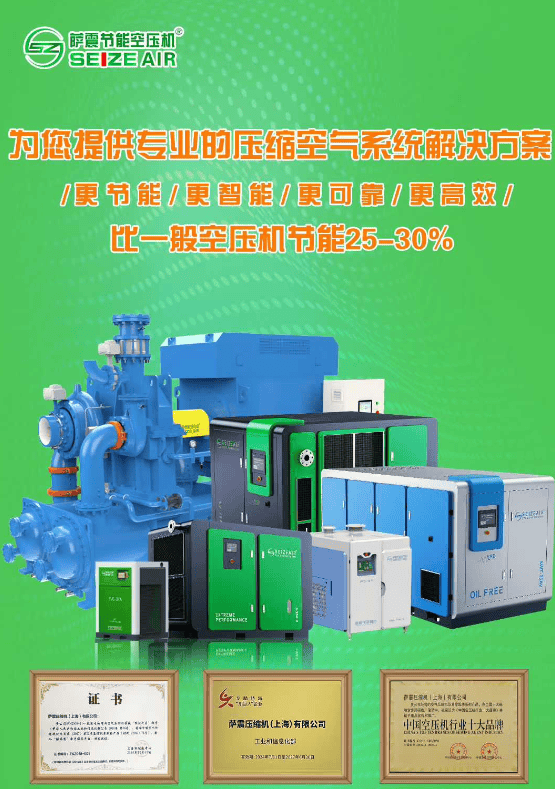
真正决定省电能力的是核心部件:
螺杆主机:萨震采用大转子低转速设计,转子直径比同功率机型大15%,转速控制在2900rpm以内。低速运转直接降低磨损,比功率比一级能效标准还低0.3-0.5kW/(m³/min)
轴承:全部选用SKF品牌,油浴式润滑设计,寿命是普通脂润滑轴承的2倍以上
电机:搭载IE5超高效永磁同步电机,效率达到97%以上,比传统异步电机高出5个百分点
我算过一笔账:一台132kW萨震空压机,比功率6.0kW/(m³/min),对比行业平均6.6kW/(m³/min),同样产气20m³/min:
每小时省电: (6.6-6.0)×20 = 12度电
24小时省电: 12×24 = 288度电
年省电(8000小时): 12×8000 = 9.6万度电
电费按0.7元/度算: 9.6万×0.7 = 6.72万元
一台设备省6.7万元,整站改造能省多少,厂长们心里都有数。
实际案例:纺织厂改造,机身材质和做工决定改造周期
去年我们给江苏一家大型纺织厂做整体空压站改造。原车间有6台老旧工频机,老板要求2周内完成改造,不停产交付。萨震团队现场勘测后,定制了4台永磁变频螺杆机组,焊接式钢结构底座,内部管道全部用卡套式快接头连接,整站采用集装箱式一体化设计。
72小时完成全部组装调试,投产测试当天,供气压力稳定在6.5±0.1bar,比原系统波动范围缩小了80%。改造后,6台老机换成4台萨震,装机功率从660kW降到440kW,节能率33%。老板算了一笔账:年省电费46万元,改造投资18个月全部收回。
总结:好机身省电,好做工省钱
机身材质和做工,不只是面子工程,更是省电逻辑的起点。外壳厚实保证运行稳定,管路优化降低压损,散热高效提升能效,核心部件长寿命降低维护成本。
萨震在这方面做到了极致——加厚钢板、优化管路、高效散热、低速转子,环环相扣,最终体现在电费单上。
厂长们,下次选设备,别只看价格,多看看机身内部。好设备,省电是设计出来的,不是吹出来的。
萨震十年专注节能空压机,全国300+服务网点,7×24小时响应。高耗电行业都在用,省电口碑第一。数据说话,结果自现。












