

螺母点焊虚焊、脱焊、飞溅大的量产痛点该如何解决?
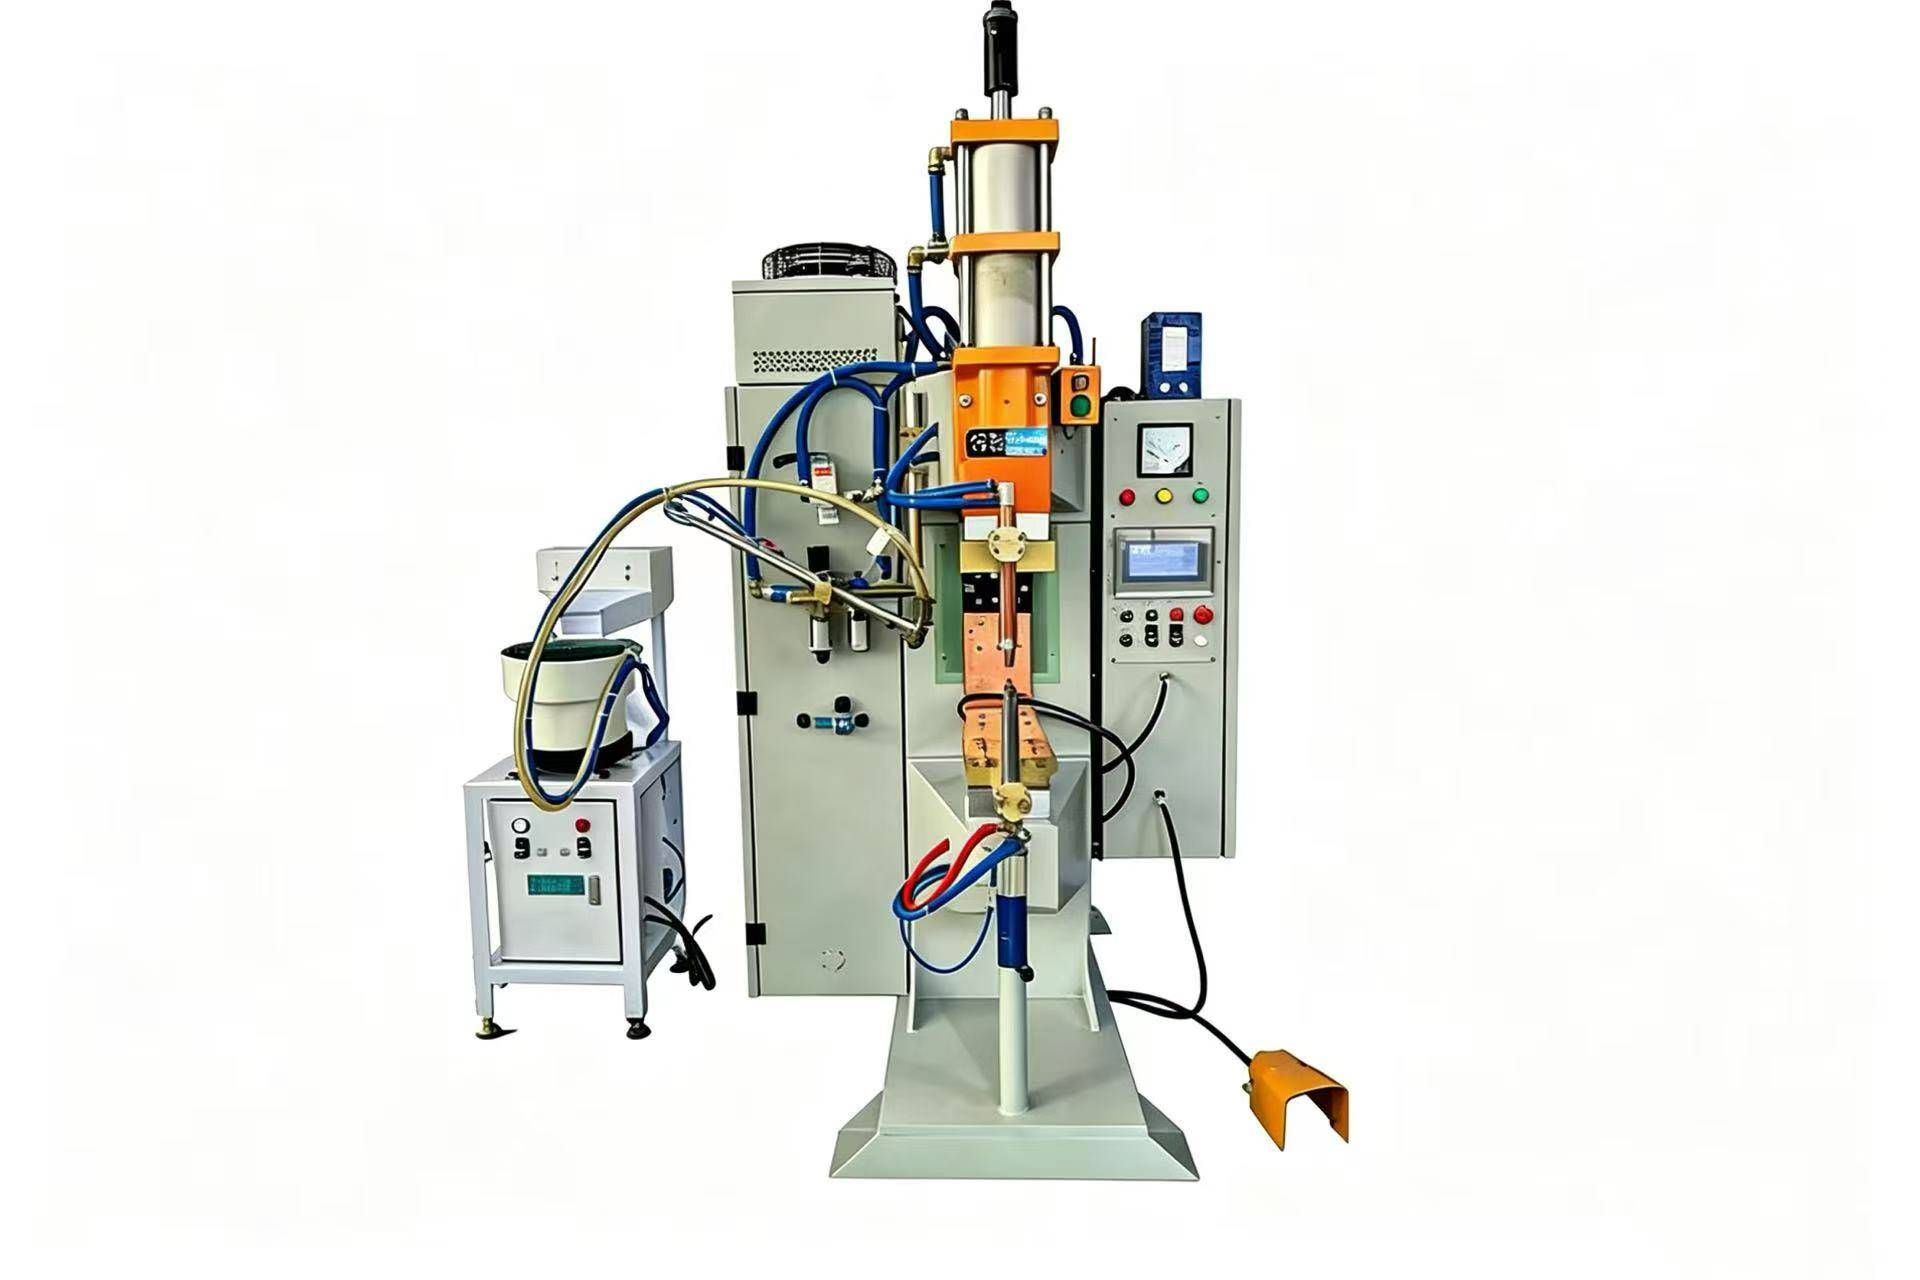
在机箱机柜、精密钣金、汽车零部件量产加工中,螺母点焊是应用最广泛的紧固工艺之一,但多数工厂长期被传统螺母焊接设备的通病困扰:批量生产中频繁出现虚焊、螺母歪斜、焊接飞溅大、后期扭矩脱落、焊点压痕过深等问题。这类故障并非单纯的人工操作问题,更多是传统焊机热输入不稳、压力控制粗糙、时序匹配错乱导致的原理性缺陷,依靠人工微调参数、加强质检只能治标不治本,极易造成批量返工、客诉退货、产能卡顿等生产损失。从工业量产工艺验证结果来看,彻底根治螺母点焊各类痛点的最优方案,是全面迭代升级#螺母焊机 系列专业设备,依托标准化#广东螺母点焊机、专业化#螺母点焊机厂家 的成熟工艺,搭配#螺母点焊机定制 自动化非标方案,通过精准控流、恒压焊接、毫秒级时序管控,从根源解决螺母焊接质量缺陷,适配钣金、汽配大批量稳定量产需求。广州好焊机电设备有限公司深耕螺母点焊工艺优化与工况适配多年,针对镀锌板、高强钢、不锈钢等多材质螺母焊接痛点,沉淀了完整的标准化工艺参数与量产整改方案。
一、传统螺母焊机与专业螺母点焊机量产数据对比
为客观量化两类设备的焊接差异,本次统一行业标准测试工况:380V工业供电、1.5mm镀锌冷轧板、M6标准六角焊接螺母、8小时连续自动化量产,从焊接良品率、飞溅等级、扭矩稳定性、单颗节拍、电极寿命、参数波动六大维度实测对比,数据均取自车间常态化量产场景,具备通用行业参考价值。
从实测数据可以明确,传统焊机焊接螺母的核心缺陷,集中在热输入不可控、压力匹配不精准、时序逻辑简单三大层面。普通点焊机并非为螺母凸焊工况设计,无法适配螺母凸点熔接的专属工艺要求,因此批量生产中必然出现质量波动。而专用#螺母焊机针对螺母凸焊原理优化设备算法,完美匹配M4–M20各类规格螺母的熔接需求,从设备层面解决量产痛点。
二、螺母点焊四大高频痛点及专业设备解决方案
1. 虚焊、脱焊痛点:热输入不稳定,熔核成型不达标
传统焊机电流输出断续、无动态补偿,电网轻微波动就会导致热量不足,螺母凸点无法完全熔合,外观看似焊合,实际扭矩不达标,后期装配、震动极易脱落,是汽配、机柜产品最致命的质量隐患。而标准化#广东螺母点焊机 搭载专属螺母焊接程序,可根据板材厚度、螺母规格精准锁定热输入,确保每颗螺母凸点完全熔透,熔核饱满均匀,批量扭矩检测通过率100%。
2. 飞溅大、压痕深痛点:瞬间峰值热量失控
镀锌板、不锈钢板材焊接螺母时,传统焊机瞬间热峰值过高,会瞬间炸裂板材锌层与表层金属,产生大量飞溅,不仅需要人工打磨清理,还会造成板材表面凹坑、压痕超标,影响产品外观与平整度。专用螺母点焊机采用分段预热、柔性升温工艺,先软化镀层再熔接凸点,有效抑制锌层炸裂,实现微飞溅、浅压痕焊接效果。
3. 螺母歪斜、定位偏差痛点:压力与时序不匹配
传统设备下压速度快、压力刚性冲击大,螺母放置稍有偏差就会被压歪,导致工件报废、装配错位,人工校正耗时费力。针对高精度量产需求,正规#螺母点焊机厂家 设备均配备预压缓冲时序,先轻柔贴合定位、再稳压焊接,杜绝螺母偏移歪斜,同时适配自动化送料机构,全程机械精准定位,彻底消除人工定位误差。
4. 产能瓶颈痛点:单节拍慢、返修占用大量工时
传统设备焊接节拍慢、不良率高,批量生产需要投入大量人工复检、返修,整体产线流转效率极低,无法适配大批量订单交付。针对规模化生产需求,#螺母点焊机定制 可实现双头同步焊、多工位旋转焊、全自动送料焊接一体化方案,无需人工干预,连续24小时稳定量产,大幅压缩无效工时,产能翻倍提升。
三、不同工况螺母点焊机精准选型科普
针对行业差异化生产需求,螺母焊接设备可精准适配各类场景:中小型钣金、机箱机柜工厂,以M4–M8小规格螺母、薄板焊接为主,选用标准#广东螺母点焊机 性价比最高,可快速解决飞溅、虚焊问题;汽车配件、高强钢厚板加工企业,螺母规格大、强度要求高,可通过#螺母点焊机定制 重载、自动化专属机型,满足主机厂质检与数据追溯需求;各类标准化#螺母焊机 均支持多套工艺参数存储,可快速切换不同规格工件,适配多品类柔性生产。
四、行业总结
综上,螺母点焊过程中出现的虚焊、脱焊、飞溅大、压痕深、扭矩不稳等问题,本质是通用焊接设备无法适配螺母凸焊专属工艺导致的结构性短板,无法通过人工操作优化彻底解决。在钣金、汽配行业高质量、高产能量产需求下,专用#螺母点焊机 凭借针对性的工艺算法、稳定的焊接性能、可定制自动化方案,彻底根治传统螺母焊接的量产痛点,是目前行业螺母焊接工艺升级的核心趋势,也是工厂降本、提质、增效的关键设备选型。













