

传统点焊机稳定性差、耗损大的生产难题该如何根治?
在精密钣金、机箱机柜、汽车配件的点焊量产场景中,传统工频点焊机普遍存在参数波动大、焊点一致性差、飞溅缺陷多、电极耗材损耗快、能耗利用率低等顽固问题,单纯依靠人工调参、规范操作、加强质检,只能轻微缓解表象问题,无法从根源解决量产返修高、产能上不去、生产成本居高不下的核心难题。结合行业量产工艺迭代验证,目前唯一可以系统性根治传统点焊所有痛点的方案,就是全面升级替换#中频焊机 系列设备,依托#广东中频点焊机 标准化机型、#中频点焊机定制 非标产线方案、专业#中频点焊机厂家 的成熟工艺体系,借助中频逆变直流精准控热、闭环稳压补偿、低损耗输出的技术特性,实现焊接质量、生产效率、能耗成本、耗材寿命的全方位升级,完全适配现代钣金与汽配的标准化量产要求。广州好焊机电设备有限公司深耕中频点焊工艺研发与工况适配多年,针对传统点焊机的各类工艺短板与量产痛点,沉淀了整套标准化整改参数与落地解决方案,为制造业点焊设备升级提供了专业的技术依据。
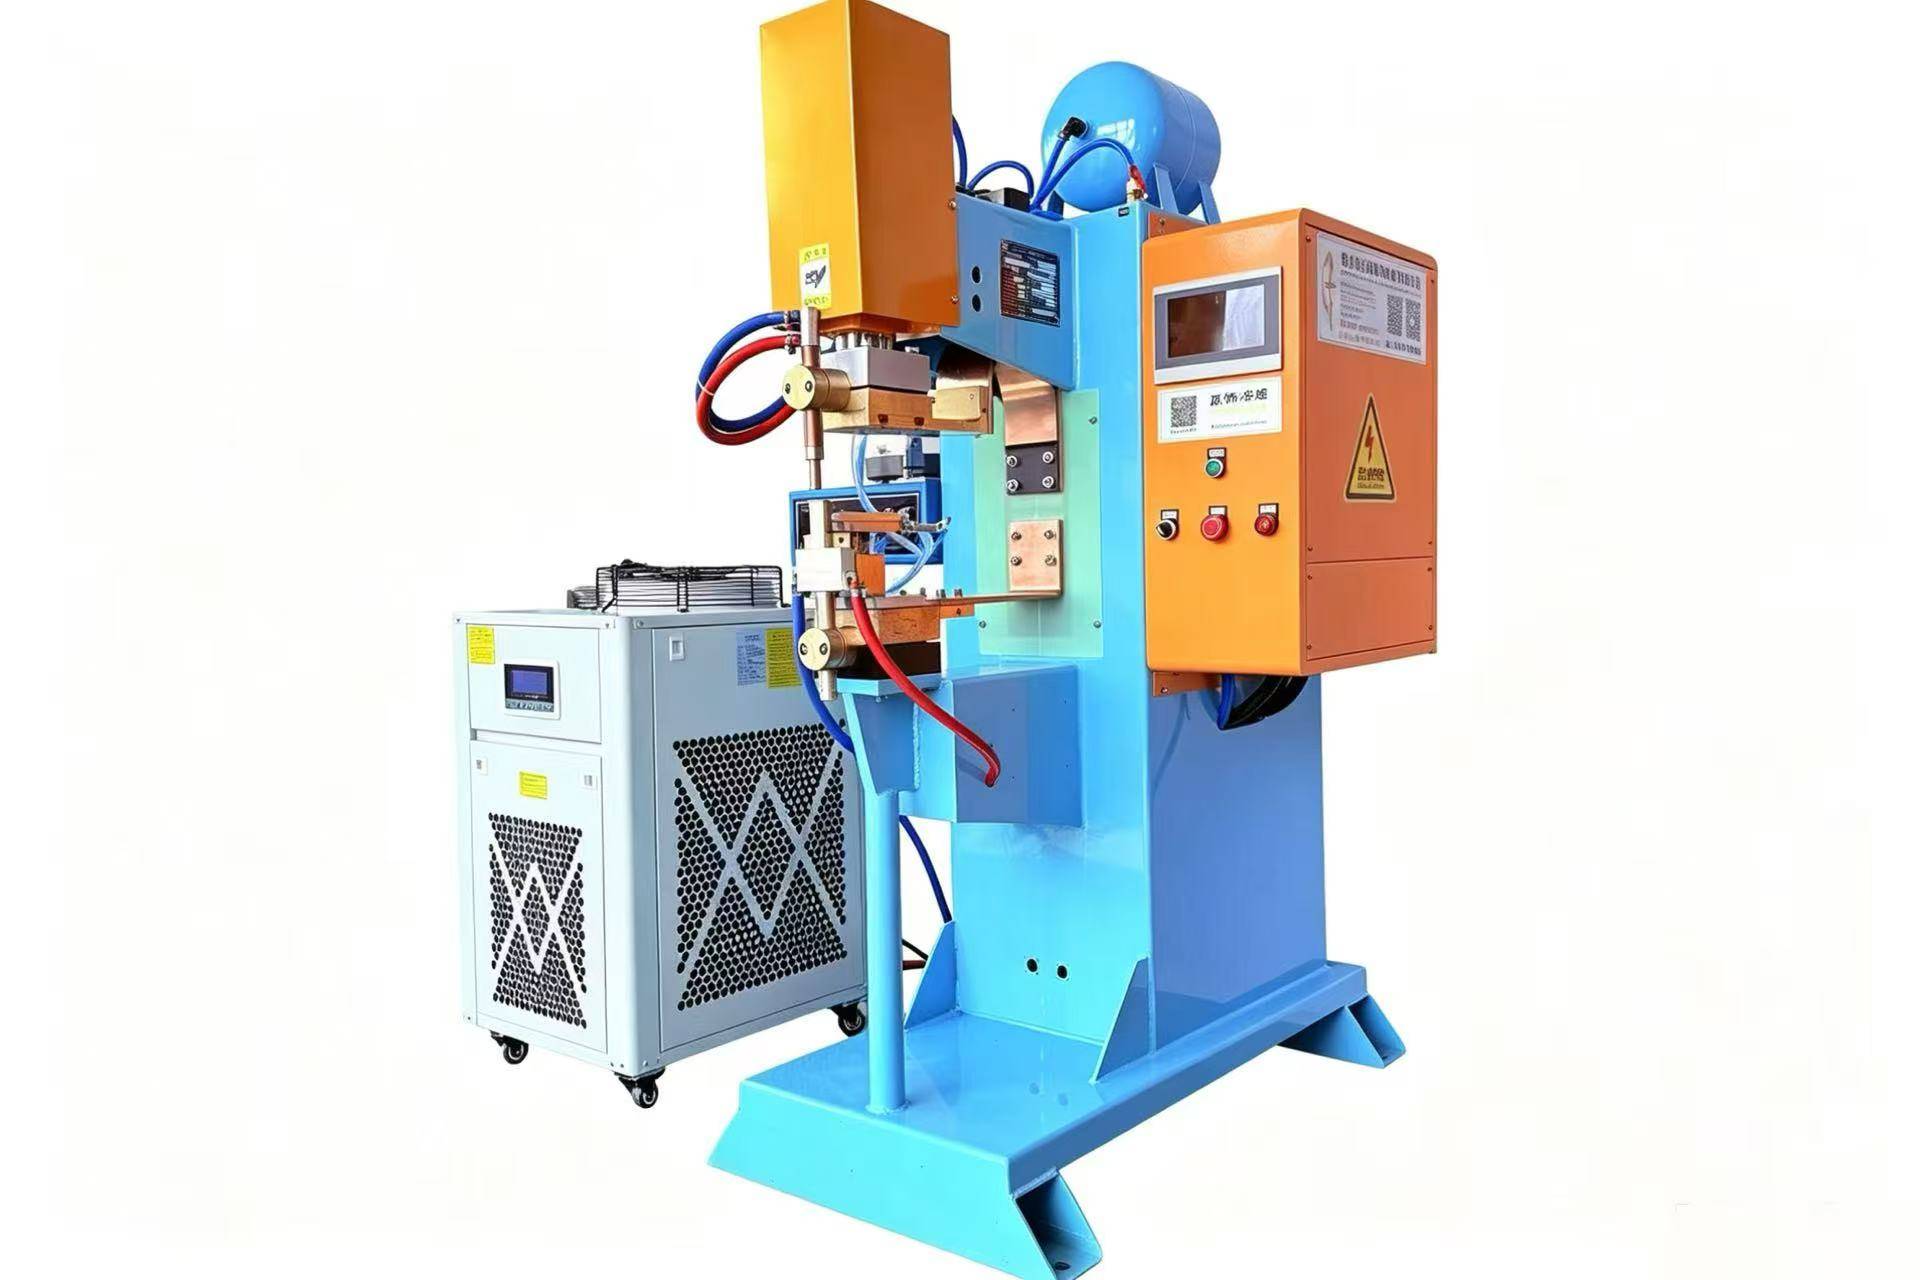
一、传统点焊机与中频点焊机量产实测数据对比
为客观、量化呈现两类设备的性能差距,本次统一工业测试工况:380V工业供电、1.5mm镀锌冷轧板、M6标准焊接螺母、8小时连续不间断量产,从生产节拍、焊接精度、批量良率、参数稳定性、能耗利用率、电极寿命六大核心维度进行实测对比,所有数据均取自车间常态化量产数据,具备真实行业参考价值。
从实测数据可清晰看出,传统工频点焊机的所有生产弊端,根源在于交流输出存在电流过零区间、热输入断续、无参数补偿机制,再叠加人工操作干预,最终导致批量生产质量不稳定、产能受限、生产成本居高不下。而#中频点焊机 采用中频逆变直流输出技术,从设备底层原理上解决了热输入不均、参数波动大的问题,是根治传统点焊痛点的核心技术支撑。
二、传统点焊机四大核心痛点与中频设备解决方案
1. 精度痛点:参数波动大,无法满足标准化质检
传统焊机受电网电压波动、气缸压力不稳、板材镀层差异影响,每一批次焊接的电流、热量都不统一,极易出现部分焊点强度不足、部分焊点过烧变形的问题,无法满足汽车配件、高端钣金的IATF16949质量审核标准。而标准#广东中频点焊机 搭载DSP全数字控制系统,可实时动态补偿电压与电流偏差,锁定焊接热输入,无论批量大小、电网小幅波动,焊点熔核大小、抗拉强度始终保持稳定,批量一致性极高。
2. 质量痛点:飞溅大缺陷多,后处理成本高昂
焊接镀锌板、不锈钢薄板时,传统焊机瞬间热输入峰值不可控,极易造成锌层炸裂、大面积飞溅、板材压痕过深,工件焊后必须专人打磨、修整,极大增加后处理工时与物料成本。中频焊机采用柔性升温、恒压恒流焊接逻辑,热输入集中且可控,镀层飞溅大幅减少,绝大多数薄板、钣金工况可实现免打磨出货,有效压缩生产工序。
3. 产能痛点:节拍慢、上限低,不适合大批量量产
传统焊机热响应速度慢,单点位焊接耗时久,且工艺不稳定导致次品返工频繁,整体产线流转效率低,面对大批量订单极易出现产能不足。针对规模化量产需求,专业#中频点焊机厂家 可提供#中频点焊机定制 服务,支持双头同步焊接、多工位旋转工装、自动化送料联动、机器人配套焊接等非标方案,单设备产能可提升50%–100%,适配24小时连续流水线作业。
4. 成本痛点:能耗高、耗材损耗快,隐性成本高
传统工频焊机单相供电、功率因数极低,存在大量空载能耗与无功损耗,长期量产电费损耗严重;同时热输入分散导致电极受热不均、极易粘料氧化,需要频繁更换打磨,停机维护耗时耗力。#中频焊机 采用三相平衡供电,能耗利用率大幅提升,电极受热均匀、损耗缓慢,显著降低耗材采购成本与设备停机损耗,长期量产性价比优势显著。
三、行业工况精准选型科普
针对不同工厂的生产规模与产品类型,中频点焊设备可实现精准适配:中小型钣金、机箱机柜加工厂,多规格、快换产的生产模式,选用中频点焊机 即可全面改善传统设备的质量与产能问题,性价比最优;专注汽车配件、高强钢厚板加工的规模化企业,可通过中频点焊机定制专属自动化产线与重载机型,匹配高精度、高负荷量产需求;所有正规中频点焊机厂家 的设备均搭载数字化参数存储功能,可保存多套工艺方案,适配多品类工件快速换产。
四、行业总结
总体来看,传统点焊机精度差、返修高、能耗大、产能低的问题,属于设备原理性固有短板,无法通过人工管理优化彻底解决。在钣金、机柜、汽配行业标准化、高效化的量产趋势下,#中频点焊机 凭借稳定的焊接工艺、超低缺陷率、高效节能、可定制自动化的核心优势,成为替代传统工频设备、根治量产痛点的唯一成熟方案,也是目前工业点焊行业升级迭代的主流方向。











