

飞机起落架是起降过程中受力复杂的部件之一——收放铰点、活塞杆耳环、撑杆销孔这些位置,长期承受冲击载荷,销孔很容易出现椭圆、拉伤、磨损差。按传统流程,这类件往往要拆下后运往专业大修厂上大型镗床,周期长、物流和吊装成本都不低。近年来,便携式镗孔工艺开始在航空维修(特别是通航、支线、军机野战维护、MRO外包场段)里被尝试——把镗床带到机库或外场,就地把孔找正、补焊、镗圆。
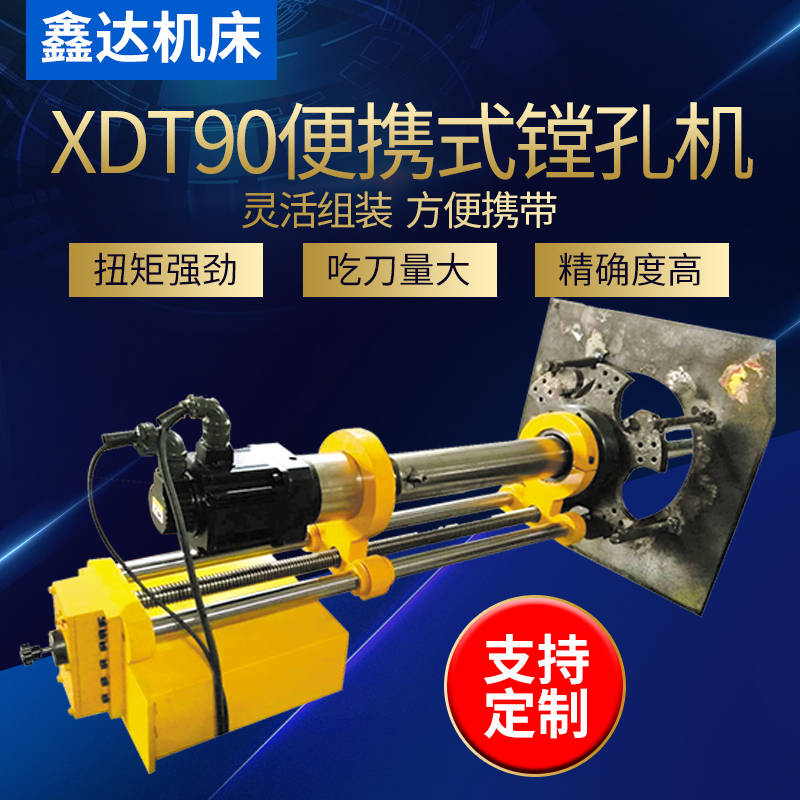
鑫达的便携式镗孔机系列(XDT40/50、XDT50镗焊一体、XDT60、XDT90、XDT110、XDT150)虽然主战场在工程机械、船舶、钢铁、矿山,但工艺逻辑是相通的,下面聊聊这类设备落到起落架维修场景的选型与工艺思路。
一、起落架维修里,镗孔主要干哪些活
起落架上的"孔系"比较多,典型的有这几类:
- 主撑杆/侧撑杆铰接孔:直径多在 40–80 mm 区间,磨损后以补焊+镗圆或扩孔镶套处理。
- 活塞杆耳环销孔:直径略大,常在 50–100 mm,耳环壁厚有限,对同轴度和表面粗糙度要求较高。
- 扭力臂连接孔、锁撑销孔:孔径偏小但数量多,适合小径镗杆一次定位、多孔依次加工。
二、按孔径段对照鑫达几款镗孔机
起落架维修的孔径跨度不算特别大,40–150 mm 基本能覆盖大部分耳环和铰点,对应鑫达这几款:
三、起落架现场镗的几个工艺要点
1. 定心比切削更花时间
便携镗是用定心锥套+支撑座往孔里装的,起落架耳环壁薄、孔深比不大,定心锥套要选对规格,前中后支撑尽量三点稳住。XDT 系列标配 2 个支撑座+定心锥套,深孔可补"瓦片支撑座"(XDT50 镗焊一体里就有这个件)。
2. 焊—镗一次装夹
起落架销孔补焊后如果再拆下转运对刀,同轴度容易跑。用 XDT50 镗焊一体,焊完不挪机,直接换刀架进镗削,同轴度更稳,也省时间。
3. 同轴孔系一次定位
主撑杆前后两个铰点如果要求同轴,可参考 XDT 系列"多孔并排、一次性定位加工"的思路——长镗杆穿过去,前孔镗完不退机,滑进给直接镗后孔。
4. 表面粗糙度和圆度
鑫达 XDT 系列加工圆度可做到 0.02–0.05 mm(视机型),粗糙度 Ra3.2,起落架销孔装关节轴承或铜套的场景,这个指标一般够用,装密封圈的位置可再精修一刀。
四、给机务/维修工程对接的几点提醒
- 先核孔径+孔深+耳环间距:XDT40/50 最大行程 260–380 mm,撑杆类长孔要确认够不够,不够可走非标加长镗杆(目录里注明"最大加工行程可根据客户要求设计")。
- 电源条件:XDT40/50 是 220V 单相,机库里比较好接;XDT60 液压版泵站 18.5 kW、XDT90 伺服款要 380V,外场得配发电机。
- 航空场景建议加做试块:便携镗的参数(转速、进给、吃刀量)在首件前先用同材质试块跑一刀,测圆度、粗糙度、铰孔余量,再上件。
- 起落架属于高安全等级件,任何现场镗修工艺都要先过承修单位的维修手册/EO(工程指令)批准,设备只是工具,工艺批准才是前提。
便携镗孔在航空圈还远没到"普及"的程度,但在通航定检、外场应急、军机野战维护、部分 MRO 外包工位上,已经有不少尝试。把工程机械里跑熟的这套"补焊—镗圆—同轴定位"逻辑搬过来,配合起落架的材质和公差要求调一调参数,能干的事其实不少。
(本文根据企业公开资料和行业信息整理,仅供参考。具体产品信息和服务条款以企业官方发布为准。)













