

铜管厚度检测仪在空调制冷、换热器、冷凝器和工业管路检修中很常见。很多人以为测铜管壁厚只是读一个数,其实现场真正麻烦的是测点小、管壁薄、弯曲多、表面状态不一致,读数还要能对应到批次、位置和复测记录。特别是小直径铜管,端口看起来正常,不代表中段、弯管外弧或长期服役区域没有减薄。
铜管的壁厚检测通常出现在三个环节。第一个是来料检验,质检人员要确认不同批次铜管规格是否稳定;第二个是加工过程,比如弯管、扩口、焊接前后的复核;第三个是设备检修,主要判断旧管路是否存在腐蚀、冲刷或局部减薄。三个环节的检测目的不同,测点布置和记录方式也应不同。
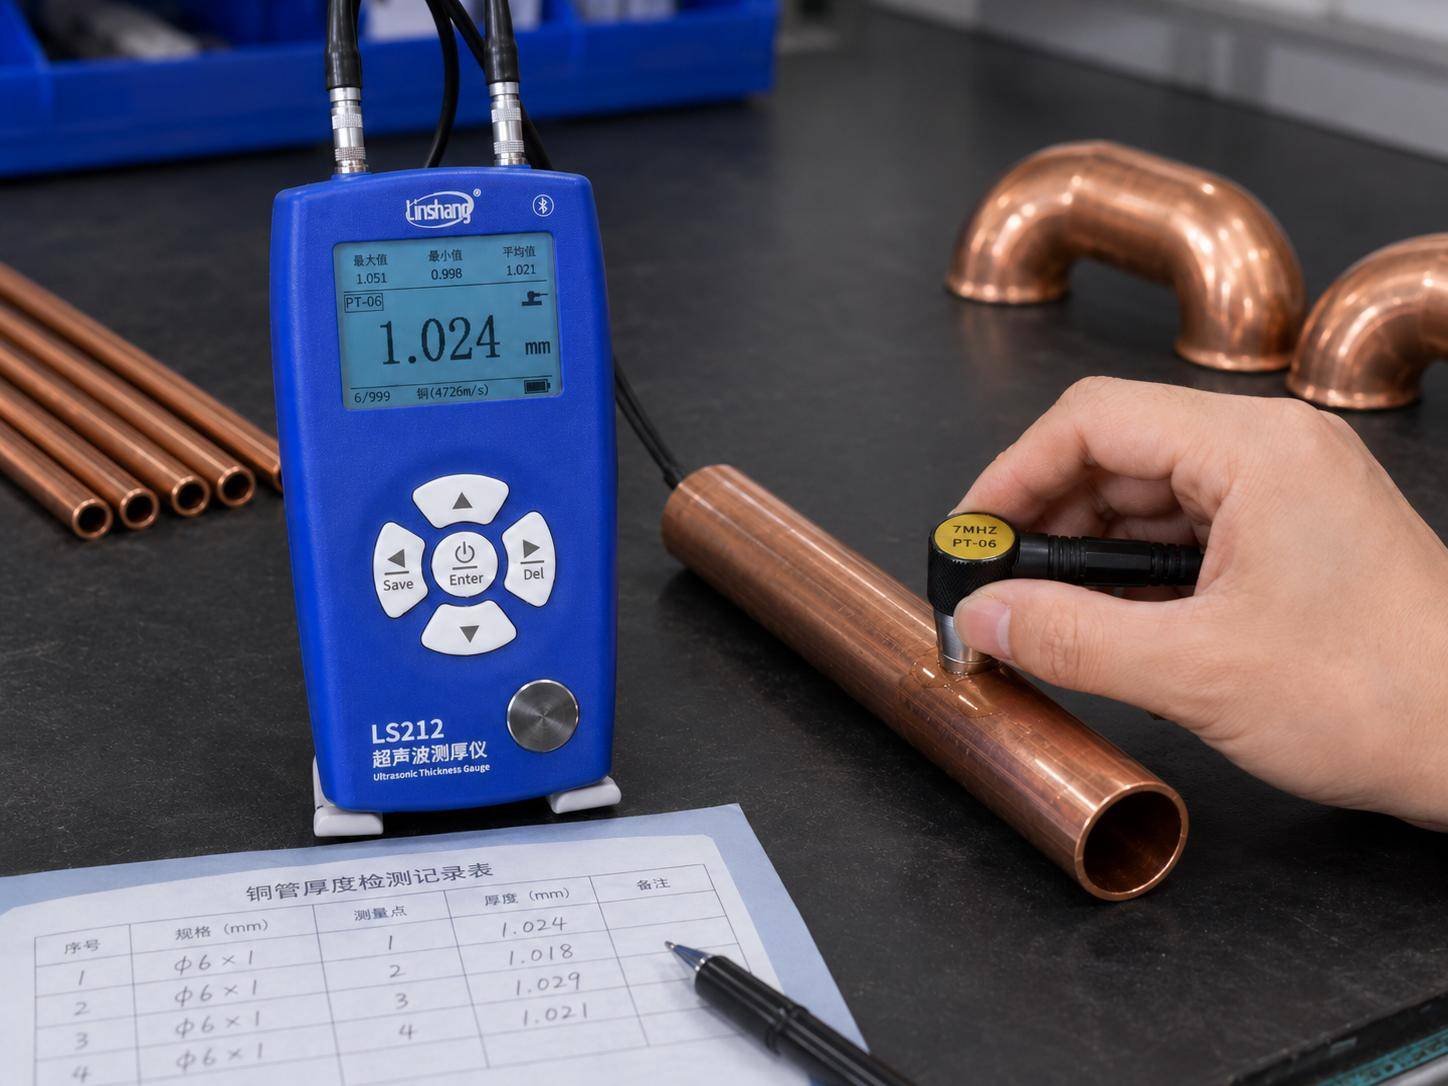
铜管壁厚现场检测
铜管壁厚为什么不能只看端口端口测量很直观,使用卡尺或千分尺就能完成,但它只能说明端部状态。空调连接管、换热器铜管和冷凝器管在加工、运输、安装和服役过程中,可能在中段、弯曲段、固定夹附近或介质冲刷区域出现差异。弯管外侧容易因拉伸产生减薄,长期运行的管路还可能出现内壁点蚀。只看端口,容易忽略真正需要关注的位置。
现场检测还会遇到空间限制。有些铜管已经装入设备内部,无法截取样品,也不方便拆管。此时单侧接触式测厚更适合用于快速复核。测量时应先确认铜管材料、规格和测点位置,再清理表面氧化层或油污,保证探头与管壁之间有稳定耦合。读数出现跳动时,不要马上判断材料异常,先检查耦合剂、探头角度和表面状态。
哪些位置更需要布点检测空调制冷铜管通常要关注弯管外弧、扩口附近、焊接热影响区附近、固定夹受力位置和冷凝水容易停留的位置。换热器和冷凝器铜管则要关注入口端、流速变化区、局部冲刷区和装配前抽检点。工业管路检修中,低洼积液区、介质转向区、外观变色或有渗漏痕迹的区域,应作为复测重点。
比较合理的做法是把铜管分成若干段,每段至少记录管径、壁厚规格、测点编号和测量方向。对同一测点可以进行两到三次读数,取稳定值记录。若某个测点明显低于同段其他位置,应扩大周边测点范围,判断是局部测量误差,还是确实存在减薄趋势。
超声测厚适合哪些判断,不适合哪些判断超声测厚适合现场快速判断壁厚状态,特别是在不切割铜管的情况下进行单侧测量。它可以帮助质检人员发现批次波动、加工减薄和服役减薄趋势。但这种方法对声速设置、表面处理、探头接触和管壁曲率比较敏感。对于很薄、很小、表面不平或内壁腐蚀复杂的铜管,应通过复测和其他方法交叉确认。
铜管厚度检测仪不能简单替代所有标准检测。来料验收、设备放行、事故分析或争议判断,应结合现行产品标准、无损检测方法标准、企业检验规范和计量状态。现场测量数据更适合进入质量记录,用于筛查、复核和趋势管理,而不是脱离样品条件单独下结论。
把数据留住,比测完就走更有价值很多现场问题不是第一次测量时暴露,而是在几个月或几个检修周期后,通过数据对比才发现趋势。比如同一冷凝器铜管入口端壁厚逐步下降,或同一批次弯管外弧处读数波动偏大。如果没有测点编号和历史记录,这些问题很难追溯。
建议企业建立一张简单的铜管测厚记录表,包含日期、管路编号、规格、测点位置、测量人员、仪器编号、探头类型、读数、复测结果和备注。对于异常点,应拍照或在管路图上标注。这样做的好处是,当后续出现泄漏、腐蚀或批次争议时,现场数据能与来料批次、加工记录和检修记录对应起来。
铜管壁厚检测的核心不是追求一个漂亮数字,而是把检测对象、测点、方法和记录连起来。只有知道自己测的是哪类铜管、哪个位置、为什么测、结果如何复核,铜管厚度检测仪的数据才真正能服务于质量管理和设备维护。













