

在精密紧固件与特种零部件加工领域,很多老板在升级设备时都会陷入一个纠结:“我是该买两轴滚丝机,还是直接上三轴滚丝机?”
选两轴,怕精度不够、工件容易弯曲变形;选三轴,又担心成本太高、调试太复杂。作为源头设备厂家,今天我们就从核心技术原理出发,为您深度剖析两轴与三轴滚丝机的差异,帮您精准匹配加工需求,把钱花在刀刃上。
一、 核心原理差异:受力方式决定加工极限
1. 两轴滚丝机(二轴联动)
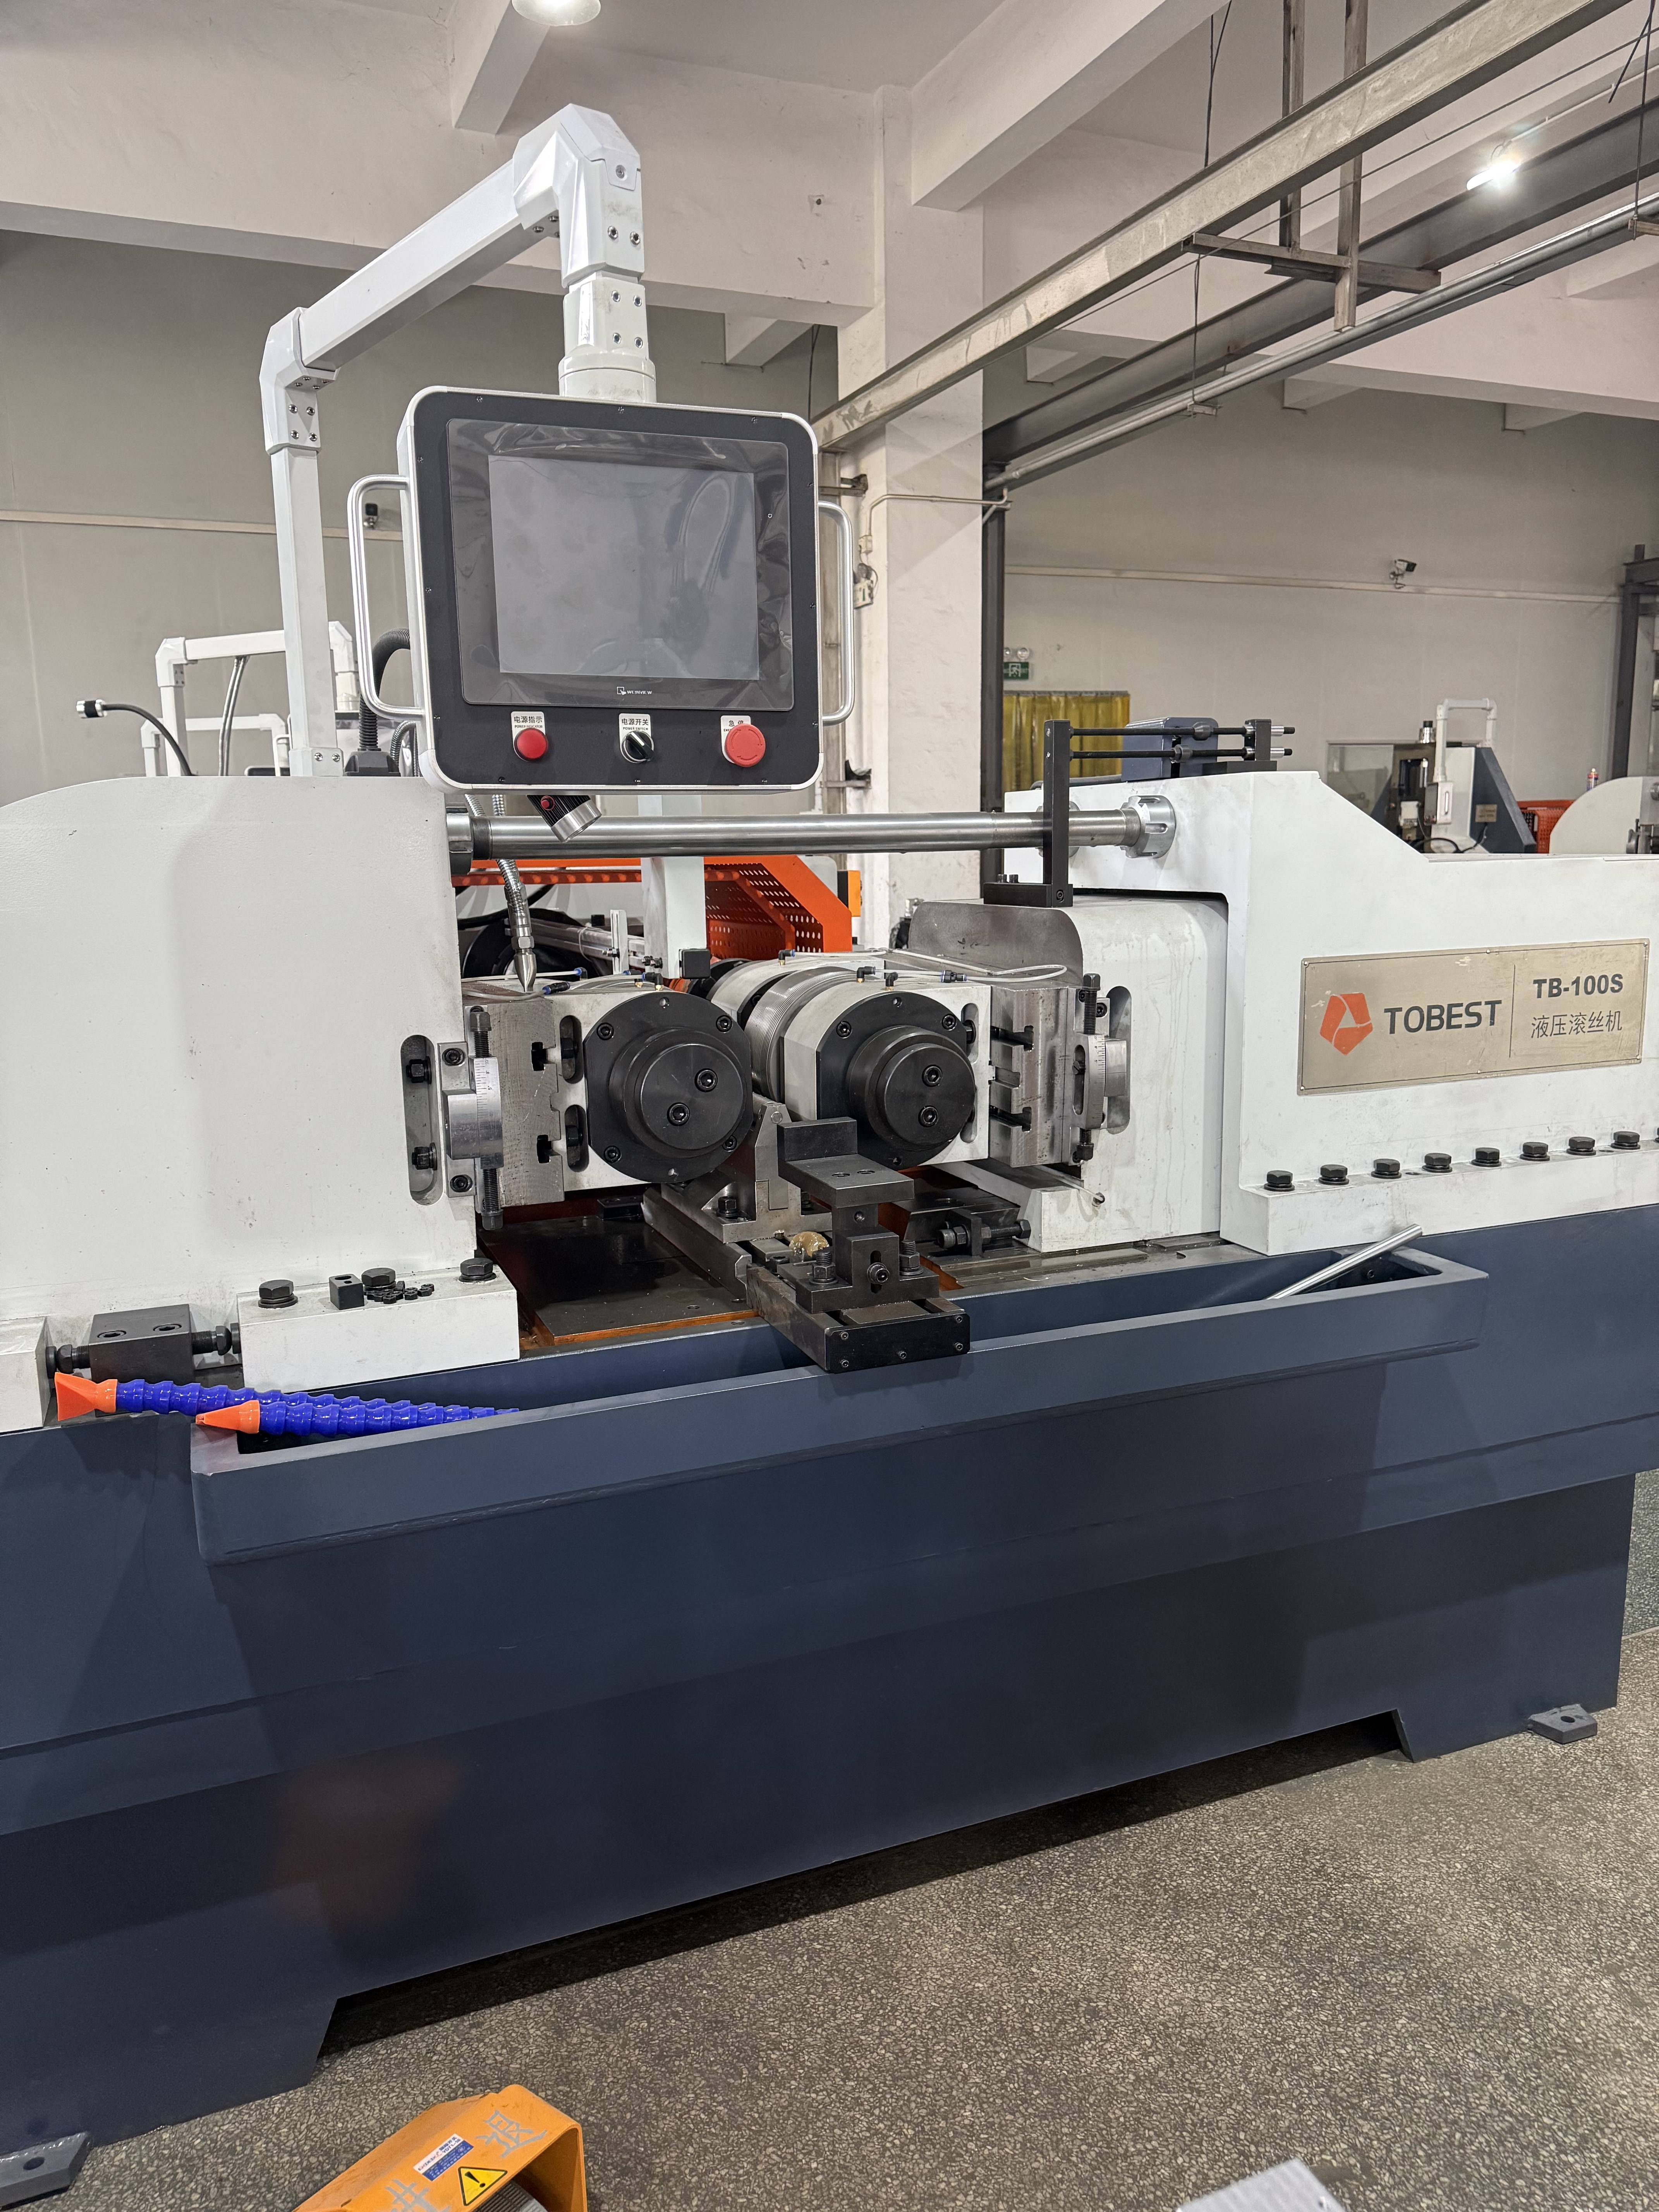
两轴机采用两个主动滚丝轮对向旋转挤压工件。它的优势在于结构简单、换型调试快、投资成本低,非常适合加工对称的标准螺纹、常规网纹以及刚性较好的实心轴类零件。但对于空心工件、特别是壁厚较薄的工件,两轴机由于是单侧或双侧受力,极易产生径向偏心力,导致工件弯曲或者跳动,影响工件精度。
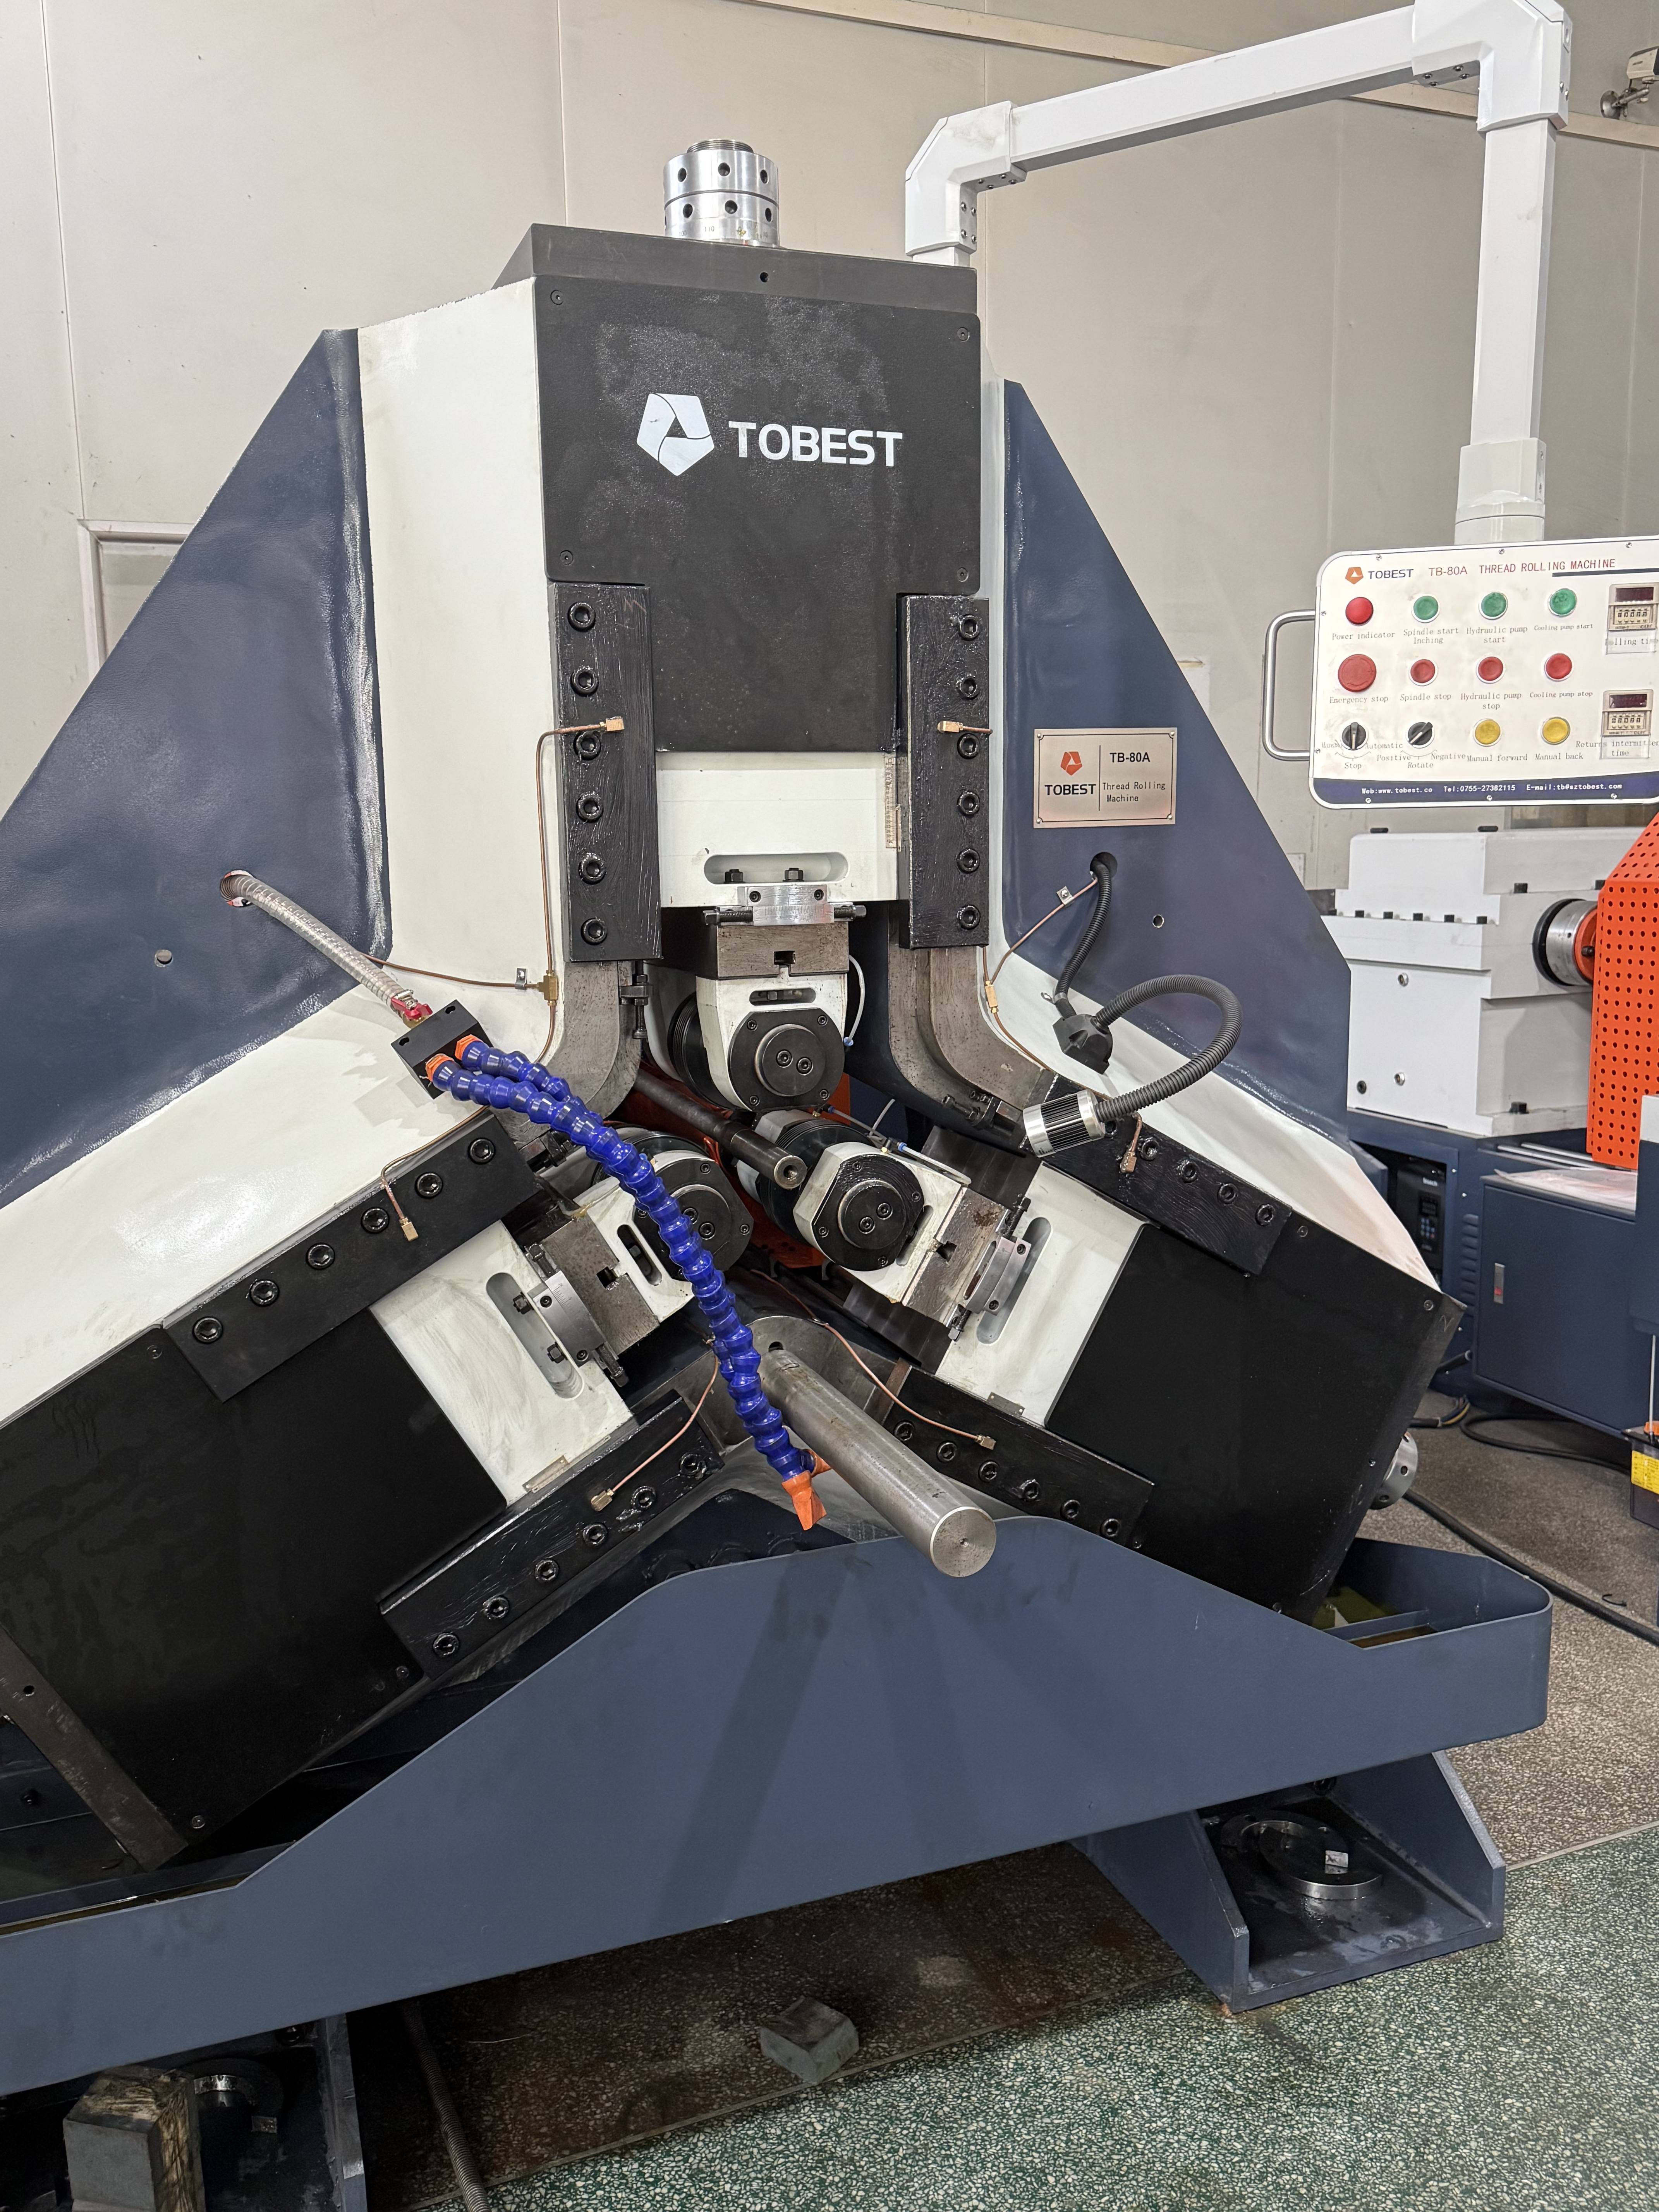
2. 三轴滚丝机(三向同步均衡施力)
三轴机通常采用“两个主动轮+一个从动压紧轮”的品字形径向布局。世面也有深特佳80A、100CNC、90ACNC、85ACNC等三轴同连动且同步滚丝机。它的核心杀手锏是三向同步均衡施力。在滚压过程中,三个方向的力量相互抵消,完美解决了径向力带来的工件弯曲问题。这种结构能确保极高的真圆度、同心度和螺纹一致性,是精密制造的“定海神针”。
二、 对号入座:你的工件适合哪种机型?
✅ 选择【两轴滚丝机】的场景:
- 常规紧固件:标准螺栓、螺母、地脚螺栓、建筑穿墙丝杆等。
- 实心/短轴类零件:长径比较小、自身刚性极强的传动轴、销轴。
- 多品种小批量:需要频繁更换不同规格的工件,两轴机换型只需10分钟左右,柔性生产效率高。
- 预算敏感型:追求高性价比,满足常规国标(如6g级)精度要求。
✅ 必须上【三轴滚丝机】的场景:
- 空心管/薄壁件:如汽车排气管、液压管件、空心螺栓。薄壁件在两轴机下极易被压扁或产生椭圆,三轴机能提供完美的径向支撑。
- 细长轴类零件:长径比大的丝杠、螺杆、精密轴类。三轴机的高同心度能有效防止细长轴在滚压时的弯曲变形。
- 高精密/特种紧固件:航空航天起落架螺栓、医疗器械骨科螺钉、风电塔筒高强度螺栓。这类工件对疲劳强度和表面光洁度要求极高,三轴机受力均匀,能显著提升成品的抗拉强度与抗疲劳性能。
三、 厂家避坑建议:不要只看轴数,要看“床身与系统”
很多客户以为只要买了三轴机就能解决所有问题,其实不然。在考察设备时,请务必关注以下两点:
- 床身刚性:无论是两轴还是三轴,重载滚压时瞬间压力极大。必须选择采用整体铸铁床身(如HT300)的设备,拒绝普通焊接件,否则长期运行后机身变形,再好的轴数也保不住精度。
- 控制系统:对于高端精密加工,建议选择配备数控(CNC)或液压伺服系统的机型。通过数字控制自动进给、滚压和推出,不仅能减少人工干预,更能将螺纹中径公差稳定控制在0.02mm-0.05mm以内。
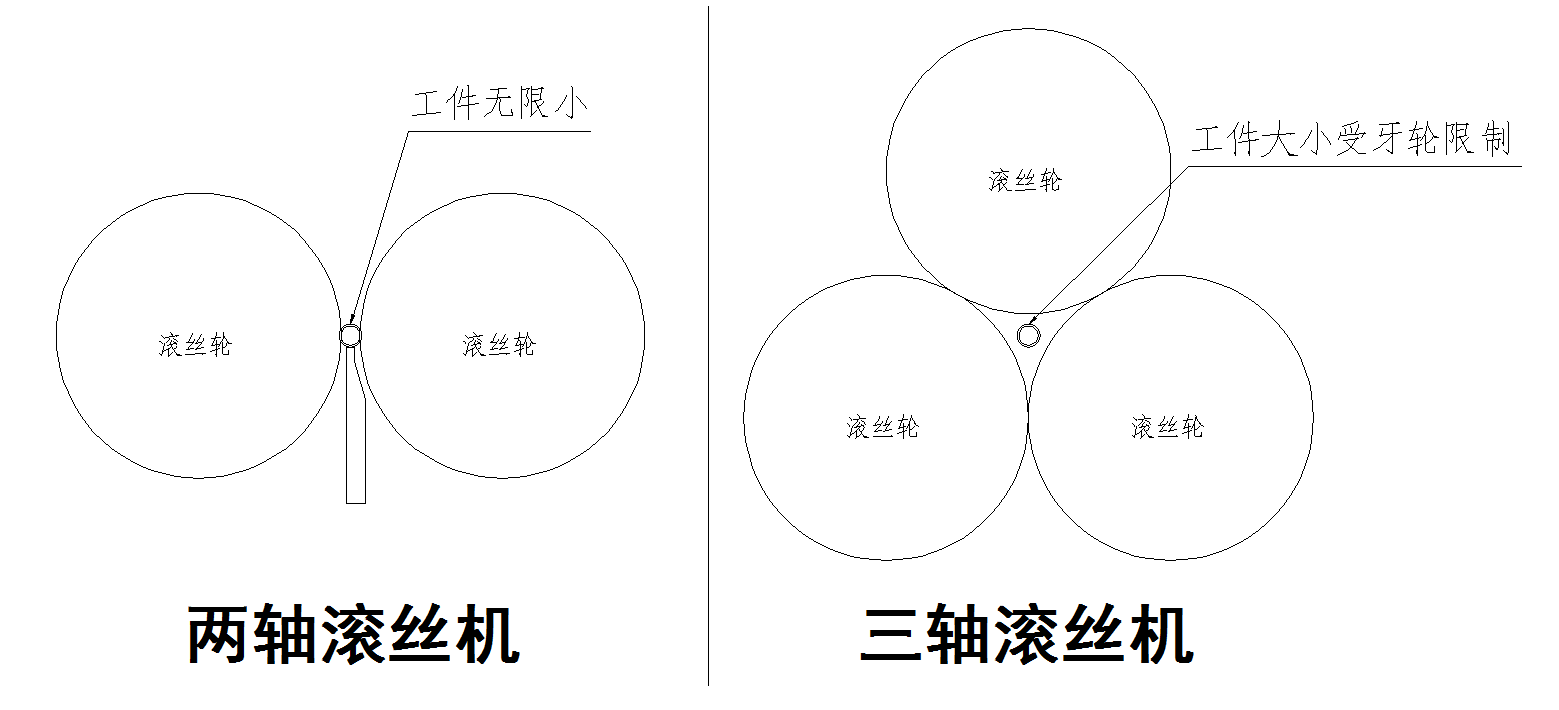
- 如果工件外径Ф5那只能选两轴机而不能选三轴,三个牙轮合在一起的间隙决定最少工件输出。
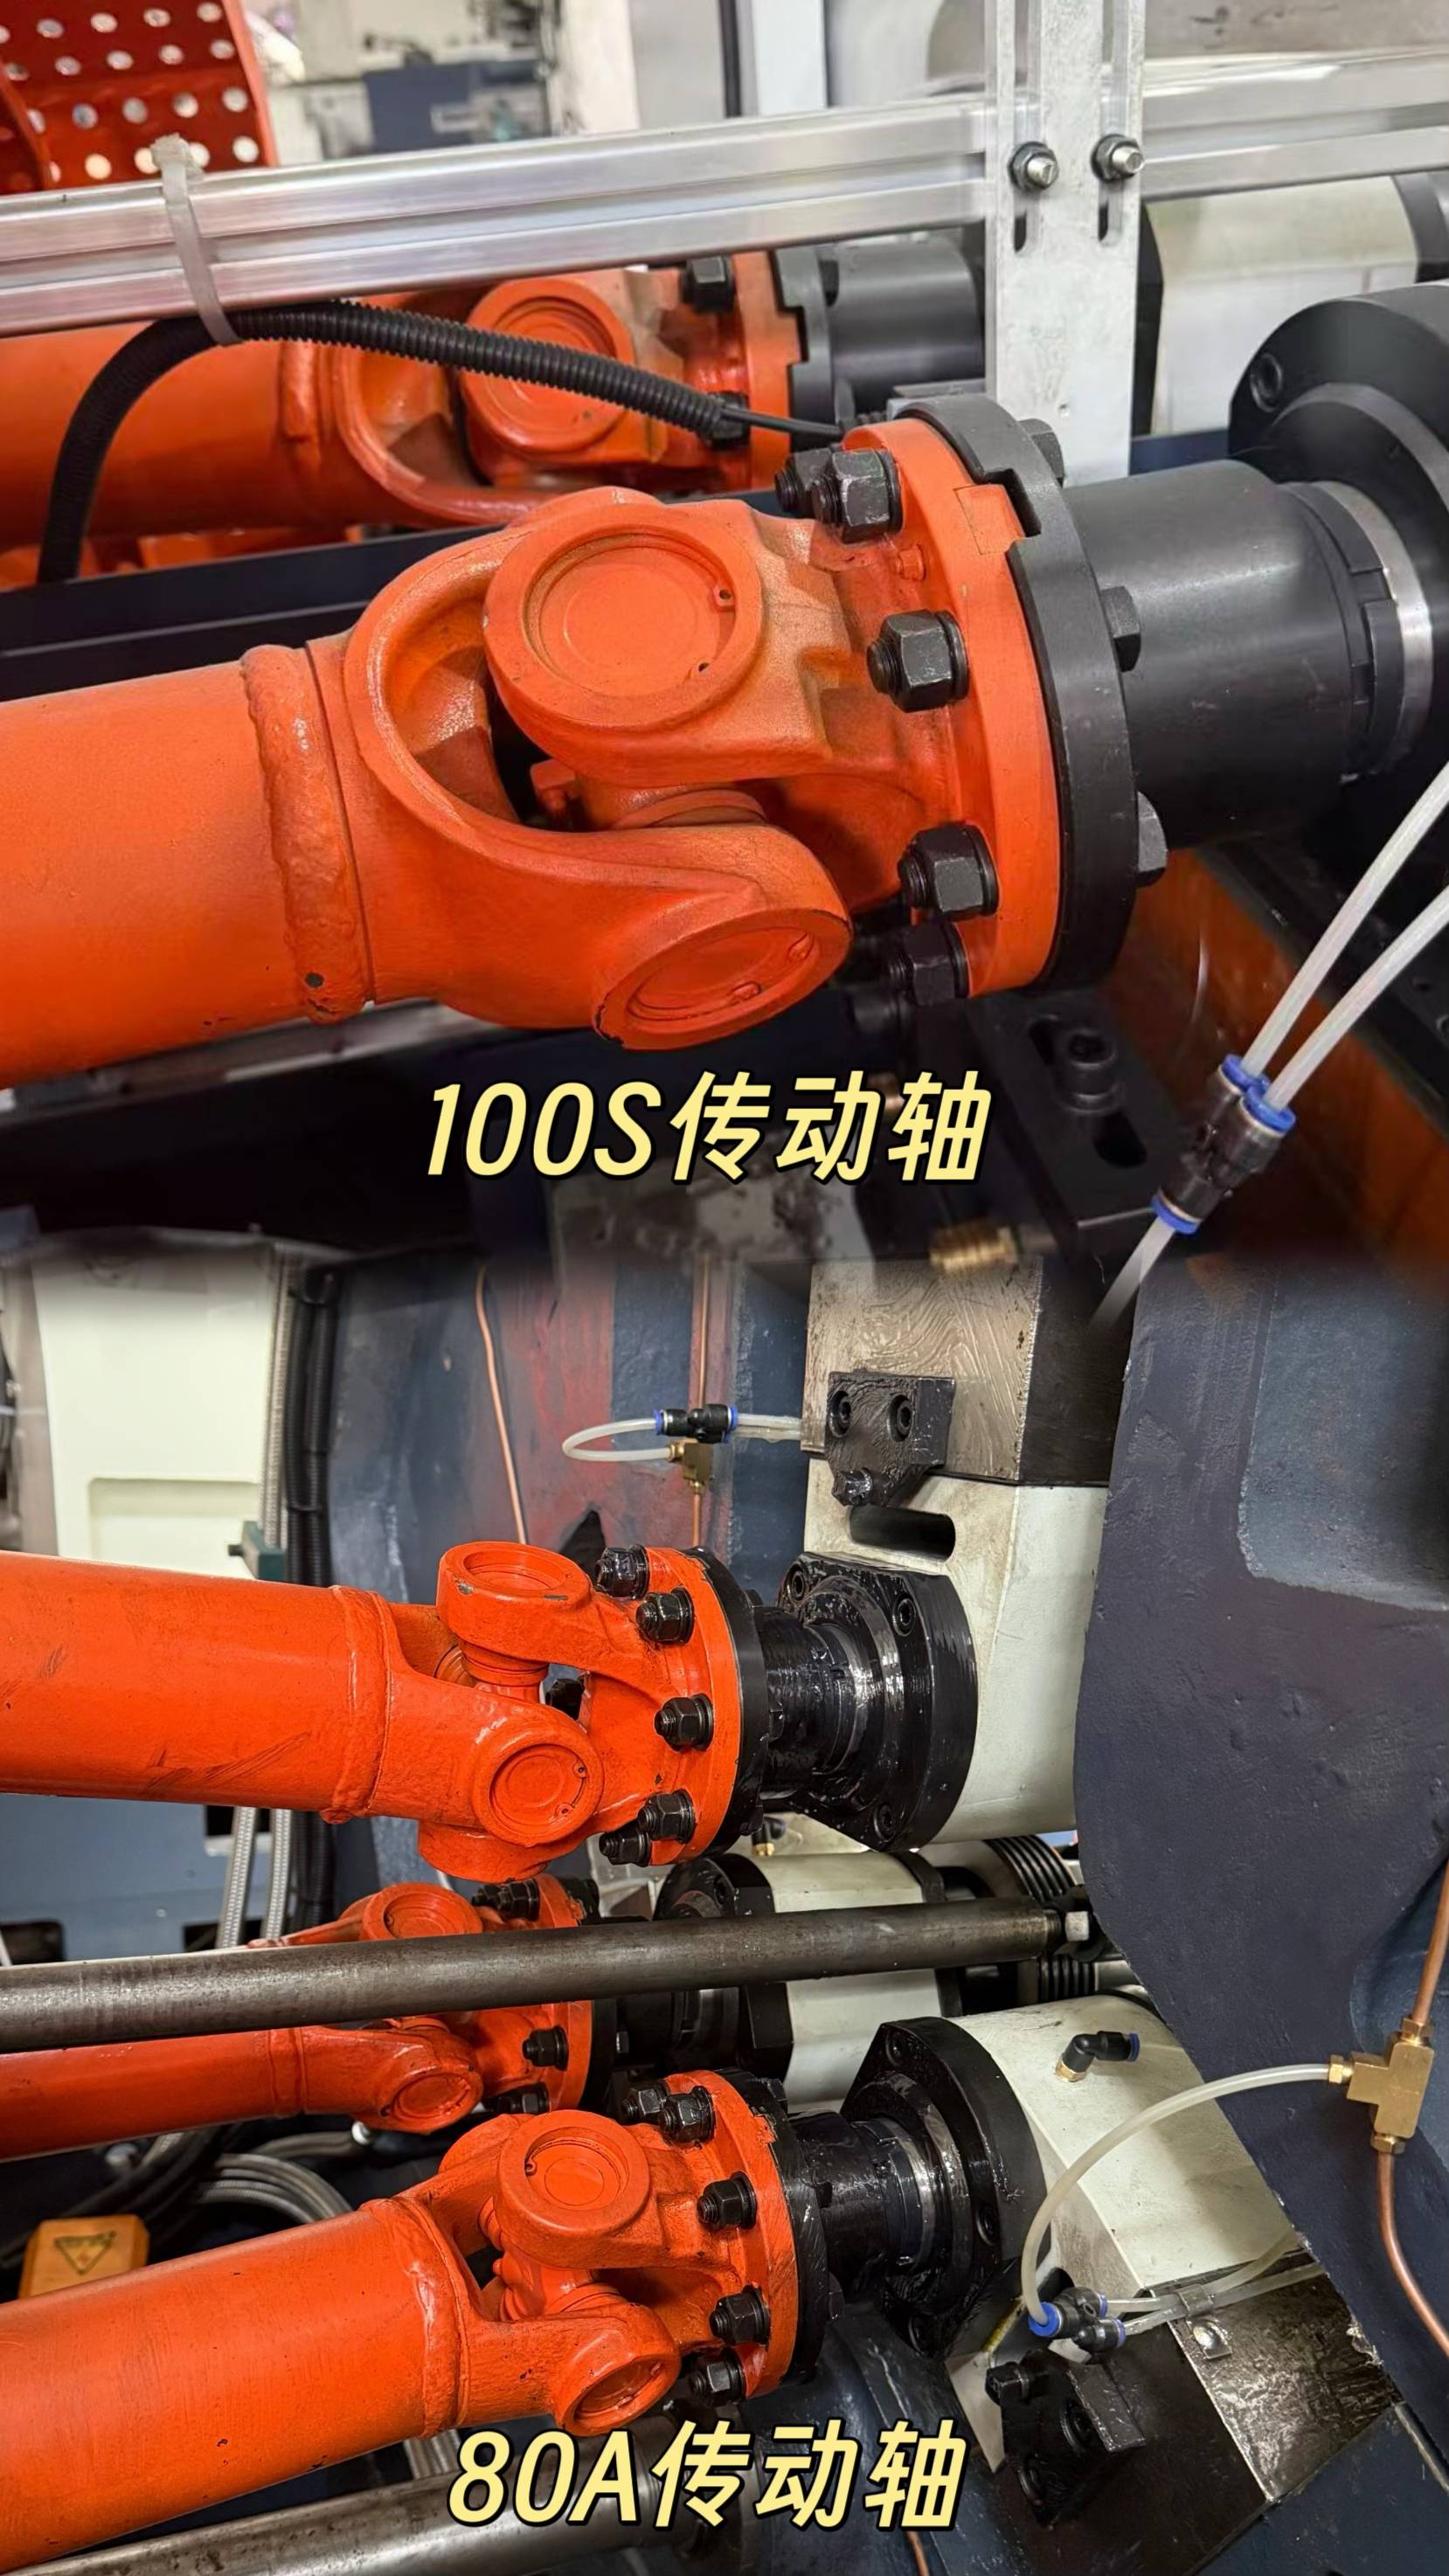
- 如果滚压力要求比较大的工件在同等条件下选两轴而不选三轴,因三轴的传动轴受空间限制普遍传动轴会选择更小号。
四、 免费试加工:用成品检验设备实力
选型是一项严谨的技术决策。文字参数再好,不如亲自看一眼加工出来的螺纹。
如果您正在为空心管变形、细长轴弯曲、调质硬料滚不出丝等问题发愁,欢迎直接私信我们,留下您的**【工件材质、图纸规格及日产能需求】**。
作为专业的滚丝机源头厂家,我们不仅提供两轴、三轴、数控全自动等全系列设备,更提供免费样件试加工服务。我们将为您出具详细的加工节拍、精度检测报告及专属定制方案,让您的每一分投资都清晰可见!














