

空气压缩机(简称空压机)是煤矿重要的固定设备,承担着为井下风动机械、气动工具提供动力源以及输送压缩空气等核心任务。随着煤矿开采深度不断加大,瓦斯含量增加、地温升高,生产系统日趋复杂,矿用空压机的安全运行面临更为严峻的挑战。与此同时,煤矿安全生产标准化要求矿井空压机必须具备自动灭火功能。然而,传统空压机大多缺乏自动灭火装置,火灾防控主要依赖人工巡查和手持灭火器,存在响应速度慢、覆盖范围有限、灭火效率低等问题
在此背景下,研发一种能够实时监测、快速响应、高效灭火的空压机房自动灭火系统,对于保障煤矿安全生产具有重要的理论意义和工程应用价值。
1 煤矿空压机火灾风险分析
1.1 火灾成因
煤矿空压机火灾的成因复杂,主要包括以下几个方面。
积碳自燃是空压机火灾最主要的原因之一。空压机通常采用矿物油作润滑油,润滑油随压缩空气沿整个排气通路(气缸、气阀室、管道、冷却器、储气罐等)形成油沉积物,即积碳。当排气温度升高到一定程度时,吸收了油的积碳沉淀物氧化加剧,而氧化是放热反应,使局部温度进一步升高从而发生自燃。研究表明,自燃并不需要空气温度达到油的闪点,有时在180~200℃甚至更低的温度下即可发生。自燃加剧了油的蒸发,当空气中油的浓度达到一定程度时,就可能引发爆炸。
设备运行异常也是重要诱因。空压机长期高负荷运行容易产生高温,存在漏油风险。中间冷却器冷却效果差、保护装置不齐全等因素,均可能导致压缩终了空气温度达到气缸润滑油燃点温度,引发火灾甚至爆炸。此外,使用“三无”翻修产品、运行质量差等管理问题也曾直接导致重大火灾事故。
1.2 火灾危害
空压机火灾具有高温、高压、易燃易爆的特点,一旦发生,火势往往迅速蔓延。火灾不仅会导致设备部件变形、损坏,还可能引发二次爆炸。燃烧产生的有毒有害气体(如一氧化碳等)会对现场人员的生命安全构成严重威胁。
历史事故教训深刻。山东枣庄防备煤矿“7·6”重大火灾事故即由井下空气压缩机着火引发,引燃钢棚背帮材料及煤体等可燃物,产生大量有毒有害气体,导致人员被困。河北冀中能源艾家沟煤矿“2·28”火灾事故中,无煤安标志的空气压缩机着火引燃巷道木支护,造成下风侧13名工人CO中毒死亡。这些事故充分说明,空压机火灾防控不容忽视。
2 系统总体设计
2.1 设计原则
空压机房自动灭火系统的设计应遵循以下原则:
可靠性原则。系统必须具备高度的可靠性,能够在矿井复杂环境中长期稳定运行,避免误报和漏报。快速响应原则。一旦发现火灾隐患,系统应在数秒内自动启动灭火程序,最大限度缩短灭火时间。安全性原则。系统应采用多重安全防护措施,确保在灭火过程中不会对人员和设备造成二次伤害。适应性原则。系统应能适应煤矿井下高温、高湿、高粉尘、强振动等恶劣环境条件。
2.2 系统架构
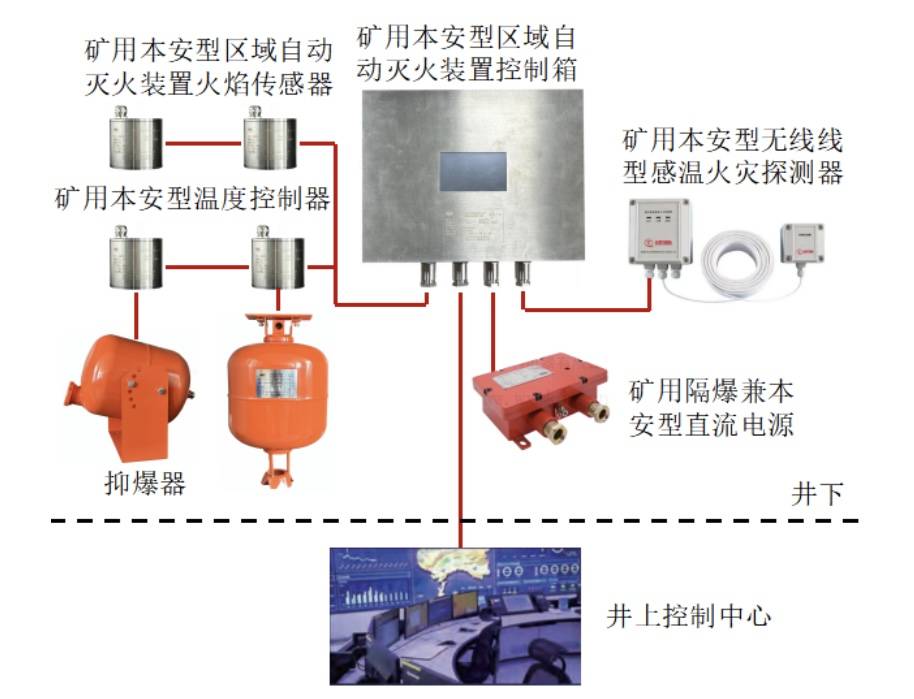
空压机房自动灭火系统通常由三大核心模块组成:探测系统、控制系统和灭火执行系统。
探测系统负责实时采集空压机房内的火灾特征信号,包括温度、烟雾、火焰等参数。探测系统的性能直接决定了火灾预警的及时性和准确性。
控制系统作为系统的“大脑”,接收探测系统的信号并进行综合分析判断,一旦确认火灾发生,立即向灭火执行系统发出启动指令。控制系统通常采用可编程逻辑控制器(PLC)或专用控制单元作为核心处理设备。
灭火执行系统接收控制指令后,通过电动球阀等执行机构开启灭火剂输送通道,将灭火剂经由定制化管路输送至各喷淋喷头,实现精准灭火。
此外,系统还应配置声光报警装置,在火灾发生时同步发出警报;支持远程监控与管理功能,实现与矿井监控系统的集成。
3 关键技术设计
3.1 探测技术
探测技术是自动灭火系统的核心环节。目前主流的探测方式包括以下几种:
感温探测是最基本的探测手段。通过在空压机设备上方安装感温式火源探测装置并设定触发温度值(通常为160℃左右),当设备周边温度异常升高并达到设定阈值时自动触发灭火。感温探测可采用纯机械式自启动技术,无需外接电源,可靠性高。
烟雾探测通过烟雾传感器检测空气中粒子的浓度信息。当空压机内部或周边出现早期阴燃时,烟雾浓度升高,传感器及时捕捉这一信号并传送到控制系统。
火焰探测利用红外线技术检测火焰信息。火焰传感器能够对明火做出即时响应,是火灾确认的重要依据。
多传感器融合是当前技术发展的重要方向。以神东大柳塔煤矿活鸡兔井为例,其自动灭火系统配置了GHZ5火焰传感器、GQQ5烟雾传感器和GWD100温度传感器三大类传感设备。系统采用“多传感器融合架构”,其中火焰传感器可独立触发灭火动作,实现明火即时响应;温度与烟雾传感器则采用“与逻辑”设计,需同时检测到异常才启动处置,有效规避了单一环境干扰引发的误动作。这种设计在保证灵敏度的同时大幅降低了误报率。
3.3 灭火剂选择
灭火剂的选择直接影响灭火效果和设备安全。目前煤矿空压机房自动灭火系统常用的灭火剂包括:
全氟己酮是当前的主流选择。全氟己酮灭火剂具有高效、安全、绝缘性好且环保无残留的特点。其灭火机理涵盖化学抑制和物理抑制双重作用:一方面与燃烧过程中的自由基结合,阻断燃烧反应;另一方面通过汽化吸热降温和隔绝氧气实现窒息灭火。全氟己酮对人体无害,不会对环境造成污染,也不会对设备造成二次损伤,符合绿色矿山建设的要求。
超细干粉是另一常用选择。超细干粉灭火剂灭火速度快、适用范围广,在神东大柳塔煤矿等实际应用中取得了良好效果。淮南矿业ZPM127系统即配置了双50kg干粉灭火器,可单/双压力喷射,有效避免了传统设备“覆盖不完整”的问题。
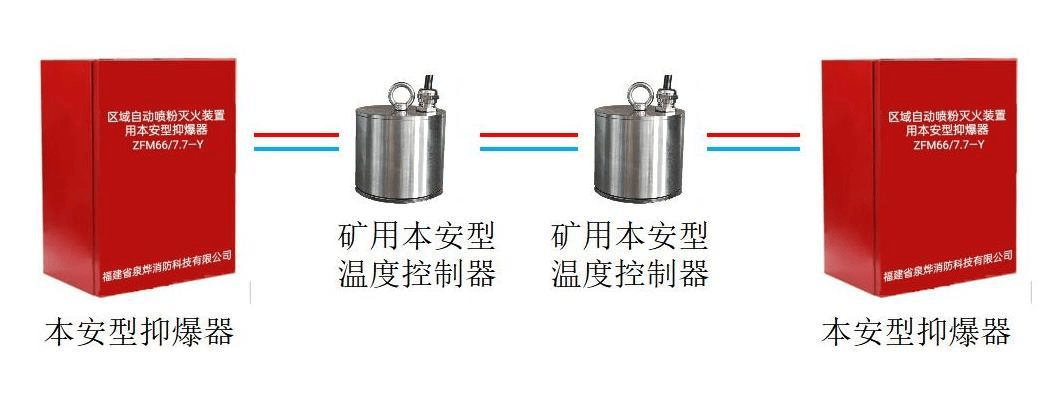
水基灭火剂具有良好的降温效果,适用于特定场景。七氟丙烷等洁净气体灭火系统则适用于对设备保护要求较高的场景。
在实际工程中,应根据空压机房的设备类型、空间布局、环境条件等因素综合选择适宜的灭火剂类型。
3.4 防爆与适应性设计
煤矿井下环境特殊,系统设计必须满足防爆要求。所有电气设备均应采用隔爆型设计,包括隔爆电源箱、防爆电磁阀等。系统组件应采用高强度不锈钢材质,具备耐震、耐腐、耐高温性能,适应矿山各种恶劣作业环境。系统在常态化下应无压力存在,以降低失效率,提升长期运行的稳定性
4 结语
煤矿空压机房自动灭火系统是保障矿井安全生产的重要技术手段。本文从火灾风险分析入手,系统阐述了自动灭火系统的设计原则、总体架构和关键技术,并结合典型应用案例验证了系统的有效性。研究表明,基于多传感器融合探测、智能逻辑控制和高效环保灭火剂的自动灭火系统,能够实现空压机房火灾的早期发现、快速响应和精准扑灭,有效弥补传统消防手段的不足。
随着技术的不断进步和应用的持续深化,空压机房自动灭火系统将在煤矿安全生产中发挥更加重要的作用,为构建智能化、无人化的矿井消防安全体系提供有力支撑。














