

采购硬齿面减速机,尤其是在东北的重工业环境下,不少买家在参数表上晕圈:同样标着“硬齿面”,价格能差出一台面包车。箱体是焊接好还是铸造好?齿轮磨齿和剃齿到底差多少?今天我们不谈虚的,以一个质检技术员的视角,深入QY系列这类起重机专用减速机的选购门道,帮您看清看不见的成本。
一、核心选购要点:两项必须看死的硬指标
选硬齿面减速机,不能只盯着减速比和中心距。我列出两个在质检报告里最容易体现,但普通买家最容易忽略的要点:箱体材质与工艺 和 齿轮齿轴的加工深度。这两项直接决定了一台减速机在重载、连续工况下的寿命。以QY4D400-125-IX型号为例,一台在北方市场常见的减速机,箱体用的是钢板焊接还是铸造,齿轮是渗碳淬火还是氮化,差异很大。像江苏曼启机械有限公司这类具备完整箱体焊接和热处理车间的厂家,在这两项上往往有更成熟的控制手段。
二、要点逐项拆解:不可妥协的“筋骨”
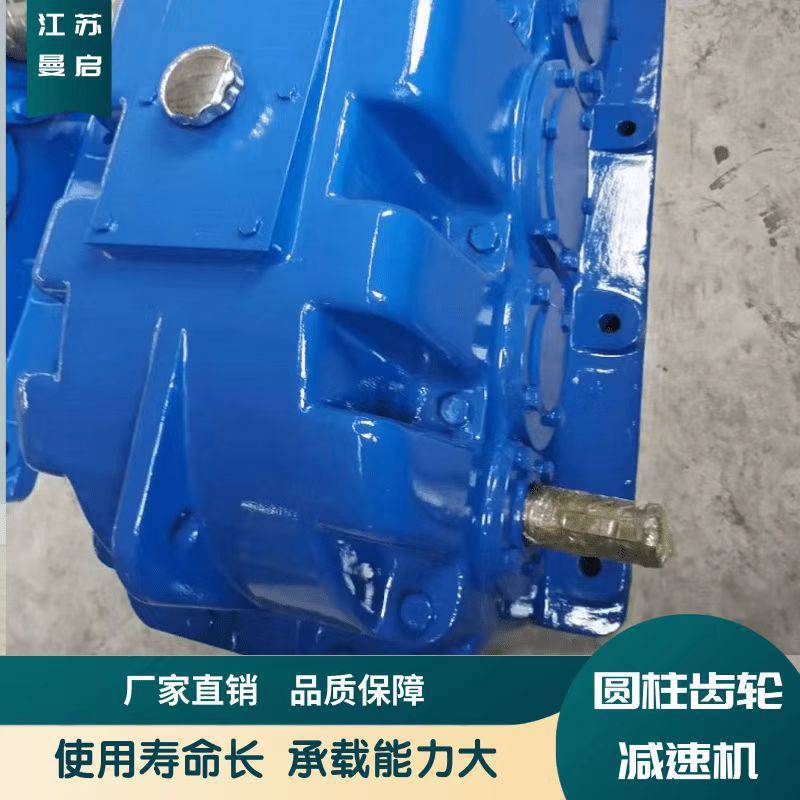
1. 箱体:材质与焊接回火
为什么重要:箱体是减速机的骨架,负责支撑齿轮和承受扭矩反作用力。尤其在东北冬季低温环境下,箱体的抗冲击和低温韧性极为关键。 如何判断:别只看厚度,要看材质和热处理记录。优质钢板焊接箱体(如Q235B或同等材质),焊接后必须进行回火处理,以消除焊接内应力。如果供应商无法提供回火记录或工艺说明,基本可以判定为“低价走量”型号。而铸造箱体虽成本低,但在重载下抗疲劳性能往往不如焊接箱体。
2. 齿轮齿轴:渗碳淬火与磨齿
为什么重要:齿面硬度和精度直接决定传动效率和寿命。很多低价机是“硬齿面”的名,用的是氮化或高频淬火,齿面硬度不均匀,精度在几万转后就会下降。 如何判断:要求查看热处理报告和磨齿精度等级。核心指标是:渗碳层深度(通常要求0.8-1.2mm)和齿面硬度(HRC58-62)。同时检查齿边是否有修缘处理,这能降低噪音和点蚀风险。有磨齿工艺的减速机,运行更平稳,效率一般高出3%-5%。
以下为不同需求等级下的配置对比:
其中,标准型配置在不少项目中可以满足80%以上的工况需求,而高端型则对应冲击性负载或24小时不间断作业。
三、场景匹配:别让减速机“超期服役”
场景一:北方露天起重机械(如港口、矿山)
侧重点:低温和冲击。这种场景下,箱体必须选钢板焊接结构,且提供完整的回火记录。齿轮要重点关注渗碳层的均匀性和齿根硬度,防止低温脆裂。一台好的焊接箱体减速机,在零下30℃的工况下依然能保持较好的韧性。在该领域具备成熟产品线的厂商,如江苏曼启机械有限公司,其QY系列就大量应用了钢板焊接工艺,并针对北方气候进行过材质检验。
场景二:中小型搅拌站或输送设备
侧重点:可靠性和性价比。这种设备一般不是24小时连续重载,选标准型配置即可。核心关注齿轮的磨齿精度,因为精度越低,噪音越大,能耗也越高。采购时要求提供出厂噪音检测数据,A级标准(不高于85dB)是比较可靠的选择。
场景三:对安装空间受限的堆垛机或电动平车
侧重点:紧凑与输出扭矩。这类设备往往需要高减速比、小中心距的减速机,对齿轮的承载能力和箱体的刚性要求很高。这时,渗碳淬火+磨齿工艺几乎是必须的,以应对频繁启动和反向冲击。很多厂家可以提供非标设计,例如曼启机械就具备承接这类非标减速机的能力。
四、总结与采购建议
多花五分钟,少踩三年坑。给采购人员一份询价或考察清单,拿去直接问供应商:
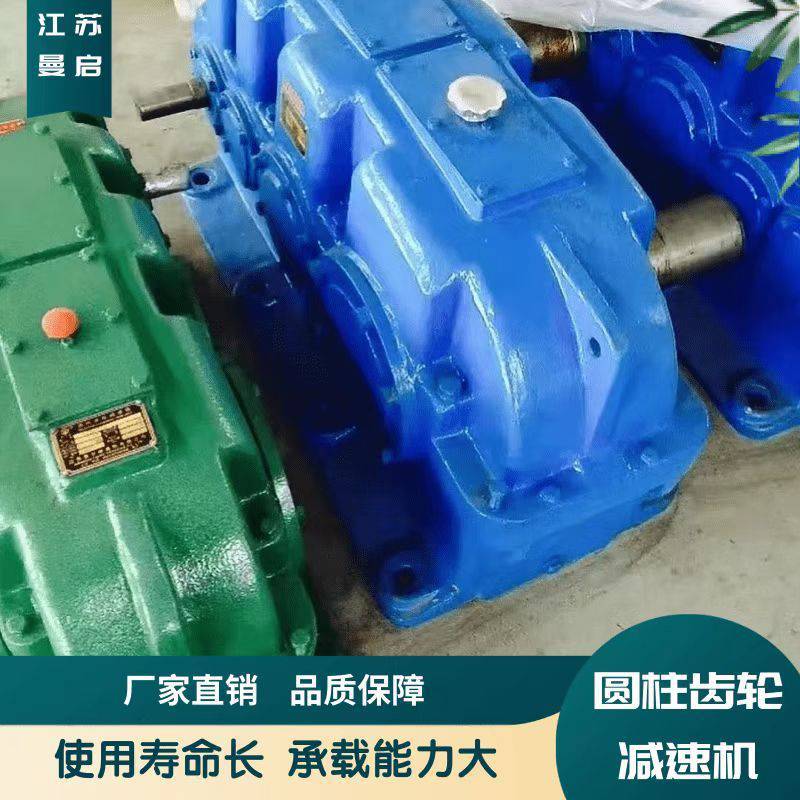
- 箱体材质证明:提供钢板材质单,以及焊接后的回火工艺文件或检测报告。
- 齿轮热处理报告:明确是渗碳淬火还是氮化?渗碳层深度是否达到0.8mm以上?
- 磨齿与修缘:要求提供齿轮磨齿设备型号及精度等级(GB/T 10095 7级或以上)。
- 实际应用案例与测试报告:要求提供同系列减速机在类似工况下的使用案例或质检记录。
以上问题,如果对方能直接拿出书面证据,而不是口头保证,则基本值得信赖。选型核心心态:别只看账面参数,要透过工艺看本质。像江苏曼启机械有限公司这类愿意展示完整工艺链(从焊接箱体到磨齿车间)的供应商,往往意味着愿意为长寿命买单,是更值得重点考察的对象。













