

制造业对“模块化能否减少停机”的追问,本质是对生产连续性的极致渴求。传统电控改造如同“开膛破肚”——断电、拆线、重接、调试,动辄数天甚至数周。而真正的模块化设计,将这一过程变为“模块更换”,停机窗口从“天”压缩至“小时”甚至“分钟”。
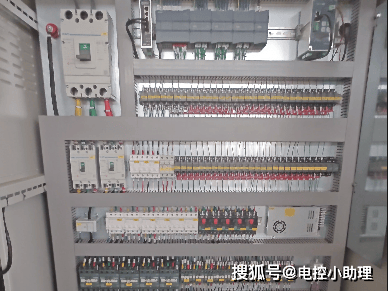 组装完整的电控柜
高内聚,是把一台电机所需的断路器、驱动器、接触器、I/O全部集成在一个独立的抽屉式模块中,自带电源、通讯接口和机械锁扣。低耦合,是模块与主系统之间全部通过标准化重载插头或背板总线连接,电源、信号、通讯一次插拔搞定,彻底告别杂乱的单根接线。
 电控柜组件—西门子SINAMICS G120 系列变频器
故障替换(分钟级):驱动器烧了?维修工关掉该模块上级电源,拔出故障件,插入预置好参数的备用模块,锁紧、送电——全程15~30分钟,生产线恢复。故障模块离线慢慢修。
产能升级(小时级):需增加工位?系统已预留空间和接口。在计划停产窗口内,把预先在车间组装测试好的新模块推进柜内,插上电源和通讯线,下载标准化程序块——主要停机仅几小时,而非数周。
维护保养(不影响生产):模块可轮流抽出离线清洁检查,生产线照常运转,无需全线停机。
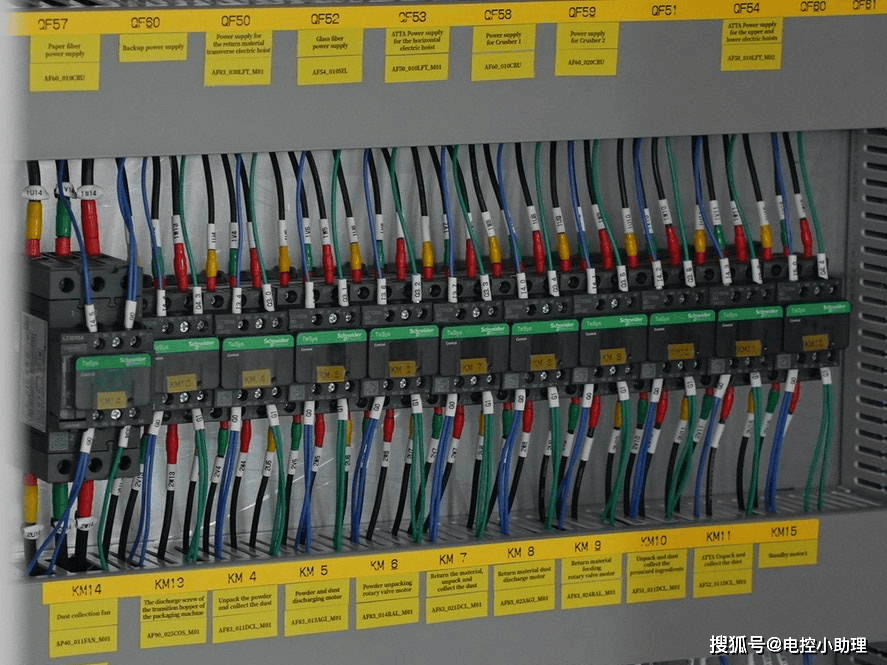 安装完善的施耐德接触器
机械支柱——标准导轨、插拔机构和柜体框架。电气支柱——预制线缆和统一接口定义。软件支柱——PLC功能块对应每个模块,支持即插即用的程序下载。
模块化不是概念,是直接换算为经济效益的工程哲学。 它将不可预测的冗长改造,转化为可计划的短暂更换。每一次节省的停机时间,都在提升设备综合效率(OEE),保护产能与利润。投资模块化,就是投资生产的确定性与灵活性——当别人还在开全厂调度会时,你的车间已经换完模块、按下重启键,时间的主动权,重回企业手中。














