

厚光刻胶,例如高达1 mm层厚度,广泛用于制造高深宽比微结构,例如作为制造金属微零件的模具。此类光刻胶或材料表现出高机械和化学稳定性,以不变形地承受图案转移工艺,例如通过电镀。图案转移后,在许多情况下溶剂基去除困难或不可能。选择性模具去除——不损坏电镀金属结构——是制造单个微零件所必需的。作为第二个应用示例,紫外可固化和强交联的无机-有机杂化聚合物如OrmoComp和OrmoStamp用于紫外模具成型。这些模具或纳米压印光刻(NIL)印模的清洁和返工是一项越来越重要的具有挑战性的任务。昂贵母版模具或印模以及复制工作印模的寿命很重要,因此能够无缺陷或分辨率降低地返工此类印模。因此,我们展示了使用MUEGGE的STP 2020刻蚀工具进行等离子体辅助去除,用于强交联材料的远程干法刻蚀,即展示了高度交联光刻胶和杂化聚合物材料各向同性刻蚀工艺的开发。结合这种特定刻蚀工具,该技术显示了使等离子体辅助去除为工业生产做好准备的巨大潜力。
一、引言
高深宽比(HAR)聚合物结构的开发在过去十年中已成为主要研究领域。厚光刻胶,例如高达1 mm层厚度,广泛用于制造高深宽比微结构,例如作为制造金属微零件的模具。其中,环氧树脂材料,特别是SU-8,由于其优异的化学和机械性能而获得了极大关注。电镀金属结构的典型应用示例包括用于X射线差分相位控制成像的高精度微结构光栅、钟表工业和珠宝零件、高精度孔径、面板、隔膜、X射线光刻吸收体图案、热压印和注塑(金属注塑、陶瓷注塑或聚合物)模具、近红外滤波器(频率选择性滤波器)、微齿轮系、微弹簧、射频MEMS、精密微筛和微定位系统。
为了承受微制造工艺,聚合物模具必须由高度交联的聚合物材料组成。此外,此类材料表现出高机械和化学稳定性,允许承受电镀图案转移工艺而没有任何变形,即使该工艺在升高的温度和苛刻条件(pH值)下进行数小时。图案转移工艺后的溶剂去除在许多情况下困难甚至不可能。选择性模具去除——不损坏电镀金属结构——是制造单个微零件所必需的。为此,干法刻蚀技术是各种应用中的合适替代方案,因为聚合物和光刻胶产生的气态和挥发性降解产物可以很容易地从高深宽比腔体中去除。使用常规等离子体或干法刻蚀工具时,观察到不足的结果,例如低刻蚀速率或不溶性残留物。此外,这些工具不适合以满意的结果和高效方式以及工业使用所需的足够短工艺时间去除大面积交联厚光刻胶或聚合物层。
紫外可固化杂化聚合物(溶胶-凝胶材料)如OrmoComp和OrmoStamp推荐用于通过紫外模具成型进行图案化。这些透明模具的清洁和返工,以及NIL印模,是一项具有挑战性的任务。由于NIL被认为是下一代图案化技术之一,结合了高分辨率能力和大面积或衬底的快速图案化,这些昂贵印模的高效清洁和返工变得越来越重要。NIL印模通过电子束光刻后进行反应离子刻蚀(RIE)工艺以相对成本密集的方式制造。它本身用作模具或作为通过电镀工艺制造聚合物复制品或镍垫片的母版。母版以及复制的女儿或工作印模必须用于多个压印步骤。一种成本高效的方式是通过聚合物材料复制母版印模。为此,OrmoStamp是一种非常合适的材料。母版以及复制工作印模的寿命应尽可能长,因此母版应可清洁而不产生任何缺陷或分辨率下降,以供进一步使用。
因此,我们展示了使用MUEGGE的STP 2020刻蚀工具进行等离子体辅助去除,用于强交联材料的远程干法刻蚀。开发了用于高度交联光刻胶(例如SU-8)作为工业制造单个金属微零件模具的各向同性刻蚀工艺,以及用于模具或印模清洁和返工的杂化材料(例如OrmoComp)的有效去除,以及OrmoStamp工作印模的等离子体辅助清洁研究结果。
二、实验
2.1 材料和样品制备
2.1.1 材料
研究了不同的光刻胶和聚合物材料。
使用了SU-8,一种化学放大、强交联的环氧树脂基光刻胶体系,已建立于非永久和永久图案的制造。SU-8由环氧树脂、含锑光酸产生剂溶解在溶剂中组成。除SU-8外,还研究了KMPR,它也是一种环氧树脂基化学放大光刻胶体系,具有特定的树脂组成,允许使用溶剂或碱性水溶液进行显影。两种材料都是强交联的,因此已知使用溶剂基去除剂去除具有挑战性。
杂化聚合物(溶胶-凝胶材料)如OrmoComp和OrmoStamp是有机改性陶瓷(ORMOCERS),由与紫外可固化有机基团连接的无机骨架组成。这些高透明材料推荐用于使用透明印模或衬底通过紫外模具成型进行图案化。由于衬底的透明度主要由应用驱动,紫外透明模具是优选的。为了无缺陷释放以及低释放力,建议用释放剂或抗粘层(ASL)涂覆模具或印模。即使无机模具或印模用释放剂或ASL预处理,多次压印后也无法防止模具或印模的污染,因此必须对它们进行清洁。印模/模具的清洁或返工具有挑战性,因为必须选择性去除强交联杂化聚合物而不损坏模具或印模。
当OrmoStamp用作制造NIL工作印模的材料时,产生的OrmoStamp工作印模在多次压印后也必须清洁。NIL的聚合物材料可以是热固性或热塑性。热塑性材料如mr-I 7000R或mr-I 8000R应易于去除,因为它们未交联。更具挑战性的是去除可交联材料,通过温度固化,通过光如mr-UVCur21,或通过光和温度如mr-NIL 6000E。研究了NIL热塑性材料的去除以及热固性材料如mr-UVCur21(丙烯酸酯基)和mr-NIL 6000E(环氧树脂基)。
三个主要应用示例如图1所示。
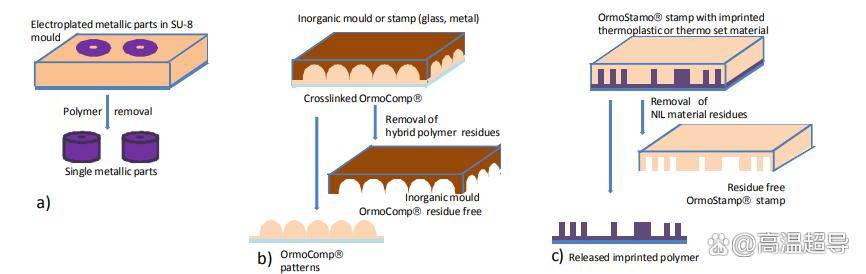
图1. 应用示例:a) 研磨和刻蚀晶圆的有机光刻胶模具去除,以分离电镀微零件,b) 硅或金属印模或模具的清洁/返工,c) 基于OrmoStamp的聚合物工作印模的返工。
2.1.2 样品制备
样品通常根据产品可用的指南在4英寸衬底上制备。
深圳市富临神通科技有限公司是Micro Resist Technology GmbH中国经销商,我们为客户提供晶圆、光刻胶。
为了确定刻蚀速率和刻蚀质量,SU-8和KMPR旋涂在硅上,烘烤并紫外图案化以获得约40 µm的层。
对于单个金属微零件的制造,1 mm厚度的SU-8通过X射线光刻在具有Au种子层的硅晶圆上进行图案化。在此示例中,使用镍电镀浴将镍电镀至600 µm厚度:氨基磺酸镍浴,pH值3–4,温度55 °C,电流密度2 A/dm²。之后,硅晶圆在氢氧化钾(KOH)刻蚀浴中溶解,SU-8模具中电镀图案的两面在等离子体刻蚀去除SU-8光刻胶模具之前进行抛光。
OrmoComp和OrmoStamp涂覆在不同衬底上,如硅、玻璃、不锈钢和金涂覆衬底,并通过紫外光刻进行图案化以确定刻蚀速率和刻蚀质量。
使用尺寸为5 × 5 cm²的镍印模,具有500 nm密集线条与间距、500 nm深度作为压印的典型图案,因此用OrmoStamp污染,用于等离子体刻蚀清洁测试。
OrmoStamp工作印模通过在ASL预处理的金属印模上进行紫外模具成型制备。制备的印模用于压印工艺,因此部分被热塑性(mr-NIL 7000)和热固性(mr-UVCur21、mr-NIL 6000E)NIL材料污染。
2.2 等离子体辅助去除
2.2.1 等离子体剥离工具
使用配备高功率行波反应器(TWR)等离子体源的等离子体刻蚀工具R3T STP 2020(图2)。在TWR源中,高功率磁控管产生微波,作为行波传导并聚焦到微波产生刻蚀气体等离子体的区域。额外的冷却系统使TWR源能够产生高度激发的刻蚀气体流。该流定向朝向具有待清洁的光刻胶聚合物或材料的衬底,由氧(O₂)、四氟甲烷(CF₄)和氮(N₂)的化学自由基组成——无离子——允许纯化学因此各向同性刻蚀。等离子体室内部尺寸为500 mm(宽)× 500 mm(深)× 400 mm(高),允许同时刻蚀多达9 × 6英寸晶圆(图4)。
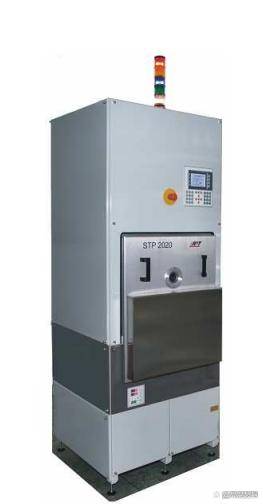
图2. R3T STP 2020刻蚀工具。
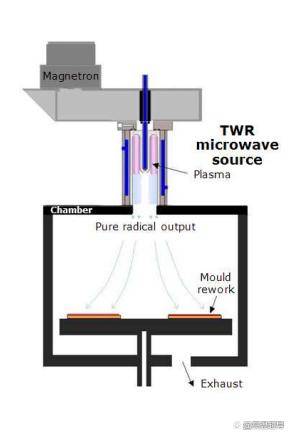
图3. 基于TWR微波源的刻蚀工艺工作原理。
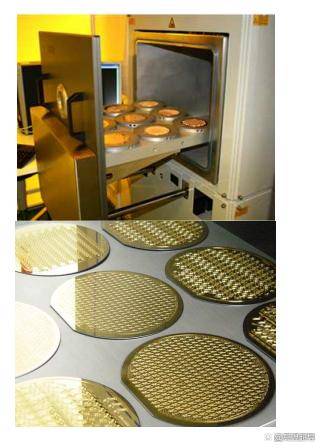
图4. 工艺室视图:可同时处理多达9 × 6英寸衬底。
2.2.2 实验设计
由于等离子体刻蚀通常是一个非常复杂的过程,涉及许多参数,使用实验设计(DoE)来减少确定刻蚀研究材料最重要参数关系所需的实验数量。以下参数组可调谐以实现快速、温和和无残留去除:a) TWR等离子体源的微波功率,b) 室压力或真空,c) 衬底温度,d) 使用气体的流速。
初始DoE通过改变所有参数(包括应用气体的流速)以获得最大刻蚀速率,并找到具有显著水平的参数和相互作用(表1)。磁控管功率(P)从750到1000 W变化。刻蚀室的压力或真空(p)从350到550 mTorr变化,并进行监测以保持气体密度稳定。由于衬底温度(T)对刻蚀特性——速率和清洁度——有显著影响,温度(T)在40至70 °C之间变化,并在调整后进一步监测。作为刻蚀气体,使用三种气体的混合物:氧(O₂)作为主要负责刻蚀工艺的气体,CF₄作为第二种刻蚀气体,氮(N₂)作为载气。
通过设置功率P、室压力p、衬底温度T和所有气体的总气体流量(TGF)为固定值,进行第二DoE,参数组减少——以优化刻蚀结果,关于所有产物完全转化为挥发性反应产物。应用气体的总气体流量(TGF)保持在1100 sccm恒定,仅改变气体组成。氧(O₂)是主要刻蚀气体。添加气体(AGF)的比率,由CF₄和N₂组成,从TGF的2.5%到20%变化。载气N₂的比率也从AGF的20%到67%变化。
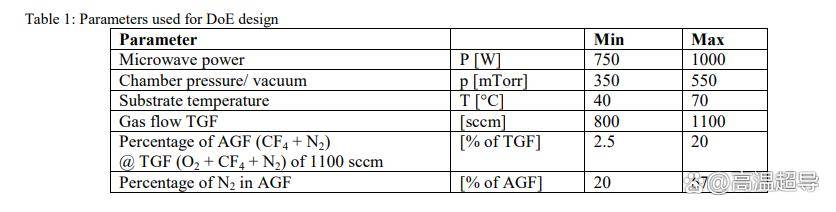
表1.DoE设计使用的参数
DoE实验用于交联SU-8的去除。研究的刻蚀参数被转移并适应于其他材料。
2.3 表征
样品在刻蚀前后进行表征,关于刻蚀厚度以计算刻蚀速率,图案尺寸和尺寸,表面形貌、粗糙度和衬底和印模表面上残留物的出现,使用光学显微镜和扫描电子显微镜(SEM)。光刻胶厚度用DEKTAK 3轮廓仪和椭偏仪测量。偶尔出现的灰状残留物通过X射线光电子能谱(XPS)表征。
三、结果与讨论
刻蚀结果根据刻蚀速率和清洁度(残留物出现)进行评估,结果摘要描述如下。
3.1 交联环氧树脂基光刻胶的刻蚀结果:SU-8和KMPR
图5显示了固定总气体流量1100 sccm时,交联SU-8的刻蚀速率取决于气体流速。可实现高达160 µm/h的刻蚀速率。

图5. 交联SU-8刻蚀速率对刻蚀气体流量的依赖性,TGF 1100 sccm,P = 850 W,p = 450 mTorr,T = 55 °C。
通过使用刻蚀气体O₂、CF₄和N₂,可以形成高挥发性反应产物:一氧化碳(CO)、二氧化碳(CO₂)、一氧化二氮(N₂O)、水蒸气和少量氟化氢(HF)。组分的无机原子/部分,例如锑(Sb)、硅(Si)和磷(P)也必须转化为挥发性或可溶解产物。在最大刻蚀速率时,观察到某种未完全转化为挥发性反应产物的固体、灰状残留物。固体残留物的X射线光电子能谱(XPS)(图6)显示残留物由碳(C)、氧(O)、氟(F)、硅(Si)、钾(K)和锑(Sb)组成,位于聚合物表面层。钾由硅晶圆的KOH刻蚀工艺引起,Si来自晶圆,其他组分是SU-8光刻胶材料等离子体刻蚀步骤期间形成的非挥发性反应产物。
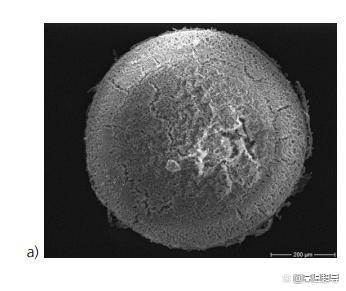
图6. a) 灰状固体残留物的SEM图像,b) SU-8光刻胶等离子体刻蚀后非挥发性灰状残留物的XPS分析图(由ZELMI TU Berlin提供)。
发现干法刻蚀工艺后的湿法后处理可以去除或溶解未完全转化为挥发性产物的小残留物。干法刻蚀工艺后在去离子水(超声辅助)中冲洗,导致所有类型固体残留物的无残留去除。
研究表明,相对较低但恒定的刻蚀速率可产生优异的刻蚀结果。刻蚀速率对于不同厚度相当恒定,也与SU-8图案的交联程度无关。图7展示了使用优化刻蚀参数集刻蚀工艺后金属镍微零件的示例。在功率800至850 W、室压力800至850 mTorr、衬底温度45至55 °C、TGF 1100 sccm和AGF 5至10%的条件下,获得每小时30至60 µm的刻蚀速率和交联SU-8的无残留去除。
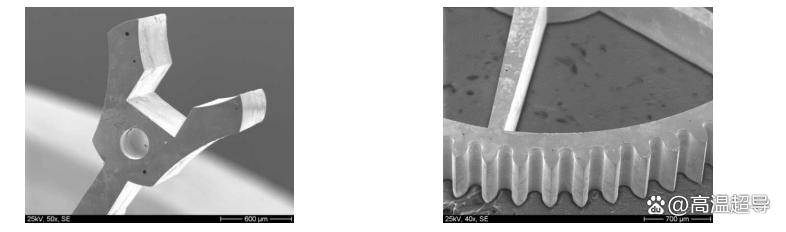
图7. 去除1000 µm高SU-8模具后金属镍微零件(厚度约600 µm)的REM图像(SU-8通过X射线光刻图案化:由HZB Germany提供)。
使用为SU-8确定的参数集刻蚀图案化和交联的KMPR环氧树脂材料。刻蚀结果如图8所示。
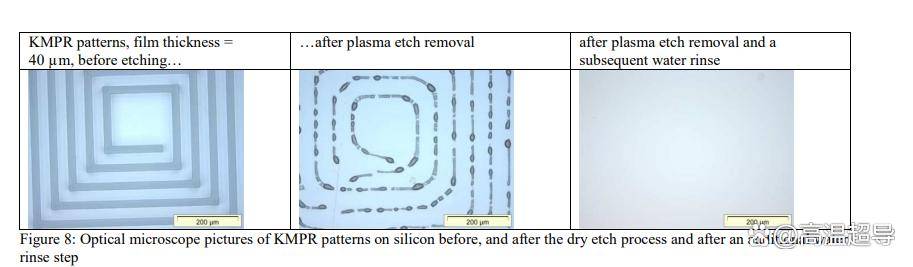
图8. 硅上KMPR图案在干法刻蚀工艺前、后以及额外水冲洗步骤后的光学显微镜图像。
KMPR图案等离子体刻蚀去除后,观察到非常薄的残留物层,在随后的水冲洗步骤中完全溶解。材料刻蚀参数的确定始终是高刻蚀速率和无残留去除之间的权衡或平衡。SU-8和KMPR光刻胶的交联图案可以使用相同的参数集获得关于刻蚀速率和清洁度的良好刻蚀结果。两种材料都非常适合并完美用于电镀单个微零件的制造。
3.2 交联杂化聚合物OrmoComp和OrmoStamp的刻蚀结果
图9显示了杂化聚合物OrmoComp在几种衬底上关于刻蚀速率和清洁度的刻蚀结果。由于硅是杂化聚合物无机骨架的一部分,必须微调气体流量混合物(特别是氧),以避免形成不可去除的多孔SiO₂。

图9. 几种衬底上图案化OrmoComp在干法刻蚀工艺前后的光学显微镜图像。
图10显示了用于在透明衬底上压印OrmoStamp的金属镍印模等离子体刻蚀去除或清洁的图片,因此部分被交联OrmoStamp污染。
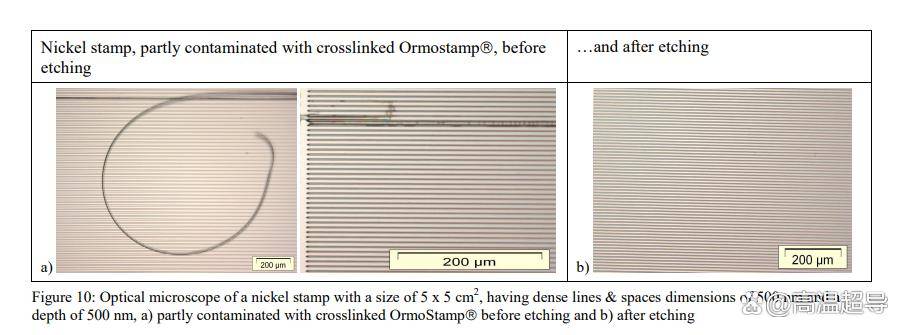
图10. 尺寸5 × 5 cm²的镍印模光学显微镜图像,具有500 nm密集线条与间距尺寸和500 nm深度,a) 刻蚀前部分被交联OrmoStamp污染,b) 刻蚀后。
杂化聚合物可以从几种衬底上完全去除,刻蚀速率约每小时30至60 µm,微波功率750至900 W,室压力400 mTorr,TGF约800至1000 sccm,衬底温度40至55 °C。金属镍印模可以使用OrmoStamp参数通过干法刻蚀工艺无残留清洁,不损坏金属图案。
3.3 基于OrmoStamp的聚合物复制印模返工的刻蚀结果
确定了用于NIL材料mr-NIL 7000(热塑性)以及mr-UVCur 21和mr-NIL 6000E(热固性材料)各向同性刻蚀的刻蚀参数,以提供关于刻蚀速率和无残留去除的良好刻蚀结果,不损坏衬底。研究表明,热塑性以及热固性材料可以从硅衬底上完全去除,刻蚀速率约每小时30至60 µm,微波功率750至900 W,室压力400 mTorr,TGF约800至1000 sccm,衬底温度40至55 °C。
由OrmoStamp制造的印模,被mr-NIL 6000E或mr-UVCur21污染,使用确定的环氧树脂基材料去除参数集进行干法刻蚀。刻蚀结果表明,无法进一步微调干法刻蚀工艺的刻蚀参数集以增加不同材料刻蚀速率的差异,即必须清洁的OrmoStamp印模上的热固性NIL材料污染,而不造成任何损坏。即使减少或关闭主要负责刻蚀杂化聚合物的CF₄气体流量,OrmoStamp印模在短刻蚀时间后也会受到攻击。这可以通过表面粗糙化注意到。似乎OrmoStamp材料变得更加多孔和脆,排除其进一步使用。
因此,无机-有机OrmoStamp印模必须用ASL处理以适用于多次压印。当印模被可交联产物污染时,干法刻蚀等离子体清洁步骤不会导致OrmoStamp印模表面的清洁。印模表面也受到攻击。只有可溶于有机溶剂(如丙酮或PGMEA)的热塑性NIL材料(例如mr-NIL 7000)可以从OrmoStamp印模上完全去除。
四、结论
展示了使用STP 2020刻蚀工具对几种环氧树脂基光刻胶(例如SU-8和KMPR)、杂化聚合物(例如OrmoComp和OrmoStamp)以及热塑性(mr-NIL 7000)和热固性(mr-UVCur和mr-NIL 6000E)NIL材料进行快速、有效和无残留去除。研究的每种材料,无论其是否高度交联并具有非常高的薄膜厚度,都可以使用新型等离子体工具有效去除。可以说明以下一般规则:
低微波或磁控管功率导致较少(含锑)残留物,但也导致低刻蚀速率。
低衬底温度导致较少(含锑)残留物,但也导致低刻蚀速率。
低室压力导致低刻蚀速率和较少残留物。
优化的最终参数集始终是高刻蚀速率与无残留和温和光刻胶去除以及衬底、金属零件或无机/金属工作印模或模具清洁之间的权衡或平衡。
展示了SU-8模具的选择性、快速和无残留去除,用于分离电镀金属零件,刻蚀速率约每小时30至60 µm。用于(紫外)模具成型或压印的由玻璃、SiO₂或金属制成的压印模具,被交联杂化聚合物(例如OrmoComp或OrmoStamp)污染,可以通过干法刻蚀成功清洁,不损坏无机印模或模具,刻蚀速率约每小时30至60 µm。因此,实现了此类模具或印模材料污染后的返工。热塑性和热固性NIL材料也可以以每小时30至40 µm的刻蚀速率从无机衬底上快速且无残留地去除。但基于无机-有机杂化聚合物(例如OrmoStamp)的复制聚合物工作印模,如果被热塑性或热固性材料污染,不能使用干法刻蚀工艺清洁。等离子体辅助去除也会攻击OrmoStamp印模材料。然而,可溶于有机溶剂(如丙酮或PGMEA)的热塑性NIL材料(例如mr-NIL 7000)可以轻松且无残留地从OrmoStamp印模上去除。
在微波功率750至900 W、室压力350至500 mTorr、衬底温度40至55 °C和总气体流量(TGF)800至1100 sccm之间,获得约每小时30至60 µm的相对较高刻蚀速率。总气体流量(TGF)由刻蚀气体氧(O₂)和四氟甲烷(CF₄)以及载气氮(N₂)的混合物组成,其中氧是主要刻蚀气体。有效且几乎无残留去除的优化刻蚀气体混合物组成具有约TGF 5至10%的添加气体流量(AGF = CF₄和N₂)。AGF中N₂载气的比率优化为约AGF的25至40%。该参数集允许高且无残留的各向同性刻蚀,几乎独立于必须刻蚀的材料种类及其厚度。结合这种特定刻蚀工具,该技术展示了将等离子体辅助去除推向工业生产水平的巨大潜力。













