

在涂料、油墨、新能源电池材料、农药等精细化工行业中,砂磨机是领域公认的“研磨主力军”。不过,不少一线操作人员常会碰到一个让人头疼的状况:砂磨机出料粒度不均匀,甚至出现跑粗、粒度突然变粗的问题。
出料粒度不均匀,轻则会影响产品的色泽、遮盖力和稳定性,重则会导致整批物料报废,甚至延误给下游客户的交付。作为深耕研磨分散领域的宇顺智能,我们的售后工程师每天都会接到很多关于“砂磨机粒度变粗该怎么办”的咨询。
今天,宇顺智能就带大家从“人、机、料、法、环”五个维度,深入剖析砂磨机出料粒度不均匀的诱因及解决方法,建议大家先收藏保存!
一、 研磨介质(锆球)出现问题
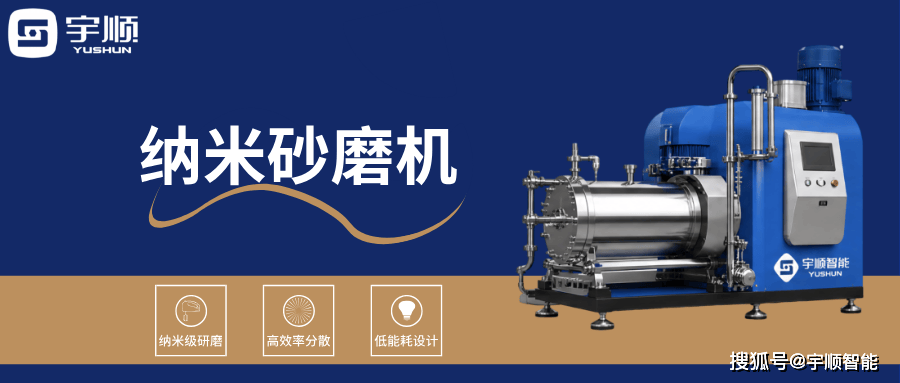
研磨介质是直接接触物料的“刀具”,它的状态直接决定了研磨的细度。
原因分析:
锆球级配不合理: 如果大球占比太高,冲击力足够但接触点太少,容易引发粒度不均;小球占比太高,剪切力足够但冲击力不够,很难打碎粗颗粒。
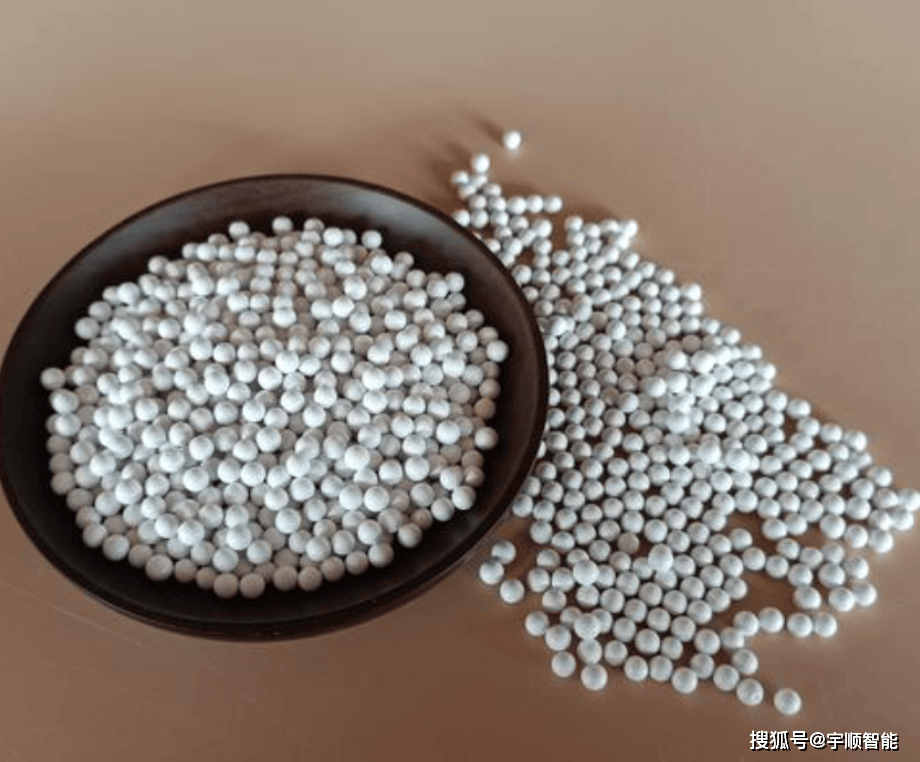
锆球磨损破碎: 使用时间过长或是锆球品质不好,导致碎球产生。碎球的表面积和重量发生变化,不仅无法发挥研磨作用,还会打乱流场。
宇顺对策: 定期停机筛球,挑出破碎和变形的珠子;结合物料初始粒径和目标粒径,重新计算并调整大、中、小锆球的最优填充比例(建议联系宇顺智能获取适配您物料的专属级配方案)。
二、 分离系统(筛网或动态分离器)异常
如果研磨腔内的物料其实已经磨细了,但出料时混入了粗颗粒,那大概率是分离系统“放水”了。
原因分析:
分离器磨损: 长期高速摩擦让分离器间隙变大,原本被拦截的粗颗粒漏了出去。
筛网堵塞: 物料粘度过高或是杂质卡住筛网缝隙,造成腔内压力骤升,物料被迫从缝隙中被“挤”出,形成跑粗。
宇顺对策: 拆解清洗分离器/筛网,检查是否存在物理损伤;针对高粘度物料,建议适当调低进料流量或是提高进料温度来降低粘度。
三、 机械部件磨损:分散盘与保护套
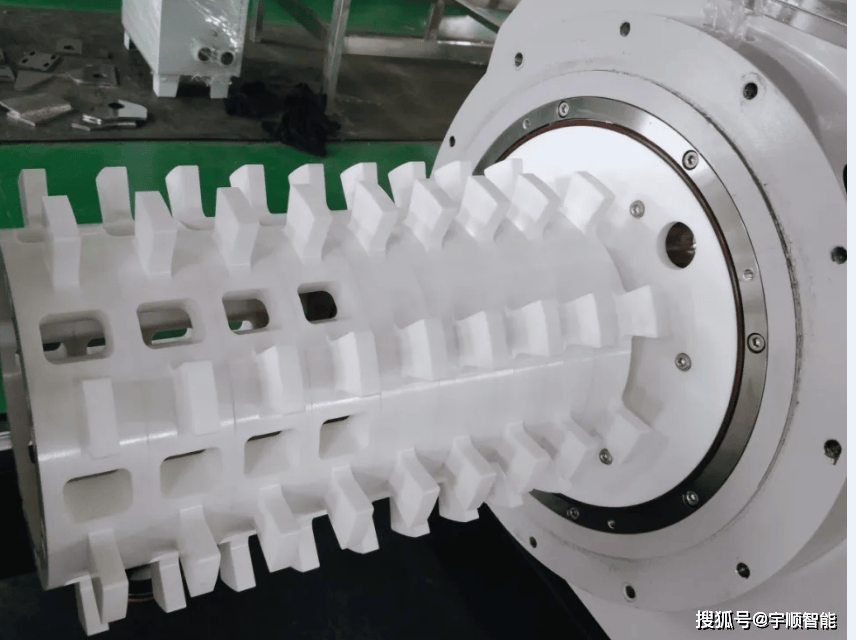
砂磨机内部是高强度的剪切场,核心部件发生磨损是无法避免的自然规律。
原因分析:
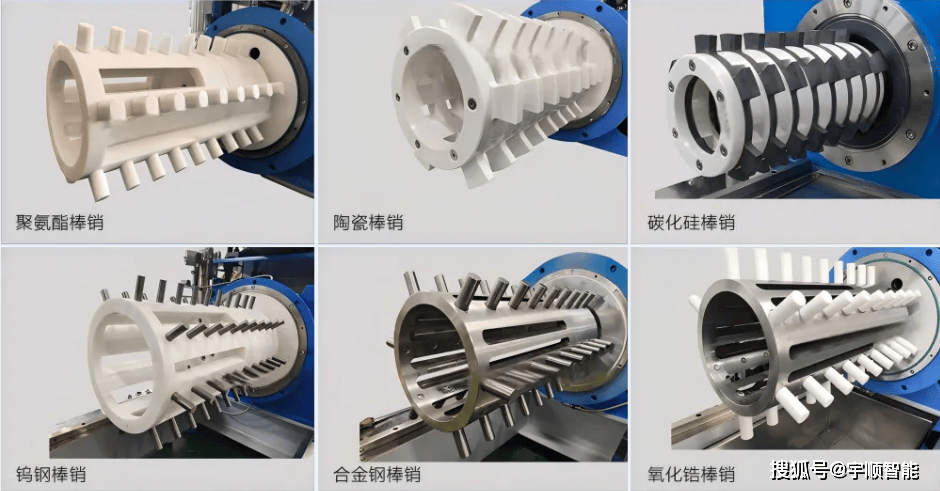
分散盘(销钉)磨损变短、变薄,或是磨腔内的保护套(筒体)出现明显凹槽。这会造成研磨腔内的“线速度”大幅降低,没法提供足够的剪切力和动能,物料在腔内只是“走个过场”,自然就会出现砂磨机研磨效率下降、粒度变粗的问题。
宇顺对策: 定期测量分散盘的外径和厚度。当磨损量达到临界值时(通常建议磨损超过15%就更换),一定要及时更换原厂配件。
四、 操作工艺参数波动
很多时候,设备没有故障,只是“操作习惯”变了。
原因分析:
进料速度过快: 物料在研磨腔内的停留时间不够,还没来得及被充分研磨就被推了出去。
转速设定不当: 电机转速太低,线速度不足;转速太高,可能会造成锆球抱团(发生离心运动),研磨效果反而大幅下降。
宇顺对策: 遵循“先慢后快、多遍研磨”的原则。不要为了追求产量盲目调大进料量。建议通过打样测试,找到流量与转速的最优平衡点。
五、 浆料本身的变化与冷却系统
外部环境和物料前端的预处理,同样会影响最终的研磨结果。
原因分析:
预分散不到位: 进入砂磨机前的混合浆料没有分散均匀,存在大量团聚体,直接超出了砂磨机的处理能力。
冷却水温度过高: 研磨过程中会产生大量热量,如果冷却水流量不够或是温度偏高,会导致腔内温度飙升。高温会改变物料的粘度(比如某些树脂类变稀),破坏流场稳定性,甚至引发物料凝结,造成粒度不均匀。
宇顺对策: 确保前端的高速分散机正常运行;检查砂磨机冷却水系统,保维持进水温度处在要求范围之内(一般建议20℃以下),保证水流畅通不堵塞。
『宇顺智能专家总结』
碰到砂磨机出料粒度不均匀的时候,千万不要随意拆装设备,可以依照下面这套“四步排查法”快速找到问题根源:
❒ 一看 锆球有没有破碎、级配有没有发生变动;
❒ 二查 筛网/分离器有没有堵塞或者间隙变大;
❒三测 分散盘的磨损程度和冷却水的温度;
❒ 四调 进料的流量和主轴的转速。
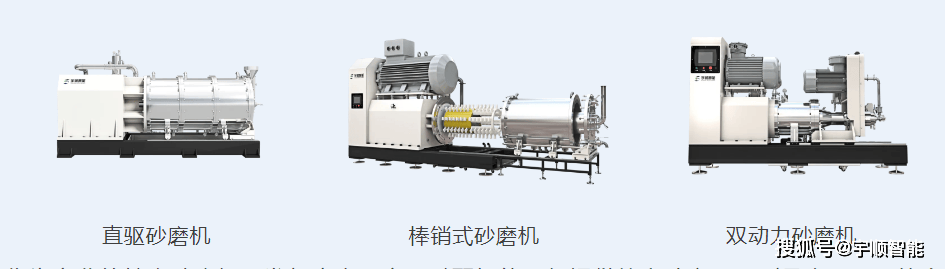
作为专业的纳米砂磨机研发和生产厂家,宇顺智能不仅提供从实验室0.1L到量产1000L的全系列砂磨设备,还能提供“设备+工艺”的交钥匙工程。假如您在砂磨机使用、研磨工艺优化、物料打样方面有任何问题,欢迎随时联系宇顺智能技术团队!
我们配备了专业的物料研磨实验室,可以为您提供免费打样与粒度检测服务,用真实数据为您的生产保驾护航!














