

电子厂的产线有个特点——节拍快得让人喘不过气。一条SMT贴片线每小时要消耗上万颗元器件,贴片机换料窗口只有3到5分钟,物料送慢了,整条线就得停下来等人。组装测试环节也一样,PCBA板卡、外壳、螺丝辅料得按工位顺序准时到,缺了哪样工位就干等。
人工推车配送在电子厂用了几十年,问题也攒了几十年。配送路径乱七八糟、物料经常送错、工位旁边堆满料、找料时间比干活时间还长——产线节拍越来越快,这些已经不是忍忍就行的事了。
先说节拍。SMT贴片线的供料节拍大约每30秒一次,组装线工位节拍10到30秒。物料配送得跟产线节拍严丝合缝,慢了一个节拍周期,工位就缺料停线了。这不是偶尔的事,是每天都在发生的事。
再说物料本身。一条电子产线的物料SKU通常200到500种,从1毫米见方的0402贴片电阻到400毫米长的机箱外壳,什么尺寸都有。配送载具得装得下这些五花八门的东西,还得保证不混料、不损坏。
还有洁净度的问题。SMT贴片、无尘组装这些工序对环境要求很高,万级甚至千级洁净度是基本门槛。配送设备进洁净区,不能带进金属粉尘、橡胶颗粒、润滑油挥发物。叉车和人工推车在洁净区的使用是严格受限的。
最后是多工位协同。一条产线几十个工位,物料要从线头仓库配送到每个工位,顺序和时序得跟生产排程对上。几台配送车同时在轨道上跑,路径不能打架,到站时间得精确到秒。
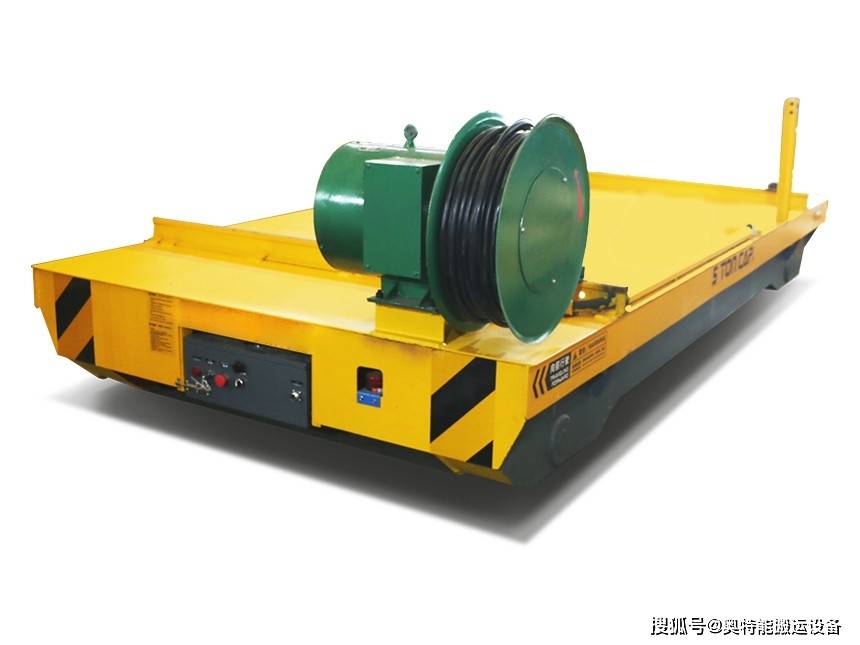
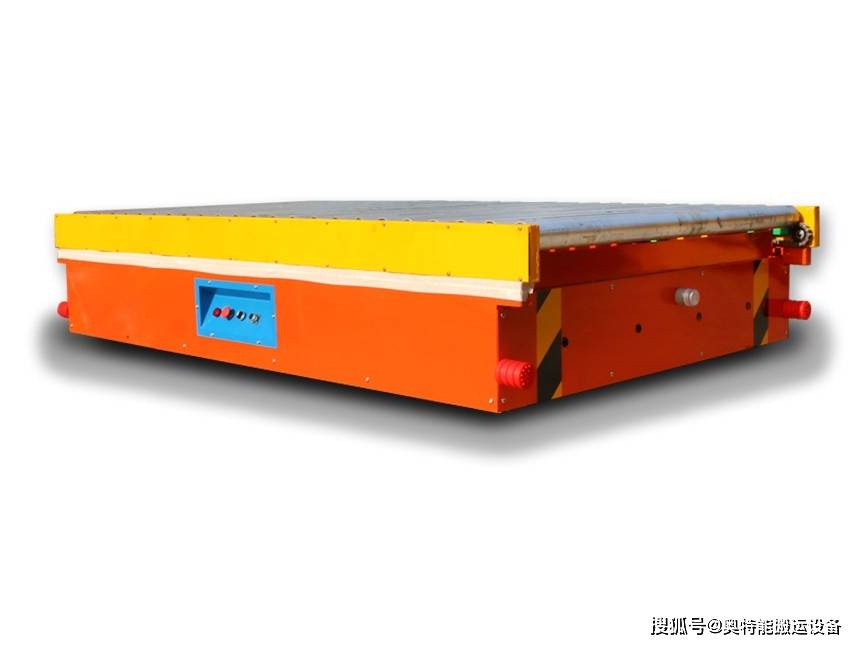
RGV轨道穿梭车的技术方案RGV就是Rail Guided Vehicle,轨道穿梭车。沿着固定轨道跑,速度快、定位准、可以多车同时调度。奥特能自动化设备的ATN-RGV1T型轨道穿梭车,就是专门为轻工业高频搬运场景设计的。
几个关键参数先列一下:
- 载重: 1吨,电子产线的物料单次配送绑绑有余
- 导航: 轨道定位,沿固定轨道走,路径确定性强
- 定位精度: ±5mm,精密物料工位对接没问题
- 速度: 3m/s,轨道搬运设备里的高速选手
- 供电: 滑触线实时供电,不用充电
- 防护: IP44,车间环境扛得住
电子厂产线通常两班倒或三班倒,机器不停配送不停。锂电池供电的AGV小车在这种场景下有个硬伤——得充电。充一次电少说也得一两小时,高频配送场景下续航根本不够用,要么多买几台轮换,要么接受充电期间配送延迟。
滑触线供电就简单粗暴了——边跑边供电,7×24小时连续运行,永远不用停下来充电。对电子厂这种"机器不停、配送不停"的模式来说,匹配度比电池类设备高得多。
±5mm定位精度怎么实现的先说为什么定位精度重要。产线工位的物料接驳机构一般有定位销或导向槽,RGV到位后物料托盘要精确落入接驳位置。偏了超过10mm,托盘可能卡住,得人去推一把;偏了超过20mm,托盘倾斜,物料直接散一地。
ATN-RGV1T的±5mm精度靠伺服电机加绝对值编码器实现。伺服电机控制速度和位置,编码器在轨道全程提供位置反馈,闭环控制确保任意工位点的偏差不超过±5mm。到位后伺服电机制动锁定,装卸物料的时候车不会跑偏。
轨道布局和多车协同ATN-RGV1T支持环线和直线两种轨道布局。环线适合U型或回字形产线,平车沿环线单向循环跑,挨个工位送过去;直线适合直线型产线,平车在两端折返。
最小转弯半径R500mm,环线可以紧凑地铺在产线旁边,不占太多地方。电子厂车间空间本来就紧张,这个转弯半径可以在不挡行人通道和设备布局的情况下把轨道铺下去。
多车协同是RGV的看家本领。ATN-RGV1T最多支持8台平车同轨调度,通过轨道分区和防撞控制实现多车同时跑。调度系统按各工位的物料需求时序自动分配任务,不会出现两台车抢同一段轨道的情况。高峰时段多车一起上,单条产线的配送吞吐量能翻3到5倍。
实际应用效果某电子厂主要做消费电子产品,厂里有6条SMT贴片线和4条组装测试线。之前物料配送全靠人工推车,12个配送人员分三班倒。问题不少:每月因配送延迟导致停线8到10次,物料送错每月约15次,配送路径乱导致通道经常堵。
后来在产线旁铺了RGV环线轨道,上了6台ATN-RGV1T,覆盖全部10条产线。物料从线头暂存区由RGV按排程送到各工位接驳点,全程自动。调度系统跟MES系统对接,按生产排程自动生成配送任务,派给空闲的平车。
跑了6个月的数据:
- 配送延迟导致的停线从每月8到10次降到0,产线停线时间每月少15小时
- 物料错配从每月15次降到1次,准确率提升93%
- 配送人员从12人减到4人,人力成本降低约67%
- 产线旁物料堆积减少60%,线边库存周转快了不少
- 6台RGV跑了6个月零故障,滑触线供电没出过一次续航问题
RGV在电子厂的物料配送场景里还有提升空间。
系统对接方面,目前配送任务多数还是调度员在终端手动下发。跟MES系统彻底打通后,RGV可以根据BOM表和生产排程自动算出物料需求时间窗,工位还没缺料就提前送过去,从"工位等料"变成"料等工位"。
载具标准化方面,现在RGV的物料托盘还是人工在暂存区分拣装车。上了自动分拣线和标准料盒后,从物料出库到RGV装车、配送到工位、空载具回收,全程不用人参与。
还有洁净室场景。现有IP44防护对一般电子车间够用,但万级以上洁净室对微粒排放的要求更严。不锈钢外壳、免润滑导向轮、密封电机舱的洁净室专用型号正在规划中,以后半导体封装和液晶面板制造也能用上。
写在最后电子厂的物料配送看着是个后勤活,实际上直接卡着产线效率。RGV系统靠滑触线供电不停机、±5mm定位精度、多车协同调度,把人工配送效率低、容易错、成本高的问题一次解决。ATN-RGV1T的实际案例证明,产线零停线、配送准确率提升93%、人力砍掉三分之二,对电子厂来说这是实打实的效率提升。














